Yarı İletken Vakum Odası Bileşeni CNC İşleme: 316L Paslanmaz, ±0.01mm Düzlük, UHV Uyumlu
Bir vakum odası bileşeni tezgâhta değil, odanın içinde yargılanır. Bir sızdırmazlık yüzeyi düz ölçülebilir ve yine de sızdırabilir; bir yüzey lekesiz görünebilir ve pompa ultra yüksek vakum aralığına indiğinde yine de gaz salabilir. Düzlük, yüzey kalitesi ve temizlik her biri kendi başına önemlidir, ancak parçayı belirleyen şey, üçünün de kaba işlemeden son paketlemeye kadar her adımda korunup korunmadığıdır.
Proje Arka Planı & Zorluk
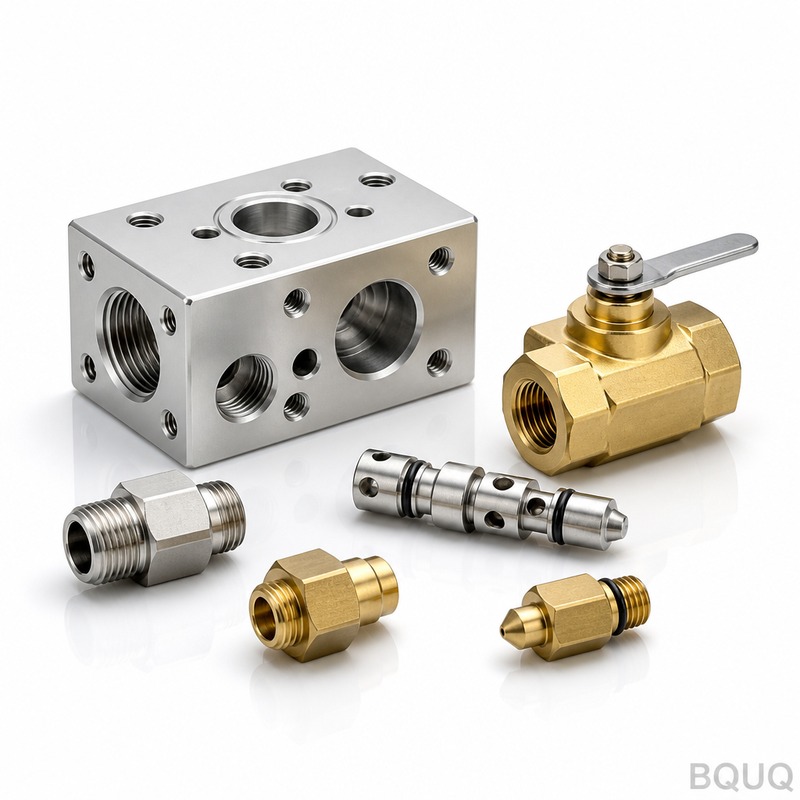
Doğu Asya'da bir yarı iletken ekipman OEM'i kaplama ve dağlama modülleri üretmektedir ve tekrar eden bir parça ailesi, proses odasını çevreleyen paslanmaz vakum donanımıdır: oda flanşları, görüntüleme portu adaptörleri, gaz hattı manifoldları, elektrot montaj plakaları ve geçiş gövdesi parçaları. Hacimler küçük ve karışıktır - tipik bir üretim, bir düzine parça numarasına yayılmış 50 ila 200 adet gerektirir ve her proses reçetesi değiştiğinde revizyonlar gelir.
Malzeme, korozyon direnci ve düşük manyetik geçirgenlik için seçilen 316L paslanmaz çeliktir. Tek başına 316L işlenmesi zor değildir. Ancak burada önemli olan yerlerde affedici değildir. Hızla iş sertleşmesi yapar, talaş kaldırıldığında hareket eder ve termal genleşmesi karbon çeliğinden yaklaşık %50 daha yüksektir, bu nedenle ağır bir kesimin ısısı, parça oda sıcaklığına soğuduğunda boyutsal sürünmeye dönüşür.
En zor gereksinim nominal boyut değil - sızdırmazlık yüzeyi boyunca ±0.01mm düzlük ve parçacıkları hapsedecek veya bir sızıntı yolu açacak kadar derin takım izleri olmadan tek yönlü bir doku taşıması gereken Ra0.4 yüzey kalitesidir. 200mm çapında bir oda flanşında, parça kenetlendikten, delindikten ve serbest bırakıldıktan sonra ±0.01mm düzlüğü korumak, çoğu tedarikçinin kaybettiği yerdir. Buna bir UHV temizlik gereksinimi ekleyin - gres yok, kalıntı yok, gevşek parçacık yok - ve proses zinciri iş milinde doğaçlama yapmak yerine uçtan uca tasarlanmalıdır.
Ayrıca ticari bir sıkışma vardı. Müşterinin mühendisleri hızlı yineleme yapmak istiyordu, ancak önceki tedarikçileri onları büyük minimum partilere zorladı ve teslim sürelerini haftalar olarak teklif etti. Ayda birkaç takım sevk eden bir ekip için bu uyumsuzluk, herhangi bir tolerans sorunu kadar programa zarar verdi.
Ailedeki bir parça riski somutlaştırır. Bir görüntüleme portu adaptörü, farklı açılarda dört sızdırmazlık yüzeyi ve bir optik delik taşır ve herhangi birinde tek bir çizik veya 0.02mm'lik bir çöküntü, son modül montajında sızıntı testinde başarısız olur - müşteri zaten vakum süresi ve işçilik harcadıktan sonra. Sızdıran bir oda yeniden işleme bileti değil; bir sökme işlemidir.
BQUQ Proses Çözümü
Vakum parçasını tek bir işleme operasyonu yerine bir proses sorunu olarak ele aldık: ısıyı kontrol edin, kenetlemeyi kontrol edin, ardından temizliği kendi adımları olan ayrı bir disiplin olarak ele alın. Burada egzotik ekipman gerekmez - farkı yaratan operasyon sırası ve kenetlemedeki ölçülülüktür.
Malzeme Koşullandırma ve Kaba İşleme
Tüm 316L stokları teslim alındığında kalite ve ısı numarası açısından doğrulanır. Kaba işleme, malzemenin büyük kısmını her sızdırmazlık yüzeyinde cömert bir pay bırakarak - tipik olarak 0.5mm - kaldırır ve ardından, iç gerilmelerin bitirme işleminden sonra değil önce serbest kalması için bir gerilim giderme döngüsü uygulanır. Kesme parametreleri muhafazakâr kalır: daha hafif radyal dalmalar ve tam soğutma sıvısı kapsaması, iş sertleşmiş tabakayı ince ve ısıyı parçadan uzak tutar. Sertleşmeye bu kadar yatkın bir malzemede kural, bir kez kes, temiz kes ve asla kör bir kenarın sürtmesine izin verme.
Sızdırmazlık Yüzeyi Bitirme
Bitirme iki geçişte yapılır. İlki sızdırmazlık yüzeyini 0.05mm içine getirir; ikincisi, Ra0.4 yüzeyi ve tutarlı bir doku üretmek için azaltılmış ilerleme ve sabit iş mili hızında bir yüzey frezeleme ile kontrollü bir bitirme geçişidir. 316L, kenar köreldiğinde kesmek yerine sıvama eğiliminde olduğundan, takım ömrü kesim uzunluğuna göre izlenir ve takımlar hisse göre değil programa göre değiştirilir. Düzlük, kenetleme kuvvetleri düşük ve simetrik tutularak, bitirilen yüzeyin doğrudan üzerine değil flanşın dış kenarına konumlandırılarak korunur. Bir parça birkaç sızdırmazlık yüzeyi taşıdığında, geometrinin izin verdiği kadarı tek bir kurulumda bitirilir, böylece paralellikleri yeniden bağlamayla değil makine tarafından belirlenir.
Temizleme, Çapak Alma ve Paketleme
İşleme sonrası parçalar aşamalı bir temizleme hattından geçer: alkalin yağ çözme, ultrasonik temizleme, DI su durulama ve kontrollü kurutma. Sızdırmazlık kenarlarındaki çapak alma, tamburlama yerine elle yapılır, çünkü varil veya aşındırıcı yöntemler bıçak kenarı bir sızdırmazlığı yuvarlayabilir ve sessizce mahvedebilir. Parçalar daha sonra kalıntı çapak açısından büyütme altında incelenir, temiz ambalajda ayrı ayrı poşetlenir ve son temizlikten itibaren eldivenle tutulur. Hiçbir sızdırmazlık yüzeyine gres, anti-seize veya işaretleme mürekkebi dokunmaz. Oksijen veya aşındırıcı gaz hizmeti için tasarlanan parçalar ek bir pasivasyon adımı alır, çünkü 316L'nin yüzey kimyası, sadece geometrisi değil, odada inert kalıp kalmayacağını belirler.
Ana Teknik Özellikler
| Öğe | Şartname |
|---|---|
| Malzeme | 316L paslanmaz çelik (304, 6061/7075 alüminyum ve Ti-6Al-4V de mevcuttur) |
| Sızdırmazlık yüzeyi düzlüğü | ±0.01mm |
| Sızdırmazlık yüzeyi kalitesi | Ra0.4, tek yönlü doku |
| Genel tolerans | ±0.01mm; hassas özellikler ±0.005mm'ye kadar |
| Yüzey işlemi | Pasivasyon, UHV uyumlu temizlik, ayrı temiz poşetleme |
| Hacim | Parti başına 50-200 adet, düzinelerce parça numarası, küçük parti geçişleri |
| Muayene | CMM düzlük haritası, hava ölçümü, yüzey kalitesi kontrolü; kritik yüzeylerde CPK≥1.33 |
| Teslimat | İlk parti 15 gün içinde |
Kalite Kontrol & Teslimat
İlk numune muayenesi, sızdırmazlık yüzeylerinde düzlük haritaları dahil tam bir CMM düzeni ile birlikte eşleşen yüzeylerde hava ölçümü ve yüzey kalitesi kontrollerini kapsar. İlk numune onaylanmadan hiçbir şey üretime geçmez. Üretim sırasında kritik özellikler süreç içinde ölçülür ve her parti, ISO9001:2015 kalite sistemi altında üretilen sızdırmazlık yüzeylerinin düzlük ve kalitesine ilişkin CPK verilerini taşıyan bir muayene raporu ile sevk edilir.
Düzlük ve yüzey kalitesi sıcaklık kontrollü bir muayene alanında ölçülür: yüzey bir granit yüzeye yatırılır, CMM'de haritalanır, ardından hava ölçüm cihazı ile nokta kontrolü yapılır. Sızdırmazlık yüzeyleri en son bitirilen ve ilk muayene edilen özelliktir ve düzlük veya yüzey kalitesi kapısından geçemeyen herhangi bir parça yeniden kesilir veya hurdaya ayrılır - asla bir notla sevk edilmez.
Sonuç: çizim yayınlandıktan üç gün sonra numuneler, 15 gün içinde ilk 50-200 adetlik parti, ardından parça ailesi boyunca aylık yuvarlanan programlar. Revizyon değişiklikleri 48 saat içinde teklif edilir ve planlanır, böylece bir reçete güncellemesi artık müşteriye iki haftalık takvim süresine mal olmaz.
İlgili Ürünler & Kaynaklar
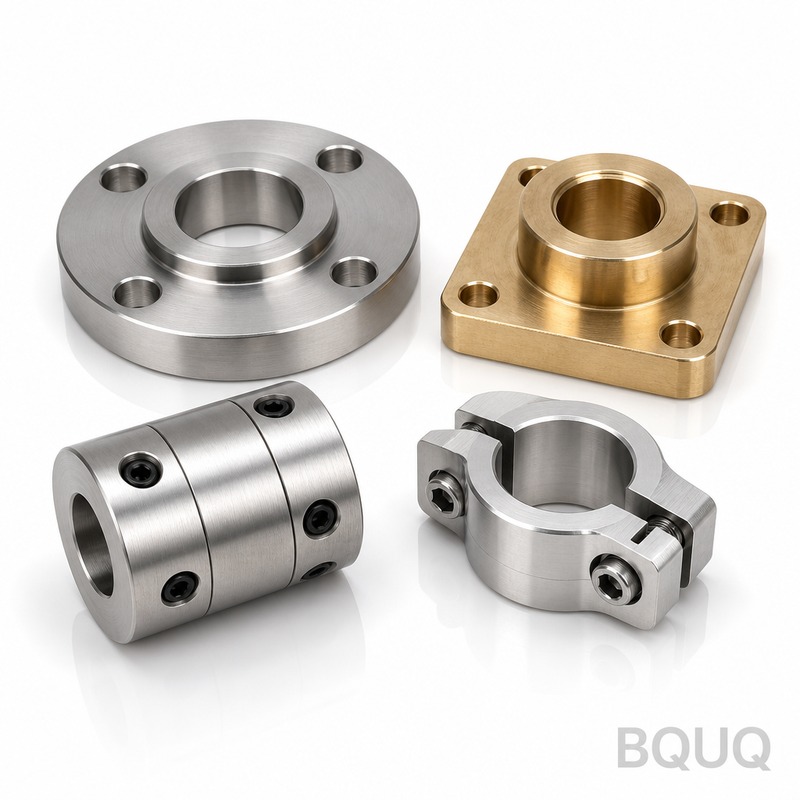
Bu kategorideki daha fazla parçayı görmek için, aynı sızdırmazlık yüzeyi ve düzlük disiplinini paylaşan CNC hassas flanşlar & kaplinler veya yüzey kalitesi ve boyutsal kararlılığın baskın olduğu CNC işlenmiş optik montaj parçaları hattımıza göz atın.
Proses yelpazemizin ve kalite sistemimizin tam resmi için BQUQ Hakkında ve Fabrika Gücü sayfalarına bakın. Daha fazla üretim Soru & Cevap SSS Merkezimizde.
SSS
316L sızdırmazlık yüzeyinde ±0.01mm düzlüğü nasıl koruyorsunuz?
Kaba işleme ve bitirme arasında bir gerilim giderme döngüsü ayırarak, kenetleme kuvvetlerini düşük ve simetrik tutarak ve yüzeyin kendisi üzerinde değil dış kenarda bitirerek. Yüzey, CMM'de bir düzlük haritası olarak ölçülür ve sıvamayı önlemek için takımlar kesim uzunluğuna göre değiştirilir. Bir parti sevk edilmeden önce CPK ≥1.33'te tutulur.
Paslanmaz sızdırmazlık yüzeylerinde hangi yüzey kalitesini elde edebilirsiniz?
Ra0.4, sızdırmazlık yüzeyleri için standardımızdır ve tek yönlü bir doku bırakan kontrollü bir bitirme geçişi ile elde edilebilir. Daha ince bir yüzey, uygulamaya göre incelenmelidir, çünkü kirlenme ve doku yönü genellikle ham sayıdan daha önemlidir.
Parçaları vakum temiz nasıl tutuyorsunuz?
İşleme sonrası her parça alkalin yağ çözme, ultrasonik temizleme, DI durulama ve kontrollü kurutma işleminden geçer, ardından sızdırmazlık kenarlarında elle çapak alınır, büyütme altında incelenir ve ayrı ayrı poşetlenir. Son temizlikten sonra hiçbir sızdırmazlık yüzeyinde gres, anti-seize veya işaretleme mürekkebi kullanılmaz.
Çok sayıda parça numarasıyla 50-200 adetlik partileri işleyebilir misiniz?
Evet - bu, bizim için tasarlandığımız hacim aralığıdır. Küçük parti geçişlerini rutin iş olarak yürütürüz, revizyon değişikliklerini 48 saat içinde teklif ederiz ve çizim yayınlandıktan sonra 15 gün içinde 50-200 adetlik ilk partiyi sevk ederiz. Çizimi gönderin, 12 saat içinde bir teklif gelir.