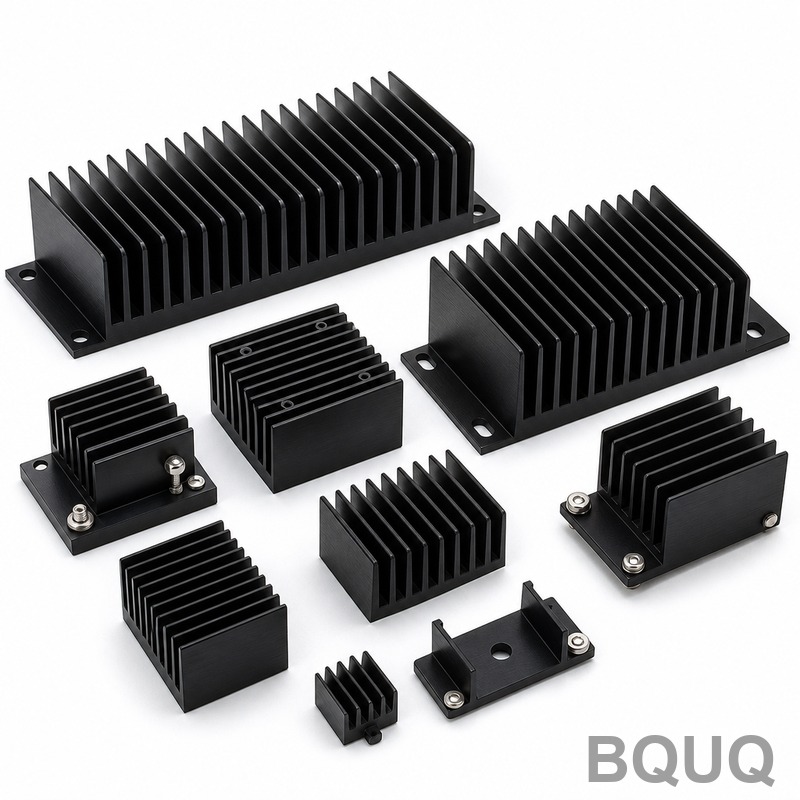
5G RRU Soğutucu: 300mm Ekstrüde Profil, CNC İşlenmiş, Siyah Anodize
Bir 5G uzak radyo ünitesi (RRU), güç amplifikatörlerini ayakkabı kutusu boyutunda bir muhafazaya sığdırır ve ardından güneşin altında bir direğe asar. Soğutucu, tüm muhafazanın termal yoludur ve 300mm uzunluğunda, RF kartına işlenmiş bir arayüz ve rüzgar ile titreşime dayanacak montaj özellikleriyle, fansız ve pompasız - pasif olarak çalışmak zorundadır. Bu tür uzun profiller, ekstrüzyon düzlüğü, işleme hassasiyeti ve anodize kalitesinin birbirine karıştığı yerdir.
Proje Arka Planı ve Zorluklar
5G RRU donanımı tedarik eden bir telekom altyapı satıcısı, radyo muhafazasının bir parçası olarak da işlev gören 300mm ekstrüde bir soğutucu getirdi. Hacim ayda 10.000 adetti. Profil, dış tarafta yoğun bir kanatçık alanı ve RF güç kartının monte edildiği düz bir iç yüze sahip 6063-T5'tir. İşleme ve yüzey bitirme notlarını okuyana kadar basit bir ekstrüzyon gibi görünür.
Kalıp ilk seferde doğru olmalıydı, çünkü düzensiz duvar kesitlerine sahip bir kanatçık alanı yüksek hacimde kötü ekstrüde edilir. Satıcı bunu daha önceki bir revizyonda yaşamıştı; ince kanatçıklar kalın tabandan farklı oranlarda soğuyup presten hafif dalgalı çıkmış ve muhafaza contasına düzgün kapanmamıştı.
Termal şartname de aynı derecede netti. Aktif soğutmaya izin verilmediğinden, kanatçık alanı tüm amplifikatör yükünü durgun havaya atmalıydı ve kartın termal pedi yalnızca işlenmiş arayüz ona düz kaldığında temasını korur. Bu, montaj yüzeyi düzlüğünü ve kanatçık geometrisini, bu parçanın var olma ya da yok olma sebebi olan özelliklerin aynı kısa listesine koydu.
Bu parçayı zorlaştıran üç şey var. Birincisi, uzunluk: 300mm'yi geçince ekstrüzyon düzlüğü ve burulma kötüleşir ve eğilmiş bir profil muhafaza contasına oturmaz. İkincisi, montaj yüzeyi ve bir dizi dişli kabartı ekstrüzyondan sonra işlenmelidir ve bunlar eğilmiş bir boşluğa göre değil, kanatçık alanına göre doğru yerde olmalıdır. Üçüncüsü, siyah anodize: 300mm'lik bir parçada düzensiz veya ince kaplama hemen belli olur ve maskelenmiş bir toprak pedi, kartın muhafazaya hala topraklanabilmesi için mükemmel şekilde temiz kalmalıdır.
Satıcı profili bir tedarikçiden alıp işleme ve anodizasyon için iki ayrı firmaya gönderiyordu. Her el değiştirme programa günler ekliyor ve bir parti tolerans dışına çıktığında her tedarikçi diğerini işaret ediyordu. Ekstrüzyondan paketlenmiş bitmiş parçaya kadar tüm süreci sahiplenen tek bir ortak istiyorlardı.
BQUQ Süreç Çözümü
Profili ekstrüde ediyor, stabilize ediyor, ardından yalnızca tam olması gereken yüzeyleri işliyoruz - böylece kanatçık alanı ekstrüde edildiği gibi kalır ve arayüz baştan sona kontrol altında tutulur.
Profil Ekstrüzyonu ve Düzlük Kontrolü
Dış yüzde kanatçık alanına sahip 6063-T5 ekstrüzyon, ardından 300mm uzunluğu muhafaza contasına düzgün kapanması için 0.5mm düzlük içine getirmek üzere gerdirme ile doğrultma. Boşluklar daha sonra boya kesilir ve işlemeden önce gerilim stabilize edilir, böylece parça montaj özellikleri kesildikten sonra sünmez ve anodizasyon boyunca uzunluk stabil kalır. Kanatçık duvar kalınlığı profil boyunca kontrol edilir, böylece uzun kanatçıklar tabanı hizadan çıkarmaz ve ekstrüzyon çekme hızı ile soğutma sabit tutulur, böylece kanatçık uçları profil kalıptan çıkarken sapmak yerine uzunluk boyunca doğru ilerler.
Montaj Arayüzünün CNC Frezelenmesi
İç montaj yüzeyi ve dişli kabartı deseni tek bir kurulumda frezelenir; yüzey 0.05mm içinde düz tutulur ve kabartı konumları arayüz datalarına göre 0.01mm'ye konumlandırılır. Kanatçıklı taraf dokunulmadan bırakılır, böylece kalıp tarafından oluşturulan termal yüzey kesiciler veya talaşlarla bozulmaz. Frezelenmiş kenarlar süreç içinde çapak alınır, çünkü montaj yüzeyinde kalan bir çapak kartı termal pedinden uzak tutar ve sessizce kartın temasını kaybetmesine neden olur.
Siyah Anodizasyon ve Maskelenmiş Pedler
Parçalar korozyon direnci ve tek tip görünüm için siyah anodizasyondan geçer. Toprak pedi ve kart arayüzü maskelenir, böylece kaplama iletkenliğin gerekli olduğu yere asla oturmaz ve kaplama kalınlığı kontrol edilir, böylece kanatçık boşluklarını köprülemez veya kanatçık kenarlarını yuvarlamaz. Paketlemeden önce yapılan bir maskeleme yeniden kontrolü, montaj pedlerine anodize sızmadığını doğrular; bu, yalnızca ünite toprak testinde başarısız olduğunda ortaya çıkan türden bir kusurdur. Kanatçık alanındaki kaplama ayrıca, kanatçıkların atmak için var olduğu yüzey sıcaklığını ölçülebilir şekilde yükseltmeyecek kadar ince tutulur.
Önemli Özellikler
| Öğe | Şartname |
|---|---|
| Malzeme | 6063-T5 ekstrüde alüminyum |
| Profil uzunluğu | 300mm |
| Montaj yüzeyi düzlüğü | 0.05mm |
| Kabartı / delik konumu | ±0.01mm |
| Düzlük | ≤0.5mm tüm uzunluk boyunca |
| Kanatçık kalınlığı | 1.0mm (minimum 0.3mm kabiliyeti) |
| Yüzey bitirme | Siyah anodize, maskelenmiş toprak pedi ve kart arayüzü |
| Hacim | Ayda 10.000 adet |
| Muayene | Arayüzde CMM ölçümü + hava ölçümü, CPK≥1.33 |
| Teslimat | 6 günde numuneler, ilk 10.000 adetlik parti 18 günde |
Kalite Kontrol ve Teslimat
İlk numune muayenesi tam bir CMM ölçümüdür: montaj yüzeyi boyunca düzlük haritalanır, kabartı konumları kart çizimine göre doğrulanır, 300mm boyunca düzlük kontrol edilir ve parti serbest bırakılmadan önce anodize kalınlığı ile maskeleme onaylanır. Kritik arayüz özellikleri 1.33 veya daha iyi bir CPK hedefi taşır ve veriler ISO9001:2015 kalite sistemi altında her partiyle birlikte gönderilir. Muayene kayıtları parti bazında tutulur, böylece bir saha sorusu onu üreten ekstrüzyon çalışmasına ve bitirme hattına kadar izlenebilir.
Sonuç: numuneler 6 günde onaylandı, ilk 10.000 adetlik parti 18 günde sevk edildi ve parça şimdi aylık yuvarlanan bir programda çalışıyor. Ekstrüzyon, işleme, anodizasyon ve muayene tek bir sırayla yer aldığından, satıcı iki dış tedarikçiyi ve onlarla gelen tüm nakliye ve yeniden kalifikasyonu bıraktı. Montaj yüzeyindeki düzlük ve kabartı konumları kalifikasyon çalışması boyunca tolerans içinde kaldı ve siyah anodize yüzey her 300mm'lik parçanın başından sonuna kadar tek tip çıktı.
İlgili Ürünler ve Kaynaklar
Daha geniş profil yelpazesi için Özel Ekstrüde Alüminyum Soğutucu koleksiyonuna veya bunun gibi bitmiş parçalar için Siyah Anodize Alüminyum Soğutucu koleksiyonuna göz atın. Toleranslar, yüzey bitirmeler ve teslim süreleri hakkında sık sorulan sorular SSS Merkezimizde yanıtlanmıştır. Bir çizim gönderin ve 12 saat içinde teklif alın.
SSS
300mm ekstrüde bir soğutucuda hangi düzlük ve doğruluğu tutabilirsiniz?
Montaj yüzeyini 0.05mm içinde düz işliyoruz ve profili 300mm boyunca 0.5mm içinde düz tutuyoruz. Düzlük, muhafaza contası datasına göre kontrol edilir ve düzlük tek bir noktada kontrol edilmek yerine CMM ile haritalanır, CPK ≥1.33'te tutulur.
Siyah anodizasyon termal performansa zarar verir mi?
Burada önemli olacak şekilde değil. Anodize ince bir dönüşüm katmanıdır ve siyah bir yüzey aslında çıplak alüminyumdan biraz daha iyi ısı yayar. Önemli olan toprak pedini maskelemek ve kaplama kalınlığını kontrol etmek, böylece kanatçık boşlukları köprülenmez; bunu parti paketlenmeden önce doğrularız.
Anodizasyon sırasında belirli pedleri maskeleyebilir misiniz?
Evet. Toprak pedi ve kart arayüzü maskelenir, böylece kaplama iletkenliğin gerekli olduğu yere asla oturmaz. Maskelenmiş alandaki kalınlık anodizasyondan sonra kontrol edilir ve son bir yeniden kontrol, sevkiyattan önce montaj pedlerine kaplama sızmadığını doğrular.
Bir 5G RRU soğutucu için hangi hacimde çalışabilirsiniz?
Ayda 1.000 ila 100.000 adet arası. Bu parça ayda 10.000 adet çalışır ve numune onayından sonra ilk 10.000 adetlik parti 18 günde sevk edilir. Numunelerin kendisi çizim onayından itibaren 6 günde hazırdır.