
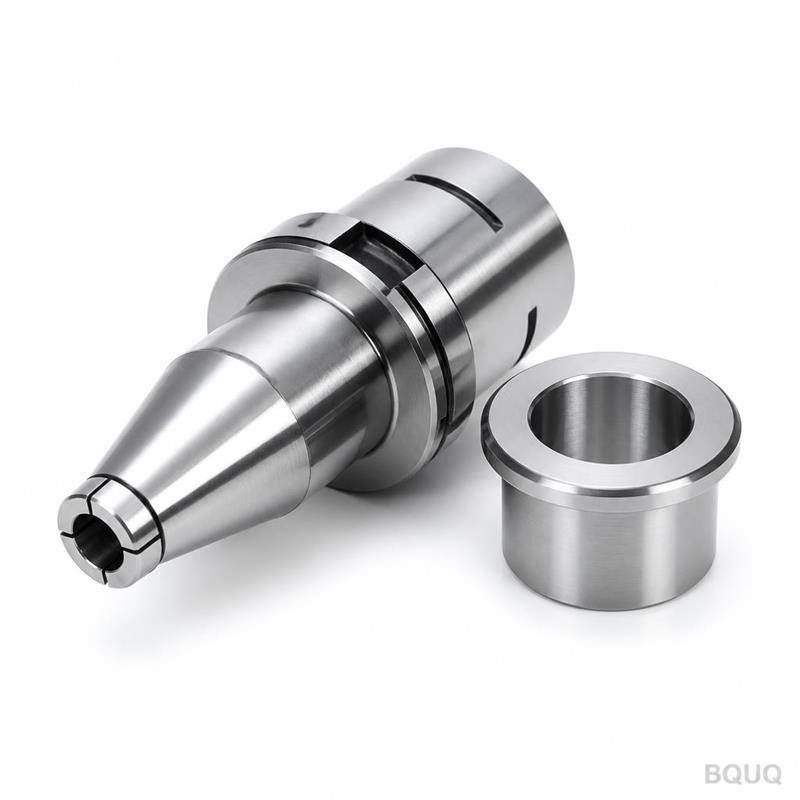
Çok İş Milli ve Kam Torna Tezgahları için Pensler
Kısa cevap: Çok iş milli ve kam (otomatik) torna tezgahları için, tezgahınızın iş mili burnu serisine uygun yaylı pensler belirtin — tipik olarak 15 tipi, 25 tipi veya 36/46 tipi — bitmiş parçaya değil, çubuk stoğuna göre kesilmiş bir delik formu (yuvarlak, altıgen, kare veya özel) ile. Deliği nominal çubuk çapının 0,02–0,05 mm üzerinde sipariş edin, oturma konisinde TIR'ı 0,01–0,02 mm içinde tutun ve yüksek çevrimli kam işleri için su verilmiş veya ayna parlaklığında taşlanmış kaliteleri seçin. BQUQ bu pensleri Dongguan'da ISO9001'e göre ±0,005 mm CNC kabiliyetiyle üretir ve özel profilleri 12 iş saatinde fiyatlandırır.
Çok iş milli otomatikler ve kamla çalışan torna tezgahları pensleriyle yaşar ya da ölür. Tek iş milli bir CNC'de genellikle zayıf bir iş tutma düzenini yavaş ilerleme ve hafif bir paso ile telafi edebilirsiniz. Dakikada 40 parça işleyen altı iş milli bir kam tezgahında hiçbir şeyi telafi edecek zaman yoktur. Pens ya her indekslemede çubuğu eş merkezli olarak kavrar ya da tezgah hiçbir operatörün yetişemeyeceği bir hızda hurda üretir.
Bu makale, bu sınıf tezgahlar için pensleri belirtirken gerçekten önemli olanları kapsar: ilgili pens aileleri, delik geometrisinin nasıl seçildiği, çizime hangi toleransların yazılacağı ve malzeme ile ısıl işlemin kullanım ömrünü nasıl etkilediği.
Çok iş milli ve kam torna penslerini farklı kılan nedir?
Genellikle otomatik torna veya otomatik vida tezgahı olarak adlandırılan bir kam torna, işlemlerini mekanik olarak sıralar. Kamlar, çapraz kızakları, taretleri ve pens açma/kapama mekanizmasını tahrik eder. Pens kavrama kuvvetini veya eş merkezliliğini düzelten bir servo geri besleme döngüsü yoktur. Pens ne yapıyorsa, yalnızca geometri ve yay kuvvetiyle yapar.
Bu, genel CNC iş tutmadan farklı üç gereksinim doğurur:
- Milyonlarca çevrim boyunca tekrarlanabilirlik. Bir kam tezgahı penslerini yılda birkaç milyon kez açıp kapatabilir. Pens, yay hafızasını kaybetmeden her çevrimde aynı kavrama çapına dönmelidir.
- Hızlı, pozitif bırakma. Çubuk, pens açıldığı anda serbestçe ilerlemelidir. Çubuğa sürtünen bir pens, çubuk yüzeyini aşındırır ve ilerleme uzunluğu hatalarına neden olabilir.
- Kompakt dış profil. Çok iş milli tezgahlar iş millerini sıkıca paketler. Hantal bir ayna gövdesi için yer yoktur, bu yüzden bu uygulamada yaylı pensler hakimdir.
Çok iş milli bir tezgahda kısıt daha da sıkıdır. Altı veya sekiz iş mili ortak bir tambur üzerinde oturur, her biri kendi pensiyle, her biri farklı bir istasyona indekslenir. Set içindeki bir pens diğerlerinden farklı kavrarsa, o iş mili farklı bir parça üretir. Setler, tek tek pensler kadar önemlidir.
Hangi pens serisi hangi tezgaha uyar?
Otomatik torna pensleri için adlandırma kuralı genellikle ER veya 5C gibi bir takım standardına değil, iş mili burnuna veya tezgah ailesine atıfta bulunur. Aşağıdaki tablo yaygın gruplamaları ve nerede kullanıldıklarını özetler. Çubuk kapasitesi rakamlarını tipik/gösterge olarak kabul edin — her zaman tezgahınızın iş mili çizimine göre doğrulayın.
| Seri grubu | Tipik çubuk kapasitesi | Yaygın tezgah bağlamı | Mevcut delik formları |
|---|---|---|---|
| 15 tipi | ~4–15 mm | Küçük kam otomatikler, ikinci operasyon tornaları | Yuvarlak, altıgen, kare, özel |
| 25 tipi | ~10–25 mm | Orta boy tek ve çok iş milli otomatikler | Yuvarlak, altıgen, kare, kanal |
| 36/46 tipi | ~20–46 mm | Daha büyük çok iş milli ve kam tornalar | Yuvarlak, altıgen, kare, özel |
| İsviçre tipi kılavuz burç pensleri | ~1–32 mm | Kayan punta İsviçre tornaları | Yuvarlak, karbür kaplı |
| C tipi / dış dişli pensler | İş miline göre değişir | Eski kam ve taret tornaları | Yuvarlak, altıgen, özel |
İki pratik not. Birincisi, "15 tipi" ve "25 tipi" evrensel boyutlar değil, aile etiketleridir — farklı üreticilerden iki tezgah aynı etiketi paylaşabilir ve koni açısı veya toplam uzunluk bakımından farklılık gösterebilir. İkincisi, aynı tezgah birden fazla tedarikçi ailesinden pensleri kabul edebilir, bu nedenle en güvenli spesifikasyon belgesi, mevcut pensin ölçülendirilmiş bir çizimi artı iş mili burnu hakkında bir nottur.
Kayan puntalı tezgahlarla da çalışıyorsanız, kılavuz burç ve pens eşleştirilmiş bir çift olarak ele alınmalıdır; pens sistemi seçim kılavuzumuzdaki ilkeler doğrudan geçerlidir.
Delik formu ve kavrama aralığı nasıl seçilir?
Delik, çoğu spesifikasyon hatasının meydana geldiği yerdir. Üç kural vakaların çoğunu kapsar.
Deliği parçaya değil, çubuğa göre kesin
Çubuk beslemeli kam işleri için pens, ham çubuk stoğunu kavrar. 12,00 mm taşlanmış çubuk işliyorsanız, pens deliği 11,85 mm bitmiş çap için değil, 12,00 mm çubuk için boyutlandırılmalıdır. Bitmiş boyutu belirtmek, asla düzgün kavramayan ve çubuğu işaretleyen bir pens üretir.
Deliği nominal çubuk çapının biraz üzerinde boyutlandırın
Bir yaylı pensin çubuğa kapanması gerekir. Delik çubuk çapına tam olarak eşitse, pensin kapanma hareketi yoktur ve kavrama kuvveti çöker. Tipik bir başlangıç noktası, taşlanmış çubuk için nominal çubuk çapının 0,02–0,05 mm üzerinde bir deliktir ve daha fazla çap değişkenliği olan sıcak haddelenmiş veya çekilmiş stok için daha geniştir. Pens kavrama aralığı kılavuzumuz aritmetiği ayrıntılı olarak ele alır.
Delik formunu çubuk kesitine uydurun
Yuvarlak çubuk varsayılandır, ancak kam tezgahları sıklıkla altıgen, kare veya profilli stok işler. Doğru karşılıklı düzlemler boyutuna kesilmiş bir altıgen pens, altı yüzün tamamında kavrar ve yan fayda olarak çubuğu açısal olarak indeksler. Kare ve altıgen formlar, pensin köşelere değil düz yüzlere temas etmesi için köşeleri hafifçe boşaltılarak kesilmelidir.
| Çubuk formu | Delik formu | Belirtilecek anahtar boyut | Tipik boşluk |
|---|---|---|---|
| Yuvarlak, taşlanmış | Yuvarlak | Delik çapı | +0,02 ila +0,05 mm |
| Yuvarlak, çekilmiş | Yuvarlak | Delik çapı | +0,05 ila +0,10 mm |
| Altıgen | Altıgen | Karşılıklı düzlemler | +0,02 ila +0,05 mm |
| Kare | Kare | Karşılıklı düzlemler | +0,02 ila +0,05 mm |
| Profilli / kamalı | Özel | Tam profil çizimi | Çizime göre |
Karışık üretim yapan atölyeler için, biraz daha geniş kavrama aralığına sahip bir pens, değişim süresini azaltır. Aralık ve eş merkezlilik arasındaki denge, pens hassasiyeti ile üretkenlik konusunun konusudur.
Bir kam torna pens çizimine hangi toleranslar yazılmalıdır?
Belirsiz çizimler, uyan ancak performans göstermeyen pensler üretir. Aşağıdaki tolerans seti, otomatik torna ve çok iş milli pensler için uygulanabilir bir başlangıç noktasıdır. Değerler tipik/gösterge niteliğindedir ve parça toleransına göre sıkılaştırılmalı veya gevşetilmelidir.
| Özellik | Tipik tolerans | Neden önemli |
|---|---|---|
| Oturma konisi açısı | ±5 yay dakikası | Eksenel konumu ve radyal merkezlemeyi kontrol eder |
| Koni yüzeyi TIR | 0,01–0,02 mm | Doğrudan parça salgısına aktarılır |
| Delik çapı | +0,02 / −0,00 mm | Kavramayı ve çubuk besleme boşluğunu belirler |
| Delik-koni eş merkezliliği | 0,01 mm | Et kalınlığı değişimini önler |
| Toplam uzunluk | ±0,10 mm | Çekme çubuğu/kapama hareketini etkiler |
| Yuva genişliği ve sayısı | Çizime göre, ±0,05 mm | Yay oranını ve kavrama kuvvetini yönetir |
| Su verme sonrası sertlik | 58–62 HRC (tipik) | Koni ve delikte aşınma ömrü |
Bunlardan ikisi vurguyu hak ediyor. Koni açısı, en etkili tek boyuttur: birkaç yay dakikası sapan bir koni yanlış derinlikte oturur ve pens ya zayıf kavrar ya da sıkışır. Ve sertlik bir gösteriş spesifikasyonu değildir — milyonlarca çevrim çalışan bir kam tezgahında, sertleştirilmemiş veya yetersiz sertleştirilmiş bir pens, haftalar içinde delikte çan ağzı yapar.
Malzeme ve ısıl işlem: kullanım ömrünün kazanıldığı yer
Otomatik torna pensleri neredeyse her zaman alaşımlı yay çeliğinden yapılır, sonra sertleştirilir ve temperlenir, sonra taşlanır. Altı ay dayanan bir pens ile üç yıl dayanan bir pens arasındaki farklar üç şeye indirgenir:
1. Çelik temizliği ve tutarlılığı. Ham çubuktaki kalıntılar ve bantlanma, yuva köklerinde çatlağa dönüşen zayıf noktalar oluşturur.
2. Isıl işlem kontrolü. Uygun temperleme ile kontrollü bir sertlik aralığına su verme, uygulamanın ihtiyaç duyduğu yay hafızası ve aşınma direnci kombinasyonunu sağlar. Yetersiz temperleme pensi kırılgan yapar; aşırı temperleme yumuşak ve kısa ömürlü yapar.
3. Sertleştirmeden sonra taşlama. Koni ve delik, ısıl işlemden önce değil sonra taşlanmalıdır. Sertleştirmeden önce taşlanan herhangi bir pens, su verme sırasında distorsiyona uğrar.
Yüksek çevrimli kam işleri için ayna parlaklığında taşlanmış delikler ve koniler sürtünmeyi azaltır, aşınmayı keser ve bırakmayı iyileştirir. Aşındırıcı çubuk stoğu veya ağır kavrama yükleri için, biraz daha sert koni yüzeyine sahip su verilmiş bir kalite genellikle daha iyi bir tercihtir. Genel bir kaliteyi kabul etmek yerine özel kombinasyonu tedarikçinizle tartışın.
BQUQ bu pensleri tek bir Dongguan fabrikasında, CNC işleme, metal damgalama, özel yaylar ve soğutucu üretiminin yanı sıra özel hatlarda üretir. Bu, ısıl işlem ve taşlama adımlarının taşerona verilmek yerine şirket içinde kontrol edildiği anlamına gelir; bu da ±0,005 mm CNC kabiliyetini sertleştirilmiş, yarıklı bir parçada anlamlı kılan şeydir.
Çok iş milli bir set nasıl eşleştirilir?
Çok iş milli bir tezgahda, üç farklı partiden altı pens satın almak, bir iş milinin tolerans dışı parça üretmesi için bir reçetedir.
- Eşleştirilmiş set olarak sipariş edin. Setteki tüm penslerin aynı ısıl işlem partisinden geldiğini ve set olarak taşlandığını belirtin.
- Üretim sonrası koni ve delik boyutlarını kaydedin. Gerçek ölçülen değerleri içeren bir set sayfası, aşınmayı iş mili iş mili izlemenizi sağlar.
- Set olarak değiştirin. Bir pens aşınırsa, diğerleri de yakındadır. Birer birer değiştirmek kalıcı bir uyumsuzluk yaratır.
- Koni korumalı bir rafta saklayın. Dikkatsiz depolamadan kaynaklanan koni hasarı, erken değiştirmenin yaygın bir nedenidir. Pens depolama ve kullanım pratiği hakkındaki notlarımıza bakın.
Aynı zeminde güç aynaları da çalıştıran atölyeler için, güç aynaları ve İsviçre tipi iş tutma ürün yelpazemizdeki iş tutma karşılaştırması, hangi iş milinin hangi tutma yöntemini alacağına karar verirken faydalı bir çapraz referanstır.
Sıkça Sorulan Sorular
S: Bir kam tornada standart ER pens kullanabilir miyim?
C: Genellikle hayır. ER pensleri, somun tahrikli kapatma ve belirli bir koni arayüzü ile takım tutma için tasarlanmıştır. Kam tornaları, tezgaha özgü bir koni ve dış profile sahip çekme çubuğu veya kam tahrikli yaylı pensler kullanır. Bir ER pens doğru şekilde oturmaz veya gerekli kavrama kuvvetini sağlamaz ve tezgahın kapama mekanizması onu düzgün şekilde devreye sokmaz.
S: Bir otomatik torna pensinin kavrama aralığı ne kadardır?
C: Tipik bir yaylı pens, yuva geometrisine ve et kalınlığına bağlı olarak yaklaşık 0,1–0,3 mm çap değişimi üzerinde kavrar. Daha geniş aralık eş merkezliliğe mal olur. Sıkı çap kontrolüne sahip taşlanmış çubuk için, en iyi TIR için dar bir aralık belirtin. Çekilmiş veya sıcak haddelenmiş stok için, daha geniş bir aralığı kabul edin ve parçadaki salgıyı doğrulayın.
S: İyi bir kam torna pensinden hangi salgıyı bekleyebilirim?
C: Temiz, hasarsız bir iş mili konisinde iyi yapılmış bir pens, çubukta tipik olarak 0,01–0,02 mm TIR tutar. Bunu başarmak, taşlanmış bir koni, doğru sertlik ve iyi durumda bir iş mili burnu gerektirir. Salgı 0,03 mm'yi aşarsa, pensi suçlamadan önce koniyi aşınma veya kalıntı açısından kontrol edin.
S: Sertleştirilmiş bir otomatik torna pensi ne kadar dayanmalıdır?
C: Normal pirinç veya yumuşak çelik çubuk işleyen bir kam tezgahında, düzgün sertleştirilmiş ve taşlanmış bir pens genellikle yüz binlerce ila milyonlarca çevrim dayanır. Aşındırıcı malzemeler, aşırı kavrama kuvveti veya aşınmış bir iş mili konisi ömrü önemli ölçüde kısaltır. Delik aşınmasını bir tıkaç mastarı ile izleyin ve parça tolerans bütçenizi aştığında değiştirin.
S: Çok iş milli tornalar için özel delik profilleri yapıyor musunuz?
C: Evet. BQUQ, çizime göre yuvarlak, altıgen, kare, kanal ve tamamen özel profilli delikler ile tek bir ısıl işlem partisinden eşleştirilmiş setler üretir. Çubuk kesitini, iş mili burnu boyutlarını ve parça toleransını gönderin, 12 iş saati içinde bir teklif döneriz. Esnek MOQ geçerlidir, bu nedenle deneme setleri pratiktir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Otomatik torna pensleri ve yaylı pens yelpazesi: /auto-lathe-collets/
- Güç aynaları ve İsviçre tipi iş tutma: /power-chucks-swiss/
- Takım tutucu ve pens ayna sistemleri: /tool-holder-collet-chucks/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


