Hassas İşlenmiş Parçalar İçin En İyi Çapak Alma Teknikleri Nelerdir?
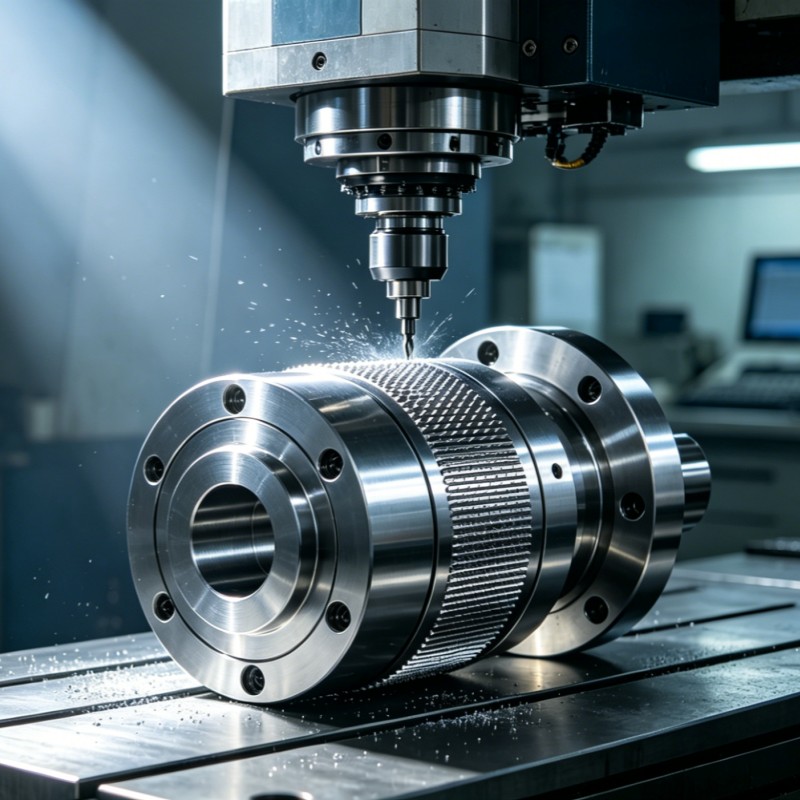
Hassas işlenmiş parçalar için en iyi çapak alma tekniği; malzemenize, parça geometrinize ve tolerans gereksinimlerinize bağlıdır, ancak çoğu CNC ile işlenmiş bileşen için, toplu iş
Hassas işlenmiş parçalar için en iyi çapak alma tekniği; malzemenize, parça geometrinize ve tolerans gereksinimlerinize bağlıdır, ancak çoğu CNC ile işlenmiş bileşen için, toplu iş
Özel metal damgalama parçaları için minimum sipariş adedi (MOQ) tipik olarak progresif kalıp damgalama için 500 ila 5.000 adet arasında değişirken, prototip ve kısa seri damgalama
TO-220 paketi için standart soğutucu boyutu tipik olarak 19,0 mm genişlik, 12,7 mm derinlik ve 10,0 mm yüksekliktir; TO-247 paketi ise genellikle 25,4 mm x 15,2 mm ayak izi ve 15,0
Tolerans gereksinimleri yüksek, belirli malzeme özellikleri istenen veya 100 adedin üzerinde hacimler için CNC işleme üstün seçenektir. Hızlı prototipleme, karmaşık iç geometriler
Raspberry Pi veya tek kartlı bilgisayar (SBC) için en uygun soğutucu, sistem üzerindeki çip (SoC) bağlantı sıcaklığını sürekli tam yük altında 85°C'nin altında tutan ve pasif soğut