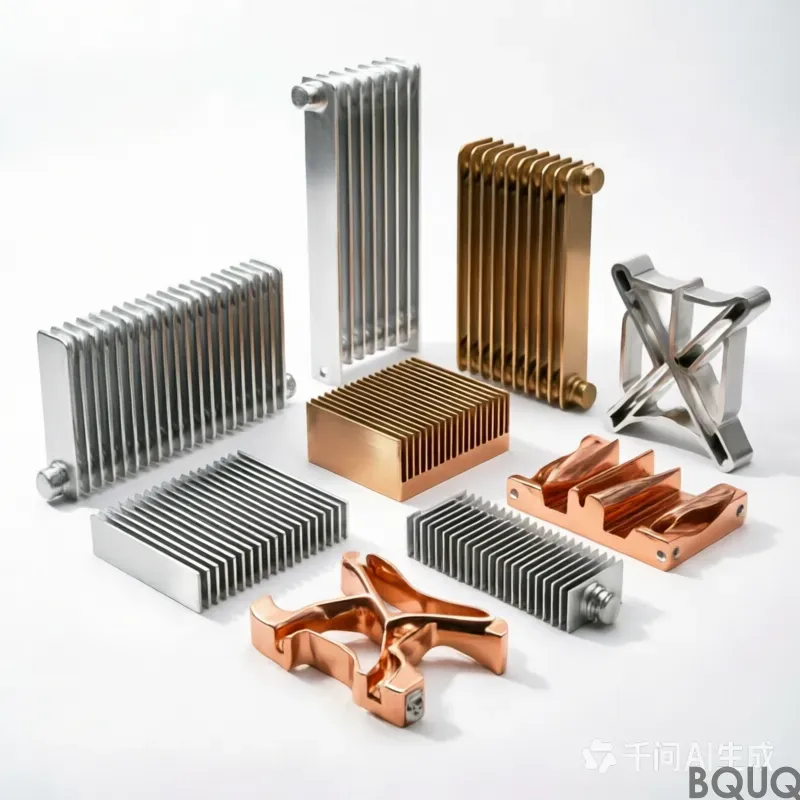
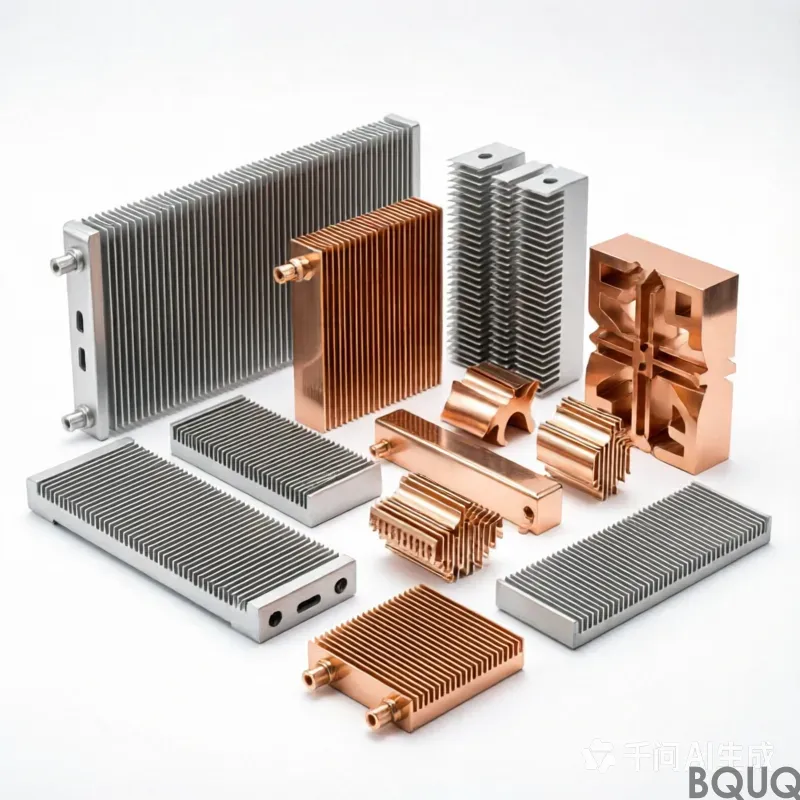
ısı emici macun: saf bakır C110, tolerans 0,20 mm, yüzey siyah anodize Tip II, 10-15 µm, teslim süresi 20 iş günü, MOQ 1000 adet. 1U sunucu ve AI hızlandırıcı için kapasite 300.000 adet. Çizim incelemesi ve ilk numune raporu dahildir.
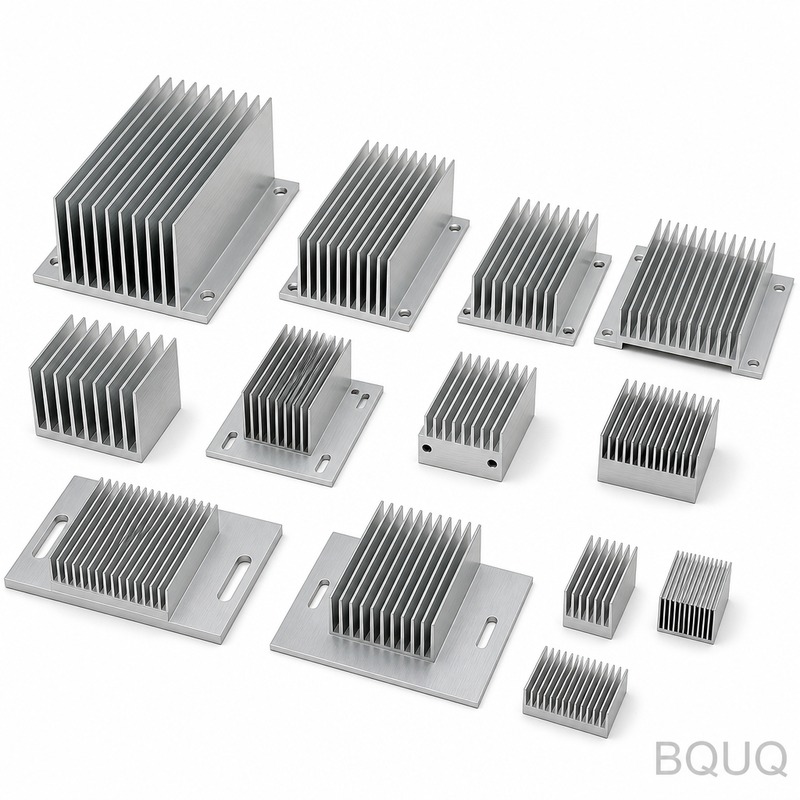
termal macun
Önemli Çıkarımlar
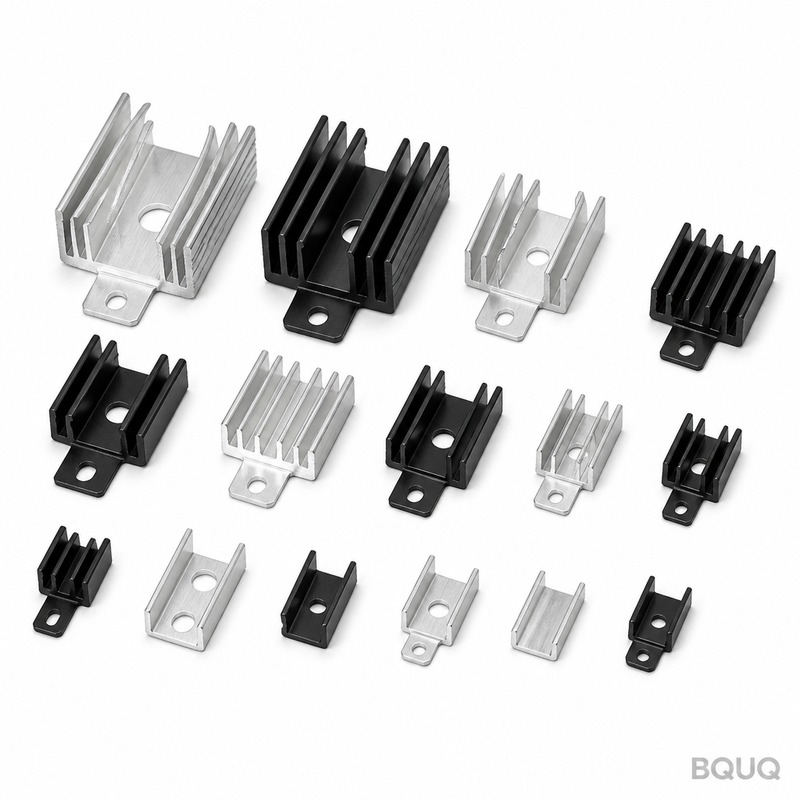
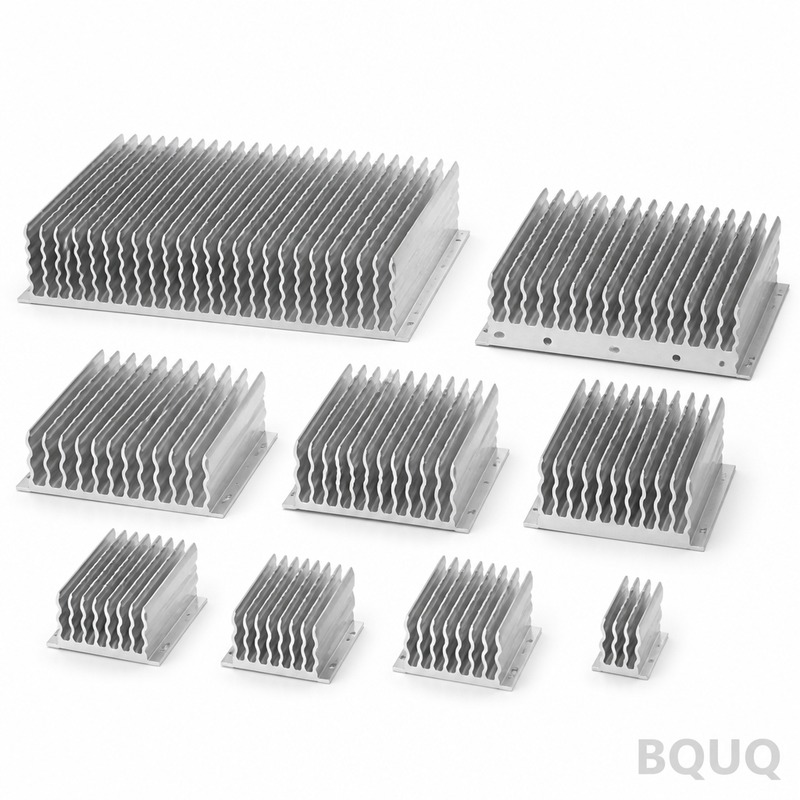
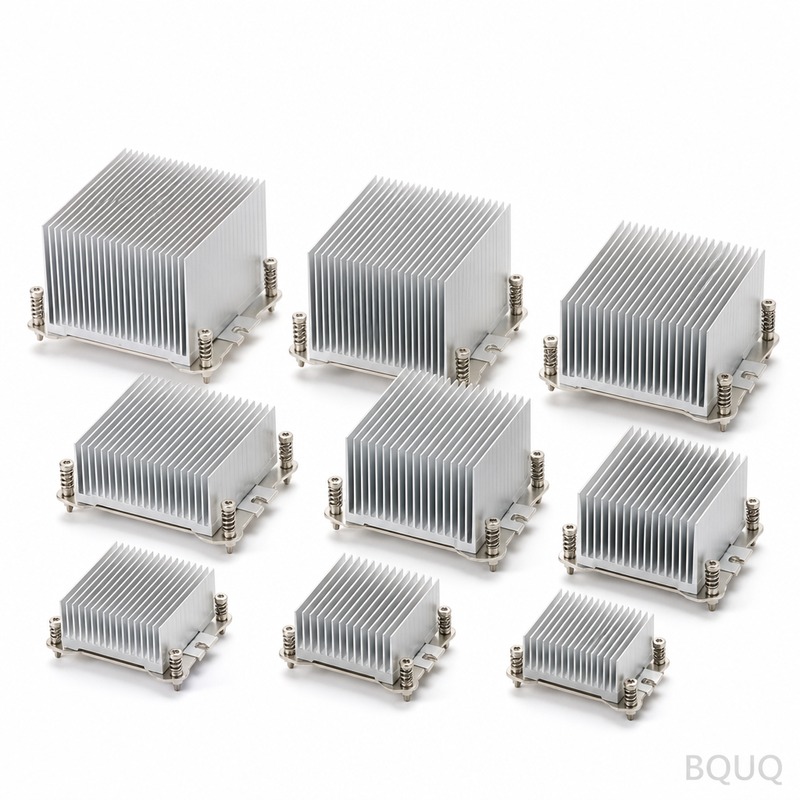
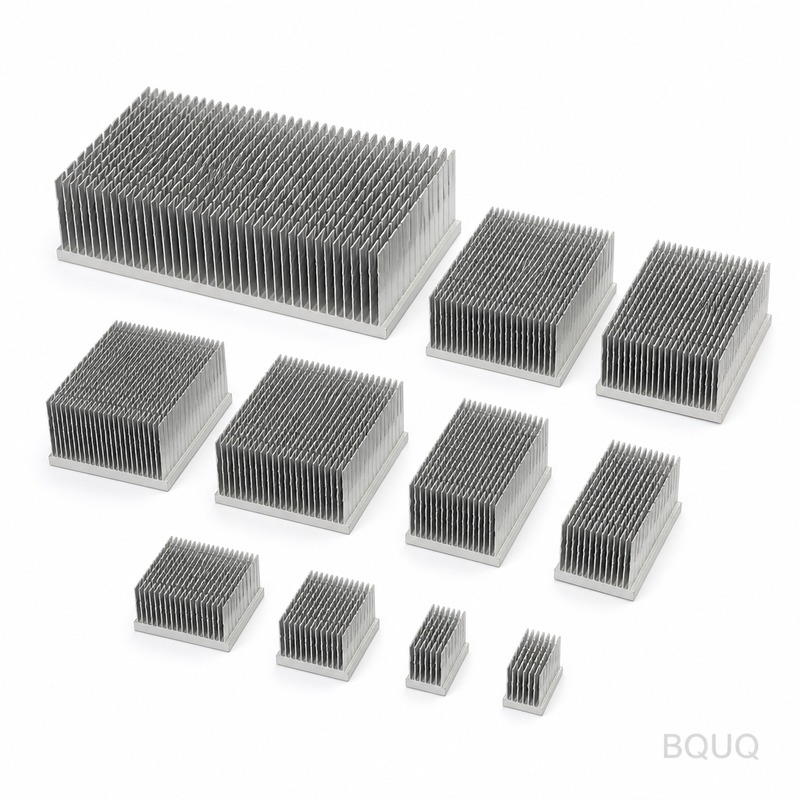
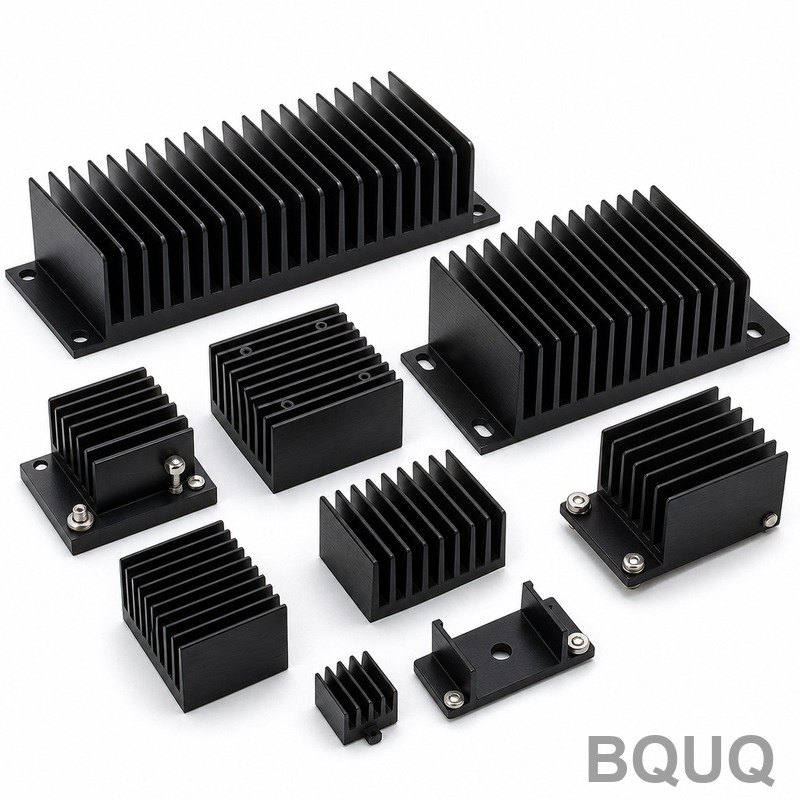
Isı emici macunu, 0,8 mm kanat kalınlığı, 1,5 mm kanat aralığı ve 0,85 K/W termal dirence sahip 1050A alüminyum ısı emicidir. 25-40 µm kalınlığında sert anodize Tip III kullanır ve ±0,20 mm genel toleransı korur. 50 ila 50.000 adet için teslim süresi 10 iş günü olabilir; maliyet çapak alma, kaplama ve muayene ile belirlenir.
Doğrulama için 50 adete mi yoksa üretim hattı için 50.000 adete mi ihtiyacınız olsun, ısı emici macunu aynı fiziği izler. Değişen şey, hangi proses penceresini tuttuğumuz ve arkasına ne kadar muayene koyduğumuzdur.
İlgili okuma: BQUQ Hassas Derin Çekme Metal Kap Koleksiyonu.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 1050A alüminyum |
| Kanat kalınlığı | 0,8 mm |
| Kanat aralığı | 1,5 mm |
| Termal direnç | 0,85 K/W |
| Yüzey bitirme | sert anodize Tip III, 25-40 µm |
| Genel tolerans | ±0,20 mm |
Pazar ve Teknik Bağlam
Teslim süresi baskısı VFD ve inverter genelinde daralmıştır. Eskiden 12 haftalık bir takım ve kalifikasyon döngüsü olan süre, şimdi 10 iş günü olarak teklif edilmektedir; bu yalnızca takım tasarımı ve proses doğrulaması paralel yürütülürse mümkündür.
VFD ve inverter'de maliyet baskısı nadiren ham maddeden kaynaklanır. İkincil operasyonlardan gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
Nasıl Üretiyoruz
Isı emici macunu için üretim yolu bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,20 mm'nin tek bir yavaş parçada değil, üretim hızında tutulduğunu doğrularız.
Takım, prosesin ölçülen kabiliyeti etrafında tasarlanır; böylece ±0,20 mm bir muayene filtresi değil, takım geometrisinin bir sonucudur. 10 iş gününün iyimser değil, gerçekçi olmasının nedeni budur.
Çapak alma ve kenar düzeltme, ısı emici macunu için çizimde belirtilir. Boyutsal muayeneden geçen keskin bir kenar yine de montajda başarısız olabilir; bu nedenle kenar kırma kozmetik değil, kontrollü bir parametredir.
Malzeme ve Yüzey Bitirme
Malzeme durumu, kalite kadar önemlidir. Yanlış temperde tedarik edilen 1050A alüminyum, işleme sonrası kayma gösterir; bu nedenle geometri asimetrik olduğunda ısı emici macunu bitirme öncesi gerilim giderme işlemine tabi tutulur.
Ayrıca bakın: Veri Merkezleri için İki Fazlı Soğutmadaki En Son Trendler Nelerdir?.
Isı emici macunu için yüzey spesifikasyonu, VFD ve inverter'deki servis ortamı için seçilen 25-40 µm sert anodize Tip III'tür. Kalınlık, proses ayarlarından varsayılmak yerine aynı partiden alınan bir referans kupon üzerinde doğrulanır.
Isı emici macununun temas yükü gördüğü yerlerde, malzeme sertliği boyutsal toleransın yanında belirtilir. Tanımlı bir test yöntemi olmadan belirtilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Tolerans ve Muayene
Isı emici macunu üzerindeki genel boyutlar ±0,20 mm'de tutulur; kritik özellikler çizimde tanımlanır ve daha sıkı bir bantla ayrıca kontrol edilir.
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin bir mastarla ölçülmesi farklı sonuç verebilir; bu nedenle ısı emici macunu çizimleri her kritik boyutun nasıl doğrulandığını belirtir.
Proses kabiliyeti her özellik için takip edilir. Isı emici macunu üzerinde Cpk'nin kararlaştırılan eşiğin altına düştüğü durumlarda, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Nerede Kullanılır
VFD ve inverter, ısı emici macunu için en büyük uygulama alanıdır; burada parça genellikle laboratuvar koşulları yerine sürekli yük ve geniş bir sıcaklık aralığı görür.
Retrofit talepleri yaygındır: mevcut bir montaj, biraz farklı boyutta ısı emici macunu gerektirir. Proses penceresi zaten bilindiğinden, retrofit için 10 iş günü genellikle yeni bir parçadan daha kısadır.
Sipariş Öncesi Neleri Doğrulamalısınız
Kritik özellikleri teklif aşamasında tanımlayın. Bir özelliği genel ±0,20 mm'den kritik seviyeye taşımak, takım sonrası maliyet ekler ve 10 iş gününü uzatır; bu, özel tedarikte en önlenebilir gecikmedir.
Teklifleri aynı temelde karşılaştırın: malzeme kalitesi, sert anodize Tip III, 25-40 µm, muayene kapsamı ve paketleme. %100 muayeneyi devre dışı bırakan daha düşük birim fiyat, daha düşük toplam maliyet değildir.
Özel CNC Pens Aynası 630 Tip Otomatik Torna Yuvarlak Delik hakkında daha fazla bilgi.
SSS: Sipariş Öncesi Sorularınız
Isı emici macunu üzerinde hangi toleransı tutabilirsiniz?
Isı emici macunu için standart teslim süresi, çizim onayı ve takım imzasından sonra 10 iş günüdür. Prototipler takımı atladığı için genellikle daha hızlıdır ve tekrarlı siparişler takım mevcut olduğu için daha da hızlıdır.
Isı emici macunu için minimum sipariş miktarı nedir?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,20 mm'nin ekstra bir operasyon gerektireceği her özelliği işaretleriz; böylece takım öncesinde karar verebilirsiniz.
Isı emici macunu için üretim ne kadar sürer?
25-40 µm sert anodize Tip III, ısı emici macunu için standarttır. Diğer bitirmeler, tanımlı bir kalınlık aralığıyla teklif edilir ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir kupon üzerinde doğrulanır.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Evet ve bunu öneririz. Isı emici macununu takım olmadan prototiplemek, uyum ve işlevi takım maliyetinin çok altında doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
Program ortasında bir tasarım değişikliğini nasıl ele alıyorsunuz?
Değişiklikler orijinal ilk numune raporuna karşı belgelenir. Hangi boyutların etkilendiğini belirleriz, yalnızca etkilenen operasyonları yeniden fiyatlandırırız ve mevcut ısı emici macunu stoğunun kullanılabilir kalıp kalmadığını size bildiririz.
Teknik ayrıntı: Yüksek Hassasiyetli Elektrik Kontak Damgalama Parçaları.
Isı emici macunu başka bir yerde zaten üretimdeyse, bir numune ve güncel çizimi gönderin. Buna karşı teklif veririz ve geçişin maliyeti, teslim süresini veya hiçbirini iyileştirip iyileştirmediğini dürüstçe söyleriz.
Önerilen okuma: Progresif Kalıp vs Tek Vuruşlu Presleme: Hacminiz İçin Hangisi Daha Ucuz?.
CNC İşlenmiş Vakum Pompası Parçaları ile karşılaştırın.
İlgili okuma: BQUQ CNC İşlenmiş SK40 ER32 Pensli Mandren Takım Tutucu, Çin'de Hassas Üretim.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 1050A alüminyum |
| Tolerans | ±0,20 mm |
| Teslim süresi | 10 iş günü |
| MOQ | 50 adet |
| Kapasite | 50.000 adet |
Seçim / karşılaştırma
| Seçenek | En uygun olduğu alan | Ödünleşim |
|---|---|---|
| Standart sert anodize Tip III | VFD ve inverter termal yönetimi | 25-40 µm kaplama, çıplak alüminyuma kıyasla maliyet ekler |
| 0,8 mm kanat kalınlığı | Termal performans ile ağırlığı dengeleme | Daha ince kanatlar sertliği azaltır ve ekstra çapak alma gerektirebilir |
| 1,5 mm kanat aralığı | Kompakt hacimlerde yüksek yüzey alanı | Daha sıkı aralık, takım aşınmasını ve muayene süresini artırır |
| ±0,20 mm genel tolerans | Standart CNC ve presleme ile üretim hızı | Daha sıkı toleranslar %100 muayene ve daha yüksek birim maliyet gerektirir |
| 50 adet doğrulama partisi | Seri üretim öncesi tasarım doğrulaması | 50.000 adet üretime kıyasla daha yüksek birim maliyet |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Takım tasarımı | İşleme öncesi malzeme durumunu ve takım geometrisini sabitle | Takım tasarımı ve proses doğrulaması paralel yürütülür |
| İşleme | ±0,20 mm'yi tek bir yavaş parçada değil, üretim hızında tut | Proses penceresi için ölçülen kabiliyet kaydedilir |
| Çapak alma | Kanatlardan ve kenarlardan çapakları temizle | Çapak alma adımı ikincil operasyon olarak kaydedilir |
| Anodizleme | Sert anodize Tip III, 25-40 µm | Kaplama kalınlığı ve yüzey bitirme kaydedilir |
| Son muayene | Tolerans veya müşteri gerektirdiğinde %100 muayene | İzlenebilirlik için muayene verileri saklanır |
Sıkça Sorulan Sorular
Bu ısı emici macununun termal direnci nedir?
Termal direnç 0,85 K/W'dir. Bu değer 1050A alüminyum tabana, 0,8 mm kanat kalınlığına ve 1,5 mm kanat aralığına bağlıdır. 50 adetlik veya 50.000 adetlik bir siparişe karar vermeden önce diğer VFD ve inverter soğutma çözümleriyle karşılaştırmak için kilit bir sayıdır.
Hangi malzeme ve yüzey bitirme kullanıyorsunuz?
25-40 µm'de sert anodize Tip III ile 1050A alüminyum kullanıyoruz. Bu bitirme, VFD ve inverter uygulamalarında termal yönetimi destekler. Genel tolerans ±0,20 mm'dir. Tasarımınız farklı bir kaplama veya kalınlık gerektiriyorsa, maliyet ve teslim süresini değiştirdiği için sipariş öncesi doğrulayın.
Ayrıca bakın: EV Yüksek Gerilim Kontaktör Parça Koleksiyonu.
50 ila 50.000 adet için teslim süresi nedir?
Takım tasarımı ve proses doğrulaması paralel yürütüldüğünde teslim süresi 10 iş günü olabilir. Bu, doğrulama için 50 adetten üretim için 50.000 adete kadar geçerlidir. Sıkıştırılmış döngü, eskiden 12 haftalık olan takım ve kalifikasyon döngüsünün yerini alır; bu nedenle çiziminizi ve muayene gereksinimlerinizi erken doğrulayın.
Bir Soğutucu Kaç Watt Dağıtabilir? Gerçek Dünya Kapasite Rehberi hakkında daha fazla bilgi.
Üretim hızında hangi toleransı tutabilirsiniz?
±0,20 mm genel toleransı yalnızca tek bir yavaş parçada değil, üretim hızında tutarız. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından parti boyunca kabiliyeti doğrularız. Uygulamanız ±0,20 mm'den daha sıkı gerektiriyorsa, ek muayene ve daha yüksek birim maliyet bekleyin.
Teknik ayrıntı: özel yaylı saç bantları.
Isı emici macununun birim maliyetini ne belirler?
VFD ve inverter'de maliyet baskısı nadiren ham maddeden kaynaklanır. İkincil operasyonlardan gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. Teklif istemeden önce hangi ikincil operasyonların gerçekten gerekli olduğunu doğrulayın.
Önerilen okuma: Bilgisayar ısı emici.
Hem doğrulama partilerini hem de seri üretimi destekleyebilir misiniz?
Evet. Doğrulama için 50 adete veya üretim hattı için 50.000 adete ihtiyacınız olsun, aynı fizik geçerlidir. Değişen şey, hangi proses penceresini tuttuğumuz ve arkasına ne kadar muayene koyduğumuzdur. Takım tasarımı ve proses doğrulaması, 10 iş günlük teslim süresini desteklemek için paralel yürütülür.
Bakır vs Alüminyum Soğutucular: Termal Performans ve Maliyet Karşılaştırması ile karşılaştırın.
Isı emici macunu sipariş etmeden önce neleri doğrulamalıyım?
Malzeme 1050A alüminyum, kanat kalınlığı 0,8 mm, kanat aralığı 1,5 mm, termal direnç 0,85 K/W, 25-40 µm'de sert anodize Tip III ve genel tolerans ±0,20 mm'yi doğrulayın. Ayrıca 50 ila 50.000 adet arası miktarı, 10 iş günlük teslim süresini ve çapak alma, kaplama veya %100 muayene gibi hangi ikincil operasyonların gerekli olduğunu doğrulayın.