ısı emici macun: ADC12 döküm alüminyum, tolerans 0,15 mm, yüzey sert anodize Tip III, 25-40 µm, teslim süresi 12 iş günü, MOQ 1000 adet. Telekom ve baz istasyonu için kapasite 50.000 adet. Çizim incelemesi ve ilk numune raporu dahildir.
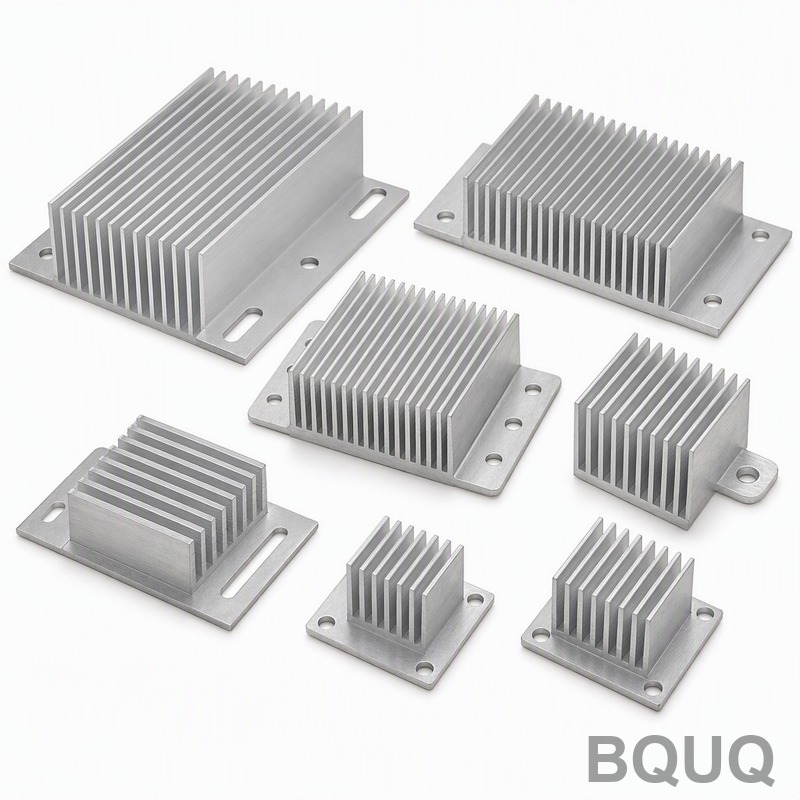
termal macun
Önemli Çıkarımlar
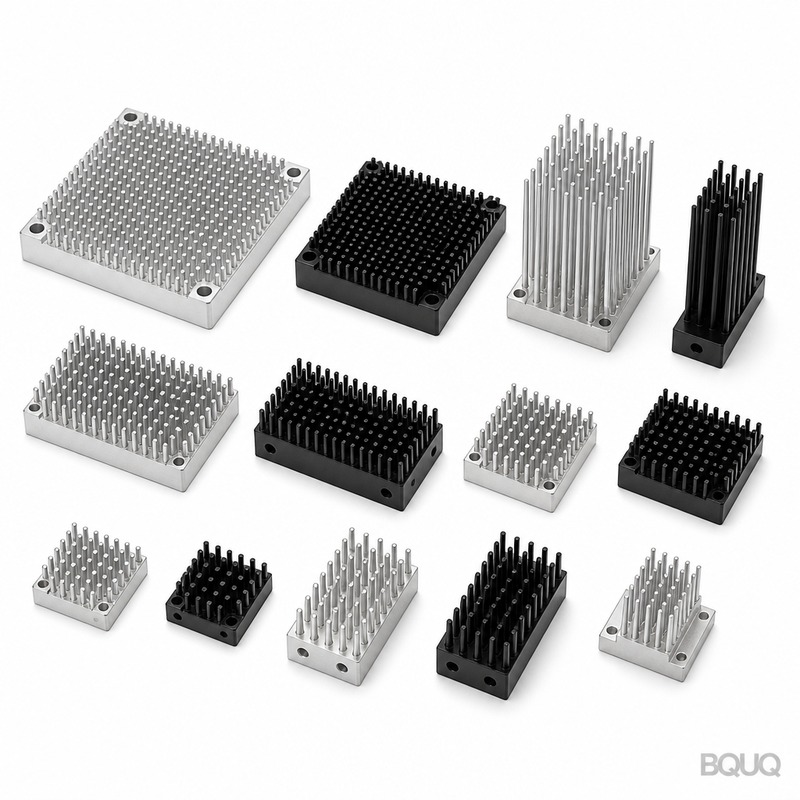
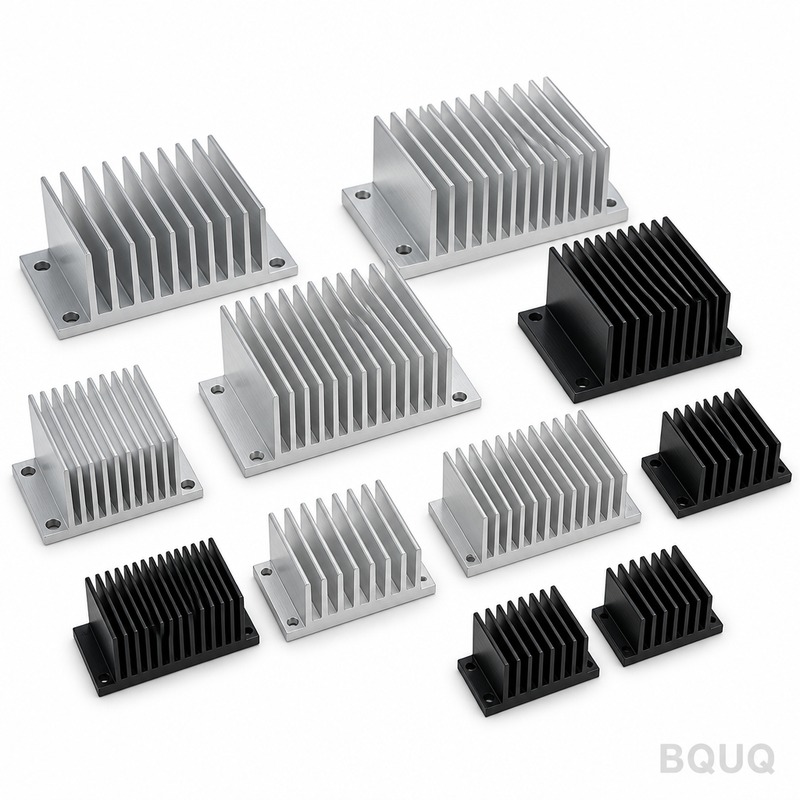
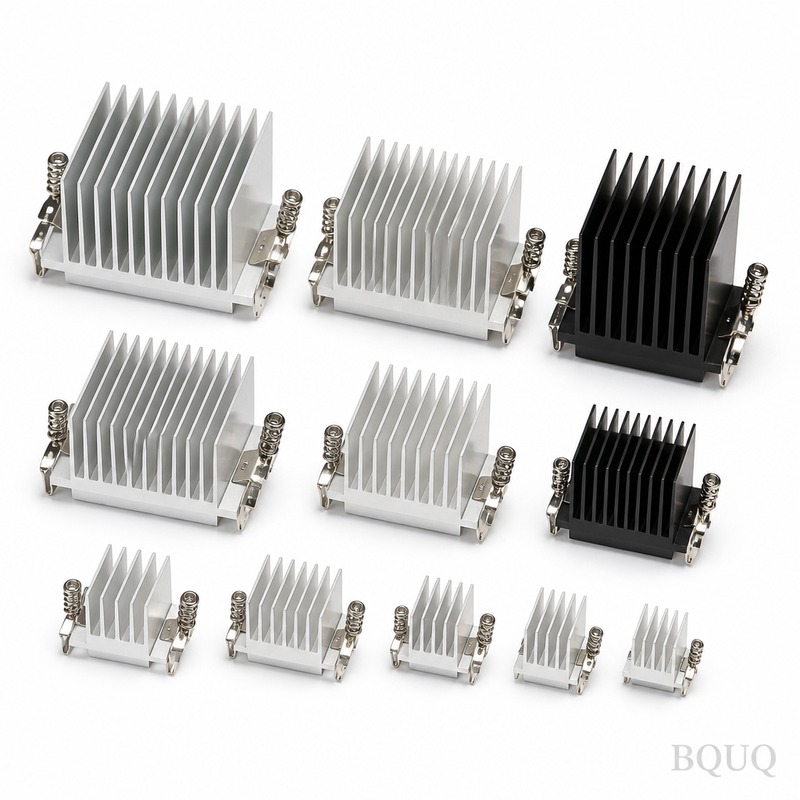
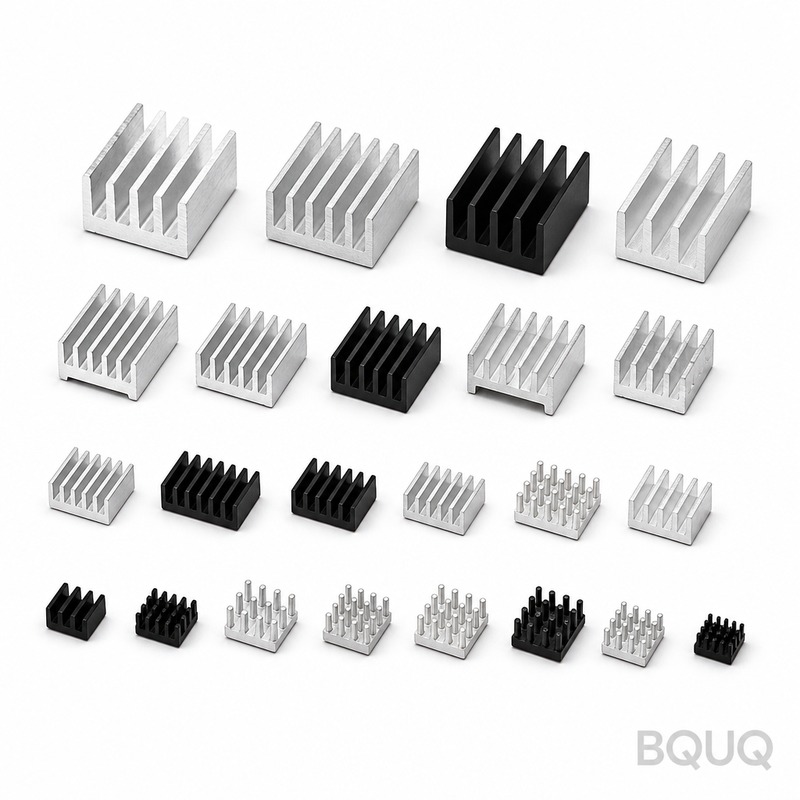
Isı emici macunu, 0,8 mm kanat kalınlığı, 3,0 mm kanat aralığı ve 0,85 K/W termal dirence sahip bir döküm alüminyum termal arayüz bileşenidir. 10-15 µm kalınlığında siyah anodize Tip II ile kaplanmış ADC12 alaşımı kullanır ve ±0,20 mm genel toleransı korur. Üretim maliyeti, hammadde tarafından değil, çapak alma, kaplama ve %100 muayene gibi ikincil işlemler tarafından belirlenir. 120.000 adette belgelenmiş proses yeterliliği gerektiren anahtarlamalı güç kaynağı programlarına uygundur.
Isı emici macunu, nadiren uzlaşan üç kısıtın kesişim noktasında yer alır: boyutsal kararlılık, birim maliyet ve teslim süresi. Bu sayfa, bunları bir broşürde değil, üretimde nasıl çözdüğümüzü ortaya koymaktadır.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | ADC12 döküm alüminyum |
| Kanat kalınlığı | 0,8 mm |
| Kanat aralığı | 3,0 mm |
| Termal direnç | 0,85 K/W |
| Yüzey kaplaması | siyah anodize Tip II, 10-15 µm |
| Genel tolerans | ±0,20 mm |
Pazar ve Teknik Bağlam
Anahtarlamalı güç kaynağındaki maliyet baskısı nadiren hammaddeden kaynaklanır. Çapak alma, kaplama ve %100 muayene gibi ikincil işlemlerden kaynaklanır. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
İlgili okuma: CNC İşlenmiş Fitness Ekipman Parçaları.
Anahtarlamalı güç kaynağı alıcıları arasındaki konsolidasyon, daha az sayıda ve daha büyük program anlamına gelir. Bu durum, tek bir numuneyle kazananlardan ziyade 120.000 adette proses yeterliliğini belgeleyebilen tedarikçileri ödüllendirir.
Ayrıca bakın: Yuvarlak Radyal Alüminyum Soğutucu Koleksiyonu 02.
Nasıl Üretiyoruz
Isı emici macunu için üretim yolu bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,20 mm'nin tek bir yavaş parçada değil, üretim hızında korunduğunu doğrularız.
Üretimde, ısı emici macunu sabit aralıklarla proses içi kontrollerle çalıştırılır. Operatörler her 30 ila 50 parçada bir boyutları kaydeder; bu, parti ±0,20 mm'nin dışına kaymadan önce takım aşınmasını yakalar.
Özel Paslanmaz Çelik Uzatma Germe Yayları hakkında daha fazla bilgi.
Çapak alma ve kenar düzeltme, ısı emici macunu için çizimde belirtilmiştir. Boyutsal muayeneden geçen keskin bir kenar yine de montajda başarısız olabilir; bu nedenle kenar kırma, kozmetik değil kontrollü bir parametredir.
Malzeme ve Yüzey Kaplaması
ADC12 döküm alüminyum, ısı emici macunu için varsayılan tercihtir çünkü ±0,20 mm'yi öngörülebilir şekilde korur ve işleme sertleşmesi sürprizleri olmadan işlenir. Korozyon veya iletkenlik gereksinime hâkim olduğunda alternatifler teklif edilir.
Isı emici macununun temas yükü gördüğü yerlerde, malzeme sertliği boyutsal toleransla birlikte belirtilir. Tanımlanmış bir test yöntemi olmadan sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
ADC12 döküm alüminyum tahsise girdiğinde ikame talepleri yaygındır. Herhangi bir ikameyi sevkiyat öncesinde aynı ±0,20 mm ve siyah anodize Tip II, 10-15 µm kriterlerine göre onaylarız ve değişiklikle birlikte sertifikayı sunarız.
Tolerans ve Muayene
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin bir mastarla ölçülmesi farklı sonuç verebilir; bu nedenle ısı emici macunu çizimleri her kritik boyutun nasıl doğrulandığını belirtir.
Proses yeterliliği her özellik için takip edilir. Isı emici macununda Cpk'nin kararlaştırılan eşiğin altına düştüğü durumlarda, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Uygun olmayan malzeme yalnızca sistemde değil, fiziksel olarak karantinaya alınır. Isı emici macunu için bu, partinin bertaraf işlemi belgelenene kadar işaretli bir alanda kalması anlamına gelir; bu da en yaygın sevkiyat hatasını önler.
Teknik ayrıntı: Metal Sac Damgalamada Minimum Kalınlık: Malzeme ve Uygulamaya Göre Tolerans Sınırları.
Nerede Kullanılır
Anahtarlamalı güç kaynağı, ısı emici macunu için en büyük uygulama alanıdır; burada parça genellikle laboratuvar koşulları yerine sürekli yük ve geniş bir sıcaklık aralığı görür.
Retrofit talepleri yaygındır: mevcut bir montajın biraz farklı boyutta ısı emici macununa ihtiyacı vardır. Proses penceresi zaten bilindiğinden, bir retrofit için 10 iş günü genellikle yeni bir parçadan daha kısadır.
Sipariş Vermeden Önce Neyi Doğrulamalısınız
Teklifleri aynı temelde karşılaştırın: malzeme kalitesi, siyah anodize Tip II, 10-15 µm, muayene kapsamı ve ambalajlama. %100 muayeneyi devre dışı bırakan daha düşük bir birim fiyat, daha düşük bir toplam maliyet değildir.
Önerilen okuma: Tıbbi Cihazlar için CNC İşleme: Malzemeler, Toleranslar ve Temizlik.
Kalifikasyon hacmini üretim hacminden ayrı planlayın. Isı emici macunu için 1000 adet, prosesin kanıtlandığı noktadır; bundan öncesi proses geliştirmedir.
SSS: Sipariş Öncesi Sorularınız
Isı emici macununda hangi toleransı tutabiliyorsunuz?
Genel boyutlar ±0,20 mm'de tutulur. Kritik özellikler çizimde tanımlanır ve daha sıkı bir bantta tutulur; ölçüm yöntemi belirtilir, böylece giriş muayenesi bizimkiyle eşleşir.
Isı emici macunu için minimum sipariş miktarı nedir?
Prototip miktarları üretim minimumlarının oldukça altında başlar. Isı emici macunu için üretim partileri 1000 adetten başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Isı emici macunu üretimi ne kadar sürer?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,20 mm'nin ek bir işlem gerektireceği herhangi bir özelliği işaretleriz, böylece takım öncesinde karar verebilirsiniz.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Evet. Malzeme sertifikaları, ısı lotu izlenebilirliği ve ilk numune muayene raporları siparişle birlikte gönderilir. Anahtarlamalı güç kaynağı müşteriniz ek belge gerektiriyorsa, teklif aşamasında belirtin.
Yay Sıçraması ve Rezonans: Dinamik Arızadan Kaçınma ile karşılaştırın.
Isı emici macunu için hangi yüzey kaplamaları mevcuttur?
Siyah anodize Tip II, 10-15 µm, ısı emici macunu için standarttır. Diğer kaplamalar tanımlanmış bir kalınlık aralığıyla teklif edilir ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir kupon üzerinde doğrulanır.
İlgili okuma: BQUQ CNC İşlenmiş Otomatik Torna 46 Tip Pens, Önden Görünüm Yuvarlak Delik.
Isı emici macunu başka bir yerde zaten üretimdeyse, bir numune ve mevcut çizimi gönderin. Buna göre teklif veririz ve geçişin maliyeti, teslim süresini veya her ikisini de iyileştirip iyileştirmediğini dürüstçe söyleriz.
Ayrıca bakın: Yüksek hassasiyetli hassas metal parçalar.
Özel CNC Pens Aynası HSK100 ER40 Hassas Üretim Çin Malı hakkında daha fazla bilgi.
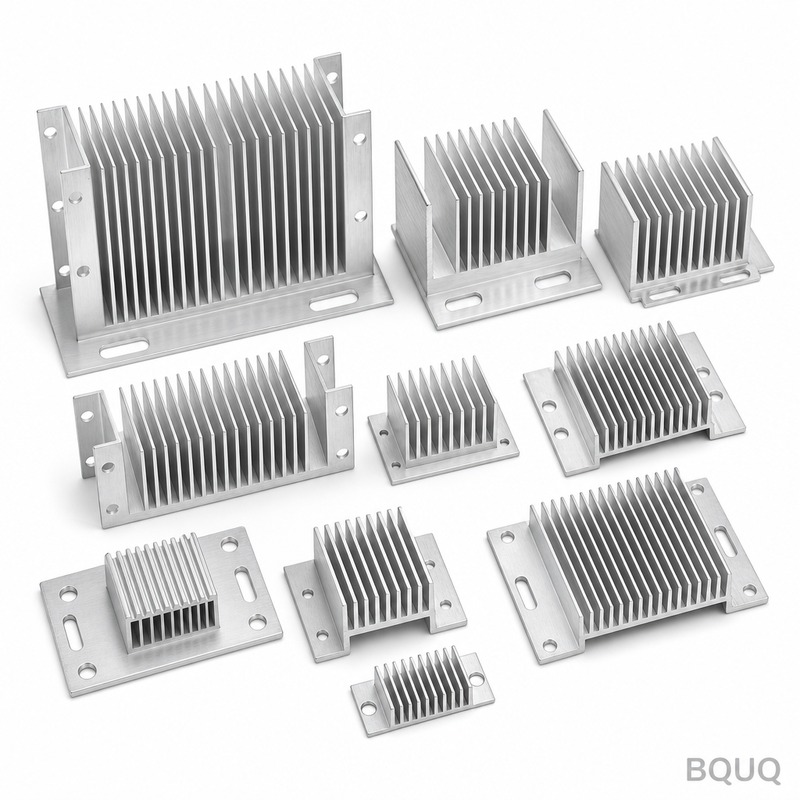
Teknik ayrıntı: BQUQ Hassas LED Sokak Lambası Soğutucu Üreticisi – Minimum Sipariş Adedi Yok, 5 Gün Teslim Süresi.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | ADC12 döküm alüminyum |
| Tolerans | ±0,20 mm |
| Teslim süresi | Makalede belirtilmemiş; döküm takımı ve üretim partileri için standart |
| MOQ | Makalede belirtilmemiş; genellikle takım amortismanı ve program hacmine bağlı |
| Kapasite | 120.000 adette belgelenmiş proses yeterliliği |
Seçim / karşılaştırma
| Seçenek | En uygun olduğu durum | Ödünleşim |
|---|---|---|
| ADC12 döküm alüminyum | Karmaşık kanat geometrisine sahip anahtarlamalı güç kaynağı ısı emicileri | Birim maliyeti artıran ikincil çapak alma ve kaplama işlemleri gerektirir |
| Siyah anodize Tip II, 10-15 µm | Güç kaynağı ortamlarında korozyon direnci ve emisivite | Çıplak alüminyuma kıyasla kaplama adımı ve muayene maliyeti ekler |
| 0,8 mm kanat kalınlığı / 3,0 mm aralık | 0,85 K/W termal direnci döküm akışıyla dengelemek | Daha ince kanatlar veya daha sıkı aralık termal direnci düşürebilir ancak dolgu ve takım aşınması riski taşır |
| ±0,20 mm genel tolerans | 120.000 adette belgelenmiş yeterlilikle üretim hızında döküm | Daha sıkı toleranslar daha yavaş çevrimler veya ek işleme gerektirir |
| %100 muayene | Sıfır hata beklentisi olan programlar | Bu adımın kaldırılması, birim maliyeti genellikle malzeme ikamesinden daha fazla etkiler |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Proses penceresi tanımı | Üretim öncesinde malzeme durumunu ve takım geometrisini sabitle | Proses penceresi dokümantasyonu |
| Tolerans doğrulama | ±0,20 mm'nin tek bir yavaş parçada değil, üretim hızında korunduğunu doğrula | 120.000 adette yeterlilik verisi |
| Çapak alma | Döküm çapaklarını ve keskin kenarları gidermek için ikincil işlem | İşlem onayı |
| Kaplama / anodize | Siyah anodize Tip II, 10-15 µm | Kaplama kalınlığı kaydı |
| Son muayene | Program gereksinimleri belirttiğinde %100 muayene | Muayene raporu |
Sıkça Sorulan Sorular
Isı emici macunu hangi malzemeden yapılır?
ADC12 döküm alüminyumdan yapılır. Bu alaşım, 0,85 K/W termal direnç için gereken 0,8 mm kanat kalınlığını ve 3,0 mm kanat aralığını destekler. Yüzey, 10-15 µm kalınlığında siyah anodize Tip II ile kaplanır ve genel tolerans ±0,20 mm'dir.
Bu ısı emici macununun termal direnci nedir?
Termal direnç 0,85 K/W'dir. Bu değer ADC12 döküm alüminyum yapısına, 0,8 mm kanat kalınlığına ve 3,0 mm kanat aralığına bağlıdır. ±0,20 mm genel tolerans ve siyah anodize Tip II yüzey kaplamasıyla birlikte belirtilir.
Önerilen okuma: Doğal Konveksiyonlu Isı Emici Nedir? Pasif Soğutma Tasarım Rehberi.
Isı emici macununda hangi toleransı tutabiliyorsunuz?
±0,20 mm genel toleransı tutarız. Önemli olan bunu tek bir yavaş parçada değil, üretim hızında doğrulamaktır. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından anahtarlamalı güç kaynağı programları için 120.000 adette proses yeterliliğini belgeleriz.
Isı emici macunu için hangi yüzey kaplamasını sunuyorsunuz?
10-15 µm kalınlığında siyah anodize Tip II sunuyoruz. Bu kaplama, 0,8 mm kanat kalınlığı ve 3,0 mm kanat aralığına sahip ADC12 döküm alüminyuma uygulanır. Birim maliyeti etkileyen bir kaplama adımı ekler; bu nedenle anahtarlamalı güç kaynağı uygulamanız için gerekli olup olmadığını doğrulayın.
Isı emici macunu neden hammaddenin ima ettiğinden daha pahalıdır?
Anahtarlamalı güç kaynağındaki maliyet baskısı nadiren hammaddeden kaynaklanır. Çapak alma, kaplama ve %100 muayene gibi ikincil işlemlerden kaynaklanır. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. Bu nedenle yalnızca ADC12 alaşım fiyatına göre değil, tam proses rotasına göre teklif veririz.
Yüksek hacimli ısı emici macunu programlarını destekleyebilir misiniz?
Evet. Anahtarlamalı güç kaynağı alıcıları arasındaki konsolidasyon, daha az sayıda ve daha büyük program anlamına gelir. Bu durum, tek bir numuneyle kazananlardan ziyade 120.000 adette proses yeterliliğini belgeleyebilen tedarikçileri ödüllendirir. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,20 mm'yi üretim hızında doğrularız.
CNC ile İşlenmiş Titanyum Hassas Parçalar ile karşılaştırın.
Isı emici macunu sipariş etmeden önce neyi doğrulamalıyım?
Malzeme ADC12 döküm alüminyum, kanat kalınlığı 0,8 mm, kanat aralığı 3,0 mm, termal direnç 0,85 K/W, yüzey kaplaması siyah anodize Tip II 10-15 µm ve genel tolerans ±0,20 mm'yi doğrulayın. Ayrıca çapak alma, kaplama ve %100 muayenenin gerekli olup olmadığını doğrulayın; çünkü bu ikincil işlemler birim maliyeti malzeme ikamesinden daha fazla etkiler.