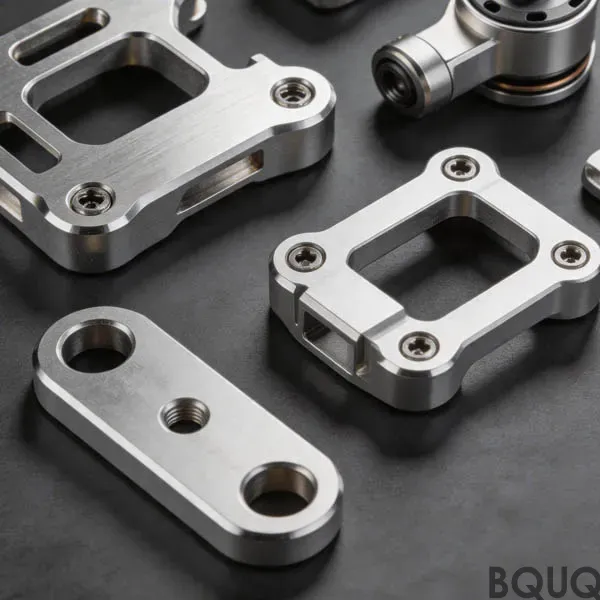
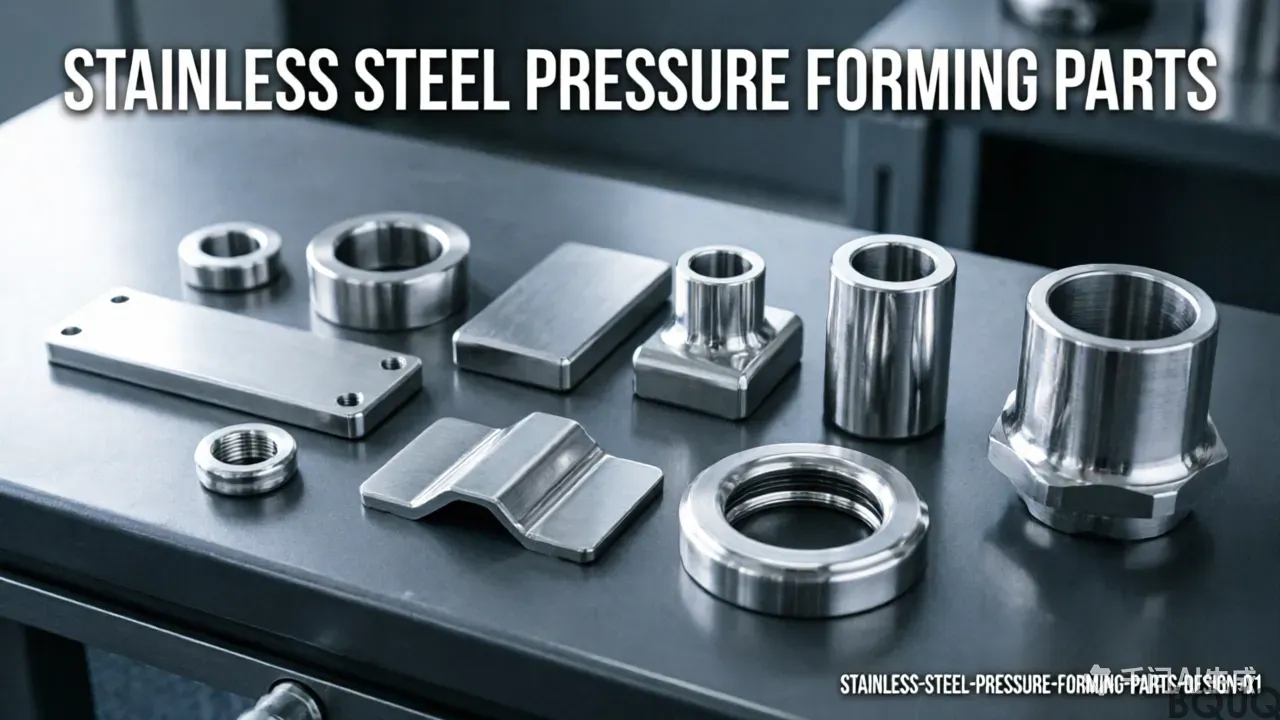
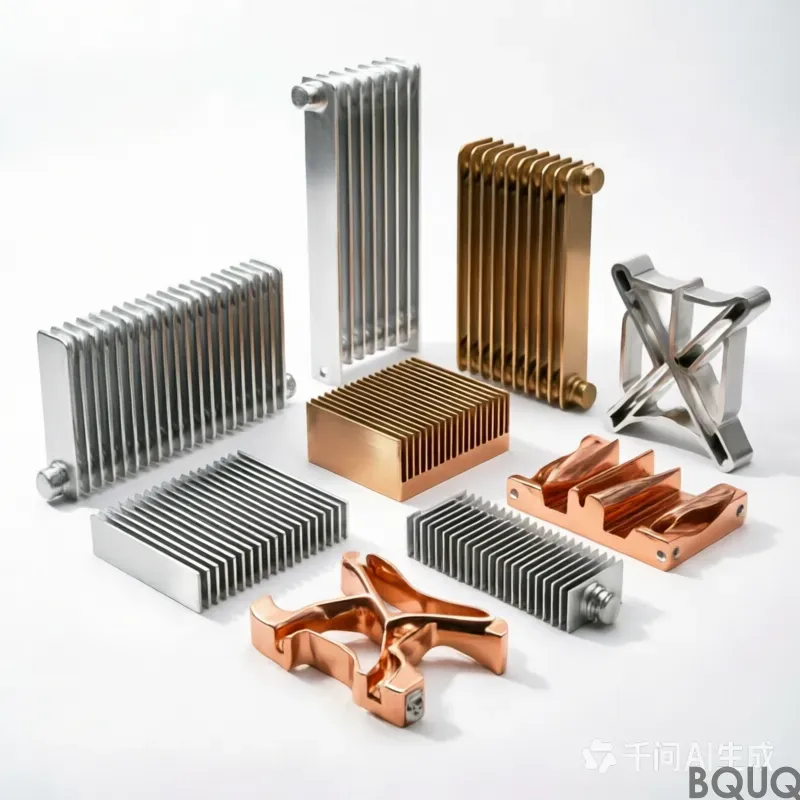
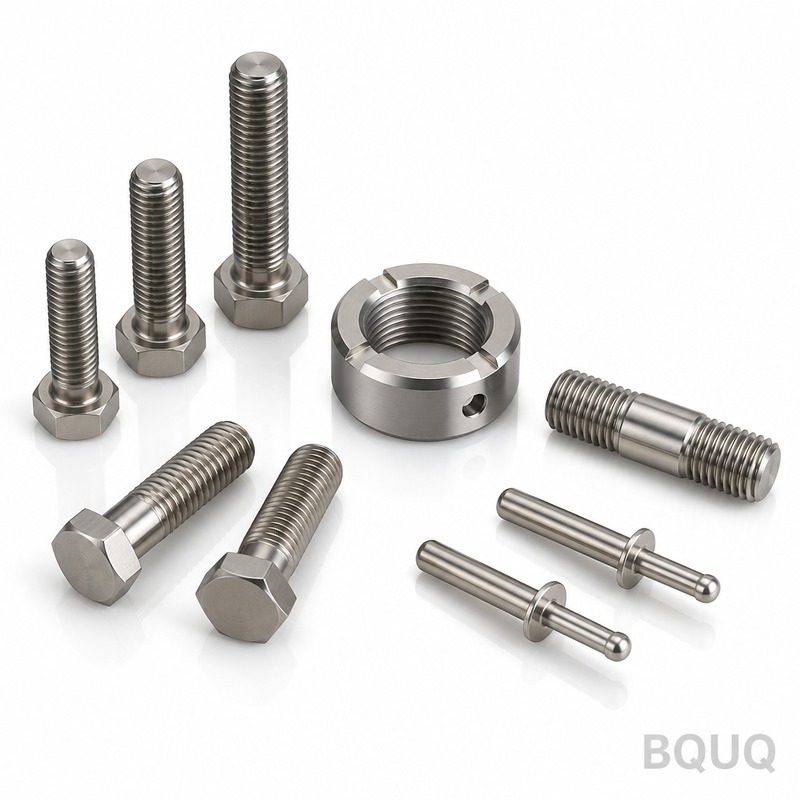
Yüksek hassasiyetli hassas metal parçalar: Copper C110, tolerance 0.01 mm, surface bead blast + passivate, lead time 20 working days, MOQ 1000 pcs. Capacity for semiconductor equipment. Drawing review and first-article report included.
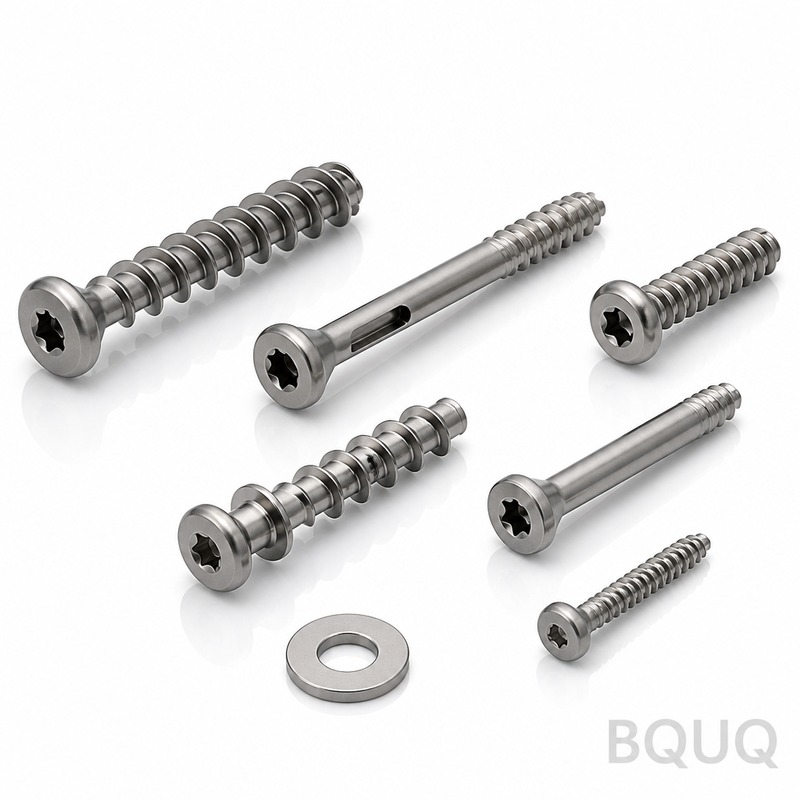
Yüksek hassasiyetli hassas metal parçalar
Önemli Çıkarımlar
BQUQ'un yüksek hassasiyetli hassas metal parçaları, Alüminyum 7075-T6 malzemeden üretilir, anodize Tip II / Tip III yüzey kaplamasına sahiptir, ±0,005 mm toleransla işlenir ve 200 adet minimum sipariş miktarıyla 15 iş günü içinde teslim edilir. Süreç bir makineyle değil, sabit bir proses penceresiyle başlar; böylece malzeme durumu ve takım geometrisi kesim öncesinde kontrol altına alınır. Bu yaklaşım, yarı iletken ekipman sektörünün 200 adet seviyesinde ilk numune raporları ve PPAP tarzı kayıtlarla birlikte kalifiye özel parça talebini destekler.
Yüksek hassasiyetli hassas metal parçalar için teklif verebilen tedarikçi sıkıntısı yok. Eksiklik, ±0,005 mm toleransın neden seçildiğini, anodize Tip II / Tip III'ün kullanım ömrüne ne kattığını ve takım onarım gerektirdiğinde 15 iş gününün nasıl korunduğunu açıklayabilen tedarikçilerde.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Yüzey kaplaması | anodize Tip II / Tip III |
| Tedarik süresi (üretim) | 15 iş günü |
| Minimum sipariş miktarı (üretim) | 200 adet |
Pazar ve Teknik Bağlam
Yarı iletken ekipman sektöründeki talep, tek kaynaklı standart parçalardan kalifiye özel parçalara kaydı; bu da dokümantasyon gereksinimlerini üretim zincirinin daha erken aşamalarına taşıdı. Malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar artık seri üretimde değil, 200 adet seviyesinde talep ediliyor.
Yarı iletken ekipman sektöründeki maliyet baskısı nadiren hammaddeden kaynaklanır. Baskı, ikincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
Nasıl Üretiyoruz
Yüksek hassasiyetli hassas metal parçaların üretim rotası bir makineyle değil, proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,005 mm toleransın tek bir yavaş parçada değil, üretim hızında korunduğunu doğrularız.
Üretimde, yüksek hassasiyetli hassas metal parçalar sabit aralıklarla proses içi kontrollerle işlenir. Operatörler her 30 ila 50 parçada bir ölçümleri kaydeder; bu, parti ±0,005 mm dışına kaymadan önce takım aşınmasını yakalar.
Çapak alma ve kenar düzeltme, yüksek hassasiyetli hassas metal parçalar için çizimde belirtilir. Boyutsal muayeneden geçen keskin bir kenar yine de montajda başarısız olabilir; bu nedenle kenar kırma kozmetik değil, kontrollü bir parametredir.
İlgili okuma: BQUQ CNC İşlenmiş Pompa Çarkları.
Malzeme ve Yüzey Kaplaması
Yüksek hassasiyetli hassas metal parçalar için yüzey spesifikasyonu, yarı iletken ekipman sektöründeki kullanım ortamına göre seçilen anodize Tip II / Tip III'tür. Kalınlık, proses ayarlarından varsayılmak yerine aynı partiden alınan bir referans numune üzerinde doğrulanır.
Ayrıca bakın: Metal Damgalamada Temel Progresif Kalıp Tasarım İlkeleri Nelerdir?.
Yüksek hassasiyetli hassas metal parçaların temas yükü gördüğü yerlerde, boyutsal toleransın yanı sıra malzeme sertliği de belirtilir. Tanımlanmış bir test yöntemi olmadan verilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Özel U-Şekilli Alüminyum Isı Emici Kanalları hakkında daha fazla bilgi.
Alüminyum 7075-T6 tahsisata girdiğinde ikame talepleri sık görülür. Herhangi bir ikameyi sevkiyat öncesinde aynı ±0,005 mm ve anodize Tip II / Tip III kriterlerine göre kalifiye eder ve değişiklikle birlikte sertifikayı sunarız.
Tolerans ve Muayene
Yüksek hassasiyetli hassas metal parçalardaki genel ölçüler ±0,005 mm'de tutulur; kritik özellikler çizimde tanımlanır ve daha sıkı bir bantla ayrıca kontrol edilir.
Yüksek hassasiyetli hassas metal parçalar için ilk numune muayenesi, çizimdeki her ölçüyü raporlar; bunların bir örneğini değil. Bu rapor, partinin geri kalanı ve gelecekteki herhangi bir tekrar sipariş için referanstır.
Proses yeterliliği her özellik için takip edilir. Yüksek hassasiyetli hassas metal parçalarda Cpk anlaşılan eşiğin altına düştüğünde, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Nerede Kullanılır
Yarı iletken ekipman, yüksek hassasiyetli hassas metal parçalar için en büyük uygulama alanıdır; burada parça genellikle laboratuvar koşulları yerine sürekli yük ve geniş bir sıcaklık aralığına maruz kalır.
Teknik ayrıntı: CNC İşleme Ne Kadar Sürer? Kapsamlı Bir Teslim Süresi Dökümü.
Titreşim ve çevrim, yüksek hassasiyetli hassas metal parçalar için olağan ömür sınırlayıcılarıdır. Çalışma çevrimi biliniyorsa, boyutları değiştirmeden kullanım ömrünü uzatan bir yüzey işlemi ve sertlik kombinasyonu önerebiliriz.
Sipariş Öncesi Nelerin Doğrulanması Gerekir
Kalifikasyon hacmini üretim hacminden ayrı planlayın. Yüksek hassasiyetli hassas metal parçalar için 200 adet, prosesin kanıtlandığı noktadır; öncesindeki her şey proses geliştirmedir.
Ambalaj, spesifikasyonun bir parçasıdır. Kenar hasarı veya karışık partilerle gelen parçalar, ambalaj farkından daha pahalıya mal olur; özellikle de yüzeyi işlenmiş yüksek hassasiyetli hassas metal parçalar için.
Önerilen okuma: Özel CNC Pens Aynası İşleme.
SSS: Sipariş Öncesi Sorularınız
Yüksek hassasiyetli hassas metal parçaların üretimi ne kadar sürer?
Genel ölçüler ±0,005 mm'de tutulur. Kritik özellikler çizimde tanımlanır ve daha sıkı bir bantta tutulur; ölçüm yöntemi belirtilir, böylece giriş muayenesi bizimkiyle eşleşir.
Mevcut çiziminizden çalışabilir misiniz?
Yüksek hassasiyetli hassas metal parçalar için standart tedarik süresi, çizim onayı ve takım imzasından sonra 15 iş günüdür. Prototipler genellikle daha hızlıdır çünkü takımı atlarlar; tekrar siparişler ise takım mevcut olduğu için daha da hızlıdır.
Yüksek hassasiyetli hassas metal parçalar için hangi yüzey kaplamaları mevcuttur?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,005 mm'nin ek bir işlem gerektireceği her özelliği işaretleriz; böylece takım öncesinde karar verebilirsiniz.
Takım öncesinde prototip üretebilir misiniz?
Evet. Malzeme sertifikaları, ısı partisi izlenebilirliği ve ilk numune muayene raporları siparişle birlikte gönderilir. Yarı iletken ekipman müşteriniz ek dokümantasyon gerektiriyorsa, teklif aşamasında belirtin.
Program ortasında bir tasarım değişikliğini nasıl ele alıyorsunuz?
anodize Tip II / Tip III, yüksek hassasiyetli hassas metal parçalar için standarttır. Diğer kaplamalar, tanımlanmış bir kalınlık aralığıyla teklif edilir ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir numune üzerinde doğrulanır.
Yüksek hassasiyetli hassas metal parçalar için kapasite . Bu sayı kurulu kabiliyettir, bir satış rakamı değildir ve hacminiz arttığında 15 iş gününün tutup tutmayacağını belirleyen de budur.
CNC İşleme Teslim Süresi Nedir ve Nasıl Kısaltılır? ile karşılaştırın.
İlgili okuma: BQUQ CNC İşlenmiş Otomatik Torna 36 Tip Ayna Cilası Parlatılmış Pens Aynası.
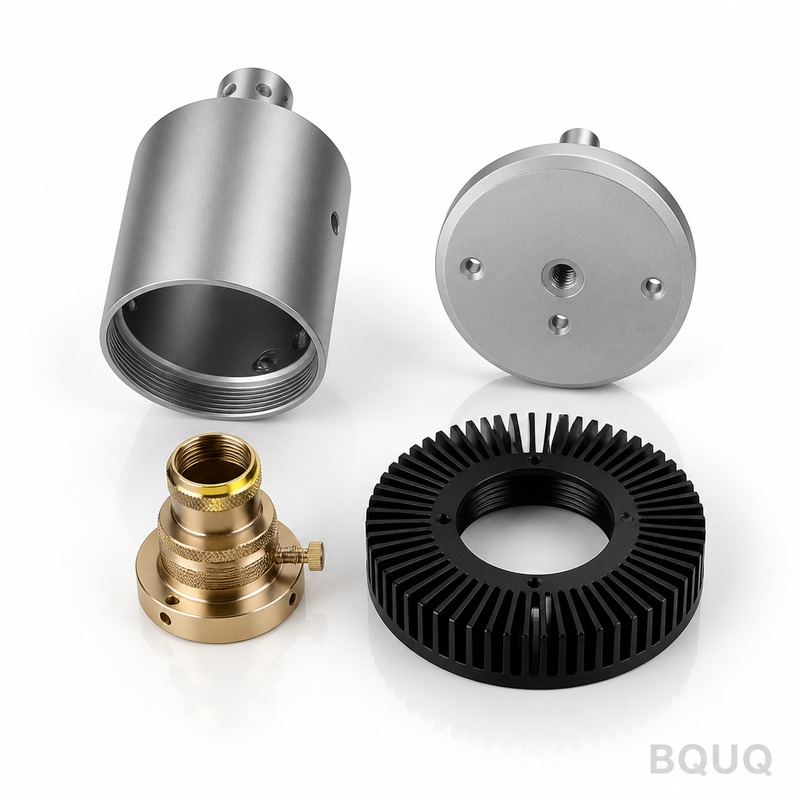
Ayrıca bakın: Metal Damgalama Toleranslarından Hangi Hassasiyeti Bekleyebilirsiniz?.
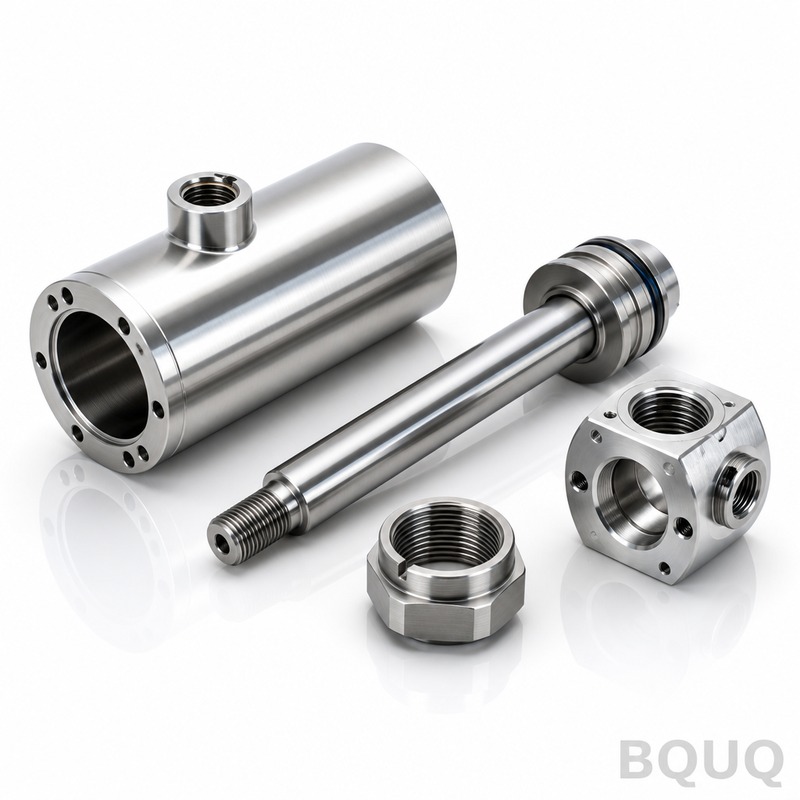
Isı Emicilerde Termal Direnç Nedir ve Özellikleri Nasıl Okunur? hakkında daha fazla bilgi.
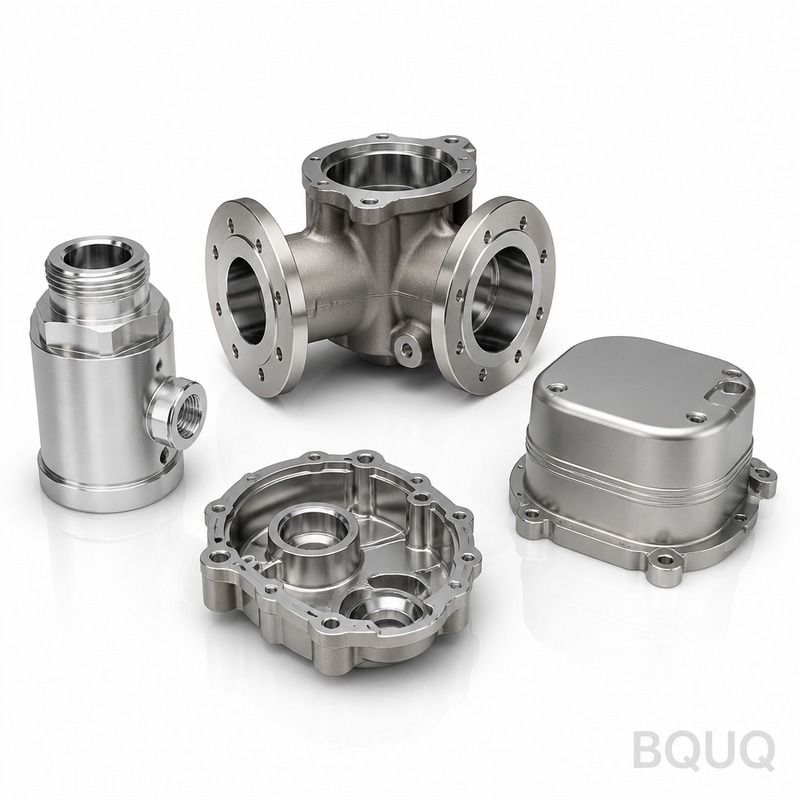
Teknik ayrıntı: Donanım yay yorgunluğu arıza analizi ve ömür tahmin teknolojisi.
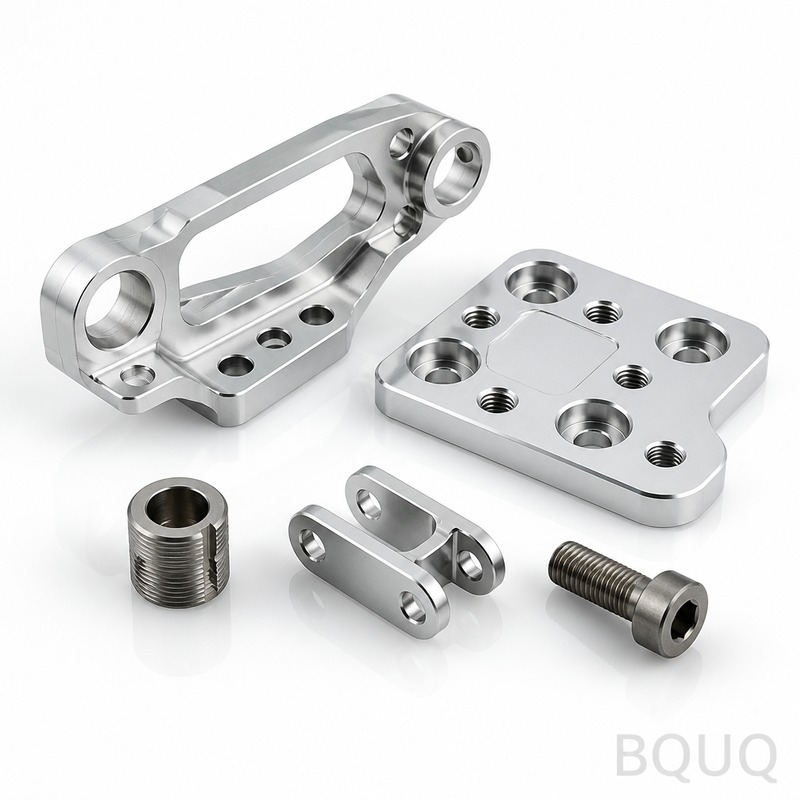
Önerilen okuma: Metal damgalama parçaları.
Raspberry Pi ve SBC’ler için Soğutucu Nasıl Boyutlandırılmalı ve Monte Edilmelidir? ile karşılaştırın.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Tolerans | ±0,005 mm |
| Tedarik süresi | 15 iş günü |
| Minimum sipariş miktarı | 200 adet |
| Kapasite | Makale alıntısında belirtilmemiştir |
Seçim / karşılaştırma
| Seçenek | En uygun olduğu alan | Ödünleşim |
|---|---|---|
| Anodize Tip II | Genel korozyon direnci ve kozmetik yüzey | Tip III'e göre daha düşük aşınma direnci |
| Anodize Tip III | Daha yüksek aşınma direnci ve daha uzun kullanım ömrü | Tip II'ye göre daha yüksek maliyet ve daha fazla proses kontrolü |
| Standart tek kaynaklı parçalar | Basit, düşük dokümantasyonlu satın almalar | Yarı iletken ekipman özel gereksinimleri için daha az kalifiye |
| Kalifiye özel parçalar | Dokümantasyon ihtiyacı olan yarı iletken ekipman | 200 adet seviyesinde malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar gerektirir |
| Çapak alma, kaplama veya %100 muayenenin kaldırılması | Kısa vadeli birim maliyet düşürme | Genellikle birim maliyeti malzeme ikamesinden daha fazla etkiler ve kaliteyi riske atabilir |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Proses penceresi | Önce malzeme durumunu ve takım geometrisini sabitle | Makale alıntısında belirtilmemiştir |
| Üretim | Bir makineyle değil, proses penceresiyle başlar | Makale alıntısında belirtilmemiştir |
| İkincil işlemler | Çapak alma, kaplama ve %100 muayene maliyet sürücüleridir | Makale alıntısında belirtilmemiştir |
| Dokümantasyon | Malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar 200 adet seviyesinde talep edilir | Malzeme sertifikaları, ilk numune raporları, PPAP tarzı kayıtlar |
| Tolerans ve muayene | ±0,005 mm tolerans | Makale alıntısında belirtilmemiştir |
Sıkça Sorulan Sorular
Bu yüksek hassasiyetli hassas metal parçalar için neden ±0,005 mm seçildi?
Makale, bu parçalar için tolerans olarak ±0,005 mm belirtir ancak bunun neden seçildiğine dair özel bir açıklama yapmaz. Pratikte bu tolerans, yarı iletken ekipman sektörünün kalifiye özel parça talebini destekler; bu alanda malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar 200 adet seviyesinde talep edilir.
Anodize Tip II veya Tip III kullanım ömrüne ne katar?
Anodize Tip II ve Tip III, bu Alüminyum 7075-T6 parçalar için belirtilen yüzey kaplamalarıdır. Makale alıntısı bir kullanım ömrü rakamı vermez, ancak Tip III genellikle Tip II'den daha yüksek aşınma direnci için seçilir; bu da zorlu yarı iletken ekipman uygulamalarında kullanım ömrünü uzatabilir.
Takım onarım gerektirdiğinde 15 iş günü nasıl korunur?
Makale, üretim tedarik süresi olarak 15 iş gününü listeler ancak takım onarım koruma planını detaylandırmaz. Alıcılar bunu sipariş öncesinde doğrulamalıdır; çünkü alıntı, eksikliğin takım onarım gerektirdiğinde 15 iş gününün nasıl korunduğunu açıklayabilen tedarikçilerde olduğunu söyler.
Yüksek hassasiyetli hassas metal parçaların üretimi için minimum sipariş miktarı nedir?
Üretim için minimum sipariş miktarı 200 adettir. Makale, bu miktarda malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtların artık seri üretimi beklemeden talep edildiğini belirtir. Bu, 200 adedi yarı iletken ekipman özel parçaları için dokümantasyon açısından yoğun bir eşik haline getirir.
Maliyet baskısı neden hammaddeden değil de ikincil işlemlerden gelir?
Makale, yarı iletken ekipman sektöründeki maliyet baskısının nadiren hammaddeden geldiğini belirtir. Baskı ikincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler; bu nedenle alıcılar bu adımları dikkatle değerlendirmelidir.
Yüksek hassasiyetli hassas metal parçaları sipariş etmeden önce neler doğrulanmalıdır?
Sipariş öncesinde ±0,005 mm tolerans gerekçesini, anodize Tip II veya Tip III'ün kullanım ömrüne etkisini, takım onarım gerektirdiğinde 15 iş günü tedarik süresi korumasını, 200 adet minimum sipariş miktarını ve bu miktarda malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtların dahil olup olmadığını doğrulayın.
Üretim rotası bir makineyle mi yoksa bir proses penceresiyle mi başlar?
Makale, yüksek hassasiyetli hassas metal parçaların rotasının bir makineyle değil, bir proses penceresiyle başladığını söyler. Önce malzeme durumu ve takım geometrisi sabitlenir. Bu yaklaşım, anodize Tip II / Tip III, ±0,005 mm tolerans, 15 iş günü tedarik süresi ve 200 adet minimum sipariş miktarıyla Alüminyum 7075-T6 parçaları destekler.