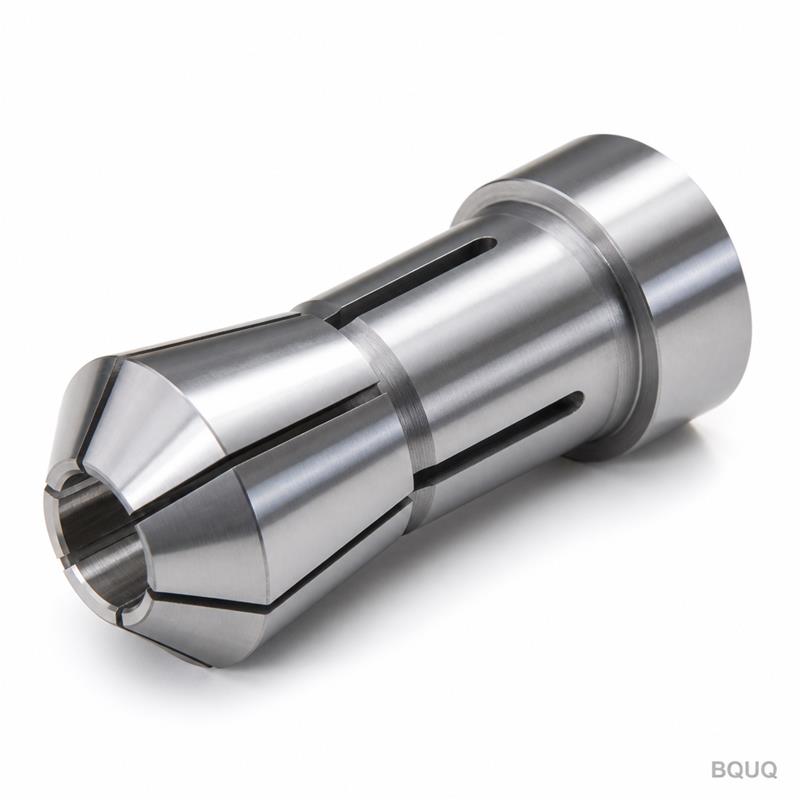
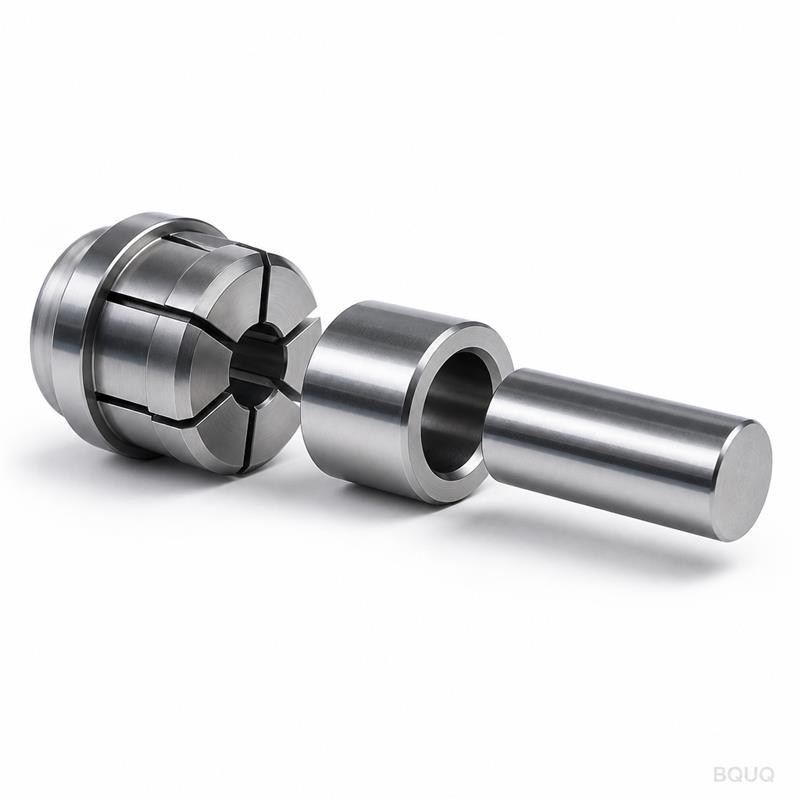
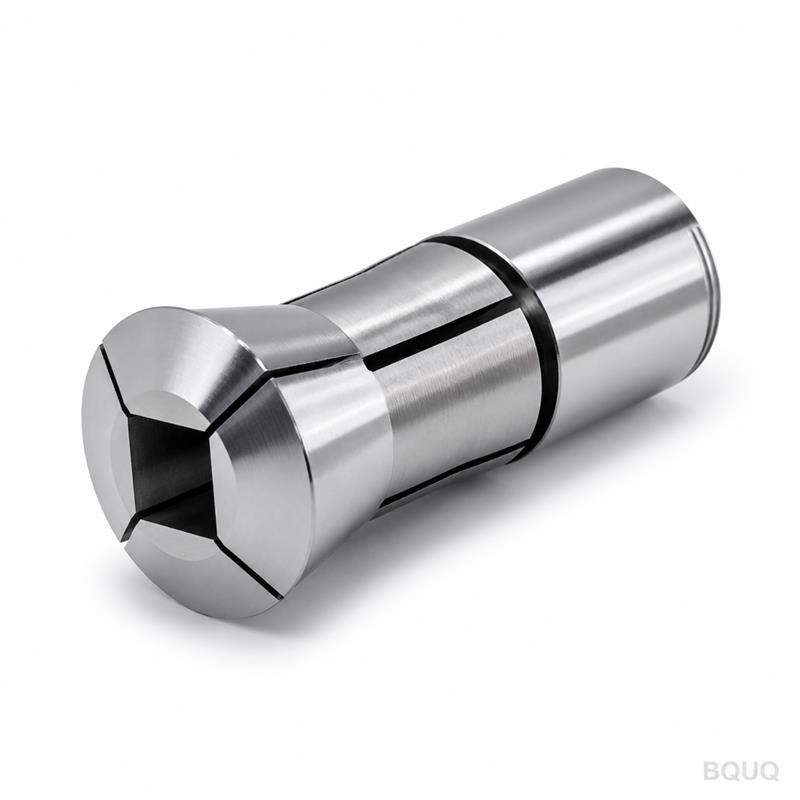
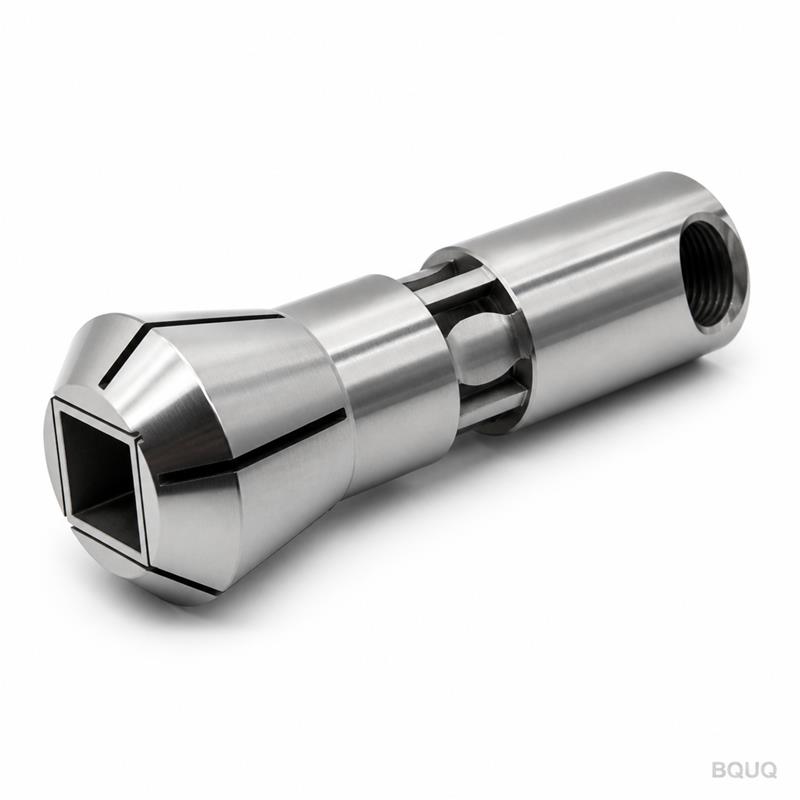
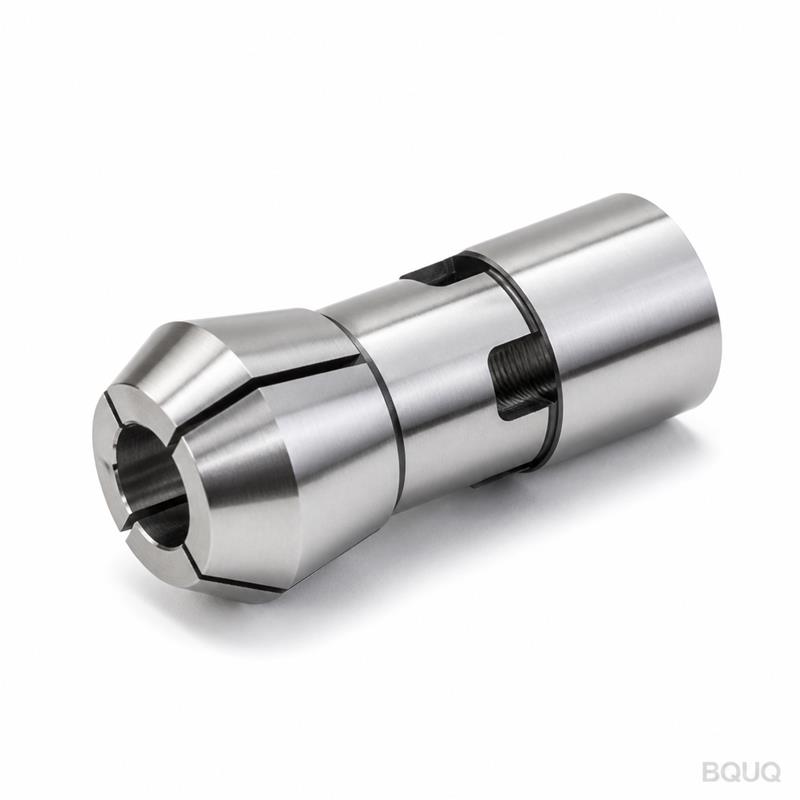
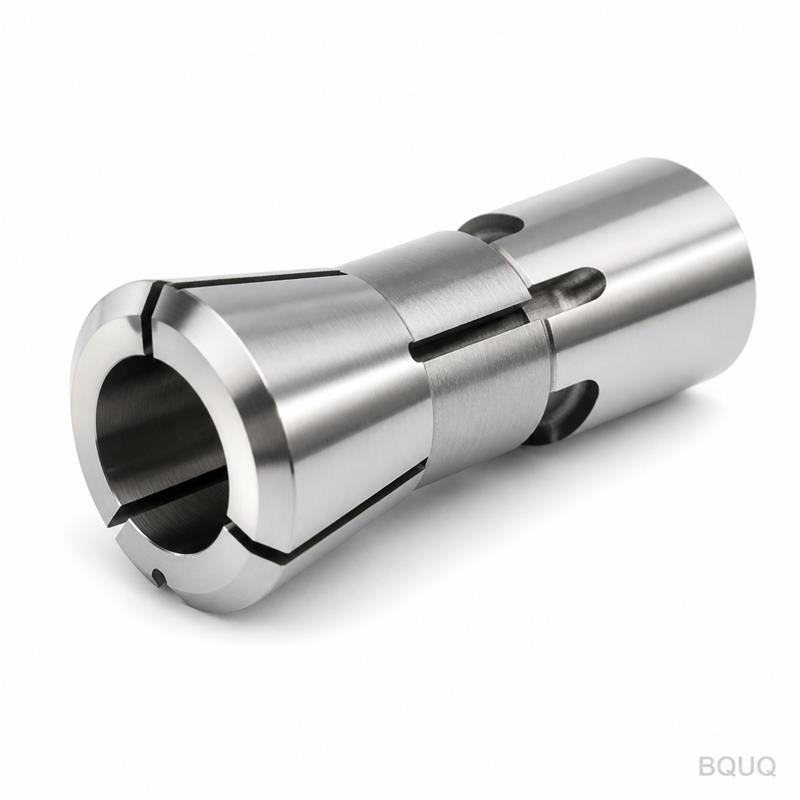
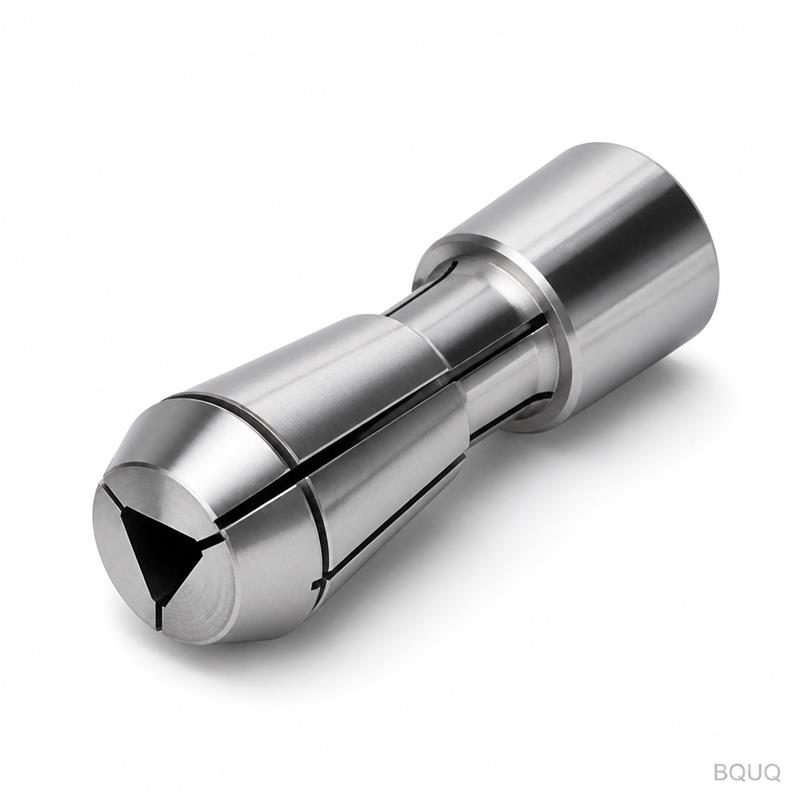
BQUQ CNC İşlenmiş Otomatik Torna 36 Tip Altıgen Delikli Uzatılmış Pens
36 Tip Altıgen Delikli Uzatılmış Pens Neden Standart Tutuculardan Daha Üstündür Bu, altıgen çubuk veya altıgen şekilli takımları kayma olmadan tutması gereken otomatik tornalar (tip 36) için hassas
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
36 Tip Altıgen Delikli Uzatılmış Pens Neden Standart Tutuculardan Daha Üstündür
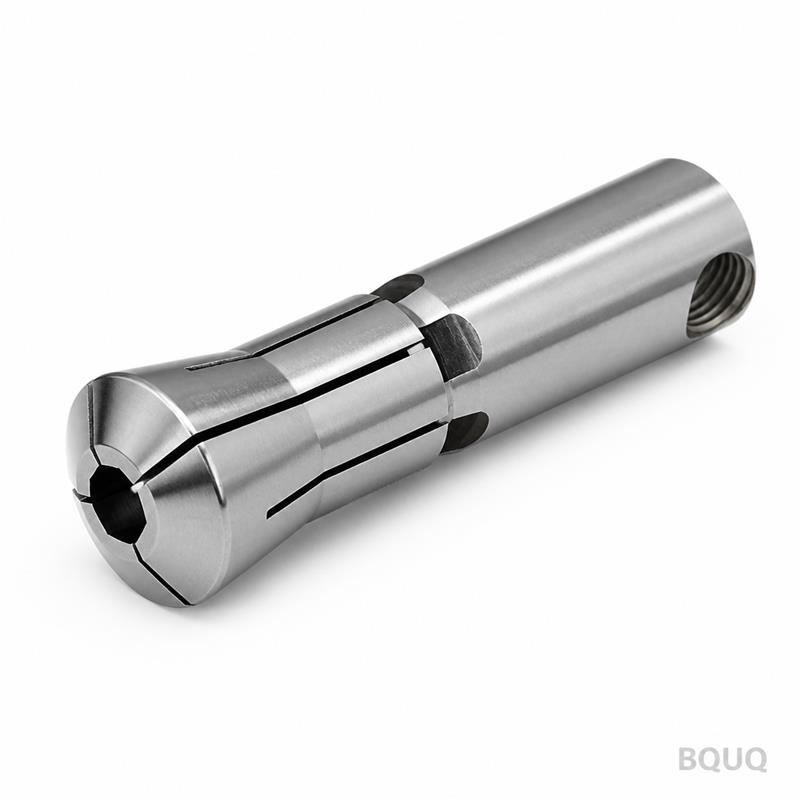
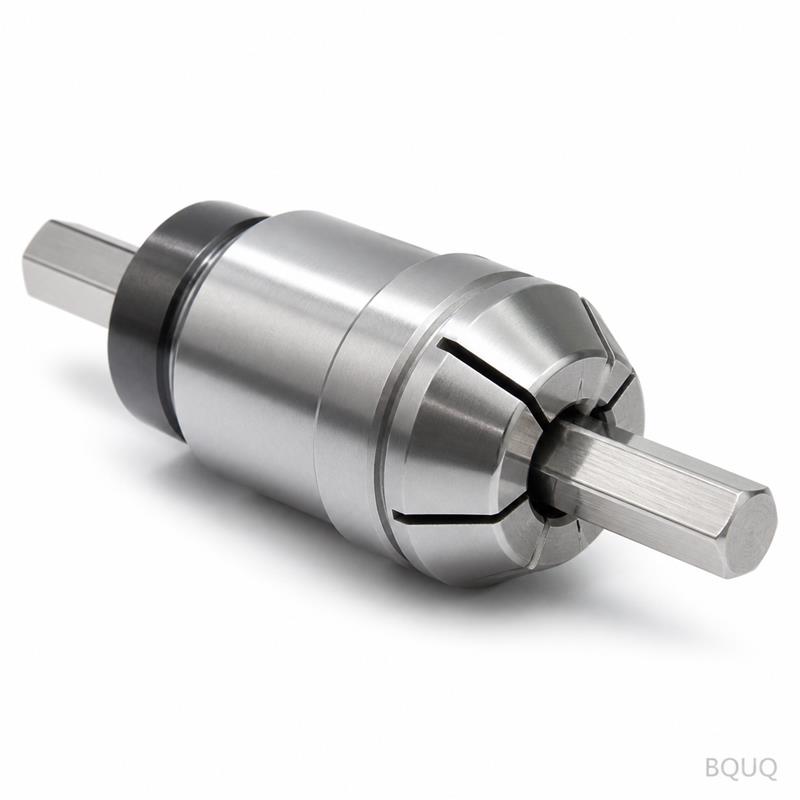
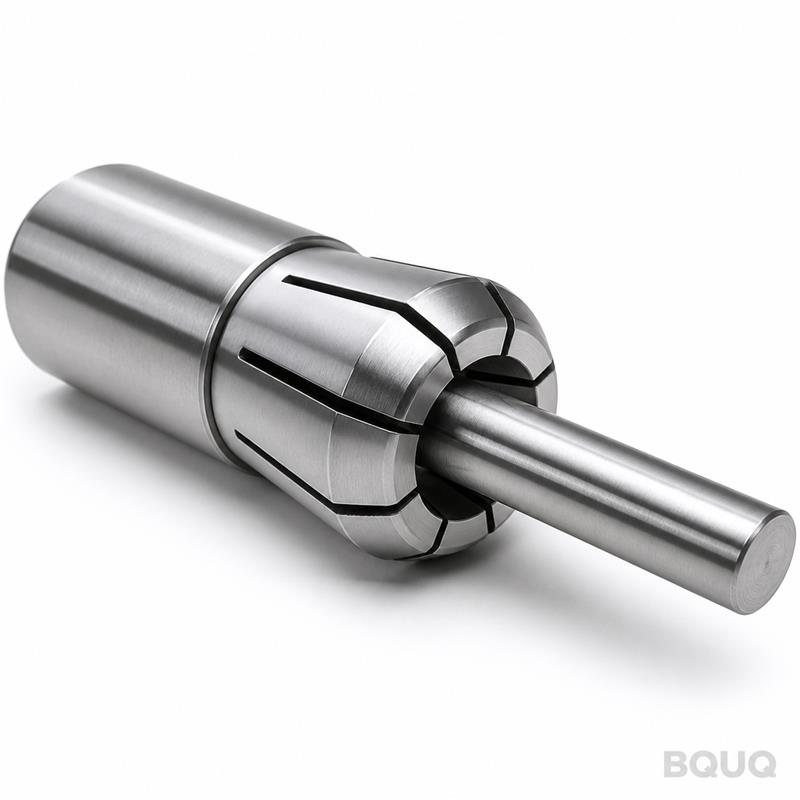
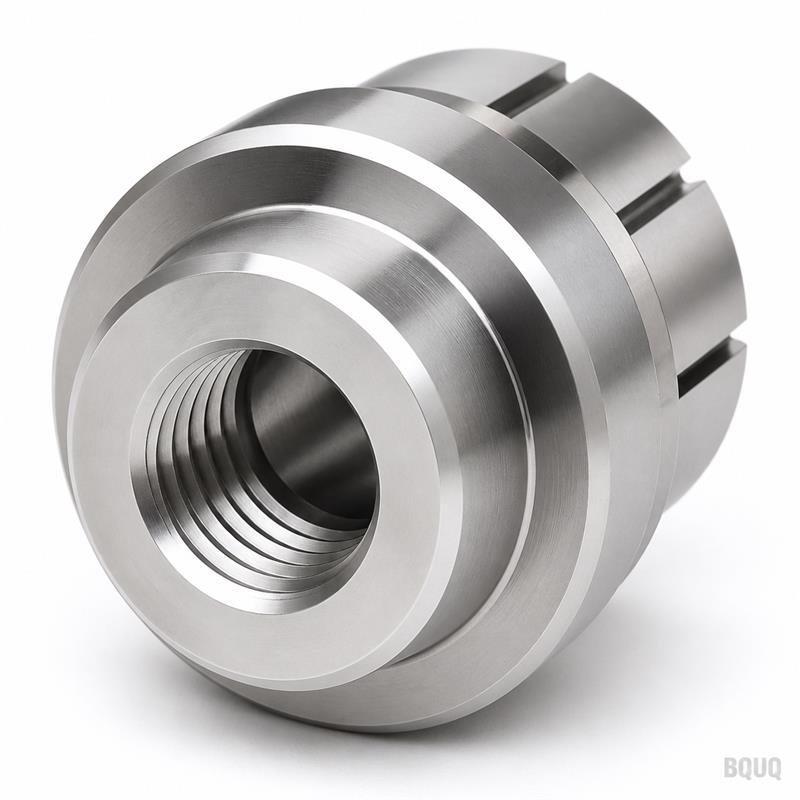
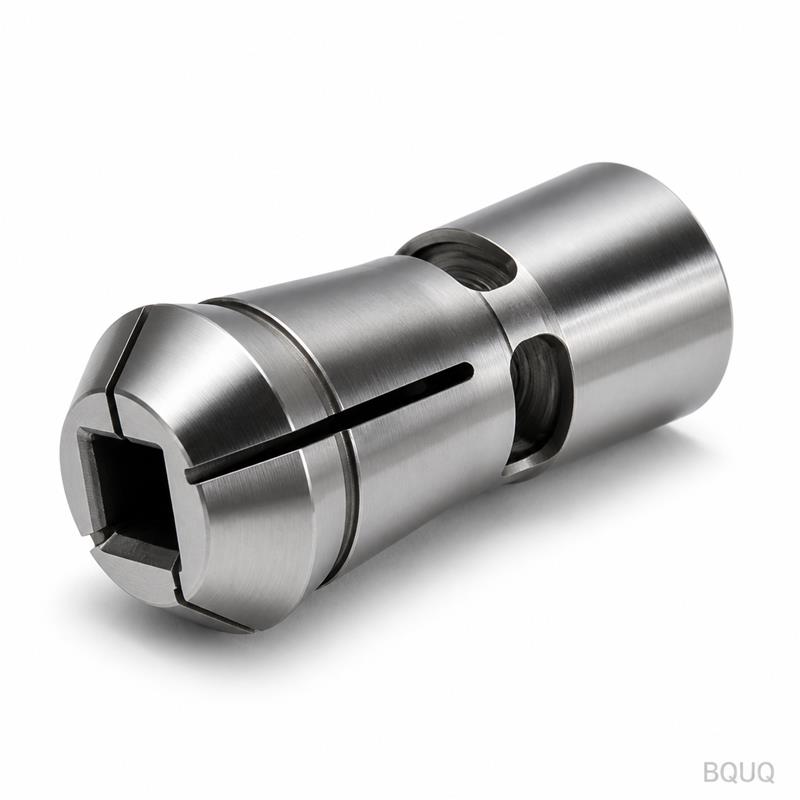
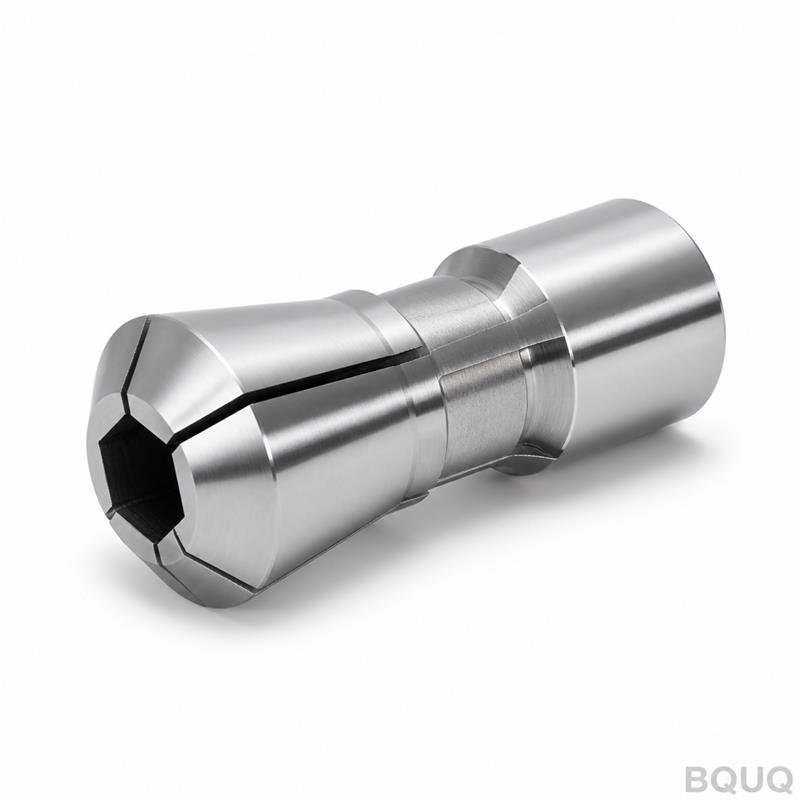
Bu, altıgen çubuk veya altıgen şekilli takımları kayma olmadan tutması gereken otomatik tornalar (tip 36) için hassas işlenmiş bir penstir. Uzatılmış burun, dar fikstürlerin içine daha derinlemesine ulaşırken, altıgen delik altıgen çubuk stoğuyla birebir eşleşir—yuvarlaktan altıgene adaptör gerektirmez. Burunda 0,005 mm toplam gösterge salgısı (TIR), delikte 0,8 µm yüzey pürüzlülüğü ve ısıl işlem sonrası 48–52 HRC sertlik elde edersiniz. Bu, daha az reddedilen parça, daha uzun takım ömrü ve binlerce çevrim boyunca tekrarlanabilir sıkma kuvveti anlamına gelir.
Bu pensi Dongguan fabrikamızda sıfırdan üretiyoruz—çubuk stok girer, bitmiş pens çıkar. Taşeron yok, aracı yok. Standart boyutlar için tipik teslim süresi 7–10 iş günüdür ve altıgen delik genişliğinde ±0,005 mm tolerans sağlıyoruz. Altıgen cıvata, valf gövdesi veya kare milli şaftlar işliyorsanız, bu pens özel yumuşak çenelere olan ihtiyacı ortadan kaldırır ve iş değişimi başına kurulum süresini yaklaşık %30 azaltır.
Altıgen Delik Geometrisi İş Parçası Kaymasını Nasıl Önler
Altıgen delik basit bir delinmiş delik değildir. CNC tornalamadan sonra iç altıgen şeklini broşlarız; bu, altı yüzün her birinde düz temas noktaları oluşturur. Bu, altıgen bir parçayı sıkan ve yalnızca köşelere temas eden, ince cidarlı altıgen boruyu sıklıkla deforme eden yuvarlak bir pensin aksine, sıkma basıncını eşit şekilde dağıtır. Uzatılmış burun, standart bir 36 tip pense kıyasla 15 mm ekstra kavrama uzunluğu ekler; böylece uzun parçalar 3× çap dışına taşsa bile rijit kalır.
Örneğin, bir otomatik tornaya 12 mm altıgen pirinç çubuk besliyorsanız, standart bir pens ağır bir kesim sırasında 0,02 mm radyal itmeye izin verebilir. Uzatılmış altıgen deliğimiz bu sapmayı 4.000 RPM'de 0,008 mm'nin altında tutar. Bu, tornalanmış bir çapta ±0,01 mm tutmak ile her 50 parçada tolerans kaymasını kovalamak arasındaki farktır.
48–52 HRC Sertlik için Malzemeler ve Isıl İşlem
20CrMnTi (sementasyon çeliği) veya 42CrMo (su verilmiş ve temperlenmiş alaşımlı çelik) ile başlıyoruz. Standart siparişler için 20CrMnTi kullanıyoruz, 0,8–1,2 mm kasa derinliğine karbürüze ediyor, ardından 48–52 HRC'ye sertleştiriyoruz. Çekirdek, yuvarlak olmayan stoğa pens kapandığında darbeyi emen 30–35 HRC'de tok kalır. Paslanmaz çelik veya titanyum altıgen gibi aşındırıcı malzemeler için nitrürlemeli 42CrMo seçeneğini öneriyoruz—yüzey sertliği 58 HRC'ye ulaşır ve delik sürtünme aşınmasına direnç gösterir.
Her pens, kaba işlemeden sonra, son taşlamadan önce gerilim giderme döngüsünden geçer. Bu, ısıl işlem sırasında distorsiyonu önler. Altıgen delik daha sonra yalnızca raybalanmaz, CBN taşla taşlanarak 0,005 mm TIR korunur. Ayrıca korozyon direnci için dış gövdeye siyah oksit kaplama uyguluyoruz—bu standarttır, ek satış değildir. İçten soğutma sıvısı seçeneğine ihtiyacınız varsa, altıgen geometriyi etkilemeden iki adet 2 mm radyal port ekleyebiliriz.
Her Sevkiyattan Önce Muayene: TIR, Sertlik ve Delik Profili
Tam boyutlu bir rapor olmadan hiçbir pens tesisimizden çıkmaz. Altıgen delik genişliğini, paralelliği ve dış koniğe eşmerkezliliği kontrol etmek için Zeiss CMM kullanıyoruz. TIR, 0,001 mm göstergeye sahip hassas test mandreli kullanılarak burundan 5 mm ve burundan 20 mm olmak üzere iki noktada ölçülür. Sertlik, burun yüzeyinde Rockwell test cihazıyla doğrulanır—gövdede değil, çünkü burun en fazla aşınmayı alır.
Altıgen delikteki yüzey pürüzlülüğü profilometre ile ölçülür ve Ra değerini muayene sertifikasına kaydederiz. Her parti için ayrıca 100 çevrimlik kavrama testi yaparız: maksimum sıkma kuvvetinde altıgen mastar çubuğunu yükleyip boşaltırız, ardından TIR'ı yeniden kontrol ederiz. TIR 0,002 mm'den fazla kayarsa parti hurdaya ayrılır. Genel bir "QC'den geçti" damgası değil, gerçek rakamları alırsınız.
Boyutsal Özellikler ve Performans Verileri (Standart 36 Tip)
Parametre
Değer / Aralık
Pens Tipi
Otomatik Torna 36 Tip (DIN 6343 uyumlu)
Altıgen Delik Boyut Aralığı
4 mm ila 20 mm anahtar ağzı (standart)
Altıgen Delik Toleransı
±0,005 mm
Toplam Gösterge Salgısı (TIR)
Burunda 0,005 mm, 20 mm'de 0,008 mm
Yüzey Pürüzlülüğü (Altıgen Delik)
Ra 0,8 µm (opsiyonel Ra 0,4 µm)
Sertlik (Kasa)
48–52 HRC (20CrMnTi) veya 56–58 HRC (nitrürlenmiş 42CrMo)
Uzatılmış Burun Uzunluğu
Standart 36 tipten 15 mm daha uzun
Dış Konik Açısı
5° 42' 30" (DIN 6343'e göre)
Sıkma Kuvveti (50 Nm çekme çubuğunda)
≥ 8 kN
Teslim Süresi
7–10 iş günü (standart boyut, 10 adet parti)
Minimum Sipariş Adedi
Minimum sipariş yok—test için 1 adet sipariş verin
SSS: Boyutlandırma, Özel Altıgen Profiller ve Parti Tutarlılığı
Standart olmayan bir boyut için, örneğin 7,5 mm anahtar ağzı altıgen delik üretebilir misiniz?
Evet, 3 mm ile 25 mm anahtar ağzı arasındaki herhangi bir altıgen boyutunu işliyoruz, ancak 6 mm altındaki standart dışı boyutlarda takım sapması arttığı için TIR spesifikasyonu 0,008 mm'ye sıkılaşır.
500 penslik bir parti için kalite kontrol süreciniz nedir?
İlk parçayı CMM'de tamamen inceliyoruz, ardından her 10. parçada TIR ve sertlik kontrolü yapıyoruz ve 500 parçanın tamamında son görsel ve boyutsal kontrol gerçekleştiriyoruz—her bir seri numarasıyla birlikte parti raporu alırsınız.
Alüminyum veya bakır gibi yapışkan malzemeler için kaplama sunuyor musunuz?
Evet, altıgen deliğe TiN kaplama (2–3 µm) uygulayabiliriz; bu sürtünmeyi azaltır ve alüminyum yapışmasını önler—teslim süresine 3 gün ekler.
Bu pensi İsviçre tipi bir torna için farklı bir dış konikle tedarik edebilir misiniz?
Dış koniği 8° veya 16° dahil açıya değiştirebiliriz, ancak uzatılmış burun uzunluğu değişebilir—çekme çubuğu spesifikasyonunuzu gönderin, 24 saat içinde onaylayalım.
Hassas Üretim için Neden BQUQ'yu Seçmelisiniz (Çin'de Üretim, Minimum Sipariş Yok)
BQUQ, Dongguan'da 20 yıldır CNC işleme hatları işletmektedir. Tüm süreci—tornalama, broşlama, ısıl işlem, taşlama ve son muayene—tek çatı altında yönetiyoruz. Bu, pens performansını etkileyen her değişken üzerinde kontrol sağlar. Fabrika olduğumuz için, ticaret şirketi değil, minimum sipariş olmadan kesin fiyatlandırma sunabiliriz. Prototip testi için bir adet veya üretim için 1.000 adet sipariş verin. Parça başı fiyat 50 ve 200 adette düşer ve her iki kademeyi de önceden teklif ederiz.
Ayrıca mühendislik bilgimizi açıkça paylaşıyoruz. Örneğin, otomatik tornanız için karbür ve HSS takım arasında seçim yapıyorsanız, CNC kesici takım seçim rehberimiz pens aşınmasını etkileyen ilerleme hızlarını ve kaplama seçimlerini kapsar. Standart toleranslardan daha sıkı gerektiren parçalar tasarlıyorsanız, CNC işleme toleransları rehberimize göz atarak 36 tip otomatik tornada gerçekçi olarak neyin elde edilebileceğini görün.
Çiziminizi veya Altıgen Boyutunuzu Gönderin, 12 Saatte Kesin Teklif Alın
Bu pensi fiyatlandırmak için tam bir çizime ihtiyacımız yok—yalnızca anahtar ağzı altıgen boyutu, ihtiyacınız olan toplam uzunluk ve malzemeniz (pirinç, çelik veya paslanmaz). Çiziminiz varsa, daha da iyi. Mühendislerimiz mevcut ç
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.