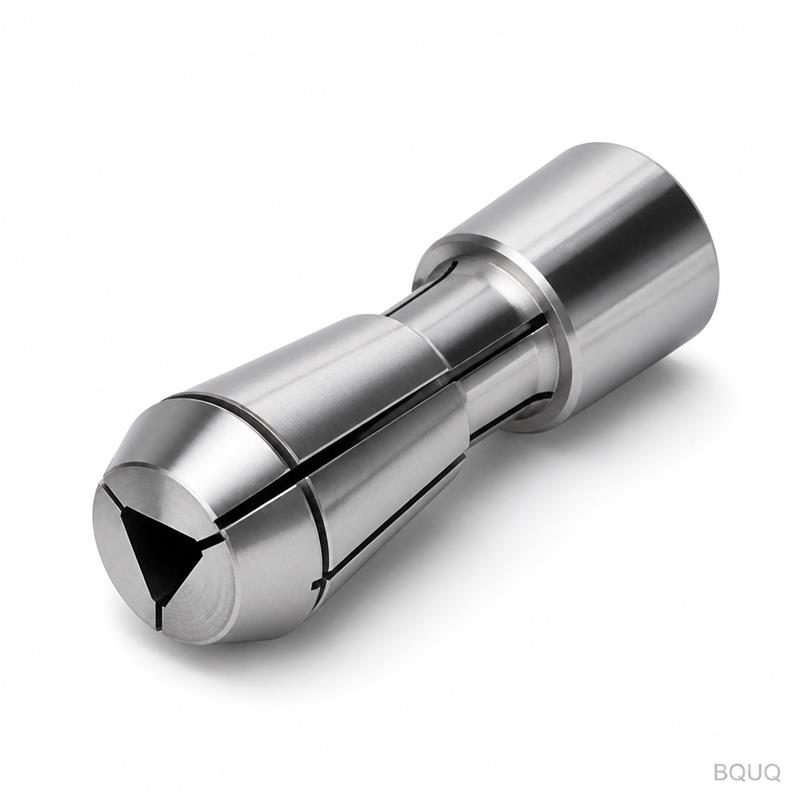
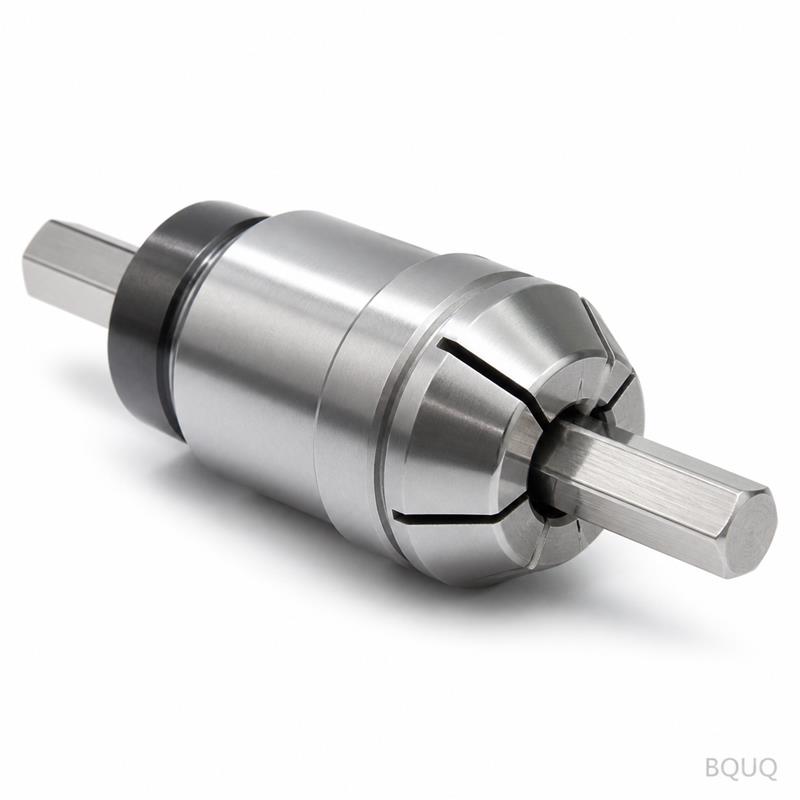
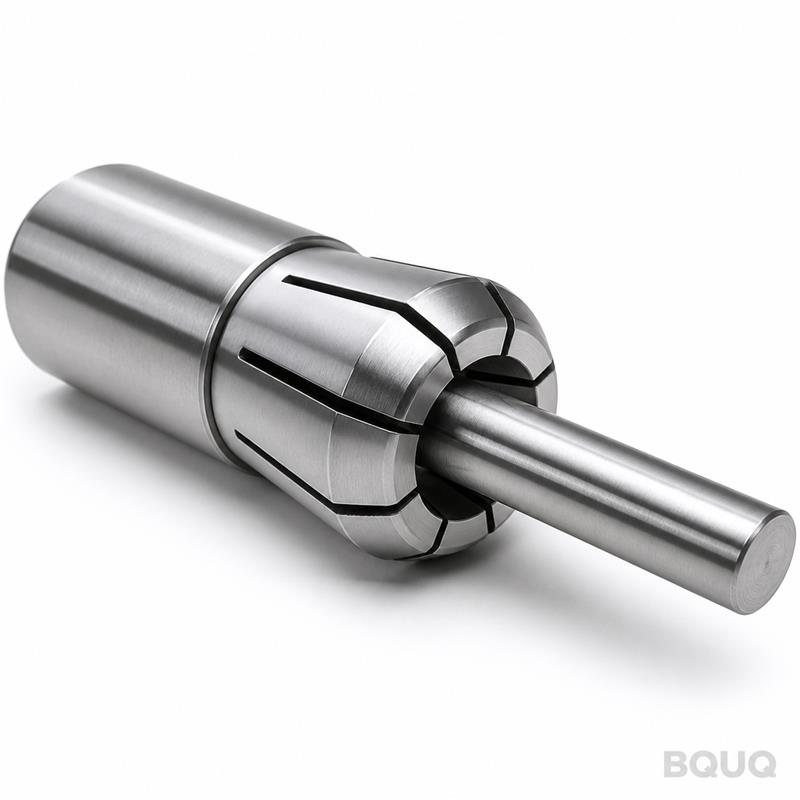
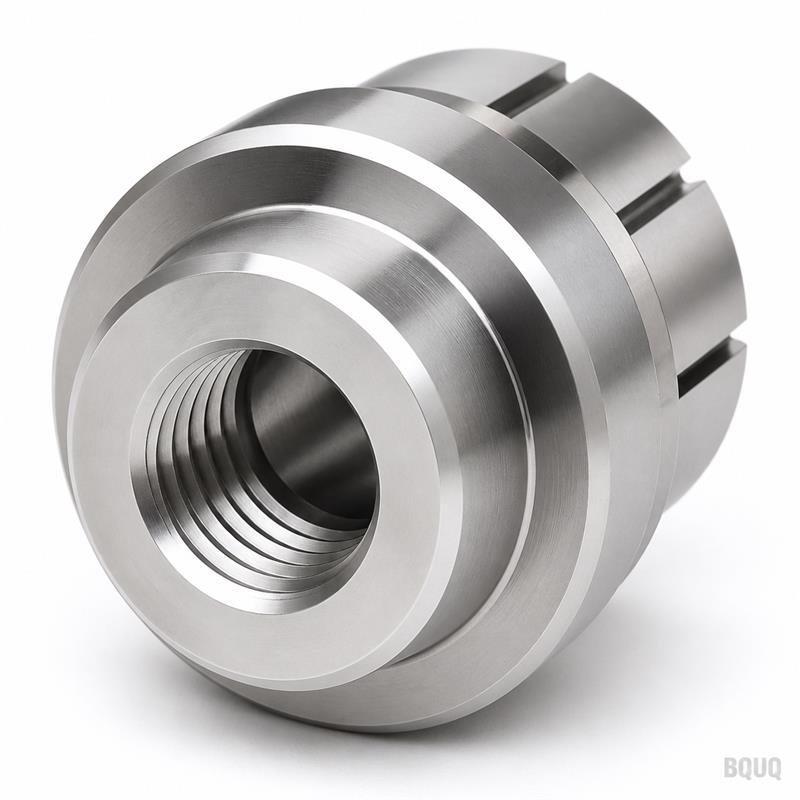
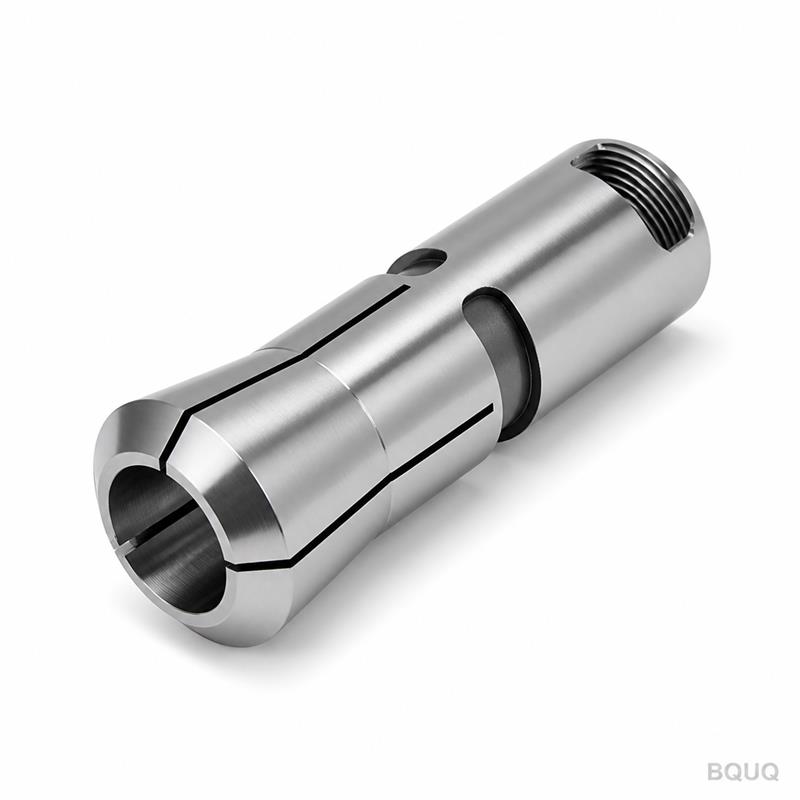
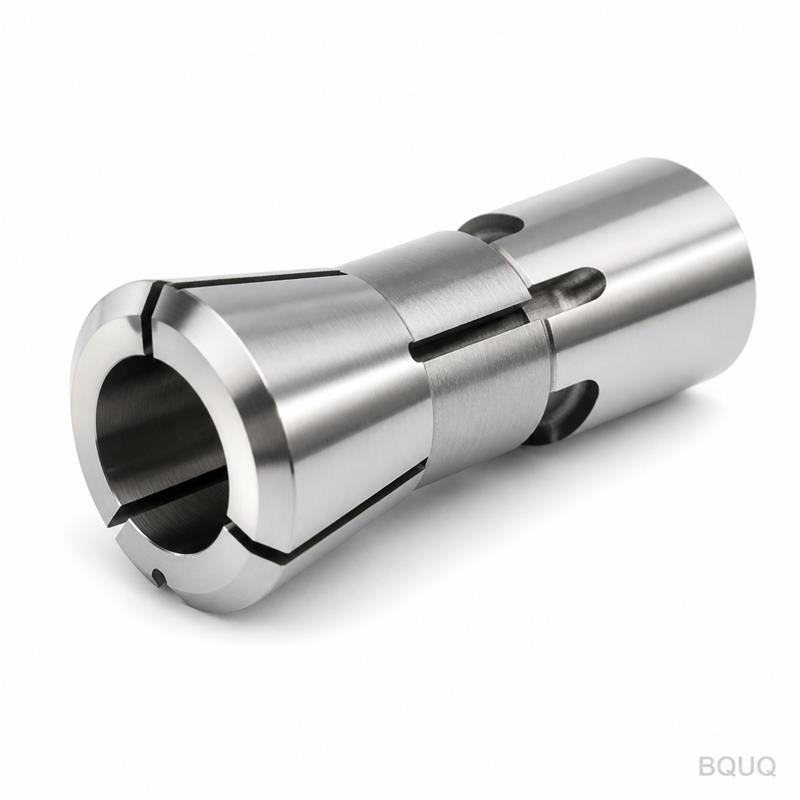
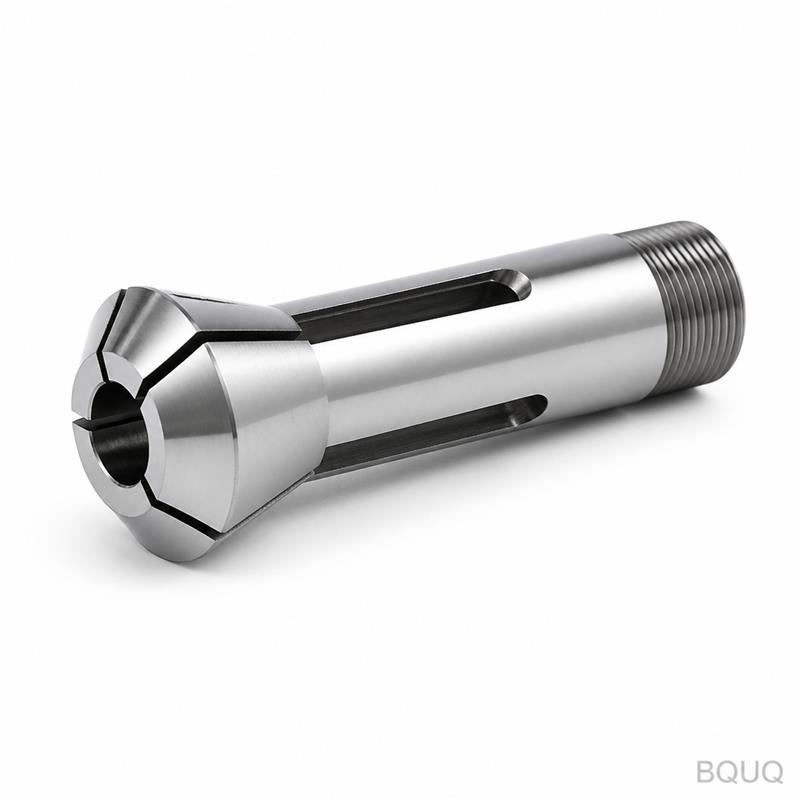
Bu Pens Otomatik Torna İş Mili İçin Gerçekte Ne Yapar? Bu, üçgen, kare veya altıgen çubuk malzemeyi yüzeyine zarar vermeden kavramak için üretilmiş, CNC işlenmiş bir otomatik torna
BQUQ CNC İşlenmiş Otomatik Torna 25 Tip Üçgen Delik Yaylı Pens
Bu Pens Otomatik Torna İş Mili İçin Gerçekte Ne Yapar? Bu, üçgen, kare veya altıgen çubuk malzemeyi yüzeyine zarar vermeden kavramak için üretilmiş, CNC işlenmiş bir otomatik torna 25 tip üçgen delik
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Pens Otomatik Torna İş Mili İçin Gerçekte Ne Yapar?
Bu, üçgen, kare veya altıgen çubuk malzemeyi yüzeyine zarar vermeden kavramak için üretilmiş, CNC işlenmiş bir otomatik torna 25 tip üçgen delik yaylı penstir. Burunda garanti edilen 0.005 mm TIR (toplam gösterge okuması) salgı, kavrama yüzeyinde 58–60 HRC sertlik ve delik içinde Ra 0.4 µm yüzey kalitesi elde edersiniz. Standart boyutlar için teslim süresi 7 iş günüdür ve bu ürün hattı için minimum sipariş adedi olmadan Dongguan fabrikamızdan sevkiyat yapıyoruz.
Her pens, borudan kesilmiş değil, tek bir 20CrMnTi alaşımlı çelik çubuktan işlenir; bu da yay segmentlerine homojen et kalınlığı ve öngörülebilir sıkma kuvveti kazandırır. Bu, Çin'de yapılan hassas üretimdir, ancak bir İsviçre atölyesinden beklediğiniz tolerans disiplinine sahiptir—yalnızca parça başına maliyetin çok daha düşük bir kısmıyla.
Kare ve Altıgen Malzeme İçin Neden Yuvarlak Değil de Üçgen Delik?
Standart yuvarlak pensler üçgen veya kare bir iş parçasını sıktığınızda deforme olur—yalnızca dört noktada temas ederler ve parçayı gevşek ve titreşimli bırakırlar. Bu pensteki üçgen delik, malzemenizin köşeleriyle eşleşen üç iç loba sahiptir ve sıkma kuvvetini düz yüzeylere eşit şekilde dağıtır.
25 tip bir otomatik torna için bu, 16 mm'ye kadar düz yüzey ölçüsünde altıgen çubuk, 14 mm'ye kadar kare çubuk ve 18 mm'ye kadar üçgen çubuk besleyebileceğiniz anlamına gelir. Yay yuvaları, 0.3 mm kesme genişliğiyle CNC tel erozyonla kesilir, böylece pens orijinal şeklini kaybetmeden 0.5 mm aralıkta açılıp kapanır. Farklı çubuk profilleri için pens değiştirmenize gerek yoktur—loblarla eşleşmesi için malzemeyi döndürmeniz yeterlidir.
60 HRC Dayanıklılık için Malzeme Seçimi ve Isıl İşlem
Pens gövdesini, sert bir çekirdek ve aşınmaya dayanıklı bir dış kabuk sağlayan bir yüzey sertleştirme çeliği olan 20CrMnTi'den işliyoruz. İşleme süreci, CNC tornalarda dış ve iç çapın tornalanmasıyla başlar, ardından üç üçgen lobun frezelenmesi ve tel erozyonla yay yuvalarının kesilmesi gelir.
İşlemeden sonra pensi 0.8–1.2 mm karbürize derinliğine kadar karbürize ediyor, ardından 58–60 HRC'lik bir yüzey sertliğine su verip temperliyoruz. Çekirdek 32–36 HRC'de kalır, böylece pens bir yay gibi esner ancak 100.000 çevrimden sonra çatlamaz. Yay yuvaları, EDM işleminden kaynaklanan artık gerilimleri gidermek için vakumlu fırında gerilim gidermeye tabi tutulur—tekrarlanan sıkma sonrasında salgının 0.005 mm altında kalmasını sağlayan şey budur.
Salgı Kontrolü: Her Birimde 0.005 mm TIR'ı Nasıl Koruyoruz?
Salgı bir şans meselesi değildir; fikstürleme meselesidir. Pens dış çapını, sertifikalı salgısı 0.002 mm olan bir master mandrel üzerinde taşlıyoruz. Pens daha sonra bu mandrele monte edilir ve iç üçgen delik, lob profiliyle birebir eşleşen bir form taşı kullanılarak taşlanır.
Her pens, taşlamadan sonra CNC koordinat ölçüm makinesinde (CMM) incelenir. Salgıyı üç konumda ölçüyoruz: ön yüz, deliğin orta noktası ve arka konik. Kabul edilebilir sınır 0.005 mm TIR'dır, ancak gerçek ortalamamız 0.003 mm'dir. Daha sıkı bir toleransa ihtiyacınız varsa, garantili 0.003 mm'ye kadar taşlayabiliriz, ancak bu teslim süresine 2 gün ekler ve yalnızca 8.000 RPM üzerindeki yüksek hızlı iş milleri için gereklidir.
Her Sevkiyattan Önce Muayene: Ölçtüğümüz ve Raporladığımız Değerler
Sözümüze güvenmek zorunda değilsiniz—her siparişle birlikte dijital bir muayene raporu gönderiyoruz. Rapor, aşağıdaki parametreler için gerçek ölçülen değerleri içerir: üç derinlikte delik çapı, lob profili sapması, yay yuvası genişliği, yüzeyden alınan sertlik okuması ve CMM'den alınan salgı ölçümü.
Ayrıca paketlemeden önce canlı bir otomatik torna fikstürü üzerinde işlevsel bir test gerçekleştiriyoruz. Pens, 14 mm altıgen çubuk üzerinde 50 kez sıkılıp bırakılır ve çubuğun 12 Nm tork altında kaymadığını doğrularız. Bu testi geçemeyen her pens, yeniden işlenmez, hurdaya ayrılır. Muayene raporu, pens son kalite kontrolden geçtikten sonra 24 saat içinde size e-posta ile gönderilir.
Makine Kurulumunuz İçin Önemli Olan Yaylı Pens Özellikleri
Parametre
Değer
Pens Tipi
25 Tip (25 mm iş miline uyar)
Delik Şekli
Üçgen (3 loblu)
Sıkma Aralığı
Maks. 0.5 mm açılma
İş Parçası Boyutu
Altıgen 16 mm'ye kadar, Kare 14 mm'ye kadar, Üçgen 18 mm'ye kadar
Malzeme
20CrMnTi alaşımlı çelik
Sertlik (Yüzey)
58–60 HRC
Sertlik (Çekirdek)
32–36 HRC
Karbürize Derinliği
0.8–1.2 mm
Salgı (TIR)
0.005 mm garantili, 0.003 mm ortalama
Yüzey Kalitesi (Delik)
Ra 0.4 µm
Yüzey Kalitesi (Dış Çap)
Ra 0.8 µm
Teslim Süresi
7 iş günü (standart), 10 gün (özel)
Minimum Sipariş Adedi
Minimum sipariş adedi yok (tek parça kabul edilir)
Muayene Raporu
Her siparişe dahildir
Standart Dışı Çubuk Profilleri için Üçgen Deliğin Özelleştirilmesi
Çubuk malzemeniz tam bir üçgen, kare veya altıgen değilse, deliği tam profilinize uyacak şekilde işleyebiliriz. İş parçanızın kesitinin boyutları ve toleranslarıyla birlikte 2D çizimini gönderin; tescilli CAM algoritmamızı kullanarak lob profilini oluşturalım.
Özel delikler aynı tel erozyon işlemiyle işlenir, böylece 5 loblu veya 7 loblu bir profilde bile 0.005 mm salgıyı korursunuz. Minimum özel sipariş adedi bir adettir, ancak yeni bir form taşlama taşı oluşturmamız gerektiğinden teslim süresi 10 iş gününe uzar. Standart üçgen profiller için taşı stokta tutuyoruz, bu nedenle 7 günlük teslim süresi geçerlidir.
İnce cidarlı borular için sıkma kuvvetini ayarlamanız mı gerekiyor? Yay yuvalarını genişletebilir veya daha yumuşak bir kavrama için ikinci bir yuva seti ekleyebiliriz. İş parçanızın et kalınlığını belirtmeniz yeterlidir; deformasyonu önlemek için yuva genişliğini ve derinliğini hesaplayalım.
Bu Pens Hidrolik veya Diyafram Aynalarla Nasıl Karşılaştırılır?
Hidrolik aynalar 0.003 mm salgı sunar ancak dört kat daha pahalıdır ve tornanızda bir hidrolik ünite gerektirir. Diyafram aynalar mükemmel tekrarlanabilirlik sağlar ancak yalnızca yuvarlak malzemeyle sınırlıdır. Üçgen delik yaylı pens, yuvarlak olmayan çubukla 0.005 mm altı salgı veren tek seçenektir ve ek ekipman gerektirmez—doğrudan mevcut 25 tip pens sıkma düzeneğinize monte edilir.
Kısa partiler halinde altıgen veya kare parça işleyen bir iş atölyesi için bu pens, yaklaşık 25 kurulum değişikliğinde kendini amorti eder, çünkü her yeni çubuk boyutu için dört çeneli aynayı ayarlamanıza gerek kalmaz. Sıkma kuvveti, 0.5 mm aralığın tamamında ±%5 tutarlıdır; bu, bir hidrolik aynayla karşılaştırılabilir ancak maliyetin 1/4'ü kadardır.
Bu pens için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur—test için tek bir parça sipariş edebilirsiniz ve tam bir muayene raporuyla birlikte göndeririz.
Çok spesifik üçgen profilime uyan bir delik yapabilir misiniz?
Evet, boyutları ve toleranslarıyla çiziminizi gönderin; lob profilini birebir eşleşecek şekilde tel erozyonla keselim, aynı 0.005 mm salgıyı koruyarak.
Parçamda salgının gerçekten 0.005 mm olduğunu nasıl doğruluyorsunuz?
Her pens, CMM'de üç konumda ölçülür ve dijital rapor, sevkiyattan önce size e-posta ile gönderilir—ek ücret yoktur.
Özel bir boyut sipariş edersem teslim süreniz nedir?
Standart üçgen delik 7 iş gününde sevk edilir; özel profiller, yeni bir form taşlama taşı üretmemiz gerektiğinden 10 iş günü sürer.
12 Saat İçinde Kesin Teklif Alın—Çiziminizi Bugün Gönderin
Bir pensin çubuk malzemenizi tutup tutmayacağını tahmin etmeyi bırakın. İş parçası çiziminizi veya pens boyutlarınızı gönderin; 12 saat içinde kesin bir teklif, teslim süresi ve teknik bir öneriyle yanıtlayalım. Standart 25 tip üçgen delik pensler için stok boyutlarından hemen teklif verebiliriz.
Çiziminizi sc@bquq.com adresine e-posta ile gönderin veya WhatsApp üzerinden <