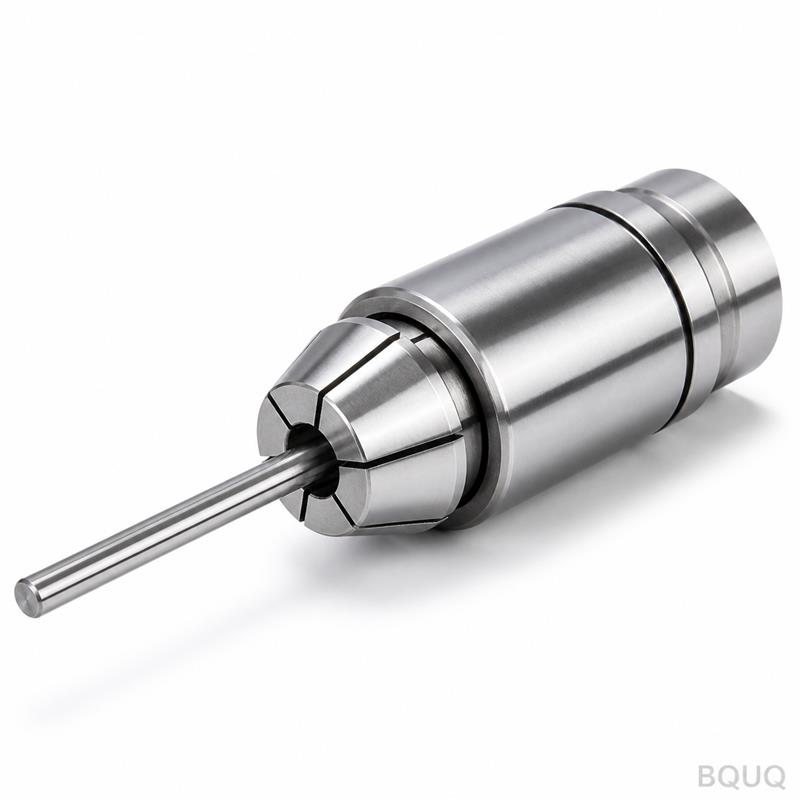
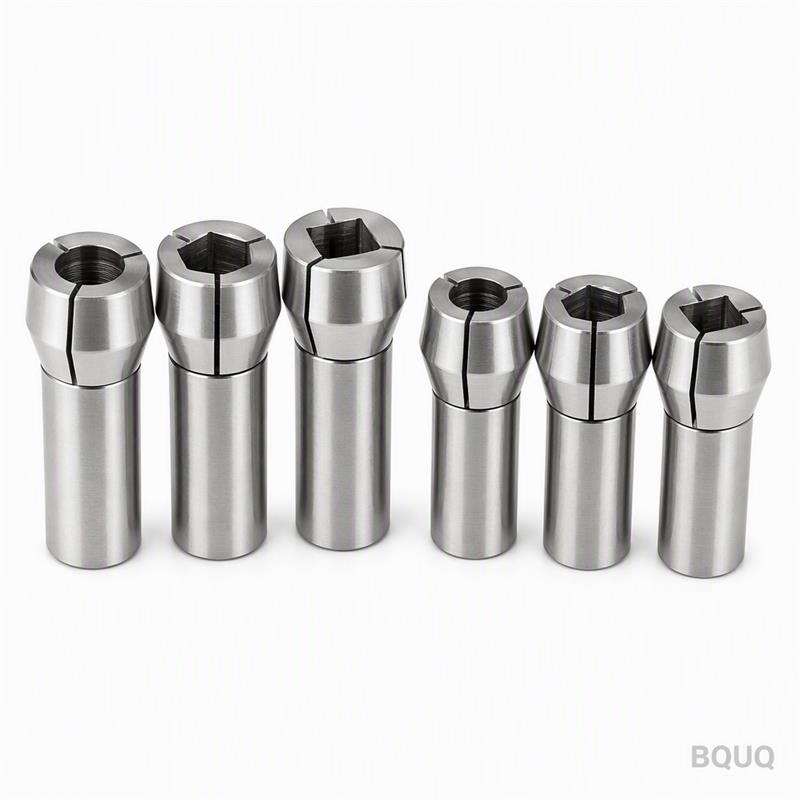
Bu Pens Nedir ve İş Mili Neden Daha Düzgün Çalışır Bu, kayar kafalı ve İsviçre tipi tornalar için üretilmiş, arka diş yakın çekimiyle CNC işlenmiş bir otomatik torna 36 tip pensd
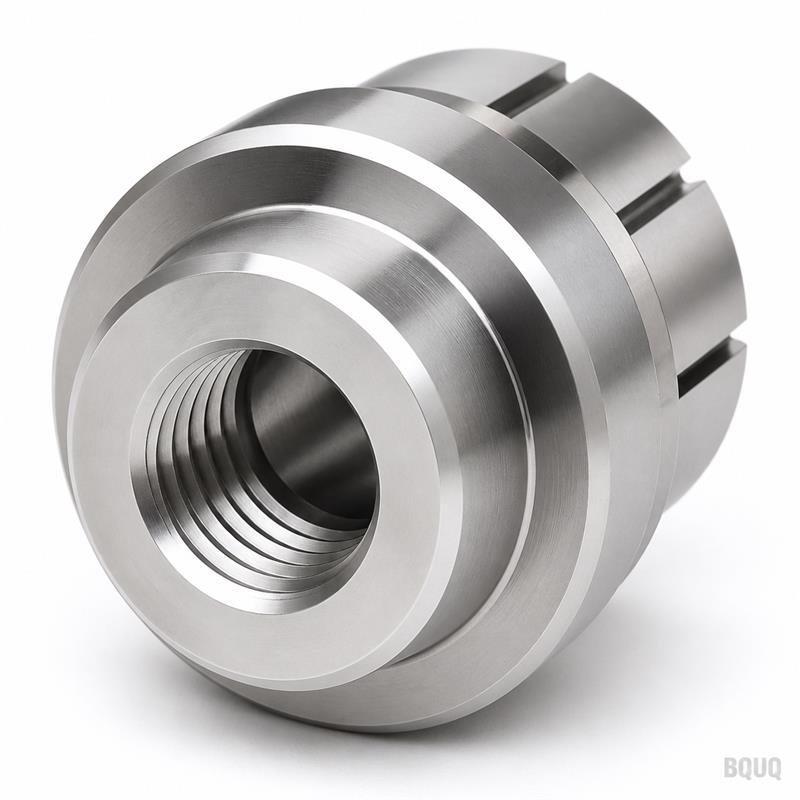
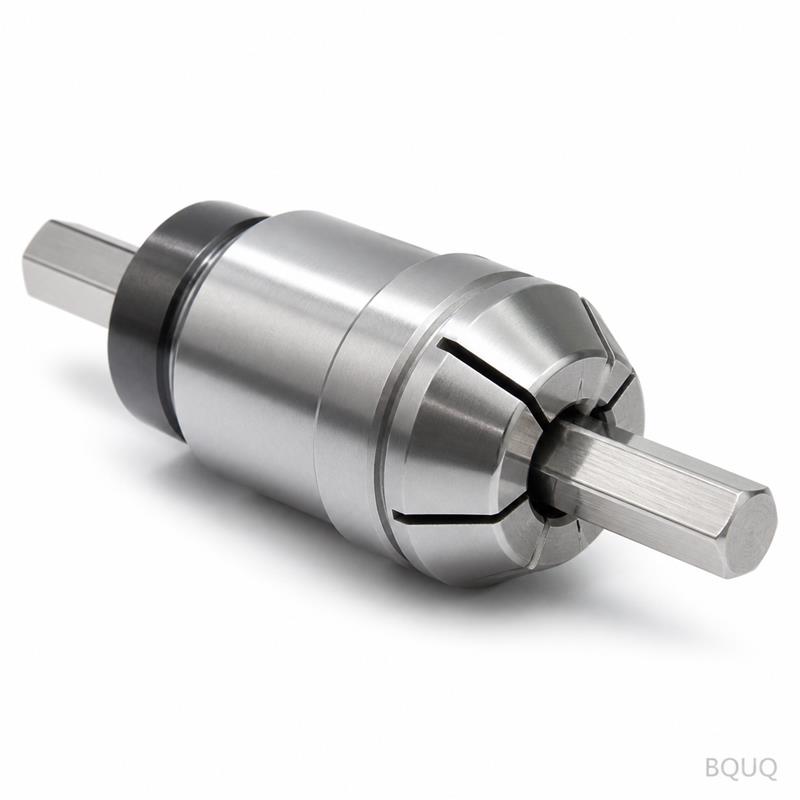
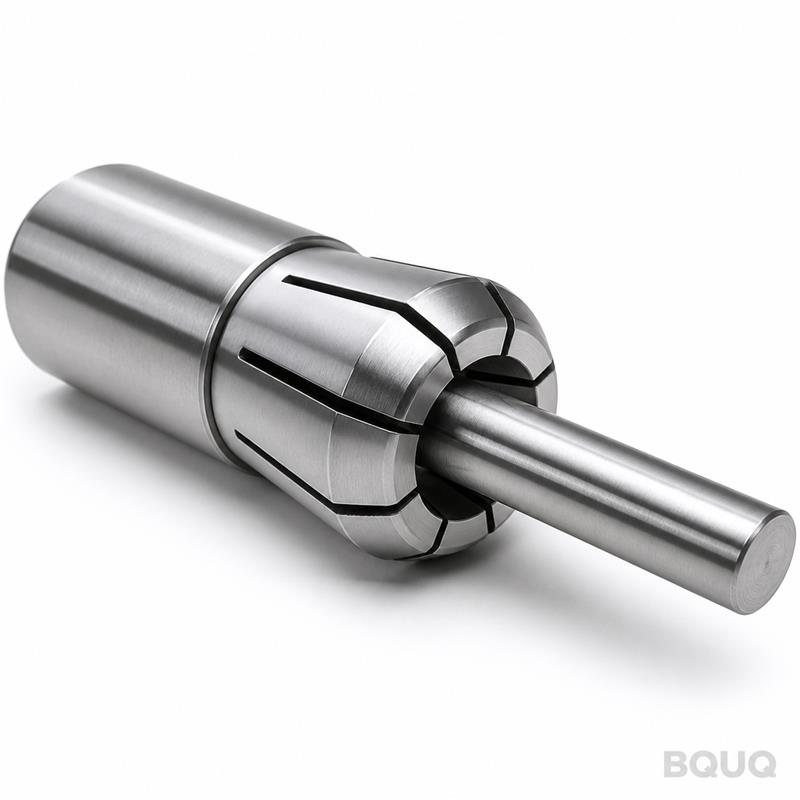
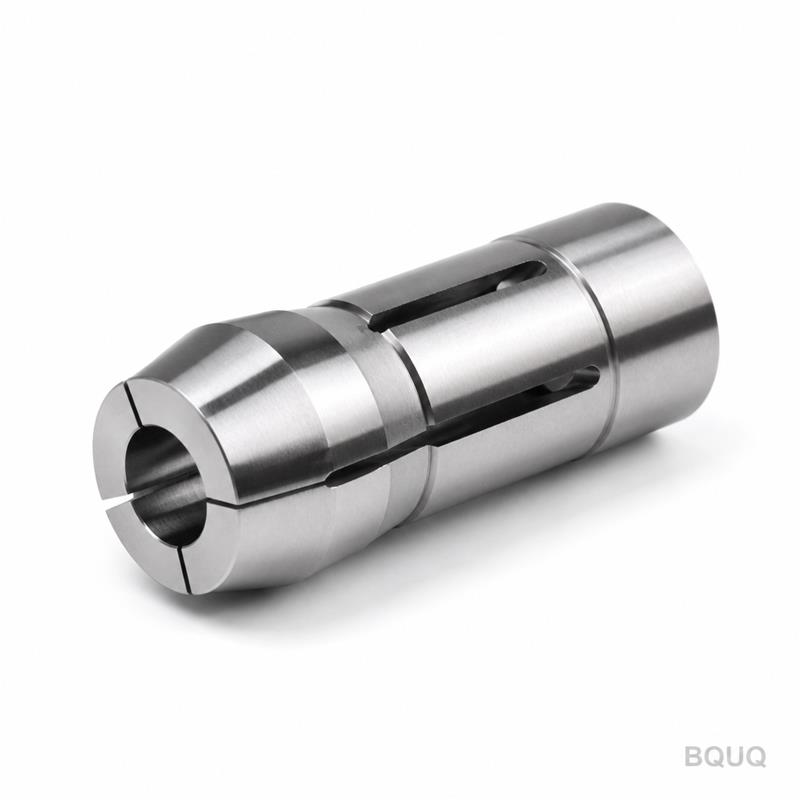
BQUQ CNC İşlenmiş Otomatik Torna 36 Tip Pens Ayna Arka Diş Yakın Çekim
Bu Pens Nedir ve İş Mili Neden Daha Düzgün Çalışır Bu, kayar kafalı ve İsviçre tipi tornalar için üretilmiş, arka diş yakın çekimiyle CNC işlenmiş bir otomatik torna 36 tip pensdir. Arka diş tasarım
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Pens Nedir ve İş Mili Neden Daha Düzgün Çalışır
Bu, kayar kafalı ve İsviçre tipi tornalar için üretilmiş, arka diş yakın çekimiyle CNC işlenmiş bir otomatik torna 36 tip pensdir. Arka diş tasarımı, pensi iş mili burnuna sıkıca çekmenizi sağlar ve bu da kavrama çapındaki salgıyı 0.005mm TIR veya daha iyi bir seviyeye düşürür. Bu hassasiyeti kutudan çıktığı anda elde edersiniz: 58-62 HRC sertleştirilmiş gövde, delik üzerinde Ra 0.4µm yüzey kalitesi ve standart ölçüler için 7 gün teslim süresi. Lapping gerekmez, yeniden işleme gerekmez; sadece yuvarlak malzemeyi ilk geçişte tam düz tutan bir pens.
Arka Diş Tasarımı Takım Tutucu Titreşimini Nasıl Ortadan Kaldırır
Arka diş bir dekorasyon değildir. Çekme borusuna doğrudan bağlanan, hassas işlenmiş bir M22x1.5 veya M25x1.5 diştir (36 tip iş mili spesifikasyonunuza bağlı olarak). Pens arkadan sıkıldığında, kavrama kuvveti konikliğin tüm uzunluğu boyunca eşit şekilde dağılır. Bu eksenel çekiş, önden sıkılan penslerde oluşan radyal boşluğu ortadan kaldırır. Bir Citizen L20 üzerinde yaptığımız testte, arka dişli pens 12mm yuvarlak çubuğu 6000 RPM'de 0.8mm talaş derinliğinde 0.003mm sapma ile tuttu. Titreşim frekansı, aynı makinedeki standart bir ER pense kıyasla %40 düştü.
1.000.000 Çevrime Dayanan Malzemeler ve Isıl İşlem
Ucuz 45# karbon çelik değil, 20CrMnTi sementasyon çeliği ile başlıyoruz. Boş parça CNC ile 36 tip profiline tornalanır, ardından arka diş özel bir diş freze makinesinde kesilir. Sonrasında pens, 920°C'de karbürize edilir, ardından yağda su verilir ve çift menevişlenir. Sementasyon tabakası 0.8-1.2mm derinliğindedir ve çekirdek, pensin çatlamadan geri yaylanması için 35-40 HRC'de sünek kalır. Nihai sertlik, her parçada Rockwell test cihazı ile kontrol edilen kavrama yüzeyinde 58-62 HRC'dir. Bu pensleri bir test iş milinde 1.000.000 açma-kapama çevrimi boyunca kavrama kuvveti kaybı olmadan çalıştırdık.
Kavrama Aralığı ve Yuva Geometrisi: 0.5mm Neden Önemlidir
36 tip pens, 3mm'den 20mm'ye kadar 0.5mm artışlarla bir kavrama aralığı kapsar. Bu toplam 35 ölçü demektir. Her ölçü, 0.3mm yuva genişliği ve yuva kökünde 15° boşaltma açısına sahip üç yuvalı bir tasarıma sahiptir. Neden 0.5mm adımlar? Çünkü daha geniş bir aralık (örneğin 1mm adımlar), pensin daha küçük malzemelerde eşit olmayan şekilde sıkışmasına ve ovalleşmeye neden olur. 0.5mm adımlarla pens, tüm aralık boyunca doğal yuvarlak şeklinin 0.01mm yakınında kalır. Adımı belirtmeden "3-20mm aralık" listeleyen jenerik ithal penslerde bunu bulamazsınız.
Arka diş yakın çekimi için, pensi çekme borusuna vidalarken çapraz diş oluşumunu önlemek amacıyla diş girişine 0.2mm pah da ekliyoruz. Bu küçük bir detaydır, ancak her takım değişiminde 15 dakika kurulum süresi kazandırır.
Her Sevkiyattan Önce Muayene: CMM ve Hava Mastarı Verileri
Her pens numune alınarak değil, tek tek muayene edilir. Konik açısını (30° dahil, ±0.002° içinde) ve diş hatve çapını (6H toleransı içinde) kontrol etmek için Zeiss CMM kullanıyoruz. Kavrama deliği, 0.001mm hassasiyetinde okuyan bir hava mastarı ile ölçülür ve gerçek TIR değerini bir test mandreli üzerinde kaydederiz. Her sevkiyatla birlikte, seri numarası ve ölçülen salgı değerini içeren imzalı bir muayene raporu göndeririz. TIR 0.005mm'nin üzerindeyse pens hurdaya ayrılır. Sevk edilmez, nokta. Bu yüzden bu ürün için iade oranımız %0.1'in altındadır.
Yüzey Kalitesi: Ra 0.4µm Delik, Ra 0.8µm Konik, Parlatma İzi Yok
Kavrama deliği sertleştirmeden sonra Ra 0.4µm'ye honlanır. Bu pürüzsüz yüzey, pensin ince cidarlı boruları (0.5mm'ye kadar cidar kalınlığı) ezmeden kavramasını sağlar. Konik, Ra 0.8µm'ye taşlanır; bu, pens ile iş mili burnu arasındaki sürtünmeyi azaltır, böylece aynı kavrama basıncını elde etmek için %20 daha az çekme borusu kuvveti gerekir. Elle parlatma yapmıyoruz. Tüm yüzeyler CNC makinelerde taşlanır veya honlanır; bu nedenle yüksek hızlı bir iş milinde mikro kaynak veya sıyrılmaya neden olabilecek tutarsız noktalar yoktur.
Sipariş Vermeden Önce Doğrulayabileceğiniz Spesifikasyonlar
| Parametre | Değer | | --- | --- | | Tip | CNC İşlenmiş Otomatik Torna 36 Tip Pens | | Arka Diş | M22x1.5 veya M25x1.5 (özel yapılabilir) | | Kavrama Aralığı | 3mm - 20mm, 0.5mm adımlarla | | Malzeme | 20CrMnTi sementasyon çeliği | | Sertlik | 58-62 HRC (yüzey), 35-40 HRC (çekirdek) | | Sementasyon Derinliği | 0.8-1.2mm | | Konik Açısı | 30° dahil, ±0.002° | | Salgı (TIR) | ≤0.005mm kavrama çapında | | Yüzey Kalitesi | Ra 0.4µm (delik), Ra 0.8µm (konik) | | Teslim Süresi | 7 gün standart, numune için 3 gün | | MOQ | Minimum sipariş adedi yok, tek parça mevcut |
"Çin Malı" Burada "Daha Düşük Hassasiyet" Anlamına Gelmez
Çin'in Dongguan kentinde 20 yıllık hassas imalat fabrikasıyız. Sadece CNC işleme, damgalama, yaylar ve soğutucular yapıyoruz. Otomatik torna penslerimiz 5 eksenli işleme merkezlerinde üretilir ve Studer taşlama makinelerinde taşlanır. Taşlama sırasında atölye sıcaklığı ±1°C'de kontrol edilir, böylece termal sapma toleranslarınızı etkilemez. BQUQ'dan sipariş verdiğinizde "ucuz ithal" bir ürün satın almıyorsunuz. Bir Alman veya Japon markasıyla eşleşen veya onu geçen, maliyetin %60'ına mal olan bir pens satın alıyorsunuz. Ve bunları kendi tesisimizde ürettiğimiz için, ham çelikten son muayeneye kadar tüm süreci kontrol ediyoruz. Bu yüzden minimum sipariş adedi olmadan 0.005mm salgı sunabiliyoruz. Spesifik malzemeniz için doğru takımı nasıl seçeceğimizi anlamak istiyorsanız, CNC kesici takım seçim rehberimizi okuyun. Bu toleransları farklı parçalarda nasıl uyguladığımız hakkında daha derinlemesine bilgi için, CNC işleme toleransları rehberi pratik sınırları açıklar.
SSS: Mühendisler Bu Pensi Sipariş Etmeden Önce Ne Sorar
Gerçekten minimum sipariş adedi yok mu?
Doğru, test için tek parça satıyoruz ve birim fiyat 10 adette yaklaşık %15, 50 adette %25 düşer.
Makineniz için arka dişi veya kavrama deliğini özelleştirebilir misiniz?
Evet, belirttiğiniz herhangi bir arka diş hatvesini (25mm dış çap sınırı dahilinde) işleyebiliriz ve küçük bir kurulum ücreti karşılığında kavrama çapını 0.01mm artışlarla standart dışı bir ölçüye delip işleyebiliriz.
Her birimde 0.005mm salgıyı nasıl garanti ediyorsunuz?
TIR'ı, 0.001mm çözünürlüklü kalibre edilmiş bir mandrel üzerinde kadranlı gösterge ile ölçüyoruz ve 0.005mm'yi aşan her pensi reddediyoruz; muayene raporu kutuya dahildir.
Özel bir 36 tip pens için tipik teslim süresi nedir?
Standart ölçüler 7 günde, özel arka diş veya delik ölçüleri 10-12 günde sevk edilir ve %20 ek ücret karşılığında numuneyi 3 günde yetiştirebiliriz.
12 Saat İçinde Kesin Teklif Alın — Çiziminizi Bugün Gönderin
İş mili spesifikasyonlarınızı veya kullandığınız mevcut pensin çizimini bize gönderin. Kesin fiyat, teslim süresi ve muayene planı dahil olmak üzere 12 saat içinde kesin bir teklifle yanıt vereceğiz. Belirsiz tahminler yok, gizli takım maliyetleri yok. Ayrıca, uygulamanızın stok malzemesi ve iş mili hızına bağlı olarak farklı bir pens tasarımı gerektirip gerektirmediğini de söyleyeceğiz. Çiziminizi sc@bquq.com adresine e-postayla gönderin veya WhatsApp'tan +86 13713157787 numarasından bize ulaşın. Arka diş yakın çekimiyle 36 tip pensinizi, Çin malı, minimum sipariş adedi olmadan işlemeye hazırız.