BQUQ Hassas Derin Çekme Metal Kap Koleksiyonu | 0,01mm Tolerans
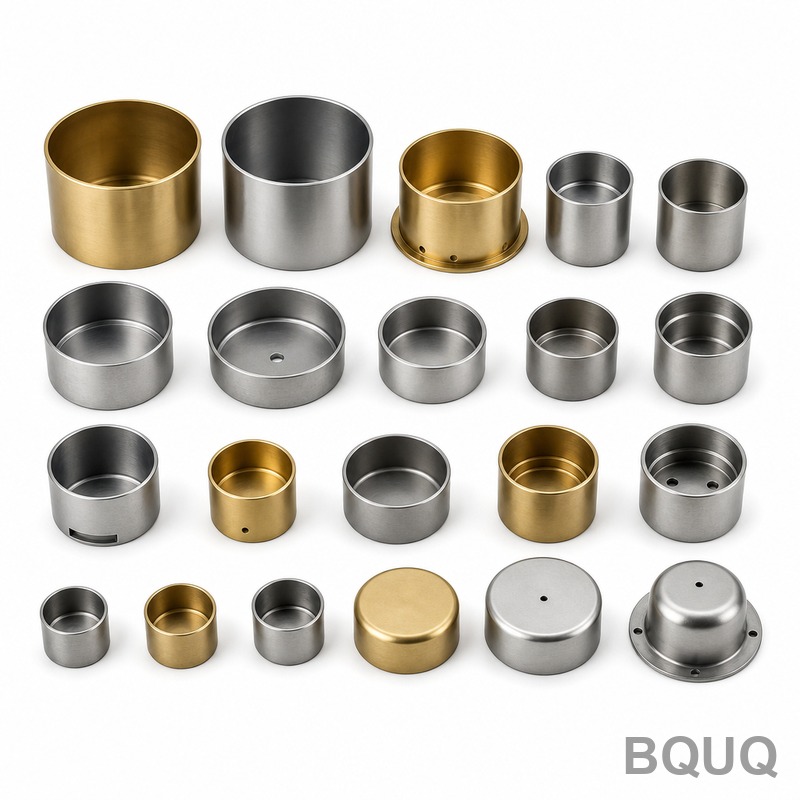
Bu Kaplar Nelerdir ve Tutabileceğiniz Tolerans Bu, 80 ton ile 250 ton arası hidrolik preslerde derin çekme yöntemiyle oluşturulan silindirik ve dikdörtgen gövdelerden oluşan bir ailedir. Kesintisiz bi
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
Bu, 80 ton ile 250 ton arası hidrolik preslerde derin çekme yöntemiyle oluşturulan silindirik ve dikdörtgen gövdelerden oluşan bir ailedir. Kesintisiz bir yan duvar, 0,8:1 oranında homojen et kalınlığı ve iç çapta ±0,01 mm kritik tolerans elde edersiniz. Tipik salgı 0,02 mm'nin altında kalır ve sertlik, alaşıma ve ısıl işleme bağlı olarak HV 120 ile HRC 55 arasında değişir. Kalıplı parçalar için teslim süresi 10 iş günüdür; mevcut kalıplar için 5 günde sevkiyat yaparız.
Derin Çekme Kaynak Dikişlerini ve Malzeme Zayıf Noktalarını Nasıl Önler
Derin çekme, düz bir sacı zımba yardımıyla kalıp boşluğundan geçirerek kabı tek bir sürekli strokta şekillendirir. Kaynak yok, lehim yok, birleşim yok. Bu, kap konturunu takip eden bir tane yapısı elde ettiğiniz anlamına gelir; bu da kaynaklı bir montaja göre daha yüksek patlama basıncı ve daha iyi yorulma ömrü sağlar. 25 mm çapında 304 paslanmaz çelik bir kap için, ara tavlama olmaksızın rutin olarak 2,1 LDR (sınır çekme oranı) elde ediyoruz. Parçanız bir flanş, kademeli duvar veya tabanda delik gerektiriyorsa, bunu aynı progresif kalıp istasyonunda yapıyoruz — ikincil bir işleme gerek yok.
Derin Çekme Kaplar İçin Kullandığımız Malzemeler ve Isıl İşlem
Rastgele stok değil, sertifikalı haddehanelerden gelen bobinlerle başlıyoruz. Elektrikli muhafazalar için C1100 bakır ve C17200 berilyum bakır kullanıyoruz. Otomotiv ve akışkan gücü uygulamaları için DC01, DC04 ve SPCC çelik çekiyoruz. Tıbbi ve gıda teması için SUS 304, SUS 316L ve AL 5052 kullanıyoruz. Kabınızın bir yayı veya contayı tutması gerekiyorsa, gövdeyi daha fazla şekillendirme için sünek tutarken flanş alanını indüksiyonla sertleştirerek HRC 45–50'ye çıkarabiliriz. İnce cidarlı kaplar (0,3 mm) için, çatlamayı önlemek amacıyla çelik için 650°C ve alüminyum için 340°C'de ara gerilim giderme tavlaması ile çok kademeli çekme kullanıyoruz.
Sevkiyattan Önce Her Partide Uyguladığımız Boyutsal Kontroller
Her parti, 0,5 µm çözünürlüğe sahip bir CMM (koordinat ölçüm makinesi) ile kontrol edilir. İç çapı üç derinlikte, dış çapı iki yükseklikte, toplam yüksekliği, çevre çevresinde dört noktada et kalınlığını ve flanş düzlüğünü kontrol ediyoruz. Salgı, kadranlı gösterge ile V-blok üzerinde ölçülür. Kritik yüzeyler için, Ra 0,4 µm veya daha iyisini doğrulamak üzere optik profilometre kullanıyoruz. Her partiden bir numune, tane akışını doğrulamak için kesilir ve dağlanır — bu görsel bir kontrol değil, metalurjik bir testtir. Her sevkiyatla birlikte, yalnızca geçti/kaldı notu değil, gerçek ölçülen değerleri içeren bir boyutsal rapor alırsınız.
Özellik
Değer / Aralık
Malzemeler
SUS 304, SUS 316L, DC01, DC04, SPCC, C1100, C17200, AL 5052
Dış çap aralığı
6 mm – 300 mm
Et kalınlığı
0,2 mm – 3,0 mm
Çekme derinliği (maks.)
150 mm (Ø50 mm kap için)
İç çap toleransı
±0,01 mm (Ø25 mm kap için)
Toplam salgı
≤ 0,02 mm
Yüzey kalitesi
Ra 0,4 µm (çekme sonrası), Ra 0,2 µm (parlatılmış)
Sertlik (çekme sonrası)
HV 120 – HV 220
Sertlik (ısıl işlemli)
HRC 45 – HRC 55
Teslim süresi (kalıplı parçalar)
10 iş günü
Teslim süresi (mevcut kalıplar)
5 iş günü
Minimum sipariş adedi
Minimum sipariş adedi yok — prototipten yüksek hacme
Bir Kabı Nihai Parçaya Dönüştüren İkincil İşlemler
Ham çekilmiş bir kap nadiren nihai parçanızdır. Delik konumunda ±0,02 mm tutan hassas delme kalıpları kullanarak yan duvar delikleri, alt havalandırma delikleri veya kanallı yuvalar ekliyoruz. Güvenli kablo yönlendirmesi için kıvrılmış bir ağız yuvarlayabilir veya pres geçme tutuşu için dış çapta tırtıllı bir yüzey ekleyebiliriz. İç diş veya dişli bir göbek gerekiyorsa, kap duvarını bozmamak için bunları çekme işleminden sonra işliyoruz. Ayrıca elektroparlatma (Ra 0,2 µm), eloksal (alüminyum için) ve pasivasyon (paslanmaz çelik için) sunuyoruz. Tüm ikincil işlemler kendi tesisimizde yapılır — lojistik süresine bir hafta ekleyebilecek dış kaynaklı bitirme işlemi yoktur.
Prototip Kapların Üretim Kaplarıyla Karşılaştırması
Nihai hale getirilmemiş bir tasarım için, işlenmiş kalıp insertleri kullanan yumuşak kalıp sunuyoruz. Bu size üretim kalıbıyla aynı boyutsal doğruluğu — ±0,01 mm — ancak sert kalıptan yaklaşık %40 daha düşük kalıp maliyetiyle verir. Prototip bir kap için teslim süresi 7 gündür. Tasarımı dondurduğunuzda, yumuşak kalıbı D2 veya M2 çeliğinden, aşınma direnci için TiN kaplı sertleştirilmiş bir üretim kalıbına dönüştürüyoruz. Üretim kalıbı dakikada 30–45 strok hızında çalışır ve kalıbı yeniden işlemeden 500.000 parça boyunca aynı toleransı koruyabiliriz. Malzeme seçiminizi hâlâ değerlendiriyorsanız, takım geometrisinin çekilmiş parçalarda yüzey kalitesini nasıl etkilediğine dair CNC kesici takım seçim rehberimize göz atın.
Isıl İşlem ve Kaplama Sonrası Boyutsal Stabilite
Derin çekme kaplar ısıl işlem sırasında deforme olabilir. Bunu, 200°C'ye kadar saatte 50°C kontrollü soğutma hızına sahip bir vakum fırınında gerilim giderme yaparak kontrol ediyoruz. Bu, çoğu geometri için distorsiyonu 0,01 mm'nin altında tutar. Sert bir yüzeye ihtiyacınız varsa (örneğin, bir kam takipçi kabı için), çekirdek sünekliğini değiştirmeden HRC 58'de 0,3 mm'lik bir yüzey tabakası ekleyen 520°C'de düşük sıcaklık nitrasyonu kullanıyoruz. Kaplama için — nikel veya krom — iç çapın orijinal toleransta kalması gerekiyorsa iç çapı maskeleme yapıyoruz. Kaplamadan sonra salgıyı ve iç çapı yeniden kontrol ediyoruz ve kaplama kalınlığı iç çapı değiştirdiyse, spesifikasyona geri honluyoruz. Bu standart bir uygulamadır, özel bir talep değildir.
Toleransı Koruyan Paketleme ve Sevkiyat
Derin çekme kaplar rijittir, ancak ince cidarlı versiyonlar (0,5 mm altı) nakliye sırasında göçebilir. Her katmanı oluklu ayırıcılara yerleştiriyor, ardından istifi antistatik köpükle sarıyoruz. Parlatılmış yüzeyli kaplar için, özellikle bakır ve çıplak çelik için kararmayı önlemek amacıyla VCI (buhar korozyon inhibitörü) insertli bireysel poşetler kullanıyoruz. İhracat paketlemesi ISTA 2A standartlarına uygundur ve her yeni paketleme tasarımını sevkiyattan önce düşme testine tabi tutuyoruz. Hava kargo için, üretimden sonraki 3 gün içinde Shenzhen veya Guangzhou havalimanına teslim edebiliriz. Deniz kargo için, nakliye maliyetinden tasarruf etmeniz amacıyla diğer pres parçalarıyla birleştiriyoruz, ancak koruyucu katmandan asla ödün vermiyoruz.
Hassas Derin Çekme Metal Kap Koleksiyonu için minimum sipariş adedi (MOQ) nedir?
Minimum sipariş adedi yoktur — tek bir kap için prototip siparişleri kabul ediyoruz ve yılda milyonlarca parçaya ölçeklendiriyoruz.
Kap şeklini, malzemesini ve toleransını özelleştirebilir misiniz?
Evet, her şeyi özelleştiriyoruz — çap, derinlik, et kalınlığı, flanş genişliği, malzeme kalitesi, ısıl işlem — ve kritik boyutlarda ±0,01 mm kadar sıkı toleranslar tutuyoruz.
Derin çekme kaplar için kalite kontrolü nasıl sağlıyorsunuz?
Her partide CMM incelemesi, optik profilometre kontrolleri ve tane akışı kesit alma kullanıyoruz ve sevkiyattan önce gerçek değerlerle birlikte boyutsal rapor gönderiyoruz.
Özel bir derin çekme kap için tipik teslim süresi nedir?
Yumuşak kalıplı prototip kaplar 7 gün, yeni sert kalıplı üretim parçaları 10 iş günü ve mevcut kalıplı parçalar 5 günde sevk edilir.
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.