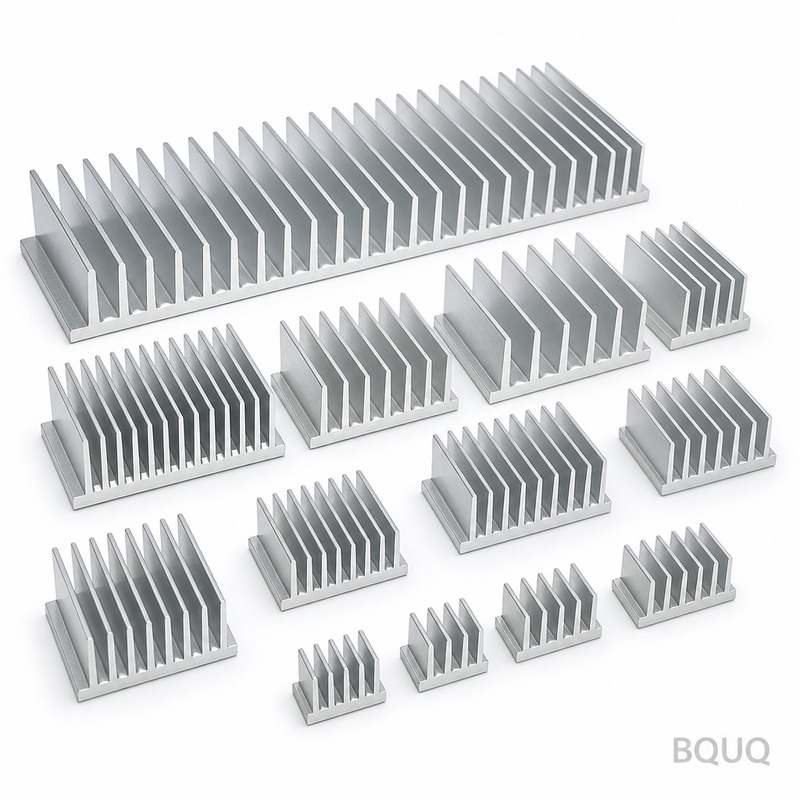
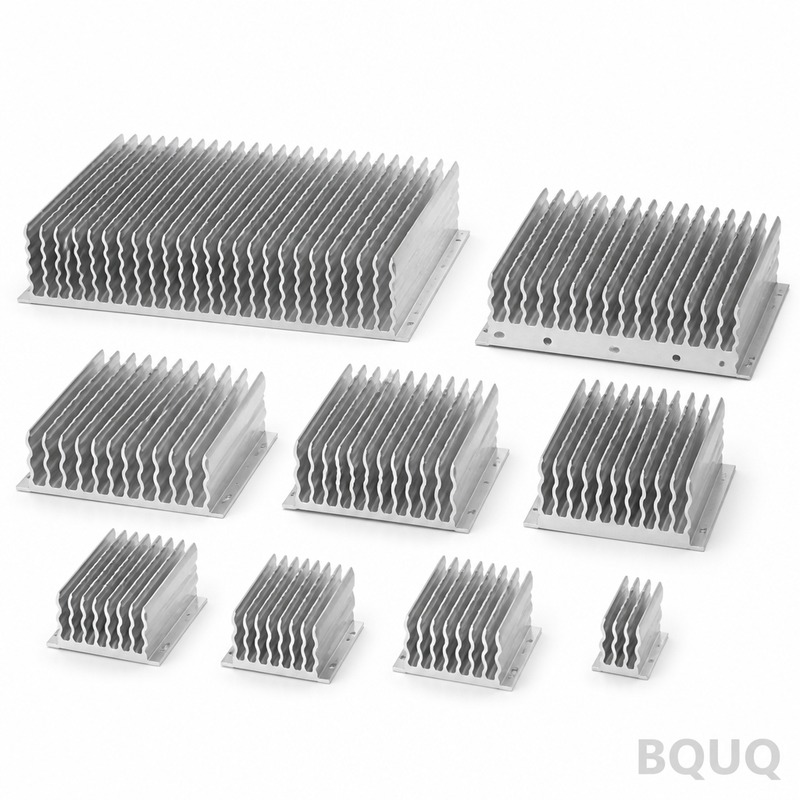
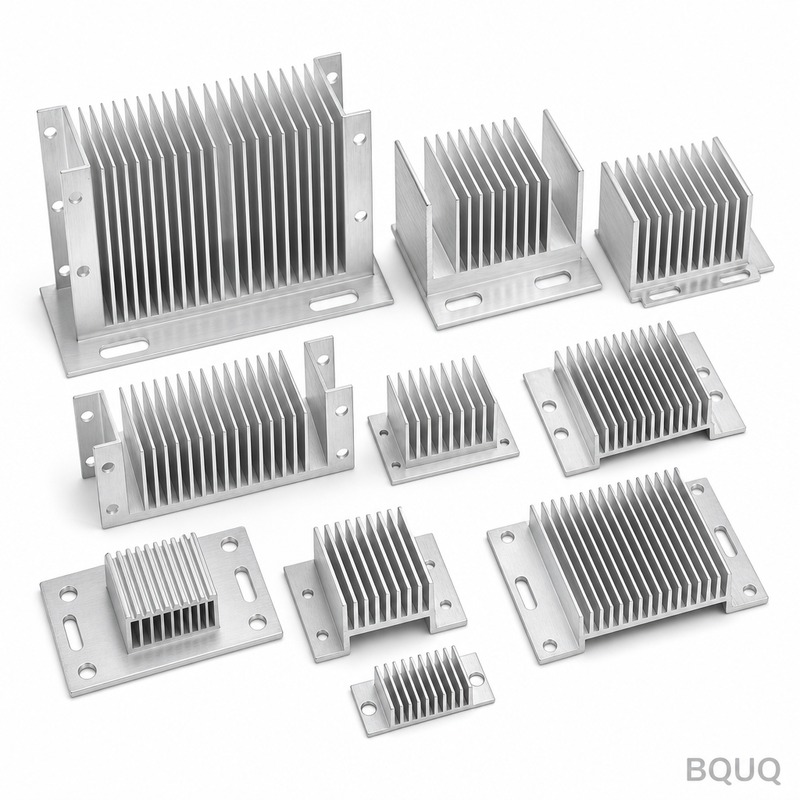
Bu, alüminyum kanatların 8 tonluk hidrolik basınç altında mekanik olarak işlenmiş bir taban plakasına sıkıştırıldığı bir Sıkıştırmalı Kanatlı Soğutucudur. Sonuç, sıfır lehim boşluğ
BQUQ Hassas Sıkıştırmalı Kanatlı Soğutucu | Minimum Sipariş Yok, 12 Gün Teslim Süresi
Bu, alüminyum kanatların 8 tonluk hidrolik basınç altında mekanik olarak işlenmiş bir taban plakasına sıkıştırıldığı bir Sıkıştırmalı Kanatlı Soğutucudur. Sonuç, sıfır lehim boşluğu, kanat başına 0,05
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, alüminyum kanatların 8 tonluk hidrolik basınç altında mekanik olarak işlenmiş bir taban plakasına sıkıştırıldığı bir Sıkıştırmalı Kanatlı Soğutucudur. Sonuç, sıfır lehim boşluğu, kanat başına 0,05 °C/W altında termal direnç ve tüm montaj yüzeyinde 0,03 mm düzlük toleransı sunan bir kanat-taban bağlantısıdır. Çizim onayından itibaren 12 gün içinde, minimum sipariş olmadan, Dongguan fabrikamızda işlenmiş üretim kalitesinde bir soğutucu elde edersiniz.
Sıkıştırma, Termal Arayüz Boşluklarını Nasıl Ortadan Kaldırır
Lehimli veya epoksi ile yapıştırılmış kanatlar, termal yalıtkan görevi gören 0,02–0,05 mm'lik bir hava boşluğu bırakır. Kanat kökü etrafındaki taban malzemesini plastik olarak deforme eden ve sıfır boşluklu metalurjik bir bağ oluşturan bir sıkıştırma işlemi kullanıyoruz. Çekme testi verilerimiz, kanat tutma kuvvetinin kanat başına 120 N'yi aştığını ve bağlantı boyunca termal direncin 0,03 °C·cm²/W olduğunu gösteriyor — bağımsız testlerde lehimli düzeneklerden %40 daha düşük.
Her kanat, 0,8 mm ±0,02 mm kalınlığa önceden işlenir ve tabanda broşlanmış bir T-yuvasına sıkıştırılır. Sıkıştırma kalıbı, 200 mm uzunluk boyunca kanat aralığını ±0,02 mm içinde tutmak için CNC ile taşlanır. Bu, hava akış yolunuzun homojen olduğu ve CFD modelinizden gelen basınç düşüşü hesaplamalarınızın gerçek performansla %5 içinde eşleştiği anlamına gelir.
Taban Plakası İşleme ve Düzlük Kontrolü
Taban plakası, iç gerilimleri gidermek için 180 °C'de 4 saat gerilim giderme uygulanan 6063-T5 alüminyum ekstrüde çubuk olarak başlar. Ardından montaj yüzeyini 300 mm uzunluk üzerinde 0,03 mm düzlükte CNC ile işliyoruz; bu, granit yüzey plakası üzerinde kadranlı gösterge ile doğrulanır. Doğrudan IGBT montajı için ayna yüzeyi gerekiyorsa, temas alanında Ra 0,4 µm tutabiliriz — bu standart bir seçenektir, özel bir istek değildir.
Kanat tarafı için, sıkıştırma oluklarını kesmek üzere özel bir kırlangıç kuyruğu kesici ile 4 eksenli CNC freze kullanıyoruz. Oluk derinliği ±0,01 mm içinde tutulur; bu, kanat kökü etrafında ne kadar taban malzemesinin yer değiştireceğini kontrol eder. Bu, kanatınızın termal döngü altında düz kalıp kalmayacağını belirleyen kritik adımdır. Her 10. parçada oluk derinliğini CMM probu ile kontrol ediyoruz.
Kullandığımız Malzemeler ve Isıl İşlem
Spesifikasyon
Değer
Taban malzemesi
6063-T5, 6061-T6 veya 1050 saf alüminyum
Kanat malzemesi
1100-H14 veya 6063-T5, 0,8–1,5 mm kalınlık
Kanat aralığı
2,0–8,0 mm, tolerans ±0,02 mm
Taban düzlüğü
300 mm uzunlukta 0,03 mm
Yüzey kaplaması (montaj yüzeyi)
Spesifikasyona bağlı olarak Ra 0,4–1,6 µm
Kanat-taban dikliği
50 mm kanat yüksekliğinde 0,05 mm
Sertlik (6061-T6 taban)
95 HRB (yaklaşık 60 HB)
Kanat tutma kuvveti
>120 N/kanat (çekme testi)
Teslim süresi
Prototipler için 12 gün, seri üretim için 18 gün
Minimum sipariş
Minimum sipariş yok — 1 adetten 100.000 adede kadar
6 metrelik çubuklarda 6063-T5 ve 1100-H14 stokluyoruz, böylece malzeme sipariş gecikmesi olmadan kanatları boyuna kesebiliriz. Daha yüksek termal iletkenlik için hem tabanda hem kanatlarda 1050 saf alüminyum kullanıyoruz — iletkenlik 229 W/m·K, ancak malzeme daha yumuşaktır (25 HB), bu nedenle kanat deformasyonunu önlemek için sıkıştırma basıncını buna göre ayarlıyoruz.
Kanat Yüksekliği ve En-Boy Oranı Sınırları
Sıkıştırma, kanat yüksekliği 10 mm ile 80 mm arasında olduğunda en iyi sonucu verir. 10 mm'nin altında, kanat sıkıştırma stroku sırasında düz kalacak yeterli sertliğe sahip değildir. 80 mm'nin üzerinde, iki aşamalı bir sıkıştırma işlemine geçiyoruz: önce %50 basınçta ön sıkıştırma, ardından tam basınçta son sıkıştırma. Bu, kanat ucunun dalgalanmasını önler.
12:1'in üzerindeki en-boy oranları için (yükseklik/kalınlık), sıkıştırmadan sonra CNC makinesinin çıkardığı geçici bir dengeleyici ray ekliyoruz. Bu ray, kanat ucunu 80 mm yükseklikte 0,1 mm düzlük içinde tutar. Bu yöntemle 1,0 mm kalınlığında 120 mm yüksekliğinde kanatlar teslim ettik — bu 120:1 en-boy oranıdır ve çoğu atölye bunun imkansız olduğunu söyleyecektir.
Her Sevkiyattan Önce Muayene
Her Sıkıştırmalı Kanatlı Soğutucu, Dongguan tesisimizden çıkmadan önce 3 noktalı muayeneden geçer. İlk olarak, taban düzlüğünü 0,002 mm çözünürlüklü kadranlı gösterge ile granit plaka üzerinde ölçüyoruz. İkinci olarak, kanat aralığını ve dikliğini 0,005 mm problu manuel CMM üzerinde kontrol ediyoruz. Üçüncü olarak, partinin %2'sinde rastgele çekme testi yapıyoruz — herhangi bir kanat 120 N'nin altında çekilirse, tüm parti yeniden sıkıştırılır.
Ayrıca, 50 W ısıtıcı yükü altında ilk parçanın termal görüntüsünü alıyoruz. Herhangi bir kanat, komşusundan 2 °C'den fazla sıcaklık farkı gösterirse, bu kötü bir sıkıştırma bağlantısına işaret eder ve parçayı hurdaya ayırıyoruz. Bu termal kontrol, sevkiyatla birlikte aldığınız muayene raporunuzda belgelenir.
Sıkıştırmalı Yerine İki Parçalı Tasarım Gerektiğinde
Sıkıştırmalı kanatlar, kanat aralığının 2,5 mm'nin üzerinde olduğu yüksek hacimli, düşük maliyetli üretim için doğru seçimdir. Ancak kanat aralığının 2,0 mm'nin altında veya kanat yüksekliğinin 150 mm'nin üzerinde olması gerekiyorsa, CNC ile işlenmiş tek parça bir soğutucu veya kazıma kanatlı bir tasarım daha iyi performans gösterir. Her ikisini de üretiyoruz — bu nedenle termal bütçenize hangi işlemin uygun olduğunu size dürüstçe söyleyeceğiz. Emin değilseniz, ısı yükünüzü ve hava akışınızı gönderin, bir iş günü içinde bağlantı sıcaklığını sizin için hesaplayalım.
Takım kararları için mühendislerimiz, taban plakası özellikleriniz için doğru parmak frezeyi seçmek üzere CNC kesici takım seçim rehberini takip eder. Ve ±0,05 mm'den daha sıkı toleranslar belirtiyorsanız, hangi maliyetle neyin elde edilebileceğini görmek için CNC işleme toleransları rehberine göz atın.
Dongguan'daki Sıkıştırmalı Kanat Üretim Hattımız
İki özel sıkıştırma presi çalıştırıyoruz — 150 mm uzunluğa kadar kanatlar için 10 tonluk hidrolik pres ve 400 mm uzunluğa kadar kanatlar için 25 tonluk pres. Her iki pres de servo kontrollü basınç profilleri kullanır, böylece sıkıştırma kuvveti 0,5 saniye boyunca yumuşak bir şekilde artar. Bu, kalıp serbest kaldıktan sonra kanadın geri yaylanmasını önler. Operatörlerimiz 10+ yıllık sıkıştırma deneyimine sahiptir ve kanat aralığında saatlik %2 SPC kontrolü yapıyoruz.
Bünyesinde CNC işleme, damgalama ve yay üretimi bulunan hassas bir üretim tesisi olduğumuz için soğutucunuz montaj braketleri, yay klipsleri veya dişli insertler de içerebilir — hepsi aynı fabrikada işlenir. Bu, tedarik zincirinizi beş tedarikçiden bire düşürür.
Özel bir Sıkıştırmalı Kanatlı Soğutucu için minimum siparişiniz nedir?
Minimum sipariş yok — test etmeniz için bir prototip işliyoruz, ardından ayda 100.000 adede ölçekliyoruz.
Ek takım maliyeti olmadan kanat aralığını ve taban kalınlığını özelleştirebilir misiniz?
Evet, çünkü sıkıştırma kalıpları 0,5 mm artışlarla ayarlanabilir, bu nedenle kanat aralığını 3 mm'den 3,5 mm'ye değiştirmek sıfır takım değişikliği maliyeti getirir.