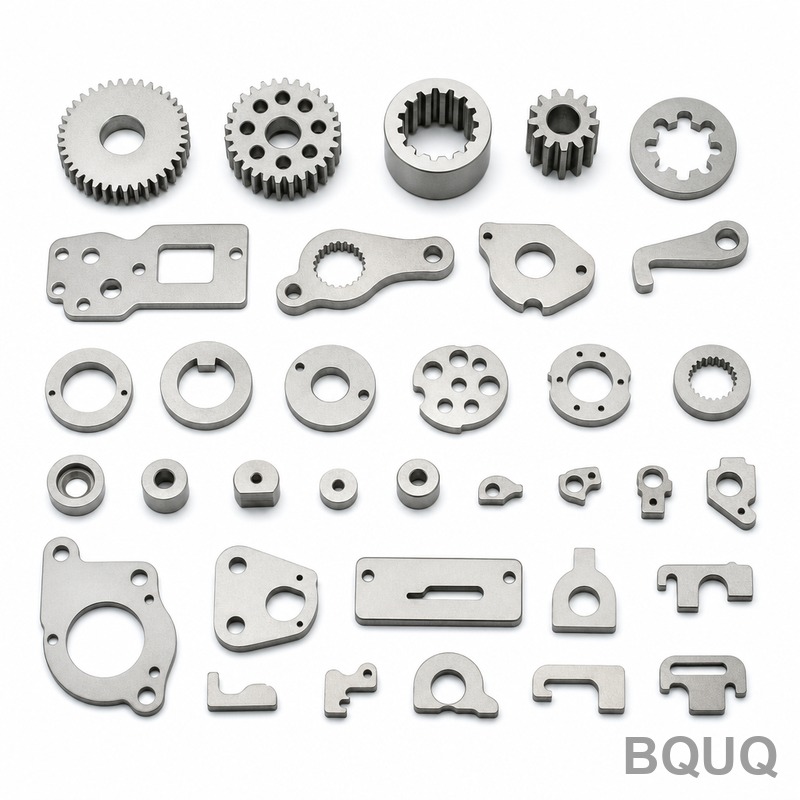
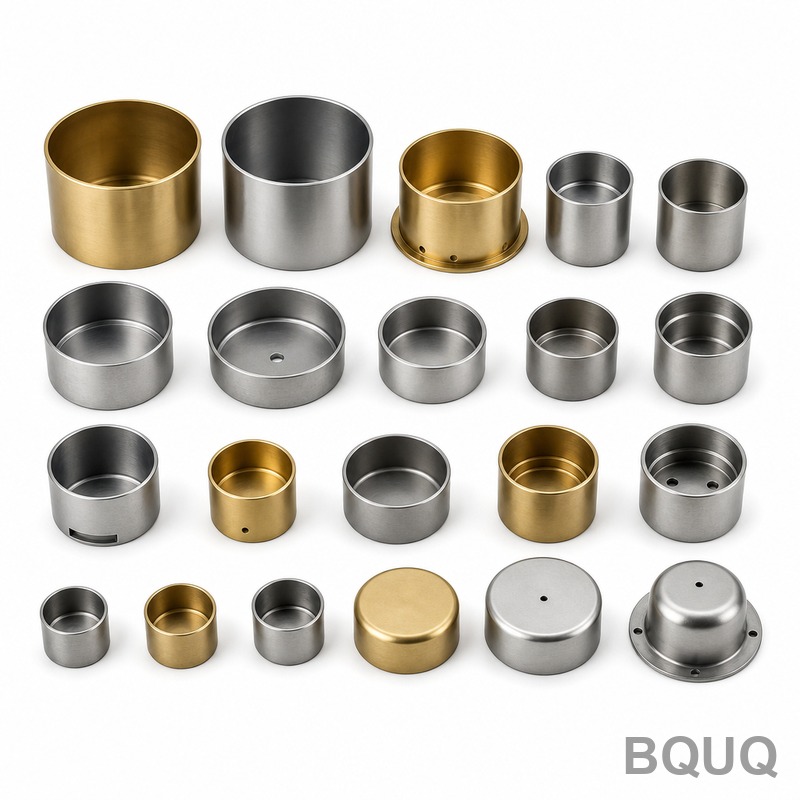
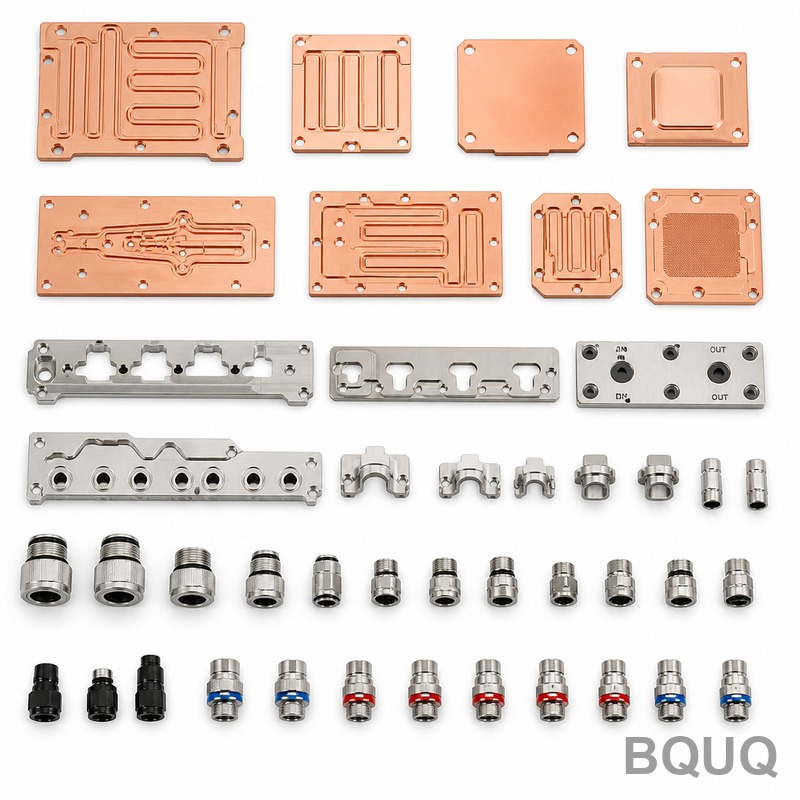
Hassas İnce Kesim Parça Koleksiyonu Bu, ince kesim yöntemiyle üretilen damgalanmış bileşenlerden oluşan bir ailedir—tek bir strokta tamamen kesilmiş, pürüzsüz bir kenar elde eden
Hassas İnce Kesim Parça Koleksiyonu | BQUQ Hassas Üretim
Hassas İnce Kesim Parça Koleksiyonu Bu, ince kesim yöntemiyle üretilen damgalanmış bileşenlerden oluşan bir ailedir—tek bir strokta tamamen kesilmiş, pürüzsüz bir kenar elde eden bir işlemdir. ±0,00
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, ince kesim yöntemiyle üretilen damgalanmış bileşenlerden oluşan bir ailedir—tek bir strokta tamamen kesilmiş, pürüzsüz bir kenar elde eden bir işlemdir. ±0,005 mm tolerans, Ra 0,4 µm’ye kadar yüzey kalitesi ve ikincil çapak alma gerektirmeden şeklini koruyan parçalar elde edersiniz. Standart boşluklar için teslim süresi 7 gündür ve Dongguan fabrikamızdan dünya çapında sevkiyat yapıyoruz.
Kritik Parçalarınız İçin İnce Kesim Neden Geleneksel Damgalamadan Daha İyidir
Geleneksel damgalama, ek işleme veya el ile bitirme gerektiren pürüzlü, yırtık kenarlar olan bir kırılma bölgesi bırakır. İnce kesim, kırılmayı bastırmak için üçüncü bir kuvvet (karşı basınç) ve V-halka kalıp kullanır. Sonuç: %100 kesilmiş yüzeyler, kırılma çizgisi yok ve tüm parti boyunca ±0,005 mm boyutsal tekrarlanabilirlik. Dişli plakaları, kavrama diskleri veya kilit kolları tasarlıyorsanız, bu, uyan bir parça ile 10.000 çevrimde başarısız olan bir parça arasındaki farktır.
Kendi Tesisimizde Uyguladığımız Malzemeler ve Isıl İşlem
Düşük karbonlu SPCC’den yay çeliği C75S ve paslanmaz 304/316’ya kadar 11 kalite stokluyoruz. Yüksek aşınma uygulamaları için, alaşıma bağlı olarak 45–52 HRC’ye ulaşmak üzere vakum sertleştirme uyguluyoruz ve distorsiyon 0,02 mm’nin altında kalıyor. Belirli bir akma dayanımına ihtiyacınız varsa, temperleme eğrisini ayarlayabiliriz. Tüm malzeme sertifikaları, haddehane ısı numarasına kadar izlenebilir.
Ölçülebilir Kenar Kalitesi ve Düzlük
İnce kesim kalıplarımız, malzeme kalınlığının %0,5’i kadar bir boşlukla taşlanır (sektörde tipik değer %5–10’dur). Bu, parçanızın kenarının konik değil düz olduğu ve kalıp yuvarlanma bölgesinin yalnızca 0,05 mm olduğu anlamına gelir (geleneksel preslerde 0,3 mm’ye kıyasla). Düzlük, 100 mm uzunlukta 0,02 mm olarak korunur. Bunu, her ilk numunede CMM ve optik karşılaştırıcı ile doğrularız.
Boyut Aralığı ve Kesebildiklerimiz
3 mm ila 250 mm çapında boşluklar ve 0,5 mm ila 8 mm malzeme kalınlığı işliyoruz. Maksimum pres kuvveti 400 tondur. Yaygın geometriler: dış dişliler, iç kamalar, kam profilleri ve oval delikler. Aynı takımda madeni para basma veya yarı delme de ekliyoruz—böylece ikinci bir işlem olmadan bitmiş bir özellik elde edersiniz.
Her Sevkiyattan Önce Muayene
Her parti 3 aşamalı kontrolden geçer: proses içi (her 30 dakikada bir), ilk numune (tam CMM raporu) ve son (AQL 2.5’e göre örnekleme). Kritik boyutları ±0,005 mm hassasiyetle, yüzey pürüzlülüğünü profilometre ile ve sertliği Rockwell test cihazı ile ölçüyoruz. Tüm verileri içeren bir PDF raporu alırsınız—istisnasız.
Parametre
Değer / Aralık
Malzeme kalınlığı
0,5 mm – 8,0 mm
Boşluk çapı
3 mm – 250 mm
Boyutsal tolerans
±0,005 mm
Kenar yüzeyi (Ra)
0,4 µm – 0,8 µm
Kalıp yuvarlanma bölgesi
≤ 0,05 mm
Düzlük
0,02 mm / 100 mm
Sertlik (opsiyonel)
45 – 52 HRC
Teslim süresi (standart)
7 gün
Minimum sipariş
Minimum sipariş yok (1 adet kabul edilir)
Pres kapasitesi
400 tona kadar
Takım Maliyeti ve Prototipler İçin Bunu Nasıl Düşük Tutuyoruz
Yeni bir ince kesim parçası için kalıp seti, karmaşıklığa bağlı olarak 3.000–8.000 $ arasındadır. Ancak bir tasarımı test ediyorsanız, yumuşak takımlı prototip yolu sunuyoruz: boşluk şeklini kesmek için tel EDM kullanıyoruz, ardından CNC frezeleme ile bitiriyoruz—sert kalıp gerekmez. Bu, 5 günde 5–20 parça elde etmenizi sağlar ve üretim takımına geçmeden önce uyumu doğrulayabilirsiniz. Bu, CAD’den fiziksel bir parçaya geçmenin en hızlı yoludur.
İkincil İşlemleriniz İçin Doğru Kesici Takımı Seçme
Birçok ince kesim parça, bir veya iki ikincil işlem gerektirir—diş açma, havşa açma veya hassas bir delik. Bunu kendi tesisinizde yapıyorsanız, takım geometrinizi boşluklarımızın sertliğine göre eşleştirin. 45 HRC çelik için 45° helis açılı karbür parmak frezeler kullanın; paslanmaz için TiAlN kaplamayı tercih edin. İlerleme ve hızların tam dökümü için CNC kesici takım seçim rehberimize bakın.
Tolerans Birikimi: ±0,005 mm’miz Neden Önemlidir
Bir alt montaja üç veya dört ince kesim parça monte ediyorsanız, her ±0,005 mm birikir. Geleneksel damgalama ±0,1 mm verir—bu 20 kat daha gevşektir. 4 parçalı bir istifte, en kötü durum boşluğu bizim 0,02 mm’mize karşı 0,4 mm’dir. Bu, sessiz bir şanzıman ile tıkırdayan bir şanzıman arasındaki farktır. Toleransların uyumu nasıl etkilediği hakkında daha derin bir inceleme için CNC işleme toleransları rehberimizi okuyun.
İnce kesim parçalar için minimum sipariş miktarınız nedir?
Minimum sipariş yok—prototipler için 1 adet kabul ediyoruz ve süreci değiştirmeden yılda 1 milyona kadar ölçeklendiriyoruz.
Malzemeyi veya sertliği özelleştirebilir misiniz?
Evet—haddehane ağımızdan herhangi bir soğuk haddelenmiş veya tavlanmış şerit tedarik ediyor ve belirttiğiniz HRC’yi elde etmek için ısıl işlemi ayarlıyoruz.
±0,005 mm toleransı nasıl garanti ediyorsunuz?
Her ilk numunede 3D CMM (Zeiss) ve dijital profilometre kullanıyoruz, ayrıca üretim sırasında her 30 dakikada bir proses içi kontroller yapıyoruz.
Üretim siparişi için tipik teslim süresi nedir?
Mevcut takımlardan standart boşluklar için 7 gün; yeni bir kalıp gerekiyorsa 15–20 gün (takım imalatı ve numune dahil).
Çiziminizi gönderin, 12 saat içinde kesin bir teklif alın. E-posta sc@bquq.com veya WhatsApp +86 13713157787. Fiyat, takım maliyeti (varsa) ve teslim tarihi ile yanıt veriyoruz—genel teslim süreleri yok.