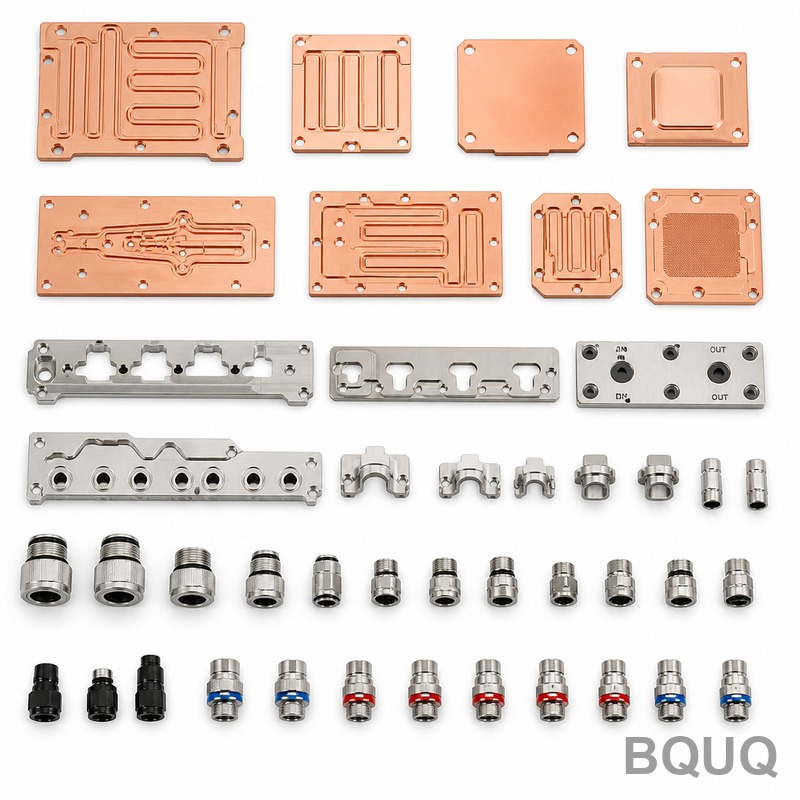
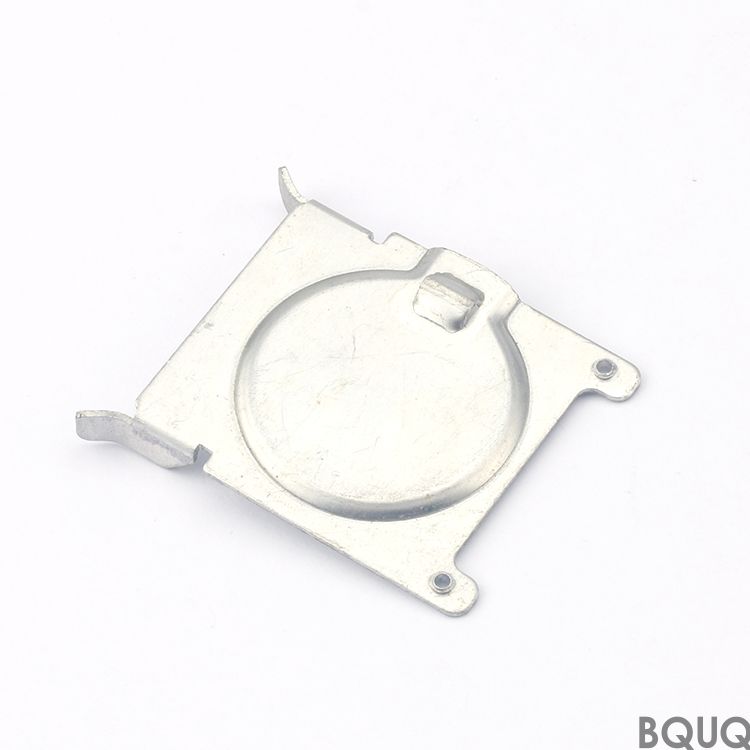
Bu Koleksiyon Neleri Kapsar ve AI Rafınız İçin Neden Önemlidir Bu, AI sıvı soğutma manifoldları için damgalanmış metal bileşenler setidir: montaj braketleri, akış dağıtım plakaları
BQUQ Ai Sıvı Soğutma Manifold Parçaları Koleksiyonu | Hassas Damgalama Çin
Bu Koleksiyon Neleri Kapsar ve AI Rafınız İçin Neden Önemlidir Bu, AI sıvı soğutma manifoldları için damgalanmış metal bileşenler setidir: montaj braketleri, akış dağıtım plakaları, sızdırmazlık tutuc
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Koleksiyon Neleri Kapsar ve AI Rafınız İçin Neden Önemlidir
Bu, AI sıvı soğutma manifoldları için damgalanmış metal bileşenler setidir: montaj braketleri, akış dağıtım plakaları, sızdırmazlık tutucuları ve yaylı kılavuz klipsler. 200 mm yüzeyde 0.05 mm içinde düzlük ve ±0.02 mm'ye tutulan damgalanmış delik toleransları elde edersiniz; bu, soğutucu sıvı yolunuzun sızdırmaz kalmasını ve GPU dizinizin 400 W yük altında sabit 35°C'de çalışmasını sağlar. Her parça, Dongguan fabrikamızdan prototipler için ortalama 10 gün teslim süresiyle sevk edilir ve seçili yayları 45–50 HRC'ye sertleştirerek 100.000 sıkıştırma döngüsüne dayanmasını sağlarız.
Başlamadan Önce Sızıntı Noktalarını Ortadan Kaldıran Damgalanmış Geometri
AI manifoldlarındaki sızıntılar, eğilmiş flanşlardan ve tutarsız conta kanallarından kaynaklanır. Sıkıştırma basıncını sabit tutmak için 300 tonluk bir pres ile dört sütunlu kalıp seti kullanırız; böylece flanş yüzeyiniz 0.03 mm içinde paralel kalır. Kritik O-ring kanalları için, malzemeyi 7.85 g/cm³ yoğunluğa sıkıştıran ikincil bir sıkıştırma (coining) işlemi ekleriz ve standart damgalamanın bıraktığı mikro gözenekliliği ortadan kaldırırız. Sonuç: montajı basınç testine tabi tuttuğunuzda 1×10⁻⁶ mbar·L/s altında sızıntı oranı. Mühendisleriniz cıvataları spec'e göre sıkabilir, yeniden sıkmaya gerek kalmaz.
Soğutucu Uyumluluğu ve Isı Transferi için Malzeme Seçimi
Bu koleksiyon için üç alaşım stokluyoruz. İlk olarak, deiyonize su veya propilen glikol taşıyan manifoldlar için 304L paslanmaz çelik (1.4307)—klorür gerilim çatlamasına dayanır. İkinci olarak, 401 W/m·K termal iletkenlik gerektiren plakalar için C11000 bakır (ETP). Üçüncü olarak, ağırlık kritik raflar için 5052 alüminyum, alkali soğutuculara dayanan 50 µm sert eloksal kaplama ile. Her bobin, haddehane test sertifikası ile belgelenmiştir; 0.1 mm'den büyük kalıntı içeren partileri reddederiz. Yay klipsleri için, 90°C'de sıkıştırma kuvvetini korumak üzere tam sert duruma (HV 480) soğuk haddelenmiş 301 paslanmaz çelik kullanırız.
Hassas Damgalama Toleransları vs. İşleme—Hangisini Ne Zaman Kullanırız
CNC işlemenin her zaman daha doğru olduğunu düşünebilirsiniz, ancak 1.5 mm altındaki ince cidarlı parçalarda damgalama daha iyi tutarlılık sağlar. Progresif kalıplarımız, delikler arasında parti partide ±0.01 mm adım doğruluğu korur. İşleme takım aşınması sapması getirir; damgalama getirmez. Alttan kesikler veya dişli bosslar gerektiren özellikler için, 5 eksenli CNC'lerimizde mikro işleme adımı ekleriz—ancak bunu yalnızca damgalama kalıbının geometriyi oluşturamadığı durumlarda yaparız. Bu hibrit yaklaşım, tamamen işlenmiş manifoldlara kıyasla parça maliyetinizi %40'a kadar düşürürken, toleransları bir CNC işleme toleransları rehberi standardına eşit tutar. Çoğu AI soğutma rafı için damgalanmış parçalarımız daha akıllıca bir satın alımdır.
Yüzey İşlemi ve Pasivasyon—Islak Yüzeylerde Ra 0.4 µm
AI manifoldlarında soğutucu akış hızı 2 m/s'ye ulaşır ve pürüzlü yüzeyler hava kabarcıklarını hapseden türbülans yaratır. Seramik medya ile vibrasyonlu bitirme işlemi kullanarak tüm ıslak alanları Ra 0.4 µm (16 µin) seviyesine parlatırız. Parlatmadan sonra, serbest demiri çıkarmak ve krom oksit tabaka kalınlığını 2 nm'ye yükseltmek için paslanmaz çeliği ASTM A967'ye göre pasive ederiz. Bakır parçalar için, depo depolamasında 12 ay dayanan benzotriazol bazlı karartma önleyici kaplama uygularız. Bu adımlar, ilk test çalışmanızda basınç düşüşü sivri uçları ve soğuk plakalarınızda partikül kontaminasyonu olmamasını sağlar.
Damgalanmış bir flanştaki salgı, O-ring sızdırmazlığını bozar. 0.002 mm çözünürlüklü bir kadranlı gösterge ve granit yüzey plakası kullanarak her 10. parçada toplam gösterge salgısını (TIR) ölçeriz. Salgıyı 0.05 mm altında tutmak için, son cıvata deseninizi taklit eden üç noktalı bir sıkıştırma fikstürü kullanırız. Bu fikstür, parçayı belirtilen torkunuzun %80'ine ön yükler ve ardından yüzeyi kontrol ederiz. TIR 0.05 mm'yi aşarsa, 1.000 parçadan sonra değil, kalıp shimlerini hemen ayarlarız. Ayrıca her fikstüre bir seri numarası lazerle kazırız, böylece her parçayı hangi kalıp istasyonunun ürettiğini izleyebilirsiniz.
Parametre
Değer / Aralık
Notlar
Malzemeler
304L SS, C11000 Cu, 5052 Al, 301 SS
Haddehane sertifikaları dahil
Kalınlık aralığı
0.3 mm – 3.0 mm
0.3 mm altı talep üzerine
Maks. parça boyutu
400 mm × 300 mm
Segmentli kalıplarla daha büyük
Düzlük (200 mm açıklık)
≤ 0.05 mm
Sıkıştırma sonrası
Delik konum toleransı
± 0.02 mm
Progresif kalıp adımı
Yüzey işlemi (ıslak)
Maks. Ra 0.4 µm
Vibrasyonlu parlatma
Salgı (TIR)
≤ 0.05 mm
Her 10 parçada fikstür kontrolü
Yay sertliği
45–50 HRC
301 SS tam sert
Prototip teslim süresi
7–10 gün
Yumuşak kalıp
Üretim teslim süresi
15–20 gün
Kalıp onayından sonra
Minimum sipariş
Minimum sipariş yok
Test için 1 parça mümkün
20 Yıllık Kalıp Tasarım Geçmişimiz—Köşe Radyuslarınız Neden Önemlidir
Damgalanmış manifoldlardaki keskin iç köşeler, termal döngü altında çatlayan gerilim yığılmaları yaratır. Kalıbınızı, malzeme kalınlığının minimum 1.5× iç radyusu ile tasarlarız; bu, kalıp ömrünü yeniden bileme öncesi 500.000 stroka uzatır. AI manifold parçaları için, tane akış çizgilerinin kırılmasını önlemek amacıyla malzeme kalınlığının %30'undan daha derin sıkıştırma yapmaktan kaçınırız. Tasarımınızda 0.2 mm radyus varsa, sizi arayıp bir değişiklik öneririz—takım mühendislerimiz 2.000'den fazla damgalama kalıbının tam olarak bu hatadan dolayı başarısız olduğunu görmüştür. Ayrıca, dişli portlardaki ikincil işleme adımı için CNC kesici takım seçim rehberimizi incelemenizi öneririz.
Sert Kalıp Olmadan Hızlı Prototipleme—5 Günde Yumuşak Kalıplar
Manifold tasarımınızı test etmek için tam bir üretim kalıbına ihtiyacınız yok. Standart bir kalıp setine monte edilmiş CNC ile işlenmiş çelik insertler (A2 takım çeliği, 60 HRC'ye sertleştirilmiş) kullanırız. Bu yumuşak kalıp, sert kalıplarımızla aynı ±0.02 mm toleransla 500–2.000 parça üretir, ancak %70 daha düşük maliyetlidir ve 5 günde yapılır. Tasarımınız doğrulandıktan sonra, insertleri progresif bir kalıp çerçevesine aktarır ve kalan istasyonları ekleriz. Bu yol, çizim onayından itibaren iki hafta içinde çalışır prototipler elde etmenizi sağlar—tam sert kalıp için sekiz hafta beklemezsiniz. Bir CNC işleme toleransları rehberi referansı olarak, yumuşak kalıbımız tüm kritik boyutlarda onunla eşleşir.
Bu koleksiyon için minimum sipariş miktarınız nedir?
Minimum sipariş yok—uyum testi için tek bir prototip parça kabul ediyoruz ve üretim fiyatlandırması yılda 500 parçada başlar.
Damgalanmış parçaları spesifik manifold çizimimize göre özelleştirebilir misiniz?
Evet, delik desenleri, flanş genişlikleri ve yay uzunlukları için kalıp insertlerini 72 saat içinde değiştiriyoruz ve Inconel 625 gibi özel malzemeler bobin tedariki için 5 günlük bir teslim süresi gerektirir.