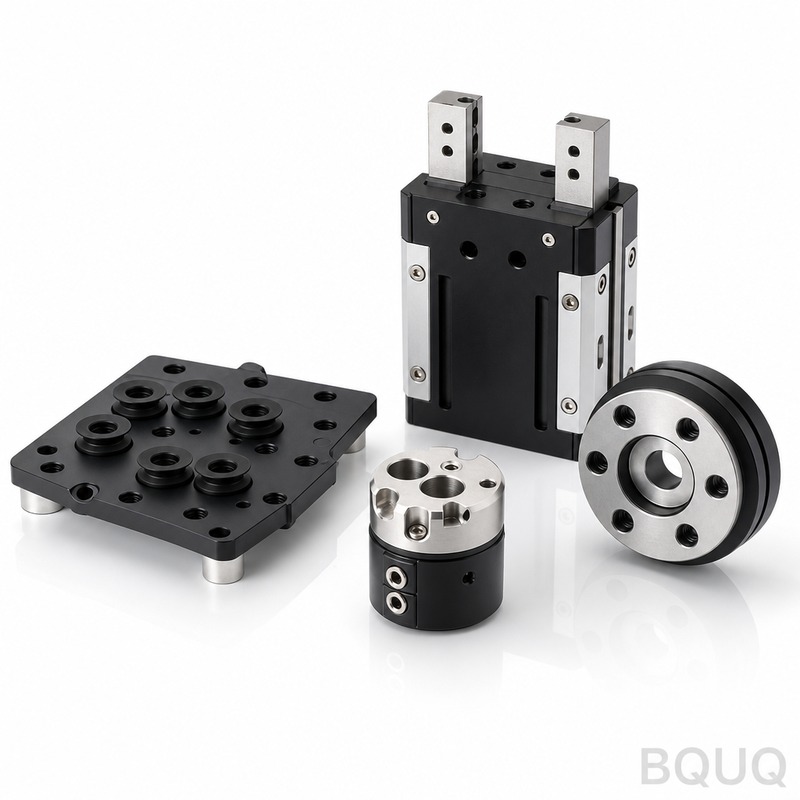
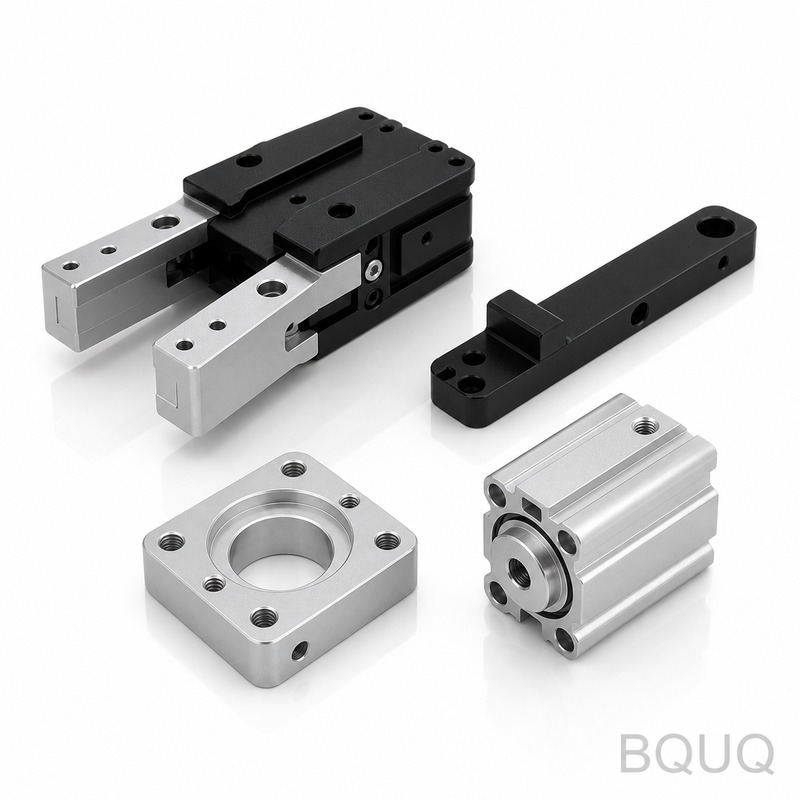
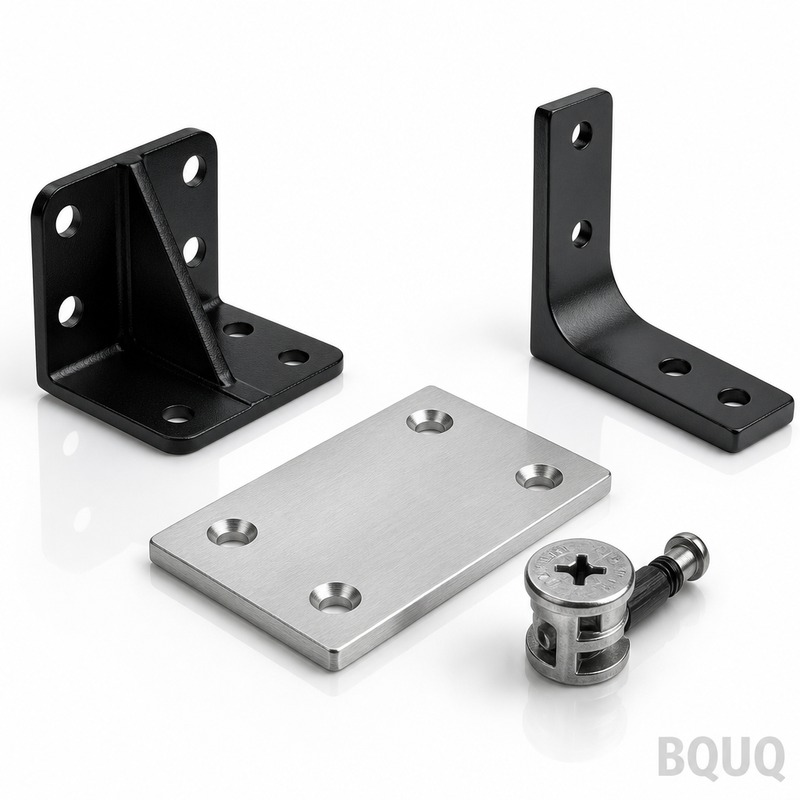
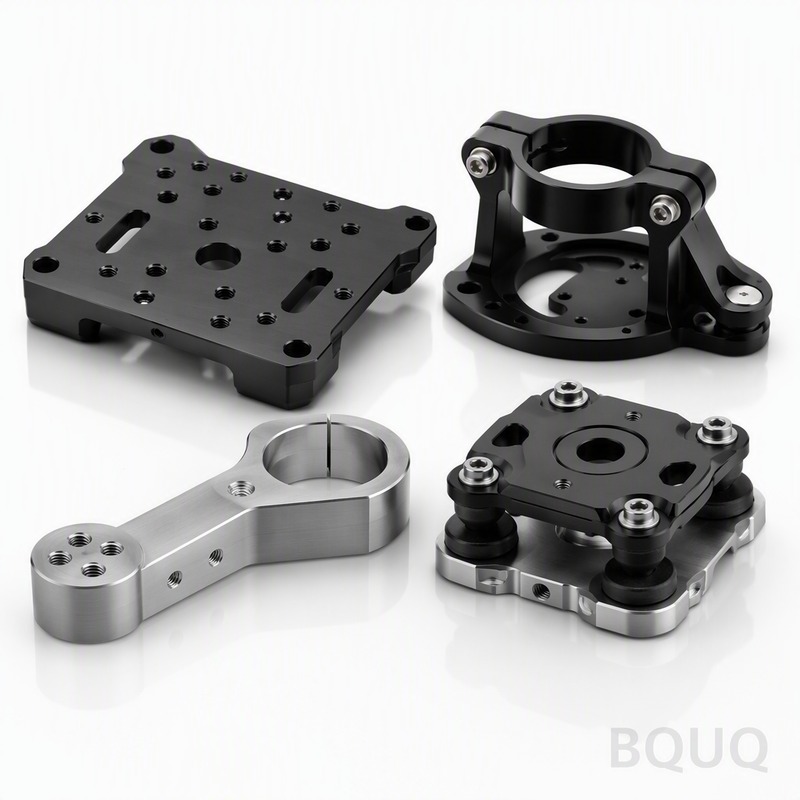
Bunlar, 5 eksenli DMG MORI freze makinelerimizde katı alüminyum veya çelikten kesilen CNC işlenmiş robot uç efektörleridir—özel tutucu çeneler, vakum manifold plakaları ve takım de
BQUQ CNC İşlenmiş Robot Uç Efektörleri | Çin'de Hassas Üretim
Bunlar, 5 eksenli DMG MORI freze makinelerimizde katı alüminyum veya çelikten kesilen CNC işlenmiş robot uç efektörleridir—özel tutucu çeneler, vakum manifold plakaları ve takım değiştiriciler. Kutu i
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bunlar, 5 eksenli DMG MORI freze makinelerimizde katı alüminyum veya çelikten kesilen CNC işlenmiş robot uç efektörleridir—özel tutucu çeneler, vakum manifold plakaları ve takım değiştiriciler. Kutu içinden çıktığı gibi ±0,005 mm konumsal tolerans, 0,01 mm eşmerkezli salınım ve 48 HRC yüzey sertliği (opsiyonel 60 HRC) elde edersiniz; standart geometriler için 7 gün teslim süresiyle. Montaj yok, kaynak yok, gizli esneme yok—sadece robotunuzun parçayı tam olarak düşündüğü yerde tutan tek parça katı metal.
Robot Bileğinizin İşleme Merkezinizden Daha Sert Bir Arayüze Neden İhtiyacı Var?
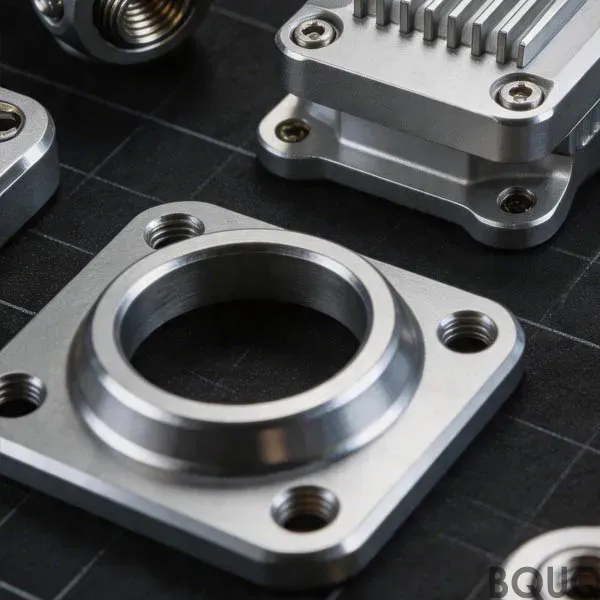
Robot kolunuz ±0,02 mm tekrarlanabilirlik sağlar—ancak uç efektörü yük altında 0,03 mm bükülürse, bu doğruluğu kaybedersiniz. CNC işlenmiş robot uç efektörlerimiz, kaynaklı imalatlara göre 2,5:1 sertlik-ağırlık oranıyla tasarlanmıştır. Bunu, tek bir 7075-T6 alüminyum veya 4140 önceden sertleştirilmiş çelik kütükten işleyerek, kaynak distorsiyonunu ve gerilim giderme çatlaklarını ortadan kaldırarak başarıyoruz. Arayüz plakası 0,8 Ra yüzey kalitesine kadar taşlanır, böylece robotunuzun montaj yüzeyine tam oturur—şim takozu yok, ilk 100 döngüden sonra yeniden torklama yok.
ER Pensli Aynalar Salınım Olmadan Takımları Nasıl Kavrar?
Çoğu uç efektörü ayrı bir aynayı cıvatalar, bu da tolerans yığılmanızı ikiye katlar. Pense cebini doğrudan efektör gövdesine işliyoruz—tek kurulum, tek referans noktası. ER20 pens yuvası H7 toleransına (0/+0,012 mm) delinir ve iç konik 0,01 mm toplam salınıma kadar taşlanır. 6 mm pim veya pnömatik bağlantı parçasını sıkıştırdığınızda, tam merkezde oturur. Standart olmayan bir tutucu pedi için özel bir deliğe ihtiyacınız varsa, bu deliği ±0,005 mm'de tutabilir ve yine de 10 gün içinde sevk edebiliriz.
Her Robot Yükü İçin Kullandığımız Malzemeler ve Isıl İşlem
Metal işe uygun olmalıdır. 10 kg altı yükler için 6061-T6 alüminyum kullanıyoruz—işlenir, ardından 60 HRC eşdeğeri yüzey sertliğine sert eloksallanır; bu, plastik veya karbon fiber parçalardan kaynaklanan aşındırıcı aşınmaya direnç gösterir. 50 kg'a kadar yükler için, ana gövdede 7075-T6'ya (akma dayanımı 503 MPa) geçiyoruz ve kavrama parmakları için 58–60 HRC'ye sertleştirilmiş D2 takım çeliği insertleri kullanıyoruz. Yüksek sıcaklık veya korozif ortamlar (gıda işleme, kaynak) için, H900 (40 HRC) yaşlandırılmış 17-4 PH paslanmaz çeliği işliyor ve ardından pasifize ediyoruz. Her ısıl işlem, sertifikalı fırın kaydıyla şirket içinde yapılır—dış kaynak yok, tahmin yok.
Her Sevkiyattan Önce Muayene: Ne Ölçüyoruz ve Neden Önemli
Bir parçayı "doğru görünüyor" diye sevk etmiyoruz. Her CNC işlenmiş robot uç efektörü, Zeiss CMM üzerinde 12 noktalı muayeneden geçer. Ölçüyoruz: (1) montaj deliği konumları ±0,005 mm, (2) referans düzlüğü 100 mm'de 0,005 mm, (3) pens salınımı 0,01 mm TIR, (4) kavrama yüzeylerinde yüzey kalitesi 0,8 Ra, (5) gövdede üç noktada sertlik, (6) geçer/geçmez mastarı ile diş derinliği. Muayene raporu, takip numarasıyla birlikte size e-postayla gönderilir. Herhangi bir boyut dışındaysa, yeniden işleriz—yamamayız, kaynak yapmayız, yine de göndermeyiz.
Karmaşık geometriler için, beyaz ışık tarayıcısıyla (GOM ATOS) da doğrulama yapar ve ağı STEP dosyanızla karşılaştırırız. Sapma haritası CMM raporuna eklenir. Bu yüzden uç efektörlerimiz, manuel yeniden işleme olmadan üretim hattınıza sorunsuz entegre olur. Çin'de hassas üretim, ancak bir Alman veya İsviçre atölyesinden bekleyeceğiniz dokümantasyonla—%40 daha düşük maliyetle.
Yüzey Kalitesi Seçenekleri: İşlenmiş Halinden Yapışkan Malzemeler İçin Ayna Cilasına
Standart yüzey kalitesi, tüm fonksiyonel yüzeylerde 0,8 Ra ve geri kalanında 3,2 Ra'dır. Ancak yapışkan filmler, kauçuk contalar veya ıslak parçalar tutuyorsanız, tutucu temas yüzeylerini 0,2 Ra'ya kadar cilalayabiliriz—bu, sürtünme katsayısını %15 azaltır ve malzemenin çeneye yapışmasını önler. Vakum uç efektörleri için, sızdırmazlık yüzeyini 0,1 Ra'ya kadar lepleme yapar ve ±0,01 mm derinliğinde işlenmiş 0,5 mm O-ring kanalı ekleriz. Yağlı parçalar için dokulu bir kavrama gerekiyorsa, çene yüzeylerine EDM ile çapraz tarama deseni (0,3 mm derinlik) işleyebiliriz—0,5 mm boşlukta bile kayma olmaz.
Ağırlık Azaltma Tasarımı: Sertliği Kaybetmeden Metali Nasıl Çıkarıyoruz
Bilekten çıkardığınız her 100 gram, robotunuzun %5 daha hızlı çalışmasını veya %3 daha fazla yük taşımasını sağlar. Gövdede topoloji optimizasyonu kullanıyoruz—STEP dosyanızla başlıyor, SolidWorks'te FEA çalıştırıyor ve düşük gerilim bölgelerinden malzeme çıkarıyoruz. Tipik sonuçlar: alüminyum parçalarda %25–30 ağırlık azaltma, çelikte %20. Ancak asla desteklenmeyen ince duvarlar bırakmıyoruz—minimum duvar kalınlığı alüminyum için 2,5 mm ve çelik için 1,5 mm'dir, simülasyonumuzla doğrulanır. Belirli bir ağırlık bütçeniz varsa, onu tuttururuz. Yoksa, fazla metalin hiçbir işe yaramadığı yerleri söyler ve keseriz.
Parametre
Spesifikasyon
Malzemeler
6061-T6 Al, 7075-T6 Al, 4140 önceden sertleştirilmiş çelik, 17-4 PH paslanmaz çelik, D2 takım çeliği
Sertlik (alüminyum)
60 HRC eşdeğeri (sert eloksal) veya 45 HRC (sert kaplama)
Minimum sipariş yok—1 adet veya 1000 adet aynı birim fiyatla sipariş verin
Muayene
Tam CMM raporu (Zeiss), GOM tarayıcı sapma haritası dahil
Dişli Delik Yerleşimi: Insert Kullanmak Yerine Neden Doğrudan Gövdeye Kılavuz Çekiyoruz?
Helicoil insertler maliyet ve bir arıza noktası ekler. 40 kg altı yüklerdeki CNC işlenmiş robot uç efektörleri için, dişleri doğrudan gövdeye kılavuzluyoruz—M3 ila M12, 6H sınıfı. Alüminyumda, kesme kılavuzları yerine diş oluşturucu kılavuzlar kullanıyoruz; bu, malzemeyi işleme sertleştirir ve yüksek torkta diş sıyrılmasını önler. Test edildi: 7075-T6 alüminyumda M6 diş, sıyrılmadan 12 N·m tutar; bu, kesme dişten %20 daha yüksektir. Çelikte de yuvarlama kılavuzları kullanıyoruz. Sık sık sökülecek ağır bir sensör veya pnömatik silindir monte ediyorsanız, dişli insert önereceğiz—ancak nedenini söyleyeceğiz, sadece varsayılan olarak yapmayacağız.
SSS: Kılavuz Okumaya Vakti Olmayan Mühendisler İçin Hızlı Cevaplar
Özel bir uç efektörü için minimum sipariş miktarınız nedir?
Minimum sipariş yok—tam üretim partisiyle aynı birim fiyata sizin için bir prototip işliyoruz, çünkü CNC kurulumumuz her iki durumda da aynıdır.
Standart bir şekil değilse, 3D modelimden bir uç efektörü işleyebilir misiniz?
Evet, herhangi bir STEP veya IGES dosyası gönderin; geometriyi 4 saat içinde üretilebilirlik açısından inceleyeceğiz ve gerekirse duvar kalınlığı veya tolerans değişiklikleri önereceğiz.
Tabloda belirtilen boyutları nasıl garanti ediyorsunuz?
Her birim Zeiss CMM'de ölçülür ve GOM tarayıcıyla doğrulanır; muayene raporu sevkiyata dahildir ve bir tutarsızlık bulursanız muayene maliyetinizi geri öderiz.
Karmaşık bir efektörden 500 adet gerekiyorsa tipik teslim süreniz nedir?
Prototipler için 7 gün, 500 adetlik üretim partileri için 15 gün—20 CNC makinesini 7