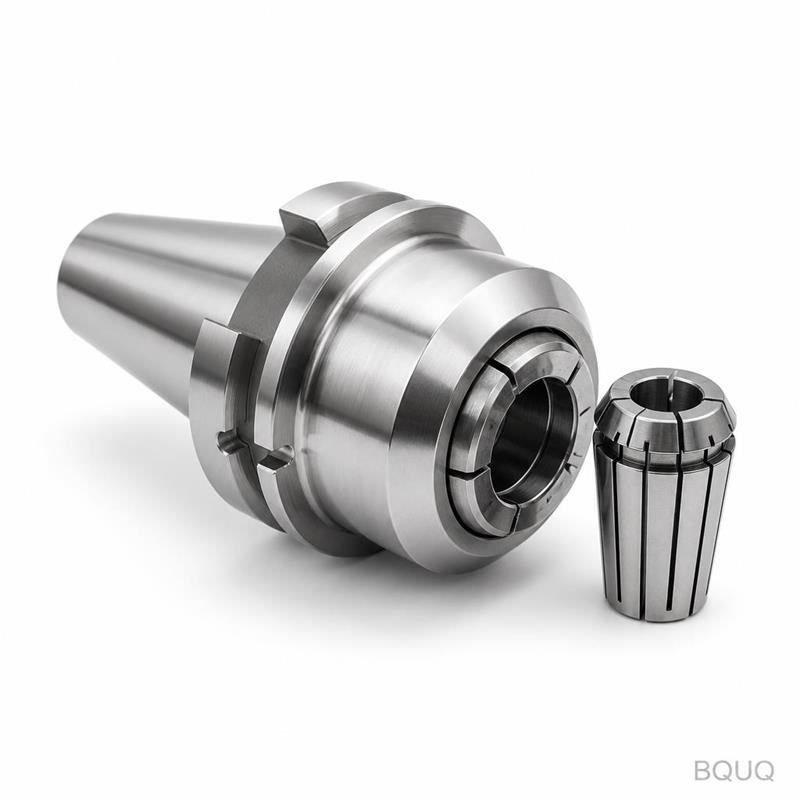
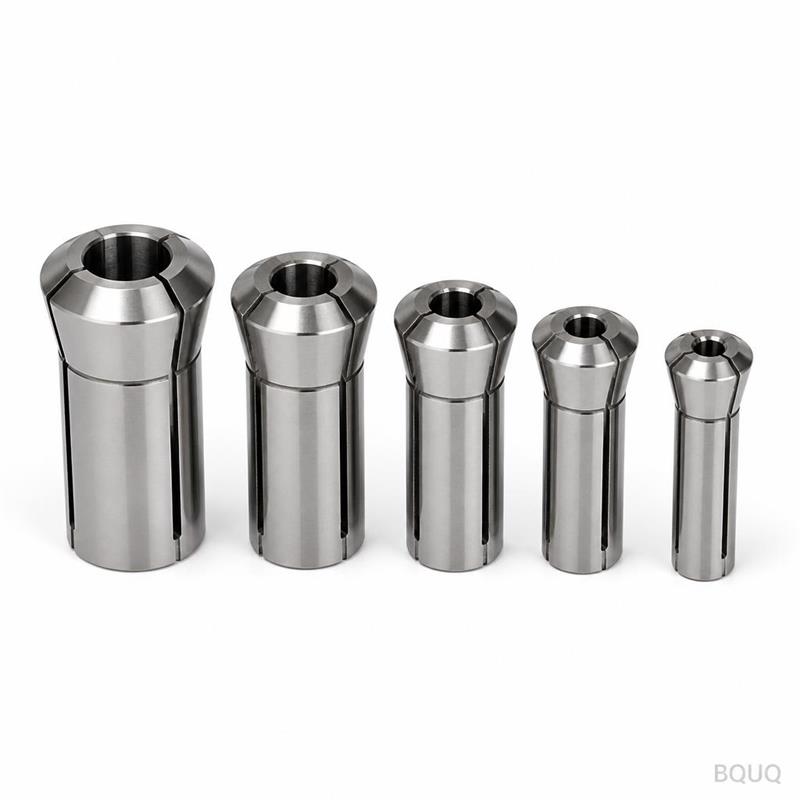
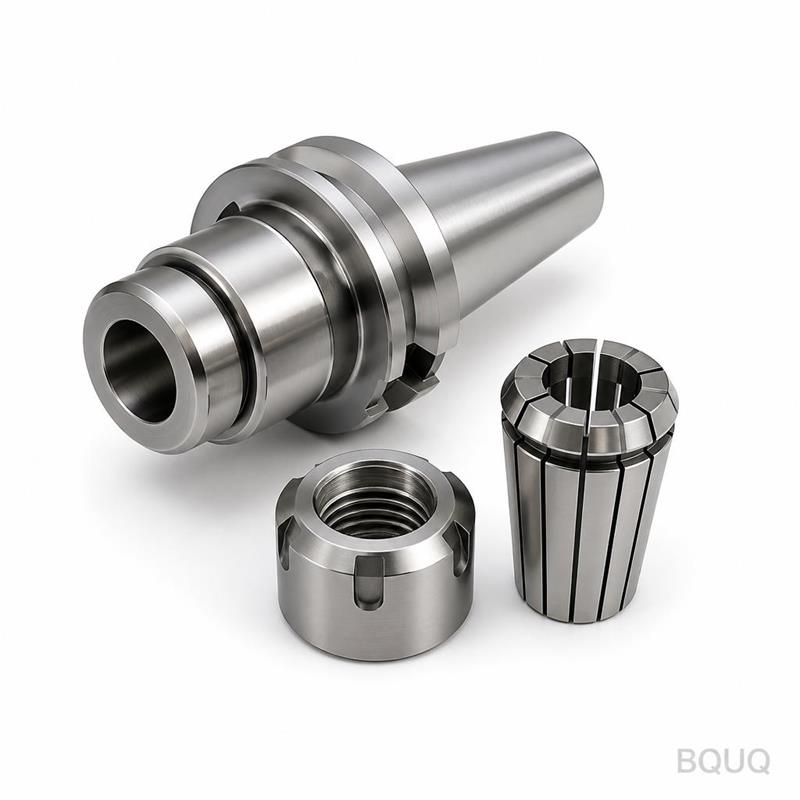
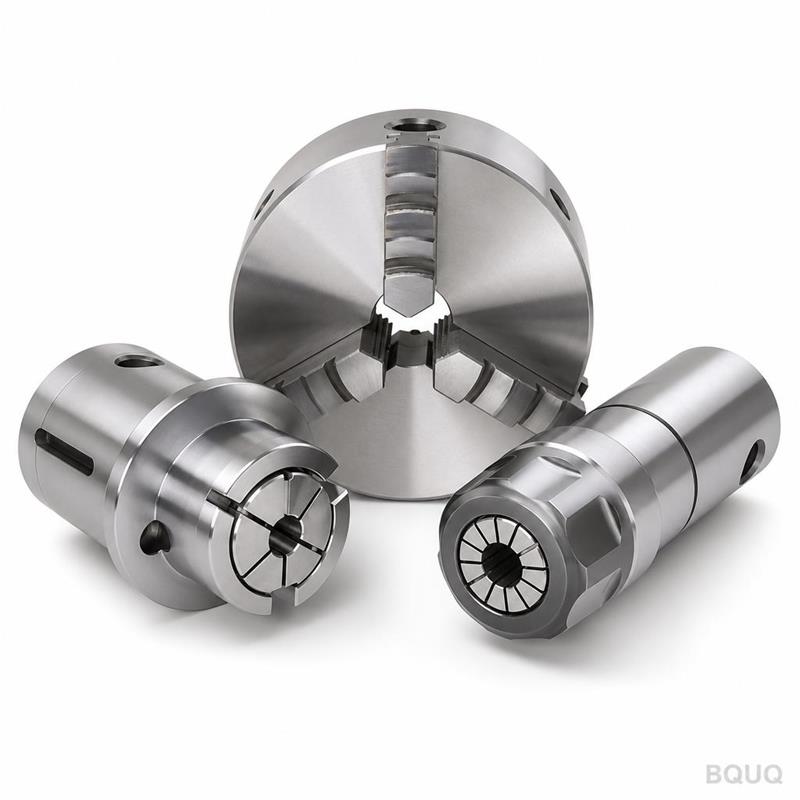
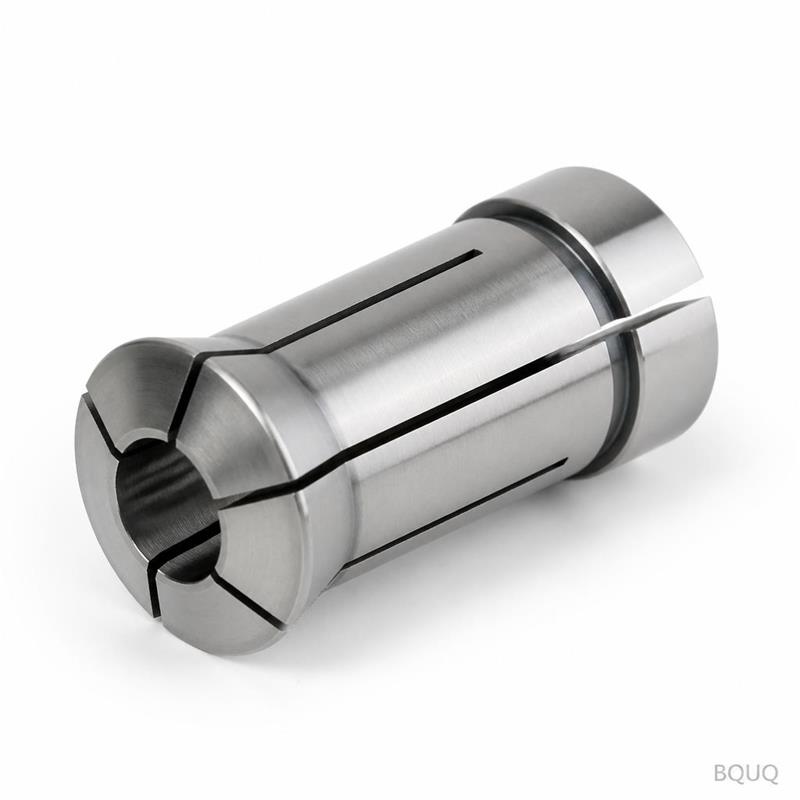
Bu, 10 saniyenin altında takım değişimi gerektiren yüksek hızlı işleme merkezleri için tasarlanmış bir CNC İşlenmiş Hızlı Değişim Pensli Ayna CNC Takım Sistemidir. Ayna gövdesi 42C
BQUQ CNC İşlenmiş Hızlı Değişim Pensli Ayna | Hassas Takım Sistemleri
Bu, 10 saniyenin altında takım değişimi gerektiren yüksek hızlı işleme merkezleri için tasarlanmış bir CNC İşlenmiş Hızlı Değişim Pensli Ayna CNC Takım Sistemidir. Ayna gövdesi 42CrMo alaşımlı çelikte
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, 10 saniyenin altında takım değişimi gerektiren yüksek hızlı işleme merkezleri için tasarlanmış bir CNC İşlenmiş Hızlı Değişim Pensli Ayna CNC Takım Sistemidir. Ayna gövdesi 42CrMo alaşımlı çelikten işlenir, HRC 58-62 sertliğine kadar sertleştirilir ve 0,005 mm TIR eşmerkezlilikte taşlanır. 45–60 N·m tekrarlanabilir sıkma kuvveti, Ra 0,4 yüzey kalitesi ve Dongguan fabrikamızdan standart 7 iş günü teslim süresi elde edersiniz.
Bu Aynayı Standart Bir ER Pensli Tutucudan Ayıran Özellikler
Standart bir ER pensli tutucuda somunu gevşetmeniz, pensi çıkarmanız, yeni bir takım yerleştirmeniz ve yeniden torklamanız gerekir — bu her değişimde 2–3 dakika sürer. Bu hızlı değişim versiyonu, yaylı bir serbest bırakma halkası ve hassas taşlanmış bir konik yuva kullanır. Halkayı geri çekersiniz, takımı değiştirirsiniz, bırakırsınız — pens her seferinde aynı eksenel konuma kilitlenir. Takım değişim süresi 10 saniyenin altına düşer ve konik yuva, tekrarlanan değişimlerde sıfır radyal kayma için 0,003 mm hassasiyetinde taşlanır.
Kullandığımız Malzemeler ve Isıl İşlem
Gövde, yüksek yorulma mukavemeti ve işlenebilirliği nedeniyle seçilen 42CrMo'dur (AISI 4140 eşdeğeri). Boşluğu HRC 28-32'ye ön sertleştirir, CNC ile profili işler, ardından vakumlu ısıl işlemle HRC 58-62'ye sertleştiririz. Pens somunu 20CrMnTi'dir, 0,8 mm yüzey sertleştirme derinliğine karbürlenir ve aşınma direnci için HRC 60-63'e sertleştirilir. İç konik, bir Junker CNC taşlama makinesinde taşlanarak Ra 0,4 yüzey kalitesi elde edilir. Soğutucu maruziyetinde soyulabilen krom kaplama veya kaplamalar kullanmayız.
Sıkma Kuvveti ve Salgı — Tahmini Değil, Ölçülmüştür
Her aynayı fabrikadan çıkmadan önce hidrolik genleşmeli bir mandrel üzerinde test ederiz. Sıkma kuvveti bir tork anahtarıyla 45–60 N·m olarak ölçülür ve salgı, bir test mandreli üzerinde kadranlı gösterge ile doğrulanır — burunda maksimum 0,005 mm TIR, 4× çap derinliğinde 0,008 mm. Bu bir pazarlama rakamı değildir; birim başına 10 ölçümün ortalamasıdır. Daha sıkı tolerans gerekiyorsa, %5 maliyet primi ve 2 ek gün teslim süresi ile 0,003 mm TIR'a kadar taşlayabiliriz.
Her Sevkiyattan Önce Muayene
Her bir ayna 3 aşamalı bir kalite kontrol sürecinden geçer. Adım 1: CMM (Zeiss Contura) üzerinde boyutsal kontrol — konik açısı, diş adımı ve eşmerkezlilik. Adım 2: Rockwell sertlik test cihazında sertlik testi — gövde etrafında üç noktada HRC 58-62 okumalıdır. Adım 3: Fonksiyonel test — 10 mm'lik bir parmak freze monte eder, 12.000 RPM'de 5 dakika çalıştırır ve 1,5 mm/s üzerindeki titreşimi kontrol ederiz. Herhangi bir adımda başarısız olursa hurdaya ayrılır. Parti numunesi alma yapmıyoruz. Her siparişle birlikte imzalı bir muayene raporu alırsınız.
Minimum sipariş adedi yok — 1 adet veya 1.000 adet sipariş verin
Bu Aynayı İş Mili Konikliğinize Nasıl Eşleştirirsiniz
Bu ayna BT30, BT40, BT50, CAT40, CAT50, HSK63A ve HSK100A saplarıyla sunulmaktadır. Sap, AT3 toleransına göre taşlanır; bu, konik açısının ±0,002° içinde olduğu ve düzlüğün 10 mm uzunluk başına 0,001 mm'nin altında olduğu anlamına gelir. İş mili tipinizden emin değilseniz, çekme pimi dişini (MAS BT, DIN 69872 veya ISO 7388) ve mastar hattı mesafesini kontrol edin. Ayrıca çiziminize göre özel bir sap da işleyebiliriz — çiziminizi gönderin, 12 saat içinde fiyat teklifi verelim.
Soğutucu Akışı ve Talaş Tahliye Tasarımı
Standart ER aynalarda doğrudan takıma püskürten tek bir soğutucu deliği bulunur — bu, talaşları yanlara iter ve takım sapmasına neden olur. Ayna gövdemizde, her biri 2,5 mm çapında, kesici kenara 30° açıyla yerleştirilmiş dört dahili soğutucu kanalı vardır. Bu, talaşları ileri ve iş parçasından uzağa iten spiral bir soğutucu akışı oluşturur. Akış hızı 3 bar'da 15 L/dk'dır. Takım içi soğutucu kullanıyorsanız, merkez deliği 6 mm çapındadır ve erozyonu önlemek için sertleştirilmiş bir burçla kaplanmıştır.
Minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur — prototip testi için tek bir ayna veya üretim için 500 adet sipariş verebilirsiniz; birim fiyat 50 adette %15, 200 adette %25 düşer.
Sap veya pens boyutunu özelleştirebilir misiniz?
Evet, çiziminizden herhangi bir sap tipini, uzunluğunu veya çekme pimi konfigürasyonunu işleyebiliriz — bir PDF veya STEP dosyası göndermeniz yeterlidir, 24 saat içinde fizibiliteyi onaylayalım.
Her birimde kaliteyi nasıl garanti ediyorsunuz?
Her ayna CMM, Rockwell sertlik test cihazı ve canlı iş mili testi ile ayrı ayrı incelenir ve imzalı bir muayene raporuyla sevk edilir — parti numunesi alma yoktur.
Özel sipariş için teslim süresi nedir?
Malzeme tesliminden itibaren standart 7 iş günü; özel sap siparişleri 10–12 iş günü sürer; ekspres hizmet (3 gün) %20 ek ücret karşılığında mevcuttur.
Takım kurulumunuzu kesinleştirmeden önce, ayna rijitliğinin takım ömrünü nasıl etkilediğini anlamak için CNC kesici takım seçim rehberimizi ve parçalarınızda tutabildiğimiz tüm hassasiyet aralığı için CNC işleme toleransları rehberimizi okuyun. Her ikisi de Dongguan, Çin'deki 20 yıllık hassas imalat deneyimimize dayanmaktadır.
Biz, Çin'in Dongguan kentinde CNC işleme, damgalama, yaylar ve ısı emiciler konusunda uzmanlaşmış 20 yıllık bir hassas imalat fabrikasıyız. Tüm CNC İşlenmiş Hızlı Değişim Pensli Ayna CNC Takım Sistemlerimiz ISO 9001:2015 kapsamında Çin'de üretilmektedir. Çiziminizi veya iş mili özelliklerinizin bir listesini gönderin, 12 saat içinde kesin bir fiyat teklifi verelim. Minimum sipariş adedi yok, gizli takım maliyeti yok.
E-posta: sc@bquq.com WhatsApp: +86 13713157787 Çiziminizi gönderin — 12 saat içinde boyutsal inceleme ve kesin fiyat teklifiyle yanıt verelim.