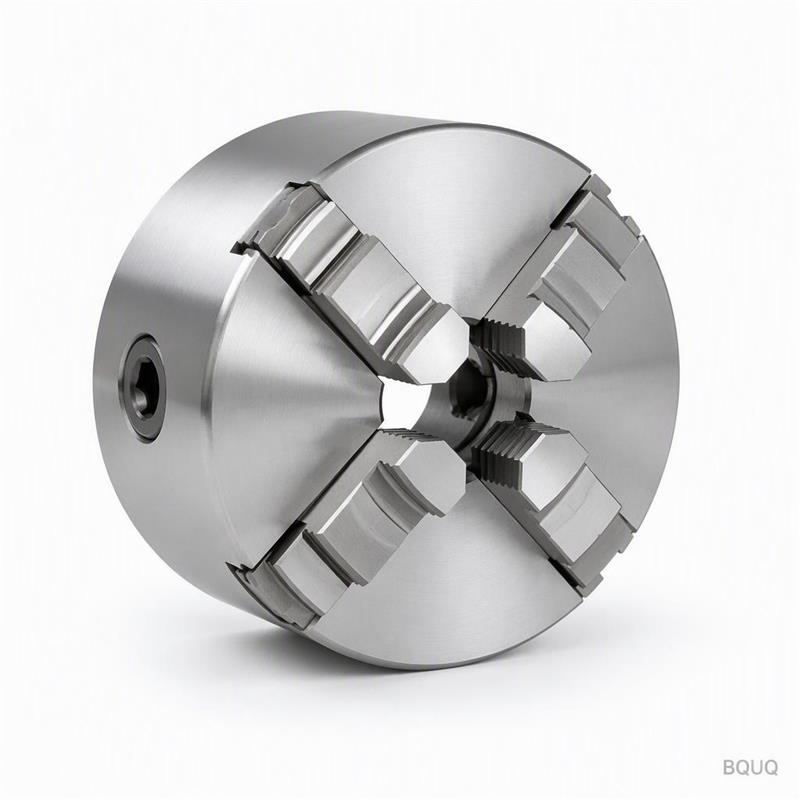
Bu, kare, altıgen veya düzensiz malzemelerin şimsiz tam merkezde kavranması gereken CNC torna işleri için üretilmiş, CNC işlenmiş 4 çeneli kendinden merkezlemeli bir aynadır. Gövd
Bu, kare, altıgen veya düzensiz malzemelerin şimsiz tam merkezde kavranması gereken CNC torna işleri için üretilmiş, CNC işlenmiş 4 çeneli kendinden merkezlemeli bir aynadır. Gövdeyi ve çeneleri 42Cr
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, kare, altıgen veya düzensiz malzemelerin şimsiz tam merkezde kavranması gereken CNC torna işleri için üretilmiş, CNC işlenmiş 4 çeneli kendinden merkezlemeli bir aynadır. Gövdeyi ve çeneleri 42CrMo çeliğinden işliyor, ardından kavrama çapındaki toplam salgıyı 0,005 mm'ye düşürmek için kayma yüzeylerini taşlıyoruz. Standart ebatlar için teslim süresi 15 gündür ve çene yüzeylerinde HRC 58-60 sertlik elde ediyoruz.
4 Çeneli Tasarım CNC Tornalarda Merkezleme Hatasını Nasıl Ortadan Kaldırır
4 çeneli kendinden merkezlemeli bir ayna, dört çeneyi aynı anda hareket ettiren spiral bir sarmal plaka kullanır. 3 çeneli bir aynanın aksine, dört çeneli geometri sıkma kuvvetini iki dikey eksene eşit şekilde dağıtır. Bu, iş parçasının, özellikle daha yumuşak veya ince cidarlı malzemelerde yaygın olan eksen dışı itilmesini önler. Aynamızda sarmal plaka tek bir bloktan CNC ile işlenir, bu nedenle diş hatvesi hatası tüm strok boyunca 0,003 mm'nin altında kalır. Bu yüzden ithal döküm aynalarda gördüğünüz 0,02 mm değil, 0,005 mm salgı taahhüt edebiliyoruz.
Sarmal Plaka ve Çene Kılavuzu: Ayna Hassasiyetini Belirleyen İki Parça
Çoğu ayna arızası sarmal plakada veya çene kılavuzlarında başlar. Sarmal plakayı 20CrMnTi yüzeyi sertleştirilmiş çelikten kesiyor, 0,8–1,2 mm derinliğe kadar karbürize ediyor ve her iki yüzeyi de taşlıyoruz. Çene kılavuzları HRC 55-58'e endüksiyonla sertleştirilir, ardından ayna gövdesiyle H7 geçme sağlayacak şekilde hassas taşlanır. Bu, çenelerin boşluksuz kayması ancak anahtar üzerinde 0,5 N·m tork altında serbestçe hareket etmesi anlamına gelir. Üç deneme sıkıştırmasından sonra değil, ilk parçada tekrarlanabilir merkezleme elde edersiniz.
Ayna Gövdesi ve Çeneler İçin Kullandığımız Malzemeler ve Isıl İşlem
Ayna gövdesi HRC 28-32'ye su verilmiş ve menevişlenmiş 42CrMo'dur. Bu, gövdeye titreşimi emecek kadar tokluk kazandırırken montaj flanşını da stabil tutar. Çeneler ayrı ayrı HRC 58-60'a sertleştirilir, böylece sertleştirilmiş çelik boşlukları sıkıştırmaktan kaynaklanan aşınmaya dayanırlar. Alüminyum veya pirinç sıkıştırıyorsanız, HRC 35-40 gibi daha düşük sertlikte yumuşak çeneler tedarik edebiliriz — sadece RFQ'da iş parçası malzemenizi belirtin. Vidalar 12.9 kalitesindedir ve çalıştırma konik dişlisi HRC 58-62'ye yüzeyi sertleştirilmiştir.
Neden Döküm Yerine Masif Çubuktan Gövde İşliyoruz
Döküm ayna gövdelerinde, bir saatlik kesimden sonra ayna ısındığında salgı kayması olarak ortaya çıkan iç gözeneklilik bulunur. Gövdeyi masif 42CrMo çubuktan işleyerek bundan kaçınıyoruz. Malzeme homojendir ve son taşlama geçişinden önce gerilim giderme işlemi uygularız. Sonuç, 20 °C'de 0,005 mm ve 60 °C'de 0,008 mm salgı tutan bir aynadır. 4000 RPM'de yüksek hızlı bir CNC torna çalıştırıyorsanız, bu termal stabilite iyi bir parça ile hurda bir parti arasındaki farktır.
Montaj Seçenekleri: A2-4, A2-5, A2-6 ve Camlock D1-3 ile D1-8
Arka plakayı iş mili burcunuza uyacak şekilde işliyoruz. Standart seçenekler A tipi iş milleri için A2-4, A2-5, A2-6 ve kısa konik iş milleri için Camlock D1-3, D1-4, D1-5, D1-6, D1-8'dir. Standart olmayan bir iş miliniz varsa özel cıvata desenleri de yapıyoruz. Montaj yüzeyi 0,005 mm'ye kadar düz taşlanır ve konik, sevkiyattan önce mavi boya kontrolü ile iş milinize eşleştirilir. Aynayı teslim aldığınızda arka plakayı yeniden işlemenize gerek yoktur.
Her Sevkiyattan Önce Muayene: Salgı Raporu ve Sertlik Testi Dahildir
Her ayna paketlemeden önce bir CNC tornada muayene edilir. Salgıyı, çene yüzeyinden 10 mm uzaklıkta, üç farklı çene açıklığında bir komparatör ile ölçüyoruz. Ayrıca 20 mm kare bir çubuk üzerinde sıkma kuvvetini test ediyor ve çalıştırma anahtarını çevirmek için gereken torku kaydediyoruz. Bu sayıları içeren imzalı bir muayene raporu ahşap kasanın içine konur. Salgı 0,005 mm'yi aşarsa, ayna size değil taşlama istasyonuna geri gider. Bu hatta %0,2 red oranımız var.
Teknik Özellik
Değer
Gövde Malzemesi
42CrMo su verilmiş ve menevişlenmiş
Sarmal Plaka Malzemesi
20CrMnTi yüzeyi sertleştirilmiş
Çene Sertliği
HRC 58-60 (standart), HRC 35-40 (yumuşak çeneler)
Gövde Sertliği
HRC 28-32
Mevcut Ebatlar
100 mm, 130 mm, 160 mm, 200 mm, 250 mm
Salgı (Toplam Gösterge Okuması)
0,005 mm
Kayma Yüzeylerinde Yüzey Pürüzlülüğü
Ra 0,4 µm (taşlanmış)
Çene Kılavuzu Geçmesi
H7
Montaj Seçenekleri
A2-4 ile A2-6, Camlock D1-3 ile D1-8
Teslim Süresi
15 gün (standart ebatlar)
Minimum Sipariş Adedi
Minimum sipariş yok — test için tek parça sipariş edin
CNC Torna İş Miliniz İçin Doğru Ayna Ebatını Nasıl Seçersiniz
Ayna çapını, işlemeyi planladığınız en büyük çubukla eşleştirin. 160 mm'lik bir ayna 42 mm kareye kadar malzemeyi kavrar. 200 mm'lik bir ayna 55 mm kareye kadar kavrar. Aynayı büyütmeyin — daha büyük bir ayna dönen kütle ekler ve iş mili ivmelenmenizi azaltır. Emin değilseniz, bize iş mili burcu çiziminizi ve maksimum çubuk ebatını gönderin. Bir iş günü içinde doğru ebatı ve montaj plakasını önereceğiz. Daha derin takım teorisi için CNC kesici takım seçim rehberimize göz atın — ayna rijitliğinin takım ömrünü nasıl etkilediğini kapsar.
Uluslararası Siparişler için Paketleme ve Sevkiyat Detayları
Her aynayı köpük dolgulu kontrplak bir kutuya paketliyoruz. Kutu bir palete bağlanır ve muayene raporu kutunun yan tarafındaki su geçirmez bir poşete konur. 5 birimin üzerindeki siparişler için yedek bir çene seti ve bir yağlama tabancası ekliyoruz. Sevkiyat FOB Shenzhen veya CIF limanınıza yapılır. Standart ebatlar 15 gün içinde sevk edilir ve 5 günde ihtiyacınız varsa ekspres hava kargo için DHL veya FedEx kullanıyoruz. Ayna paketlemeden önce pas önleyici yağ ile kaplanır, bu nedenle koruyucu filmi sildikten sonra monte etmeye hazırdır.
Hassas İmalat Atölyelerindeki Mühendisler Neden BQUQ'yu Seçiyor
2005'ten beri Dongguan'da bir CNC işleme ve montaj tesisi işletiyoruz. Fabrika katımızda ayna üretimine ayrılmış 12 CNC torna ve 5 silindirik taşlama makinesi var. Bu dikey entegrasyon, taşlama veya ısıl işlemi dış kaynak kullanmadığımız anlamına gelir — tüm toleransları kendi bünyemizde kontrol ediyoruz. Bu yüzden Avrupa muadillerinden %30 daha düşük bir fiyata 4 çeneli bir aynada 0,005 mm salgı sunabiliyoruz. Ve üretici olduğumuz için bir satış temsilcisiyle değil, bir mühendisle konuşursunuz. Özel bir çene profili için çiziminiz varsa, parça geometrinize uyacak şekilde işleyebiliriz.
Kalite Kontrol: Aynayı Almadan Önce Üç Aşamalı Muayene
Birinci aşama gelen malzeme testidir — çelik kalitesini bir spektrometre ile doğrularız. İkinci aşama, taşlama sonrası süreç içi muayenedir; burada sarmal plaka hatvesini ve çene kılavuzu paralelliğini kontrol ederiz. Üçüncü aşama, aynayı bir test iş miline monte ettiğimiz ve yük altında salgıyı ölçtüğümüz son montaj testidir. Bu üç aşamalı süreç, kusurları makinenize ulaşmadan önce yakalar. Gerçekte hangi toleransa ihtiyacınız olduğu hakkında daha fazla bilgi için CNC işleme toleransları rehberimizi okuyun — 0,005 mm ile 0,01 mm arasındaki maliyet farkını açıklar.
Bu CNC işlenmiş 4 çeneli kendinden merkezlemeli ayna için minimum sipariş adedi nedir?
Minimum sipariş yok — test için tek parça sipariş edebilirsiniz ve hacimli fiy