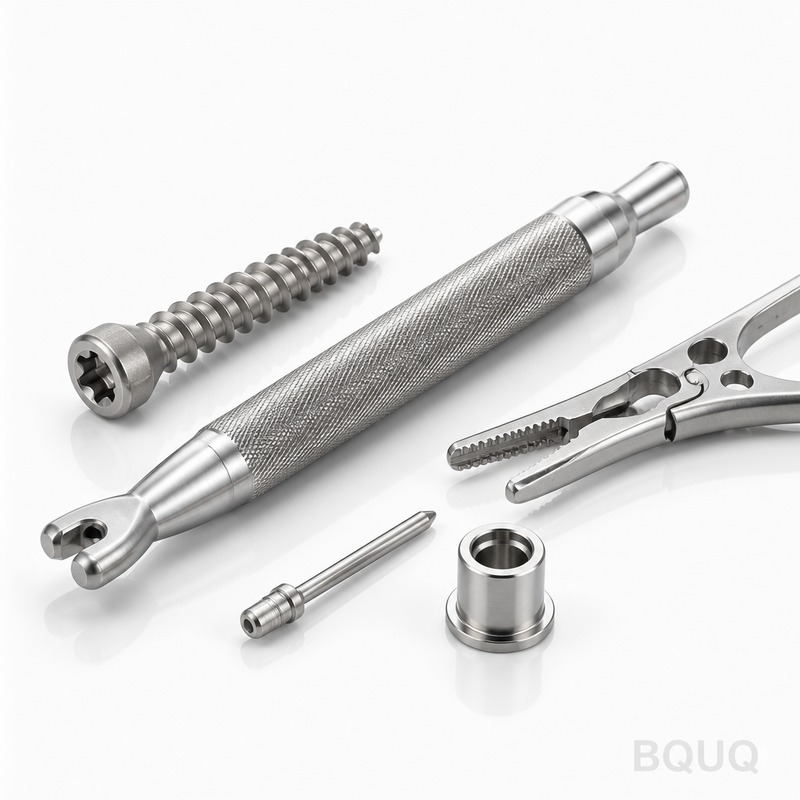
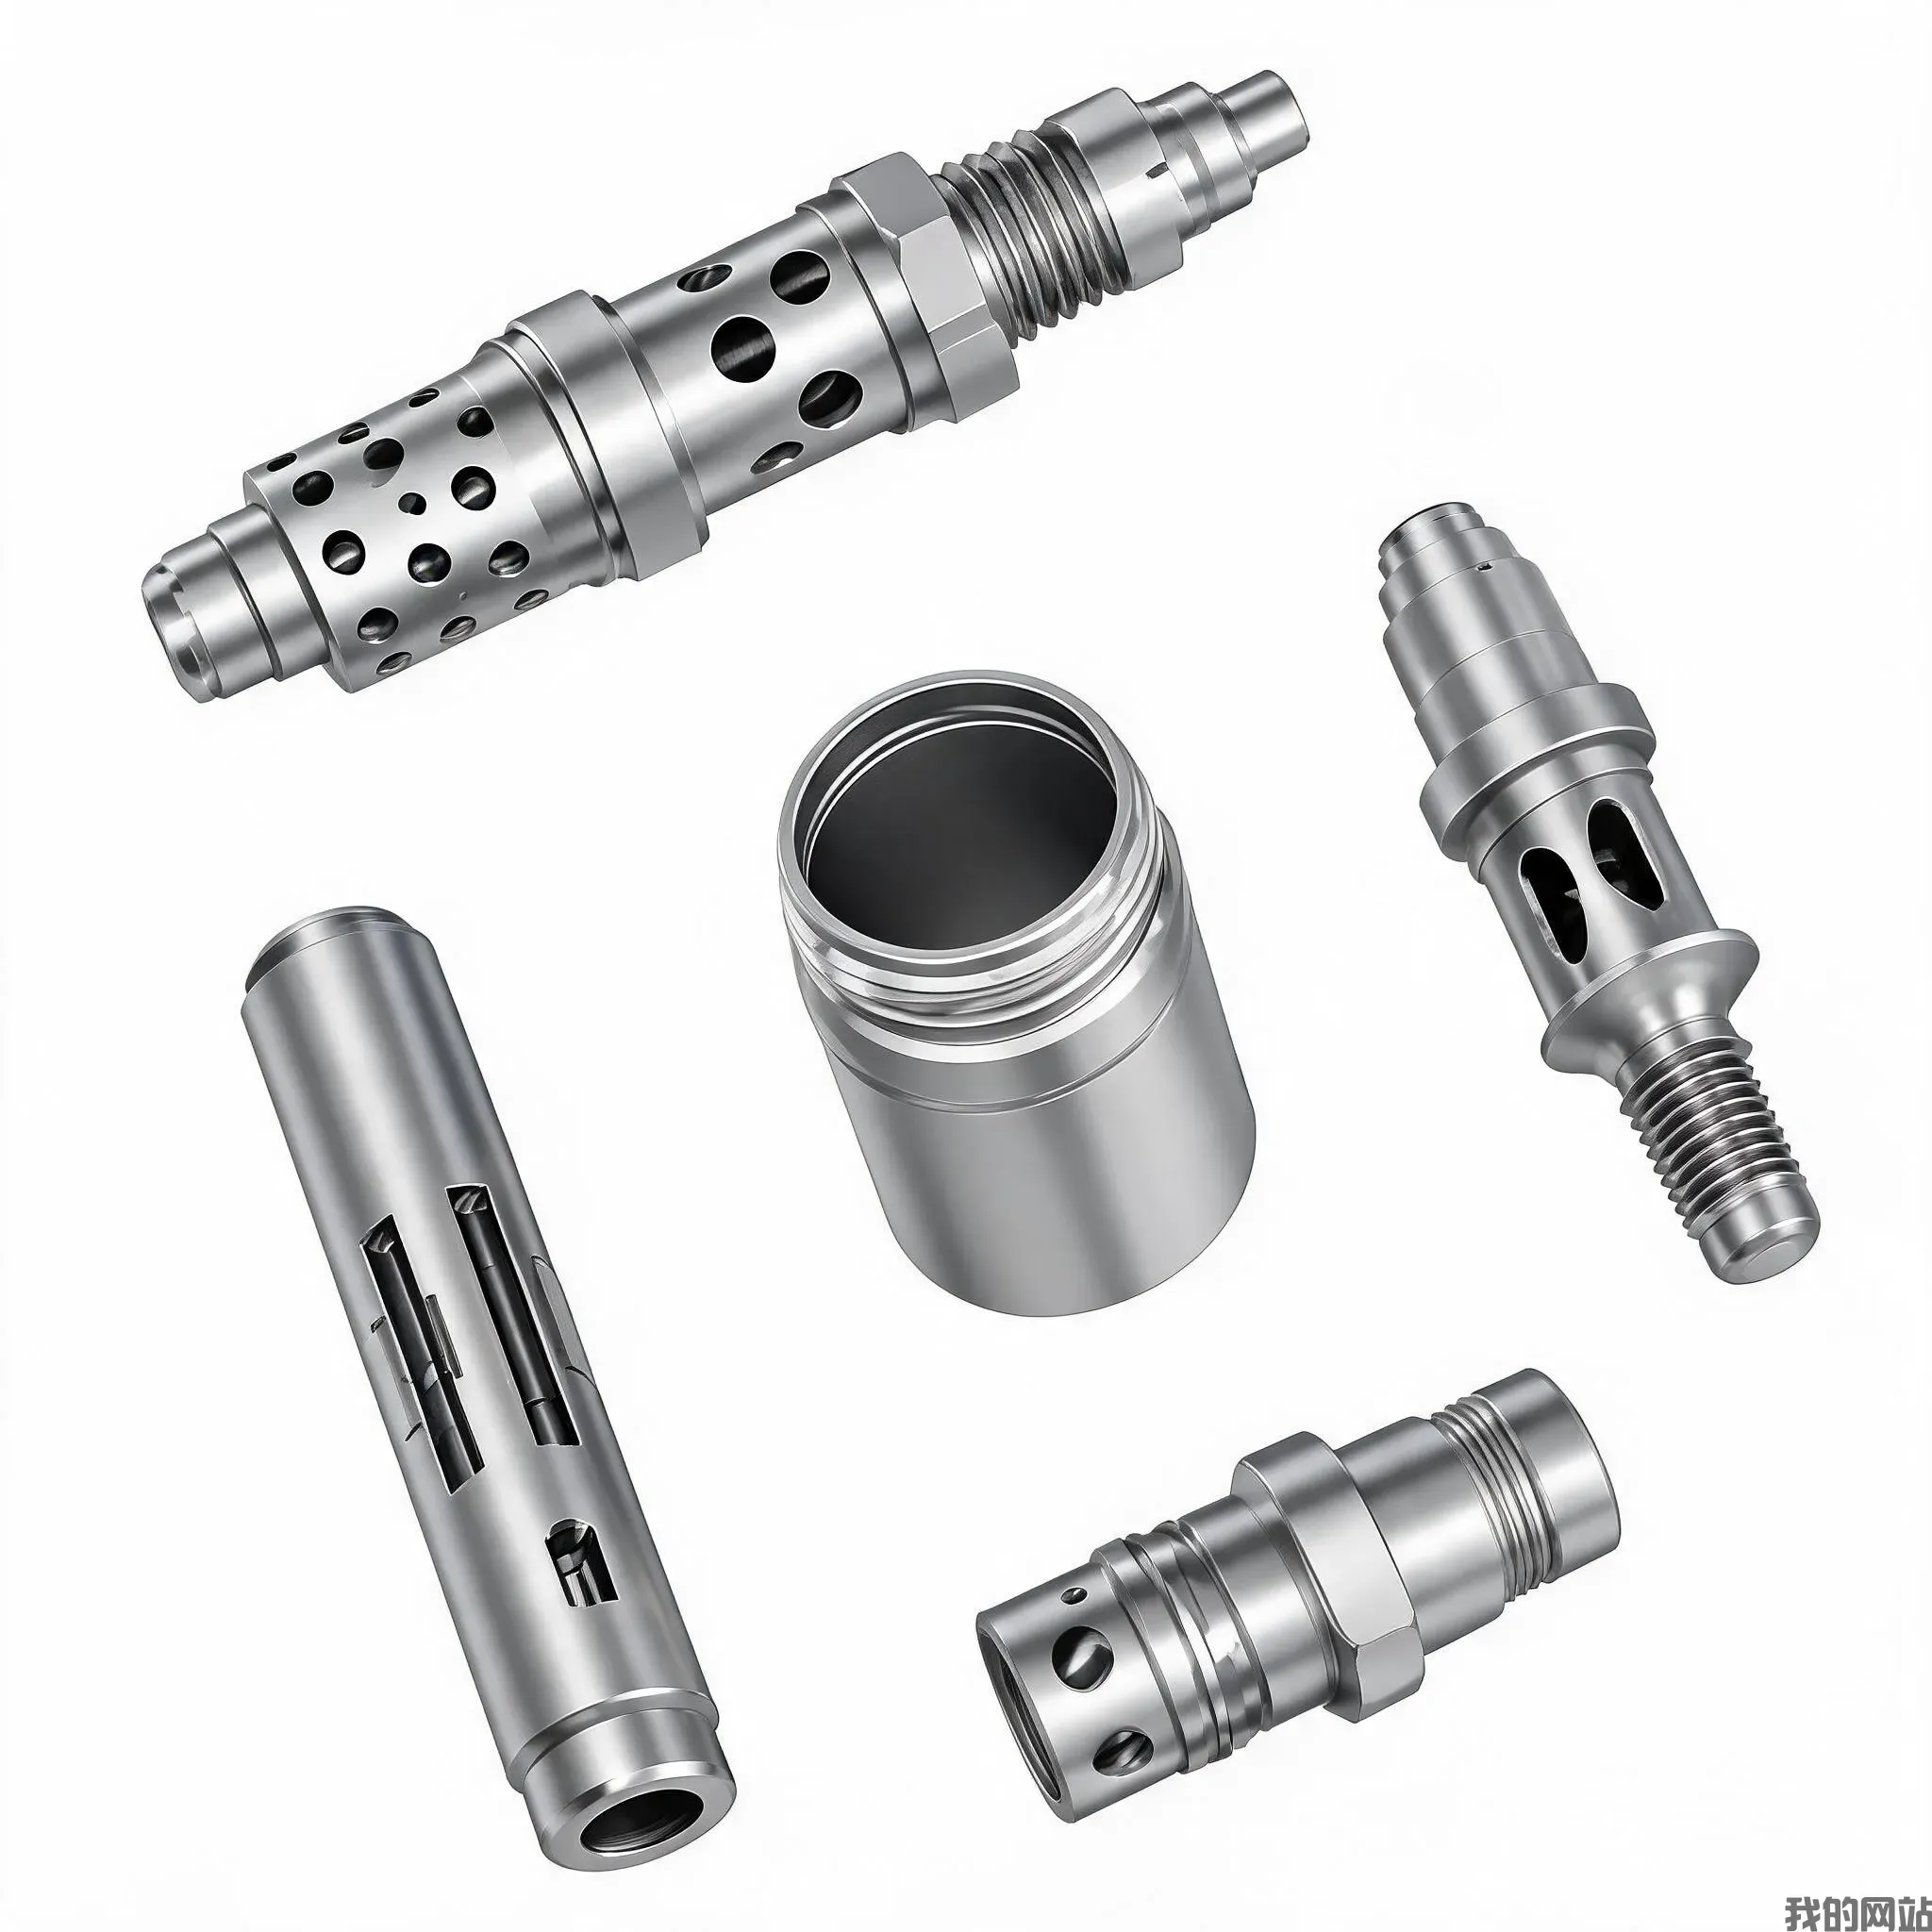
CNC İşlenmiş Titanyum Tıbbi Cihaz Parçaları: İmplant Sınıfı Tekrarlanabilirlik İçin Üretildi Bu bizim ana ürün hattımızdır: 5 eksenli DMG MORI merkezlerinde işlenen cerrahi aletl
BQUQ CNC İşlenmiş Titanyum Tıbbi Cihaz Parçaları | Hassas Üretim
CNC İşlenmiş Titanyum Tıbbi Cihaz Parçaları: İmplant Sınıfı Tekrarlanabilirlik İçin Üretildi Bu bizim ana ürün hattımızdır: 5 eksenli DMG MORI merkezlerinde işlenen cerrahi aletler, implant deneme s
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu bizim ana ürün hattımızdır: 5 eksenli DMG MORI merkezlerinde işlenen cerrahi aletler, implant deneme setleri, kemik vidaları ve ortopedik kılavuz matkaplar için titanyum bileşenler. Çizim onayından sevkiyata kadar ±0,005 mm konumsal tolerans, kritik çaplarda ≤0,005 mm salgı ve 10 günlük standart teslim süresi sunuyoruz. Sertliği kaliteye bağlı olarak (Ti-6Al-4V ELI tavlanmış) 30–48 HRC arasında tutuyoruz ve her parti tam bir CMM raporuyla birlikte sevk edilir.
Titanyumu Paylaşımlı CNC'lerde Değil, Özel 5 Eksenli Hatlarda Neden İşliyoruz?
Titanyum işlenirken sertleşir ve titreşir. İş milini çelik parçalarla paylaşırsak, mikro titreşimler yüzey kalitesini bozar ve kalıntı gerilimleri gizler. BQUQ, yalnızca tıbbi titanyum için beş adet DMG MORI DMU 50 makinesinden oluşan ayrı bir hücre işletmektedir. Takım tutucu üzerinden 80 bar basınçta dahili yüksek basınçlı soğutma sıvısı kullanıyoruz; bu, talaşları kırar ve yapışmayı önler. Sonuç: kemik temas yüzeylerinde tutarlı Ra 0,2–0,4 µm, yeniden işleme yok ve 2024 genelinde %99,2 ilk geçiş verimi.
Hemen Kesim İçin Stokta Tuttuğumuz Malzeme Kaliteleri
Malzemenizin gelmesini beklemiyoruz. Depomuzda ASTM F136 (Ti-6Al-4V ELI) yuvarlak bar ve plaka, implantlar için ASTM F67 (Sınıf 2 CP titanyum) ve yüksek aşınmalı eklem yüzeyleri için Ti-6Al-7Nb (ASTM F1295) bulunduruyoruz. Tüm malzemeler MTR (haddehane test raporu) ve bar stokta %100 ultrasonik muayene ile birlikte gelir. Belirli bir tane boyutu veya beta tavlanmış yapı mı gerekiyor? Sizin spesifikasyonunuza göre satın alıyoruz — ancak standart teslim süresi 10 gündür çünkü yaygın kaliteler zaten atölyede mevcuttur.
Otoklav Döngülerine Dayanan Yüzey İşlemi ve Eloksal
Ameliyat için sadece ham işleme yeterli değildir. Üç yüzey seçeneği sunuyoruz: (1) kemik kaynaması için 3–5 µm yüzeyde kum püskürtme, (2) eklem yüzeyleri için Ra 0,2 µm'ye mekanik parlatma, (3) renk kodlaması için 40–60 V'ta Tip II eloksal — mavi, altın, mor — 500 otoklav döngüsünden sonra soyulmaz (ISO 17664'e göre test edilmiştir). Lazer markalama için, 5 eksenli fiber lazerle 0,3 mm yüksekliğinde UDI kodları kazıyoruz; 200 döngüden sonra okunabilir.
Uzun, İnce Titanyum Millerde Salgı Kontrolü
Uzun kemik matkapları ve kılavuz pimler zorludur: kesme kuvveti altında bükülürler. Standart uygulama size 0,03 mm salgı verir. Biz daha iyisini yapıyoruz. İki punta arasında hareketli punta ile işliyoruz ve 100 mm'den uzun parçalarda tırmık dayama kullanıyoruz. 150 mm'lik bir matkap mili için ≤0,008 mm toplam gösterge salgısı (TIR) tutuyoruz. Bu, bir V-blok üzerinde değil, Talyrond 585 yuvarlaklık test cihazında doğrulanır. TIR'ı muayene raporunda bildiriyoruz — tahmin yok.
Her Sevkiyattan Önce Muayene: CMM, Görüntüleme ve Sertlik Testi
CNC İşlenmiş Titanyum Tıbbi Cihaz Parçaları'nın her partisi üç aşamalı bir kontrolden geçer. İlk olarak, bir Zeiss CMM, ASME Y14.5-2018'e göre GD&T'nize karşı kritik özellikleri (delikler, dişler, cepler) tarar. İkinci olarak, bir Keyence IM-8000 görüntüleme sistemi, 20× büyütmede yüzey kusurlarını ve kenar kırılmalarını kontrol eder. Üçüncü olarak, bir Rockwell test cihazı, ısıl işlem görmüş herhangi bir bileşen için sertliği gerçek parça üzerinde (kupon değil) doğrular. Ham verilerin PDF ve CSV dosyalarını ekliyoruz — seçilmiş sayılar yok. Bir boyut saparsa, sevk etmek yerine üretimi durdururuz.
Dişler ve Kemik Vidası Uyumluluğu: Küçük Çaplar İçin Haddeleme Değil, Kesme
M3 altı vidalar için, titanyumda işlenerek sertleşme nedeniyle diş haddeleme güvenilir değildir. İsviçre tipi bir torna tezgahında 0,2 mm uç yarıçaplı tek nokta kesici ile diş kesiyoruz; 10 mm uzunlukta ≤0,02 mm hatve hatasıyla 60° profil elde ediyoruz. M3–M6 için, ana iş milinde diş frezeleme kullanıyoruz — kesmeden daha hızlı ve daha güçlüdür. Diş tapa mastarı ve 3 telli hatve ölçümü ile doğruluyoruz. Özel bir diş formu belirtirseniz (örneğin, süngerimsi kemik için asimetrik), bunu doğrudan CAD dosyanızdan programlıyoruz, ek takım maliyeti yok.
Uzun Vadeli Boyutsal Stabilite İçin Isıl İşlem ve Gerilim Giderme
Kalıntı gerilim bırakan titanyum parçalar, işleme sonrası hareket edebilir — duvar kalınlığına bağlı olarak bazen 0,02 mm, bazen daha fazla. Bunu önlemek için, duvar kalınlığı 1,5 mm'nin altında veya uzunluğu 80 mm'nin üzerinde olan herhangi bir parçaya vakumlu fırında (argon geri dolgulu) 650–700°C'de 1–2 saat gerilim giderme tavlaması uyguluyoruz. İmplant deneme bileşenleri için, aşınma direncini artırmak amacıyla Ti-6Al-4V ELI koşuluna (maks. 48 HRC) yaşlandırma da sunuyoruz. Siparişte açıkça "GS yok" yazmadığınız sürece bu adımı atlamıyoruz.
Paketleme ve İzlenebilirlik: Kağıtsız, Tam UDI Uyumluluğu
Temiz oda uyumlu, ESD güvenli tepsilerde, her parça için ayrı yuvalarla sevkiyat yapıyoruz. Her tepside, parti kaydına bağlanan bir 2D DataMatrix kodu bulunur: malzeme ısı numarası, CNC program sürümü, operatör kimliği, muayene sonuçları ve tarih. Bu, FDA 21 CFR Bölüm 820 izlenebilirlik gereksinimlerini karşılar. Ayrıca, QA yöneticimiz tarafından imzalanmış bir Uygunluk Sertifikası (CoC) sağlıyoruz. Steril paketleme için, Tyvek poşetlerde (ISO 11607) ek ücret olmadan vakumla kapatabiliyoruz — çizimde sadece "steril" işaretleyin.
Spesifikasyon
BQUQ Kapasitesi
Malzeme kaliteleri
ASTM F136 (Ti-6Al-4V ELI), ASTM F67 (CP Ti Sınıf 2), Ti-6Al-7Nb
Mevcut boyutlar
Yuvarlak bar Ø1,0–80 mm, 150×150×100 mm'ye kadar plaka
Sertlik (işlenmiş hali)
30–36 HRC (tavlanmış), 48 HRC'ye kadar (yaşlandırılmış)
Konumsal tolerans
±0,005 mm (CMM doğrulamalı)
Salgı (millerde TIR)
150 mm uzunlukta ≤0,008 mm
Yüzey pürüzlülüğü (Ra)
0,2 µm (parlatılmış), 3–5 µm (kum püskürtülmüş)
Diş hatve doğruluğu
10 mm'de ±0,02 mm (M1,6–M6)
Lazer markalama
UDI kodu, 0,3 mm yükseklik, 200 otoklav döngüsünden sonra okunabilir
Standart teslim süresi
Çizim onayından sevkiyata 10 gün
Minimum sipariş adedi
Minimum sipariş adedi yok — prototip için 1 adet, üretim için 100+ adet
İnce Cidarlı Titanyum Borularda Sıkı Toleranslarla Nasıl Başa Çıkılır?
Birçok tıbbi cihaz, introducer veya kılıf için ince cidarlı borular kullanır (örneğin, Ø8 mm × 0,5 mm cidar). Bunlar, ovallik olmadan işlenmesi en zor parçalardır. Dıştan pens yerine, içeriden genişleyen özel bir mandrel ile sıkıştırıyoruz. Bu, ovalliği tipik 0,05 mm'den ≤0,02 mm'ye düşürür. Ayrıca ilerlemeyi 0,02 mm/dev'e düşürüyor ve kesme kuvvetlerini dağıtmak için 0,4 mm köşe yarıçaplı uç kullanıyoruz. Bu geometriye sahipseniz, RFQ'nuzda "ince cidar" belirtin — kesime başlamadan önce onayınız için bir fikstür çizimi göndereceğiz.
İşleyemediklerimiz (Dürüst Sınırlar)
Bu hatlarda nitinol (şekil hafızalı alaşımlar) işlemiyoruz — bu, dış kaynak olarak sağladığımız özel tel EDM gerektirir. Ayrıca, M2 altı titanyumda çapın 3 katından daha derin iç dişlere sahip parçalardan kaçınıyoruz; kırılma riski çok yüksektir. Bunlar için farklı bir tasarım veya hibrit montaj öneriyoruz. Diğer her şey — karmaşık 5 eksenli konturlar, alttan kesikler, iç kanallar —