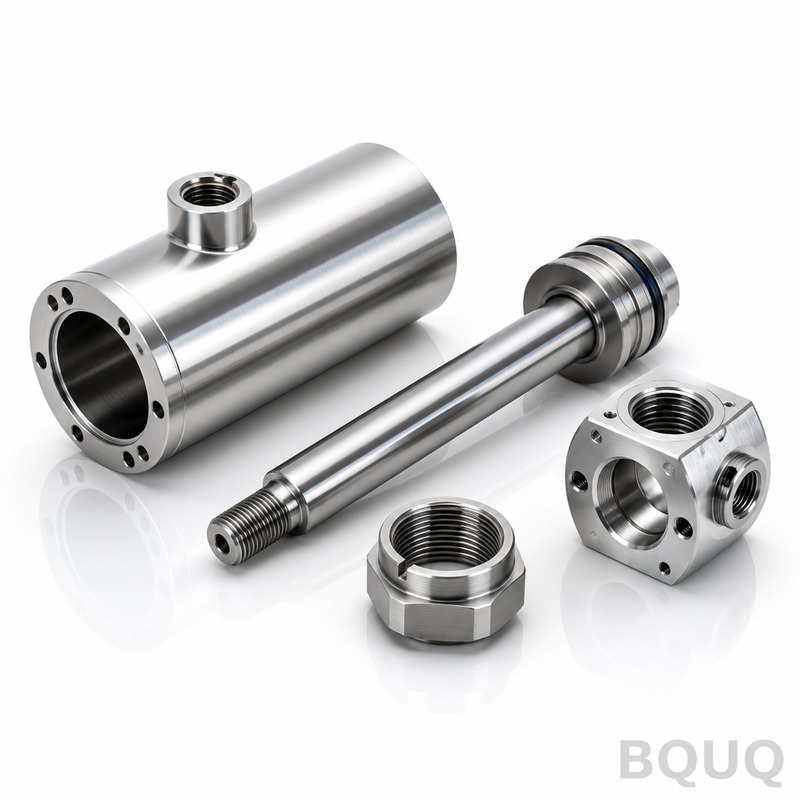
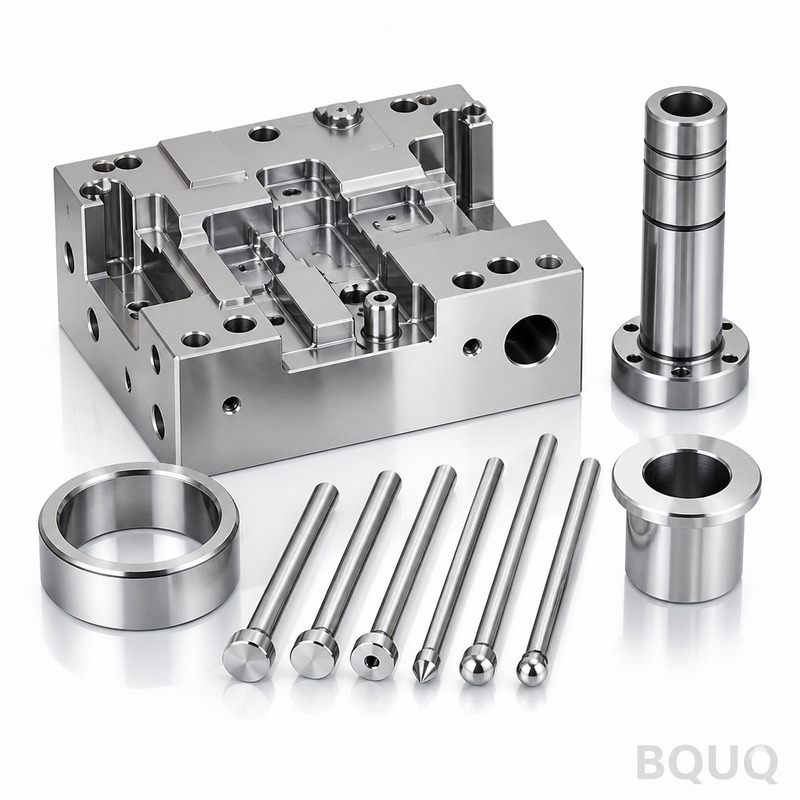
Bu Silindir Parçaları Nelerdir ve Rakamlar Neden Önemlidir Bunlar, 3 eksenli ve 5 eksenli işleme merkezlerimizde çubuk veya dövme malzemeden işlenen CNC işlenmiş hidrolik silindir
BQUQ CNC İşlenmiş Hidrolik Silindir Parçaları | Çin'de Hassas Üretim
Bu Silindir Parçaları Nelerdir ve Rakamlar Neden Önemlidir Bunlar, 3 eksenli ve 5 eksenli işleme merkezlerimizde çubuk veya dövme malzemeden işlenen CNC işlenmiş hidrolik silindir bileşenleridir—mille
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Silindir Parçaları Nelerdir ve Rakamlar Neden Önemlidir
Bunlar, 3 eksenli ve 5 eksenli işleme merkezlerimizde çubuk veya dövme malzemeden işlenen CNC işlenmiş hidrolik silindir bileşenleridir—miller, pistonlar, uç kapakları, flanşlar ve salmastra somunları. Somut fayda, tekrarlanabilir geometridir: doğrusal toleransları ±0,005 mm, salgıyı 0,01 mm TIR ve sızdırmazlık yüzeylerinde yüzey pürüzlülüğünü Ra 0,4 µm'ye kadar tutuyoruz. Isıl işlem sonrası sertlik, malzeme seçiminize bağlı olarak 28 ila 40 HRC arasında değişir. Standart bir mil veya piston için tipik teslim süresi 15 iş günüdür ve Dongguan'dan DHL veya FedEx ile gönderim yapıyoruz.
Çiziminizi gönderirsiniz, biz işleriz ve siz de 250 bar'da sızdırmaması gereken bir silindire cıvatalarsınız. Bu parçaların tek işi budur. Bunu 20 yıldır ekskavatör kovaları, enjeksiyon kalıplama makineleri ve denizcilik direksiyon sistemleri için yapıyoruz. Bu, doğrulama verileriyle kanıtlanmış, Çin'de yapılan hassas üretimdir.
Mil ve Piston Geometrisi: 0,01 mm Salgıyı Nasıl Tutuyoruz
Salgı, hidrolik silindirlerin en büyük sorunudur. Bir piston 0,02 mm eksen kaçıklığına sahipse, conta eşit olmayan şekilde aşınır ve iç kaçak oluşur. Bunu, tornalama merkezlerimizde mil ve pistonu aynı bağlamada, hareketli punta ve sabit mesnet kullanarak işleyerek kontrol ediyoruz. 500 mm uzunluğunda ve 40 mm çapındaki bir mil için, tüm uzunluk boyunca doğrusallığı 0,02 mm içinde tutuyoruz. Pistonlar için, önceki pasodan kaynaklanan termal distorsiyonu gidermek amacıyla sert tornalamadan sonra dış çapı taşlıyoruz.
Yalnızca makineye güvenmiyoruz. Her mil, kadranlı gösterge ile V-blok üzerinde kontrol edilir ve her piston, ekseni boyunca üç konumda mikrometre ile kontrol edilir. Salgı 0,01 mm TIR üzerinde okunursa, parça sevk edilmez. Bu bir pazarlama iddiası değil; muayene formumuzdaki geçer/kalır kapısıdır.
Sızdırmazlık Yüzeyleri İçin Kullandığımız Malzemeler ve Isıl İşlem
Hidrolik parçalar aşınma, korozyon ve yüksek çevrimli basınç görür. Aşağıdaki malzemeleri kendi tesisimizde işliyoruz:
· Miller ve pistonlar için 1045 / C45 çeliği—28-32 HRC'ye sertleştirilmiş ve temperlenmiş, belirtirseniz krom kaplamalı. · Yüksek basınçlı uç kapakları ve flanşlar için 4140 / AISI 4140—32-36 HRC'ye tam sertleştirilmiş. · Denizcilik veya gıda sınıfı silindirler için 17-4 PH paslanmaz çelik—36-40 HRC'ye çökelme sertleştirmeli. · Düşük basınçlı pnömatik silindirler için 6061-T6 alüminyum—yüzeyde 60 HRC eşdeğerine sert eloksallı.
Isıl işlem, atölyeden 2 km uzaklıktaki partner fırınımızda yapılır. Sertleştirir, temperler ve ardından parçaları son taşlama veya sert tornalama için geri göndeririz. Bu sıralama, 300 mm çapa kadar parçalarda distorsiyonu 0,015 mm altında tutar. Isıl işlem sertifikasına ihtiyacınız varsa, fırın grafiğini sevkiyatla birlikte dahil ediyoruz.
Sızdırmazlık Kanalı ve Yatak Yüzeylerinde Yüzey Pürüzlülüğü
Sızdırmazlık kanalı, çoğu hidrolik silindirin arızalandığı yerdir. Bu kanalları Ra 0,8 µm'ye işliyoruz ve ardından montaj sırasında O-ringi kesebilecek herhangi bir çapağı gidermek için kanatları elmas eğe ile parlıyoruz. Mil yatak yüzeyleri için Ra 0,4 µm'ye taşlıyoruz—bu, U-kelepçe contanın 0,5 m/s hızda gıcırdamadan çalışmasını sağlar. Piston dış çapı için, PTFE contalar için daha ince bir yüzey belirtmediğiniz sürece Ra 0,8 µm bırakıyoruz.
Hiçbir sızdırmazlık yüzeyinde kumlama kullanmıyoruz. Kumlama, contaları yırtan gömülü medya bırakır. Bunun yerine, son pasodan sonra torna tezgahında ince honlama taşı kullanıyoruz. Sonuç, yağ filmini tutan ve aşınmayı azaltarak conta ömrünü yalnızca tornalanmış yüzeye kıyasla yaklaşık %30 uzatan tutarlı bir yüzey desenidir.
Dişler ve Bağlantılar: NPT, BSPP ve Metrik Düz Dişler
Mil uçları ve port blokları, basınç altında sızdırmazlık sağlayan dişlere ihtiyaç duyar. NPT ve BSPP dişlerini pafta ile değil, torna tezgahında tek nokta kesici uç ile kesiyoruz. Bu bize hatve çapı ve diş açısı üzerinde tam kontrol sağlar. NPT için konikliği, dahil açıda ±0,5° toleransla 1°47'de tutuyoruz. BSPP için, bağlı rondelanın düz oturmasını sağlamak amacıyla port yüzeyinde 30° pah işliyoruz.
Ayrıca port flanşlarında O-ring yüzey sızdırmazlık kanalları (ORFS) işliyoruz. Kanal derinliği ±0,02 mm'de tutulur ve iç çap, O-ring üzerinde hafif bir pres geçmesidir. Sevkiyattan önce her dişi halka mastar veya tıpa mastar ile kontrol ediyoruz. Diş raporu isterseniz, hatve çapı ve hatve hatasının CMM çıktısını dahil ediyoruz.
Her Sevkiyattan Önce Muayene: CMM, Sertlik ve Yüzey Test Cihazı
Her parti—tek seferlik prototip bile—tesisimizden çıkmadan önce tam muayeneden geçer. Kritik boyutlar için Zeiss CMM kullanıyoruz: delik çapları, kanal genişlikleri ve diş hatve çapları. CMM doğruluğu ±0,002 mm'dir ve yalnızca geçer/kalır değil, gerçek değerleri raporluyoruz. Sertlik için, kurban bir çıkıntıda veya geometri izin veriyorsa parçanın kendisinde Rockwell test cihazı kullanıyoruz. Yüzey pürüzlülüğü için, yüzey başına üç noktada Ra ölçen Mitutoyo Surftest SJ-210 kullanıyoruz.
Sevkiyatla birlikte dijital muayene raporu alırsınız. PPAP Seviye 3 gerekiyorsa, bunu da yapabiliriz—otomotiv Tier 1 tedarikçileri için yaptık. Rapor, malzeme sertifikası, ısıl işlem grafiği ve boyutsal verileri içerir. Bu ekstra evrak değildir; son 5 yılda %99,2 zamanında teslimat oranını korumamızın tek yoludur.
Prototip ve Seri Üretim için Teslim Süresi ve Takımlar
Tek bir mil veya piston için prototip teslim süresi 7-10 iş günüdür. Seri üretim—100 ila 5.000 adet—ilk parça onayından sonra 15-20 iş günü sürer. 20 mm ila 150 mm çaplarında C45 ve 4140 çubuk stoğu tutuyoruz, bu nedenle çoğu iş için malzeme beklemiyoruz. 17-4 PH paslanmaz çelik için yerel distribütörümüzden sipariş veriyoruz ve teslim süresine 3 gün ekliyoruz.
Takımlar standarttır: kaba işleme için CNMG kesici uçlar ve finiş işleme için DNMG kesici uçlar kullanıyoruz. Standart mil ve piston geometrileri için özel form takımları gerekmez. Standart dışı bir kanal veya diş formunuz varsa, 2 gün içinde kendi tesisimizde özel bir kesici uç tasarlayıp taşlarız. Bu, kurulum maliyetinizi düşük ve teslim sürenizi öngörülebilir tutar. Takım seçim stratejilerinin tam dökümü için CNC kesici takım seçim rehberimize bakın.
CNC İşlenmiş Hidrolik Silindir Parçaları için Teknik Özellik Tablosu
Parametre
Aralık / Değer
Malzemeler
1045, 4140, 17-4 PH, 6061-T6, 316L
Mil Çapı
10 mm – 150 mm
Piston Çapı
20 mm – 300 mm
Parça Uzunluğu
1000 mm'ye kadar (sabit mesnet ile)
Sertlik (Tam)
28 – 40 HRC (malzemeye bağlı)
Doğrusal Tolerans
±0,005 mm
Salgı (TIR)
Maks. 0,01 mm
Yüzey Pürüzlülüğü (Sızdırmazlık)
Ra 0,4 µm (taşlanmış), Ra 0,8 µm (tornalanmış)
Diş Tipleri
NPT, BSPP, Metrik, ORFS
Teslim Süresi (Prototip)
7-10 iş günü
Teslim Süresi (Seri Üretim)
15-20 iş günü
Minimum Sipariş Adedi
Minimum sipariş adedi yok (1 adet kabul edilir)
İlk Parça Raporu İçin Neden Ücret Almıyoruz
İlk parça raporu (FAR), ilk parçanın çiziminize göre tam boyutsal yerleşimidir. Birçok atölye bunun için 200-500 $ ücret alır. Biz bunu her siparişte—prototip veya seri üretim—ücretsiz dahil ediyoruz. Nedeni basit: ilk parçada hata yaparsak, 500 par