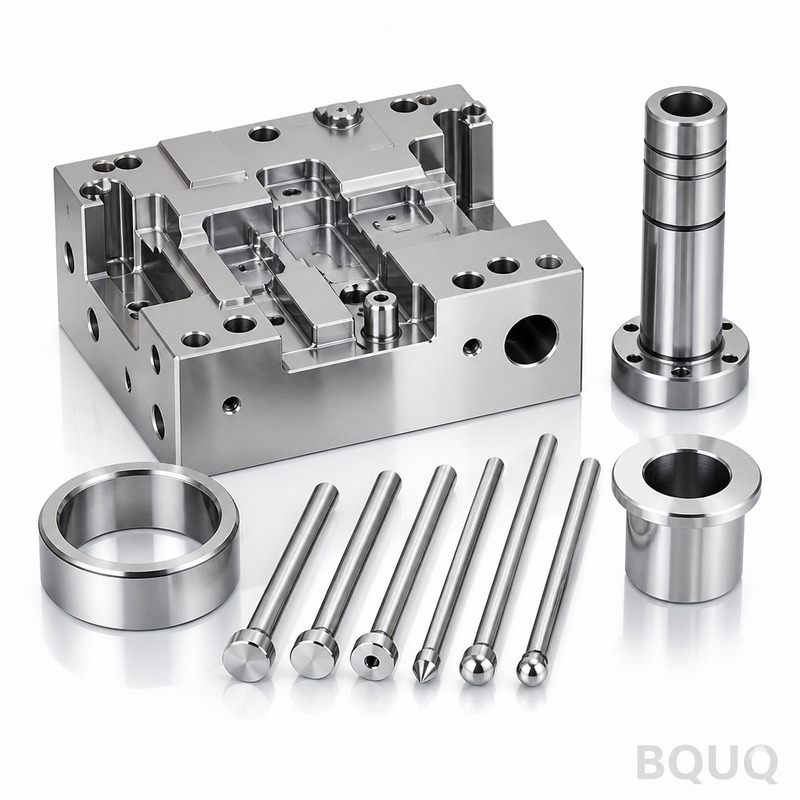
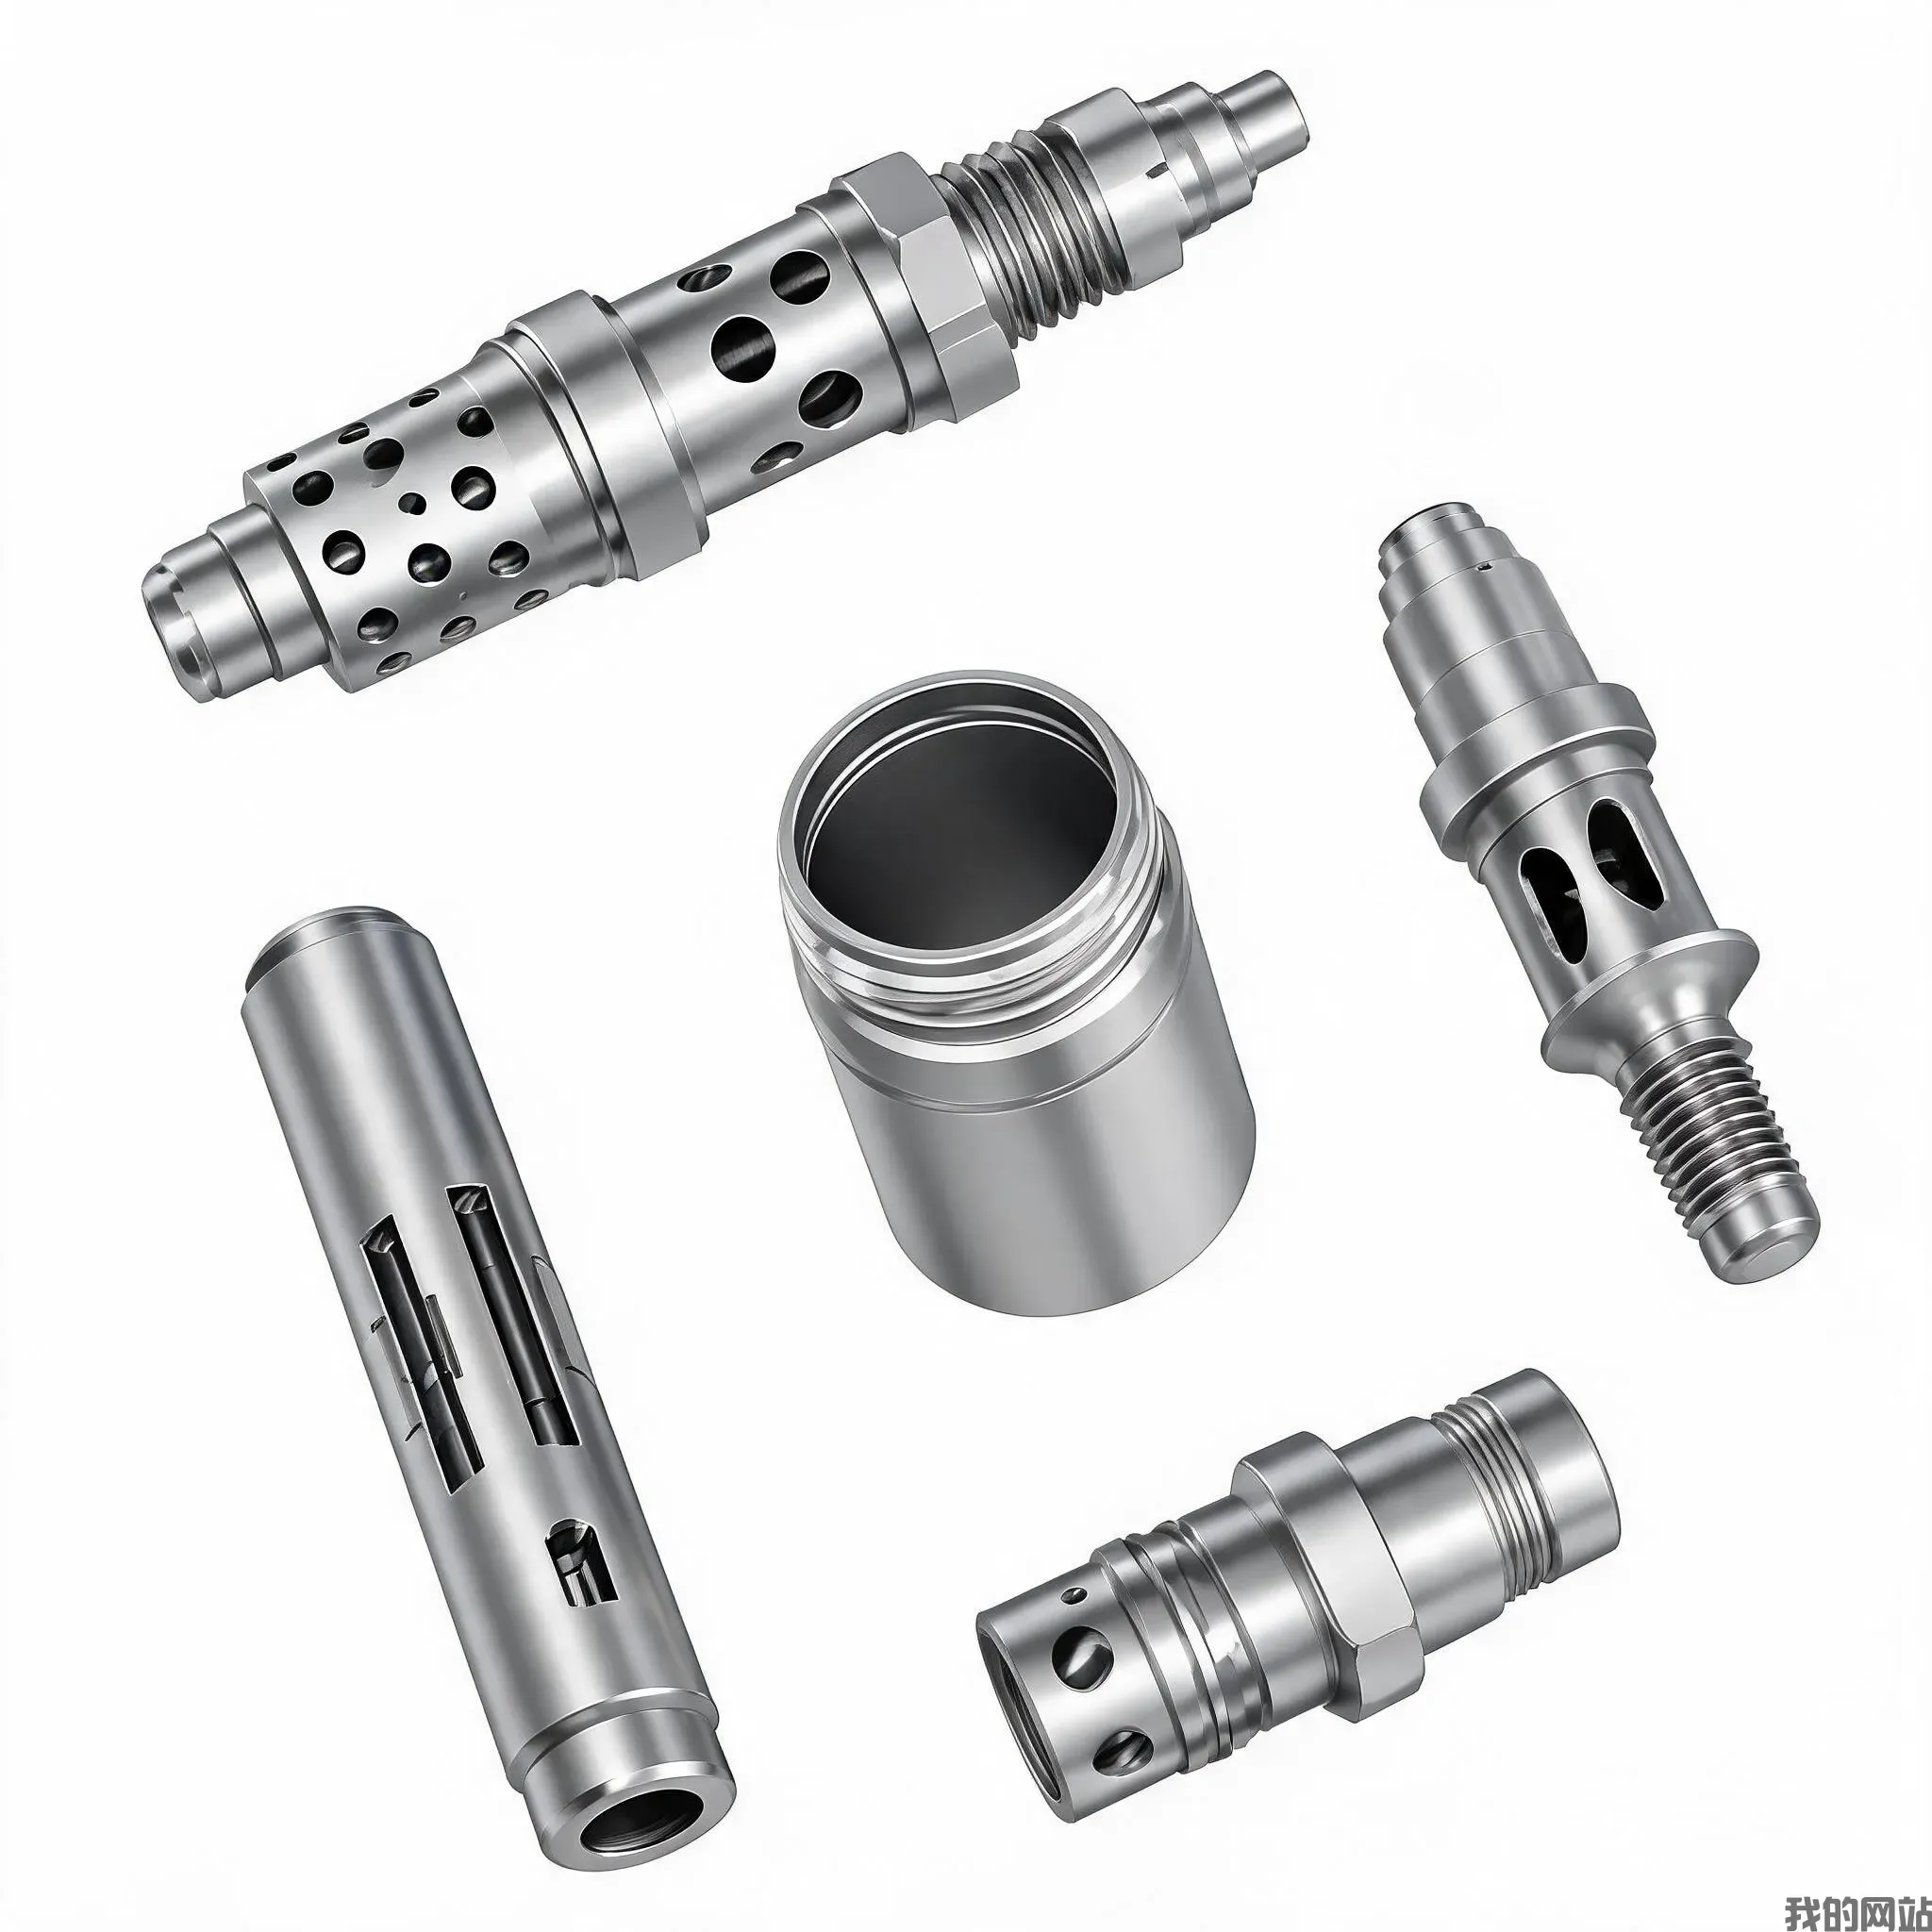
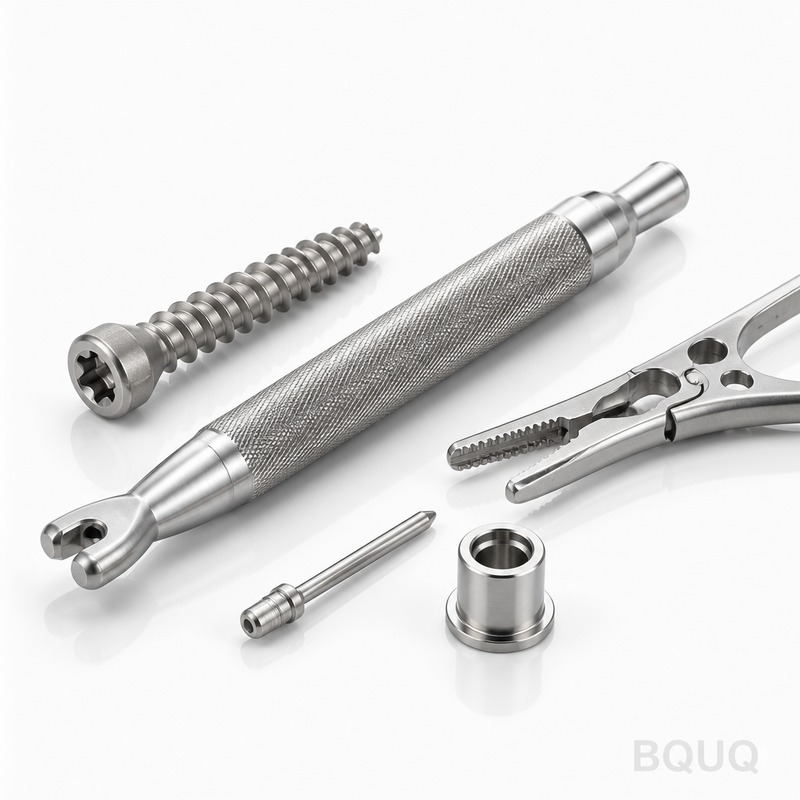
Bu CNC İşlenmiş Kalıp Takım Bileşenleri; enjeksiyon kalıplarının hizalanmasını, itilmesini ve soğutulmasını çevrimden çevrime sağlayan pimler, manşonlar, insertler ve çekirdek piml
Hassas CNC İşlenmiş Kalıp Takım Bileşenleri | BQUQ Fabrikası
Bu CNC İşlenmiş Kalıp Takım Bileşenleri; enjeksiyon kalıplarının hizalanmasını, itilmesini ve soğutulmasını çevrimden çevrime sağlayan pimler, manşonlar, insertler ve çekirdek pimlerdir. Bunları ±0,00
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu CNC İşlenmiş Kalıp Takım Bileşenleri; enjeksiyon kalıplarının hizalanmasını, itilmesini ve soğutulmasını çevrimden çevrime sağlayan pimler, manşonlar, insertler ve çekirdek pimlerdir. Bunları ±0,005 mm konumsal tolerans, 0,003 mm toplam salgı ve 58 HRC'ye kadar sertlikte işliyoruz — çoğu geometri için standart teslim süresi 7 iş günüdür.
300 mm Uzunluğunda Bir Çekirdek Pimde ±0,005 mm'yi Nasıl Koruyoruz?
Uzun, ince çekirdek pimler kesme kuvvetleri altında eğilir. Tek bir pasa güvenmeyiz. CNC tornalarımız ve 5 eksenli frezelerimiz; sabit mesnetler, alt iş mili desteği ve kademeli kesme derinlikleri kullanır — kaba işleme 1,2 mm derinlikte, yarı finiş 0,3 mm'de, finiş 0,05 mm'de. İşlem sırasında Renishaw probu ile ölçüm yapar, ardından son salgıyı 0,001 mm göstergeli bir V-blok üzerinde doğrularız. Bir pim 300 mm uzunluğundaysa, düzlüğü yalnızca uçta değil, tüm uzunluk boyunca 0,008 mm olarak tutarız.
Kalıp Çeliği İçin Kullandığımız Malzemeler ve Isıl İşlem
Yalnızca "takım çeliği" değil, işe uygun doğru çeliği alırsınız. H13, P20, S136, 420SS ve D2 işliyoruz. H13 için ön işleme yapar, ardından vakumda 48-52 HRC'ye sertleştirir, sonra taşlar ve EDM ile finiş uygularız. S136 için tavlanmış halde işler, 50-54 HRC'ye sertleştirir, ardından son toleransa taşlarız. Ayrıca aşındırıcı plastikler (cam elyaf takviyeli naylon gibi) için nitrürlenmiş ejektör pimleri (yüzey sertliği 65-70 HRC) tedarik ediyoruz. Her ısıl işlem sertifikası sevkiyatla birlikte gelir.
Her Sevkiyattan Önce Muayene — Yalnızca Rastgele Kontrol Değil
Her parti, eksiksiz bir boyutsal rapor alır. Dış çap, iç çap, uzunluk, kademe yükseklikleri ve yüzey finişini her parçada kontrol ederiz — örneklem değil. 0,001 mm çözünürlüklü bir CMM, yüzey pürüzlülük test cihazı (taşlanmış yüzeylerde tipik Ra 0,2 µm) ve sertlik test cihazı kullanırız. Bir parça çizim toleransınızın dışındaysa sevk edilmez. Muayene kayıtlarını 5 yıl boyunca parti numarasıyla izlenebilir şekilde saklarız.
Yüzey Finiş Seçenekleri: İşlenmiş Yüzeyden Ayna Parlaklığına
Standart işleme size Ra 0,8 µm verir. Parçaları yapışmadan bırakması gereken kalıp boşlukları için ince taşlama ile Ra 0,4 µm'ye veya parlatma ile Ra 0,2 µm'ye gideriz. Optik veya şeffaf plastikler için Ra 0,05 µm'ye (ayna finişi) ulaşabiliriz. Derin ceplerin yan duvarlarında, termal çevrim altında çatlayan yeniden katmanlar bırakmadan Ra 0,4 µm elde etmek için ince grafit elektrotlarla EDM kullanırız.
Teslim Süresi ve Sipariş Esnekliği — Asla Minimum Sipariş Adedi Yok
Bir onarım için tek bir ejektör pimine veya bir üretim serisi için 10.000 inserte ihtiyacınız olduğunu biliyoruz. Minimum sipariş adedimiz sıfırdır. Tek bir prototip parça, toplu siparişle aynı muayeneyi alır. Standart teslim süresi: yalnızca işlenmiş parçalar için 7 iş günü, ısıl işlem gerekiyorsa 10 iş günü. Acil ihtiyacınız varsa, basit geometriler için 3 günlük ekspres yapabiliriz — yeter ki isteyin. Bu, Çin'de yapılan hassas imalattır, ancak doğrudan fabrika iletişimiyle — aracı tüccar yok.
İnce Duvarlarda Titreşim ve Takım Kırılmasını Nasıl Önleriz
İnce duvarlı manşonlar (duvar kalınlığı 1,5 mm) işleme sırasında titreşir. Harmonik rezonansı kıran değişken helis açılı parmak frezeler kullanırız. Ayrıca radyal teması takım çapının %5'ine düşürür ve iş mili hızını 12.000 RPM'ye çıkarırız. İnce duvarlı bir ejektör manşonuna ihtiyacınız varsa, başlamadan önce size bir kesme planı veririz — sadece çalıştırıp umut etmeyiz. Mühendislerimiz, takım yolunu malzemenize ve geometrinize göre kontrol ederek eğilmeyi önler. Doğru takım seçimi için CNC kesici takım seçim rehberimizi okuyun — ince duvarlar için parmak freze seçimini tam olarak kapsar.
Hızlı Fiyat Teklifi İçin Çiziminizden İhtiyacımız Olanlar
Aşağıdakilerle birlikte bir PDF veya STEP dosyası gönderin: malzeme kalitesi, sertlik gereksinimi, yüzey finişi (Ra değeri) ve toleranslı kritik boyutlar. Tolerans belirtmezseniz, varsayılan olarak ISO 2768-mK uygularız (çoğu özellik için ±0,1 mm). Ancak kalıp takımı için, çalışma yüzeylerinde daha sıkı toleranslar kullanmanızı öneririz — parça kalitesini etkileyenler bunlardır. Bekleyebileceğiniz toleransların tam dökümü için CNC işleme toleransları rehberimize göz atın.
Özellik
Değer / Aralık
Malzemeler
H13, P20, S136, 420SS, D2, 4140, O1, A2
Çap aralığı
2 mm - 80 mm (talep üzerine daha büyük)
Uzunluk aralığı
5 mm - 400 mm
Sertlik (tam sertleştirilmiş)
48-52 HRC (H13), 50-54 HRC (S136), 58 HRC (D2)
Yüzey sertliği (nitrürlenmiş)
65-70 HRC (kasa derinliği 0,1-0,2 mm)
Konumsal tolerans
±0,005 mm
Salgı (merkezlerde)
0,003 mm
Düzlük (300 mm uzunluk)
0,008 mm
Yüzey finişi (işlenmiş)
Ra 0,8 µm
Yüzey finişi (taşlanmış/parlatılmış)
Ra 0,4 µm / Ra 0,05 µm
Standart teslim süresi
7 iş günü (işlenmiş), 10 gün (ısıl işlemli)
Minimum sipariş adedi
Yok — tek parça kabul edilir
Kalıp takım bileşenleri için minimum sipariş adediniz nedir?
Minimum sipariş adedi yok — tek bir prototip veya tek bir onarım pimini, 10.000 adetlik üretim partisiyle aynı kalite kontrolleriyle işleriz.
Kendi malzememden işleyebilir misiniz yoksa sizinkini mi kullanmalıyım?
Evet, tedarik ettiğiniz malzemeden işleyebiliriz, ancak önce sertlik ve tane yapısı açısından incelememiz gerekir — başarısız olursa, kesmeden önce size bildiririz.
Uzun pimlerde 0,003 mm salgıyı nasıl garanti ediyorsunuz?
0,001 mm göstergeli bir canlı punta kullanır, üç konumda (her iki uç ve orta) ölçeriz ve herhangi bir okuma spesifikasyonu aşarsa reddederiz.
Standart bir ejektör pimi için en hızlı teslim süreniz nedir?
Standart toleranslı, düz ve sertleştirilmemiş bir pim için ekspres ile 3 iş gününde sevk edebiliriz — ancak ısıl işlem 2-3 gün ekler.
12 saat içinde kesin fiyat teklifi alın. Çiziminizi (STEP, IGES, PDF) sc@bquq.com adresine gönderin veya WhatsApp'tan +86 13713157787 numarasına yazın. Geometriyi inceler, doğru malzeme ve ısıl işlemi önerir ve size sabit bir fiyat veririz — gizli takım maliyetleri yok, sürpriz yok. Çin'de yapılan hassas imalat, doğrudan fabrika katından.