BQUQ CNC işlenmiş şanzıman milleri, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC tornalarda ve işleme merkezlerinde üretilen yuvarlak, kanallı veya kademeli millerdir. Talep
BQUQ CNC İşlenmiş Şanzıman Milleri | Çin'de Hassas Üretim
BQUQ CNC işlenmiş şanzıman milleri, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC tornalarda ve işleme merkezlerinde üretilen yuvarlak, kanallı veya kademeli millerdir. Talep üzerine 0,005 mm to
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
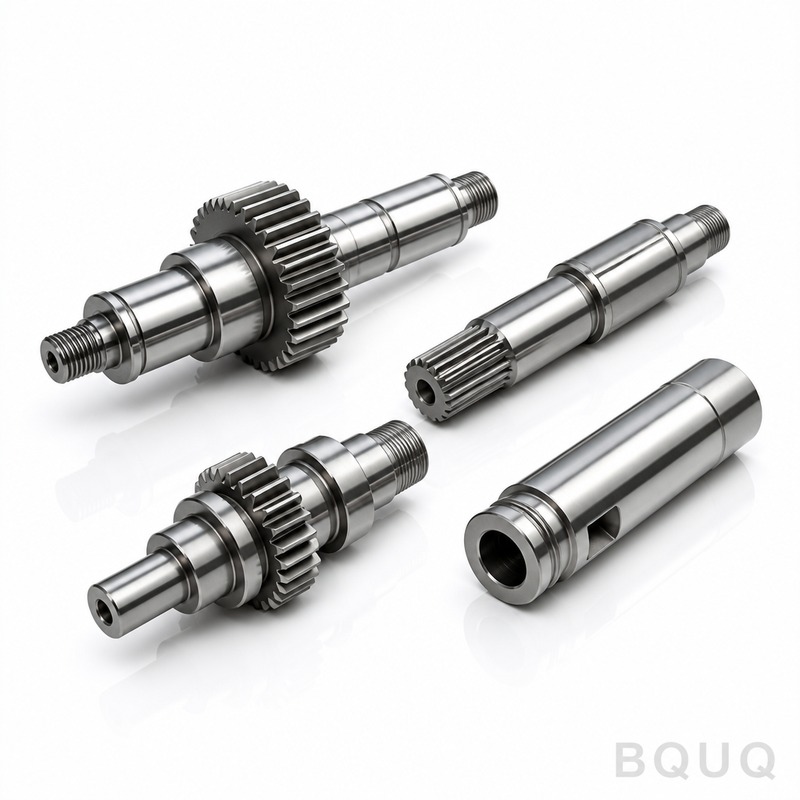
BQUQ CNC işlenmiş şanzıman milleri, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC tornalarda ve işleme merkezlerinde üretilen yuvarlak, kanallı veya kademeli millerdir. Talep üzerine 0,005 mm toplam salgı, 0,8 Ra yüzey kalitesi ve 58–62 HRC yüzey sertliği elde edersiniz — 15 günlük standart teslim süresi ve minimum sipariş adedi olmadan. Bu miller, otomotiv, robotik ve endüstriyel dişli redüktörlerinde titreşimsiz ve erken aşınmasız tork iletir.
Kademeli Tornalama ve Kanallı Frezeleme: 0,005 mm Salgıyı Nasıl Koruyoruz
Salgı, şanzıman ömrünün düşmanıdır. 0,02 mm salgıya sahip bir mil, dişli dişlerinin eşit olmayan şekilde yüklenmesine neden olarak gürültü ve ısı üretir. Bunu, aynada değil, punta merkezleri arasında kademeli tornalama yaparak ortadan kaldırıyoruz. Her iki mil ucuna hassas merkez delikleri açılır (60 derece dahil açı, 0,002 mm yuvarlaklıkta taşlanmış). Ardından her çapı, DMG Mori NLX 2500 üzerinde tek bir bağlamada tornalıyoruz. Kanallar için, involüt profilleri 0,01 mm profil hatasıyla kesmek üzere CNC frezeleme veya Whirling (Leistritz) kullanıyoruz. Her mil, sevkiyattan önce Talyrond 365 yuvarlaklık ölçüm cihazında ölçülür. Tipik sonuç: 300 mm uzunluğundaki bir milde 0,005 mm salgı, yatak muylularında 0,003 mm yuvarlaklık.
Şanzıman Milleri İçin Kullandığımız Malzemeler ve Isıl İşlem
Malzeme seçimi, tork kapasitesini ve yorulma ömrünü belirler. Tümü Çin'deki sertifikalı fabrikalardan tedarik edilen dört standart kaliteyi işliyoruz (ISO 9001:2015 malzeme sertifikaları dahildir).
20CrMnTi (SAE 8620 eşdeğeri): 58–62 HRC'ye karbürlenir, yüzey derinliği 0,8–1,2 mm. Otomotiv şanzımanlarında yüksek darbe yükleri için en iyisi.
40Cr (AISI 5140): 28–32 HRC çekirdeğe su verilir ve menevişlenir, ardından muylular endüksiyonla 50–55 HRC'ye sertleştirilir. Orta tork ve düşük maliyet için uygundur.
42CrMo4 (AISI 4140): 42–46 HRC'ye tamamen sertleştirilir. Ağır hizmet endüstriyel redüktörler için kullanın.
Paslanmaz 17-4PH (H1025): korozyon direnci gerektiren gıda sınıfı veya denizcilik şanzımanları için. Sertlik 33 HRC, işleme sonrası ısıl işlem yok.
Isıl işlemi dış kaynaklı yapmıyoruz. Partner fırınımız fabrikaya 2 km uzaklıktadır — aynı gün su verme ve menevişleme döngüleri, her parti için sertlik test cihazı raporuyla birlikte. Nitrürleme (48–52 HRC, 0,3 mm beyaz tabaka) veya belirli muylularda endüksiyonla sertleştirme ihtiyacınız olursa, bunu da kendi bünyemizde yapıyoruz.
Kama Kanalı ve Kanallı Mil Boyutları: DIN 5480 veya Çiziminize Göre Kesim
Şanzıman milleri kama kanallarında ve kanallı mil bölgelerinde arızalanır — asla düz bir muylunun ortasında değil. Kama kanallarını yatay broşlama makinelerinde (0,005 mm genişlik toleransı, 0,01 mm derinlik) veya kör kama kanalları için CNC tel erozyonda kesiyoruz. Kanallı miller için DIN 5480 (modül 0,5–6) veya ANSI B92.1 (30 derece basınç açısı, düz veya içbükey kök) standartlarını takip ediyoruz. Pres geçmeli dişliler için tırtıklı profiller de (JIS B 1601) işliyoruz. Her diş profili, bir dişli test cihazıyla (Renishaw SP25 problu CNC CMM) incelenir — profil sapması ≤0,015 mm, hatve sapması ≤0,012 mm. Çiziminiz özel bir kanallı mil profili belirtiyorsa, bunu doğrudan STEP dosyasından programlıyoruz. Standart olmayan profiller için ek takım maliyeti yoktur.
Yüzey Kalitesi ve Balans: Rulman Yuvaları için Ra 0,4 ila 0,8
Rulman yuvaları, aşınmayı önlemek ve uygun sıkı geçmeyi sağlamak için Ra 0,4–0,8 µm gerektirir. Bunu, 180 m/dk kesme hızında CBN uçlarla elde ediyoruz, ardından gerektiğinde merdane ile parlatma (roller burnishing) geçişi uyguluyoruz — bu, yüzeyi 0,2 µm Ra'ya sıkıştırır ve 5–8 HRC eşdeğeri yüzey sertliği ekler. Yüksek hızlı miller (3000 rpm üzeri) için G2.5 sınıfına (ISO 1940-1) göre dinamik balans yapıyoruz. Düzeltme delikli iki düzlemli balans standarttır. 500 mm üzeri millerin doğrusallığı, granit masa üzerinde komparatörle kontrol edilir — maksimum eğilme metre başına 0,02 mm.
Özellik
Standart Aralık
Bizim Kapasitemiz
Malzeme
20CrMnTi, 40Cr, 42CrMo4, 17-4PH
Her türlü çelik veya paslanmaz (SUS303, SUS304, SUS316)
Mil çapı
6 mm – 120 mm
Talep üzerine 200 mm'ye kadar
Mil uzunluğu
20 mm – 600 mm
1000 mm'ye kadar (doğrusallık 0,02 mm/m)
Kanallı mil modülü
0,5 – 6
DIN 5480, ANSI B92.1, JIS B1601
Sertlik (yüzey)
50 – 55 HRC
58 – 62 HRC (karbürleme)
Sertlik (çekirdek)
28 – 32 HRC
42 – 46 HRC (tamamen sertleştirilmiş)
Salgı (toplam)
0,02 mm
0,005 mm (punta merkezleri arasında)
Yüzey kalitesi (Ra)
1,6 µm
0,4 – 0,8 µm (CBN + parlatma)
Kama kanalı toleransı
±0,02 mm
±0,005 mm (broşlanmış)
Teslim süresi
25 gün
15 gün (standart), 7 gün (Acil)
Minimum sipariş adedi
50 adet
Minimum sipariş adedi yok — 1 adet kabul edilir
Her Sevkiyattan Önce Muayene: CMM ve Sertlik Raporları
Makineye değil, ölçüme güveniriz. Her mil, paketlemeden önce tam muayeneden geçer. Kalite kontrol laboratuvarımızda Zeiss CONTURA CMM (doğruluk 2,5 µm), Mitutoyo yuvarlaklık test cihazı, Rockwell sertlik test cihazı ve yüzey profilometresi bulunur. Her parti için kritik boyutların (yatak muylu çapı, salgı, kanallı mil diş kalınlığı) %100'ünü ve kritik olmayan boyutların %20'sini inceliyoruz. Size yalnızca geçti/kaldı damgası değil, gerçek ölçüm değerlerini içeren PDF muayene raporu e-postayla gönderiyoruz. PPAP Seviye 3 veya fabrikadan malzeme sertifikasına ihtiyacınız varsa, bunu ek ücret olmadan sağlıyoruz. Tüm miller çapaklardan temizlenir, solvent banyosunda yıkanır ve paketlemeden önce pas önleyici yağla kaplanır. Ahşap kasalar veya köpük dolgulu oluklu mukavva kutular kullanıyoruz — nakliye sırasında çıplak metalin metale teması yoktur.
Üretim İçin Tasarım: Şanzıman Mili Çiziminizde İhtiyacımız Olanlar
12 saatte doğru fiyat teklifi vermek için STEP veya IGES dosyası ve PDF çizim gönderin. Şu beş özelliğe ihtiyacımız var: malzeme kalitesi (veya "siz seçin" deyin), yüzey sertliği derinliği, yatak muylularında toplam salgı, kanallı mil standardı (DIN/ANSI/JIS) ve sızdırmazlık yüzeylerinde yüzey kalitesi. Belirtmezseniz, varsayılan olarak 58–62 HRC'ye karbürlenmiş 20CrMnTi, 0,8 Ra, 0,02 mm salgı kullanırız — ve bunun gereğinden fazla olup olmadığını size söyleriz. Ayrıca tasarım sorunlarını ücretsiz olarak işaretleriz: ısıl işlem sırasında bozulacak ince duvarlar, tork altında çatlayacak keskin köşeler veya gereğinden sıkı kanallı mil toleransları. Örneğin, ±0,01 mm kama kanalı derinlik toleransı işleme maliyetini üç katına çıkarır — ±0,03 mm uygulamaların %95'inde işe yarar. Herhangi bir metal kesmeden önce size önerilerimizle birlikte bir DFM raporu gönderiyoruz. Bu, şeffaf bir süreçle Çin'de yapılan hassas üretimin bir parçasıdır — kara kutu değil.
Acil Siparişler ve Prototip Miller: Minimum Sipariş Adedi Yok, 7 Gün Hızlı Hat
İlgimizi çekmek için 500 mil sipariş etmenize gerek yok. Minimum sipariş adedi olmadan kabul ediyoruz — tek bir prototip mil yeterlidir. Prototipler için üretim serileriyle aynı makineleri ve aynı muayeneyi kullanıyoruz, böylece prototip seri üretim kalitesinin gerçek bir temsilcisidir. Tek fark kurulum süresidir: tek bir milin işlenmesi ve incelenmesi 3 gün sürer. Kritik bir durumdaysanız — hat durması, başarısız t