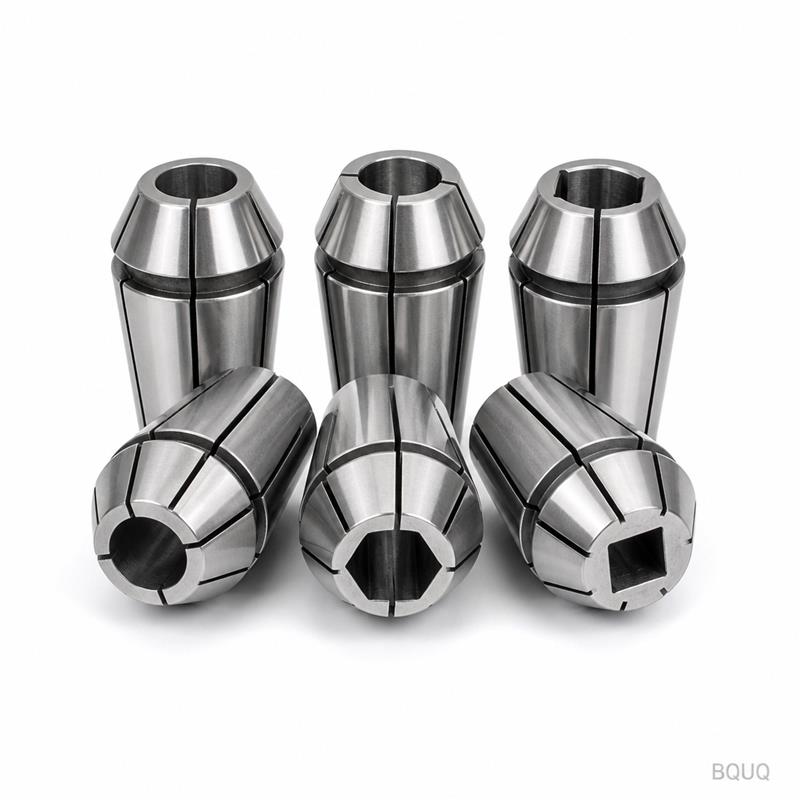
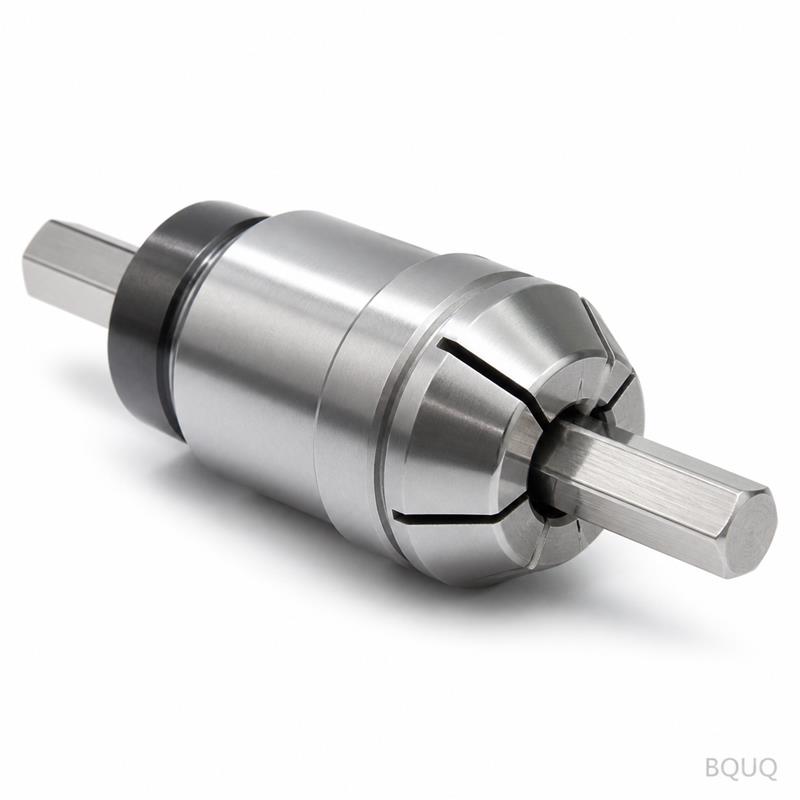
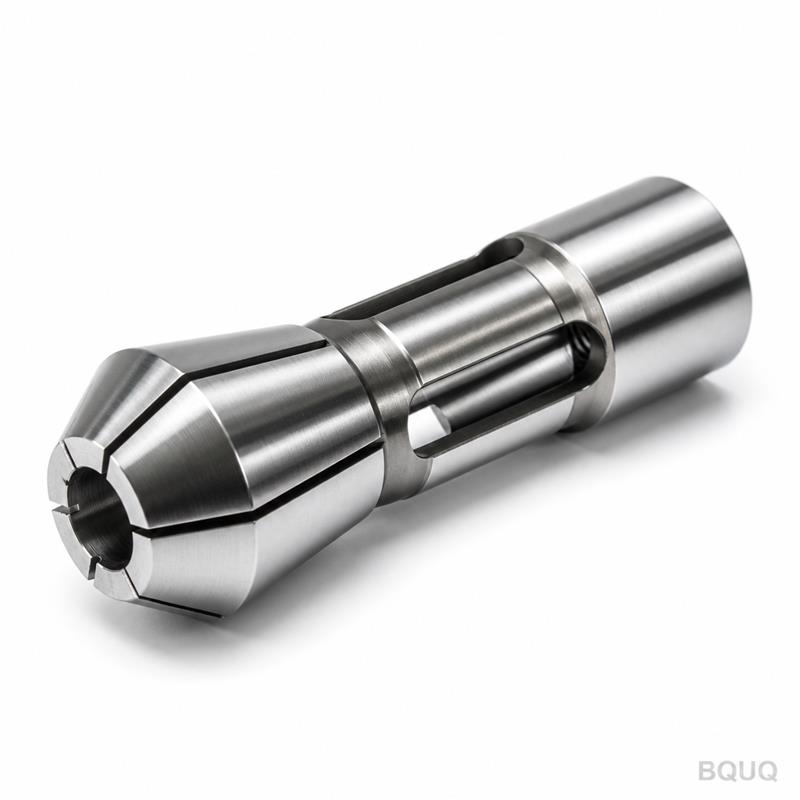
Bu Karma Delikli Pens Takımının İş Mili Üzerinde Sundukları Bu, CNC işlenmiş otomatik torna karma delikli pens takımıdır—1 mm ile 32 mm arasındaki yuvarlak, altıgen ve kare malzem
BQUQ CNC İşlenmiş Otomatik Torna Karma Delikli Pens Takımı | Hassas Üretim
Bu Karma Delikli Pens Takımının İş Mili Üzerinde Sundukları Bu, CNC işlenmiş otomatik torna karma delikli pens takımıdır—1 mm ile 32 mm arasındaki yuvarlak, altıgen ve kare malzemeleri kavramak için
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Karma Delikli Pens Takımının İş Mili Üzerinde Sundukları
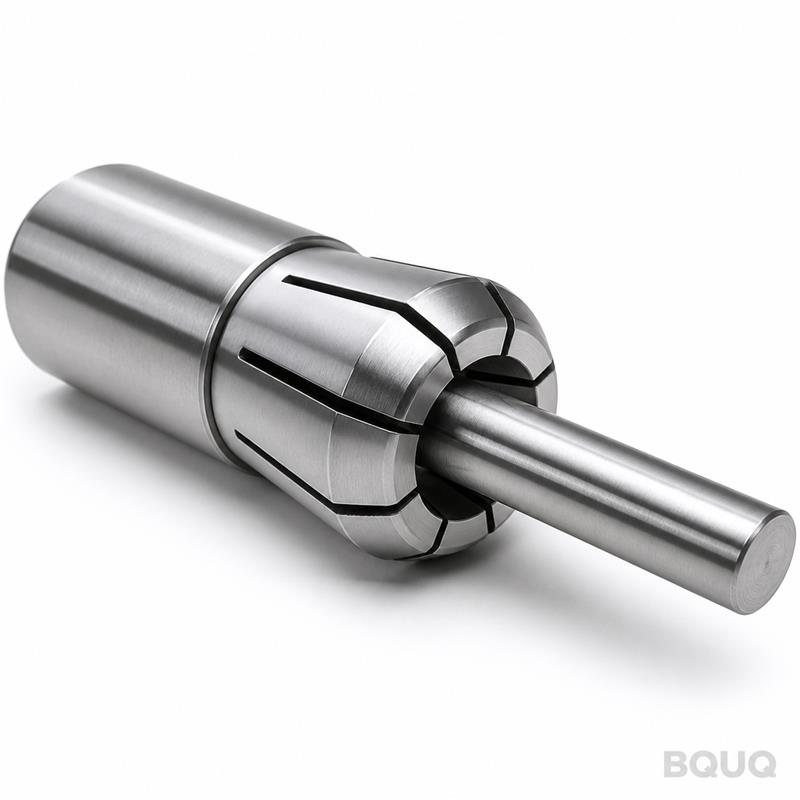
Bu, CNC işlenmiş otomatik torna karma delikli pens takımıdır—1 mm ile 32 mm arasındaki yuvarlak, altıgen ve kare malzemeleri kavramak için çeşitli delik çaplarına sahip bir dizi hassas pens aynasıdır. Burunda 0,005 mm toplam gösterge salgısı (TIR), Ra 0,4 µm yüzey pürüzlülüğü ve tüm temas yüzeylerinde 58–60 HRC sertlik elde edersiniz. Standart ebatlar için teslim süresi 7 gündür ve Dongguan fabrikamızdan minimum sipariş olmadan sevkiyat yapıyoruz—bir adet veya elli adet sipariş verin.
Her pens, 20CrMnTi sementasyon çeliğinden işlenir, taşlanır ve agresif kesme yüklerini sapma olmadan taşıyacak şekilde gerilim giderme işlemi uygulanır. Karma delik tasarımı, malzeme boyutlarını dakikalar içinde değil saniyeler içinde değiştirmenizi sağlar; bu da çok iğli otomatik tornalarda özel penslere kıyasla kurulum süresini yaklaşık %40 oranında azaltır.
Karma Delik Geometrisi Malzeme Kaymasını Nasıl Önler
Takım, her biri 0,1 mm kavrama aralığına sahip (örn. 6,0–6,1 mm, 12,0–12,1 mm) 12 delik çapını kapsar. Delik konik açısı, standart otomatik torna iş milleriyle uyumlu olarak her tarafta 30°'dir ve bu sayede ara parça olmadan tam oturur. Her pens, frezelenmiş değil tel erozyonla (wire EDM) kesilmiş üç uzunlamasına yarığa sahiptir; bu da tüm uzunluk boyunca eşit radyal sıkıştırma sağlar. Bu, yuvarlak malzemenin yuvarlak kalması ve altıgen malzemenin karşılıklı yüzeyler arasında 0,01 mm tolerans içinde kalması anlamına gelir.
Her pensi sevkiyattan önce 2000 N sıkma kuvveti altında test ediyoruz. Yarık geometrisi, 1 N·m çekme çubuğu torku başına 0,05 mm kapanacak şekilde tasarlanmıştır; bu, 0,5 mm et kalınlığına kadar ince cidarlı boruları ezmeden öngörülebilir bir kavrama sağlar.
60 HRC Temas Yüzeyleri İçin Kullandığımız Malzemeler ve Isıl İşlem
Hassas üretimde pensler için standart bir malzeme olan 20CrMnTi alaşımlı çelikle başlıyoruz çünkü eşit şekilde karbürlenir ve aşınmaya dayanıklıdır. Boşluklar, son boyutların 0,02 mm içinde CNC torna ile işlenir, ardından 0,8–1,2 mm karbürleme derinliğine ulaşmak için 920°C'de 4 saat karbürlenir. Yağda su verme ve 180°C'de temperleme sonrasında yüzey sertliği 58–60 HRC iken çekirdek, tokluk için 35–40 HRC'de kalır—böylece pens yanal yük altında çatlamaz.
Delik ve konik için, delik çapında 0,005 mm tolerans ve 0,003 mm konik açı hatası tutacak şekilde CBN taşla taşlama yapıyoruz. Son yüzey, delikte Ra 0,4 µm ve dış konikte Ra 0,8 µm'dir; bu, iş mili yuvasındaki sürtünmeyi azaltır ve takım ömrünü %15–20 uzatır.
Salgı Kontrolü: Otomatik Tornalarda 0,005 mm TIR Neden Önemlidir
Çok iğli bir otomatik tornada salgı, doğrudan parça geometrisine aktarılır. Pens üzerindeki 0,01 mm TIR, tornalanmış bir mil üzerinde 0,02 mm çap hatasına dönüşür. Burundaki 0,005 mm TIR'ımız (pens yüzeyinden 10 mm mesafede ölçülür), parçalarınızı yeniden işleme olmadan ISO 2768-mK toleransları içinde tutar. Bunu, delik ve dış koniği tek bir bağlama düzeninde taşlayarak elde ediyoruz—iki ayrı operasyonla değil. Bu, iki yüzey arasındaki eşmerkezlilik hatasını ortadan kaldırır.
Her pens, 0,001 mm çözünürlüklü bir Marposs mastarıyla ayrı ayrı kontrol edilir. Gerçek salgı değerini kaydeder ve muayene raporuna dahil ederiz. 0,005 mm'den daha sıkı bir toleransa ihtiyacınız varsa, deliği elle 0,003 mm'ye kadar lapalamanız mümkündür, ancak bu teslim süresine 2 gün ekler.
Her Sevkiyattan Önce Muayene: Ölçtüklerimiz ve Kaydettiklerimiz
Karma delikli takımdaki her pens, paketlemeden önce 5 noktalı muayeneden geçer. İlk olarak, delik çapını hava mastarıyla ölçüyoruz—±0,001 mm doğruluk. İkinci olarak, konik açıyı sinüs cetveli ve komparatör kullanarak kontrol ediyoruz ve 30 açı saniyesi içinde doğruluyoruz. Üçüncü olarak, hassas bir mandrel üzerinde salgı testi yapıyor ve gerçek TIR değerini kaydediyoruz. Dördüncü olarak, Rockwell test cihazında yüzey sertliğini kontrol ederek 58–60 HRC'yi doğruluyoruz. Beşinci olarak, yarık derinliğini ve genişliğini optik komparatörle doğruluyoruz.
Muayene raporu siparişle birlikte gönderilir—ek ücret yok, talep gerekmez. Ayrıca, kalite denetimi için izlenebilirlik ihtiyacınız olursa diye her üretim partisinden 12 ay boyunca bir numune saklıyoruz. Bu, Dongguan fabrikamızda standart uygulamadır, premium bir hizmet değildir.
Bu Pens Takımı İçin Fiyatlandırma, Teslim Süresi ve Minimum Sipariş
Parametre
Değer
Delik çapları
1–32 mm (sette 12 ebat)
Pens başına kavrama aralığı
0,1 mm
Malzeme
20CrMnTi sementasyon çeliği
Sertlik (yüzey)
58–60 HRC
Sertlik (çekirdek)
35–40 HRC
TIR salgı
maks. 0,005 mm
Delik toleransı
±0,005 mm
Yüzey pürüzlülüğü (delik)
Ra 0,4 µm
Yüzey pürüzlülüğü (konik)
Ra 0,8 µm
Konik açısı
her tarafta 30°, ±30 açı saniyesi
Teslim süresi (standart ebatlar)
7 gün
Teslim süresi (özel delik)
12 gün
Minimum sipariş
Minimum yok (MOQ yok)
Fiyatlandırma, 12 mm'ye kadar ebatlar için pens başına 18,50 $'dan başlar ve daha büyük delikler için 24,00 $'dır. Tam 12 parçalık takım 220,00 $'dır. Hacim indirimleri, ebat başına 50 adette devreye girer—kesin teklif için bize e-posta gönderin, 12 saat içinde yanıt verelim.
Belirli Malzeme Türleri İçin Özel Delik Ebatları ve Kaplamalar
Malzemeniz standart 1–32 mm aralığının dışındaysa, 0,5 mm ile 40 mm arasındaki herhangi bir delik çapını aynı ±0,005 mm toleransla işleyebiliriz. Özel delikler, yeni bir taşlama programı kesmemiz gerektiği için teslim süresine 5 gün ekler. Paslanmaz çelik veya titanyum malzeme için, delik yüzeyinde TiN kaplama (2–3 µm kalınlık) sunuyoruz—sürtünmeyi azaltır ve pens ömrünü iki katına çıkarır. Kaplama, pens başına 4,50 $ ekler ve teslim süresine 3 gün ekler.
Ayrıca omuzlu parçalar için kademeli delikler de üretiyoruz—pens büyük çapı kavrar, küçük çap ise geçer. İki çapı ve omuz konumunu gösteren bir çizim göndermeniz yeterli; gerisini biz hallederiz. Bu, vana gövdeleri ve hidrolik bağlantı parçaları için yaygındır.
Dongguan Fabrikamız Yarık Genişliğini Neden ±0,01 mm Kontrol Eder
Her pensteki üç yarık, 0,8 mm ±0,01 mm yarık genişliği tutan tel erozyonla kesilir. Bu hassasiyet önemlidir çünkü yarık genişliği değişimi sıkma kuvveti dağılımını değiştirir. Bir yarık daha genişse, pens eşit olmayan şekilde kapanır ve parça sapmasına neden olur. Her penste yarık genişliğini pim mastarı setiyle ölçüyoruz ve ±0,01 mm dışındaki her pensi reddediyoruz. Penslerimizin tüm üretim serisi boyunca tutarlı sıkma kuvveti sağlamasının nedenlerinden biri budur—kendi test laboratuvarımızda bir çekme çubuğu simülatörü üzerinde tork dönüştürücü kullanılarak doğrulanmıştır.
Bu pens takımı için minimum sipariş miktarı nedir?
Minimum sipariş yoktur—tek bir pens veya tam 12 parçalık set sipariş edin, Dongguan fabrikamızdan 7 gün içinde sevk edelim.
Delik çapını özelleştirebilir veya kaplama ekleyebilir misiniz?
Evet, 0,5 mm ile 40 mm arasındaki herhangi bir deliği ±0,005 mm toleransla işliyoruz ve paslanmaz çelik veya titanyum malzeme için TiN kaplama sunuyoruz.
0,005 mm salgının partiler arasında tutarlı olmasını nasıl sağlıyorsunuz?
Delik ve koniği tek bağlama düzeninde taşlıyoruz, her pensi Marposs mastarıyla inceliyoruz ve kaydedilen TIR değerini sevkiyat muayene raporuna dahil ediyoruz.
Özel bir delik ebadı için teslim süresi nedir?
Standart ebatlar 7 günde sevk edilir; özel delikler 12 gün sürer ve TiN kaplama eklemek 3 gün daha ekler.
Otomatik Torna İş Miliniz İçin Bu Takımı Bugün Sipariş Edin
Çiziminizi gönderin veya sadece ihtiyacınız olan delik ebatlarını belirtin—kesin parça numaralarını ve fiyatlandırmayı doğrulayalım. 12 saat içinde kesin teklif için sc@bquq.com ad