Bu Pens Nedir ve Salgını Neden 0,005 mm‘ye Düşürür? Bu, standart dışı iş parçaları—altıgen çubuklar, kare profiller veya çiziminizin tanımladığı herhangi bir profil—için üretilmiş
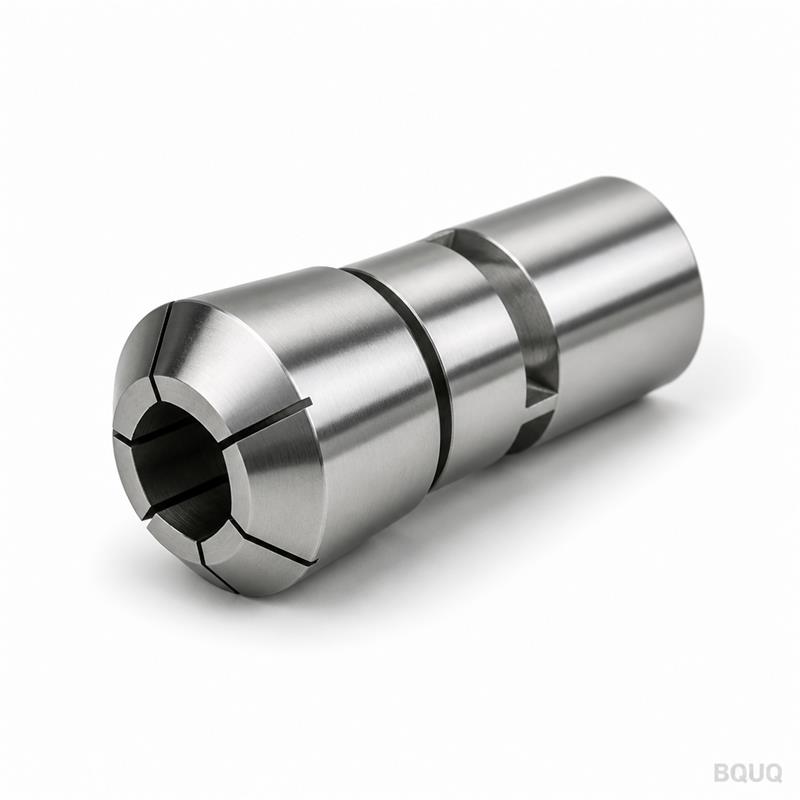
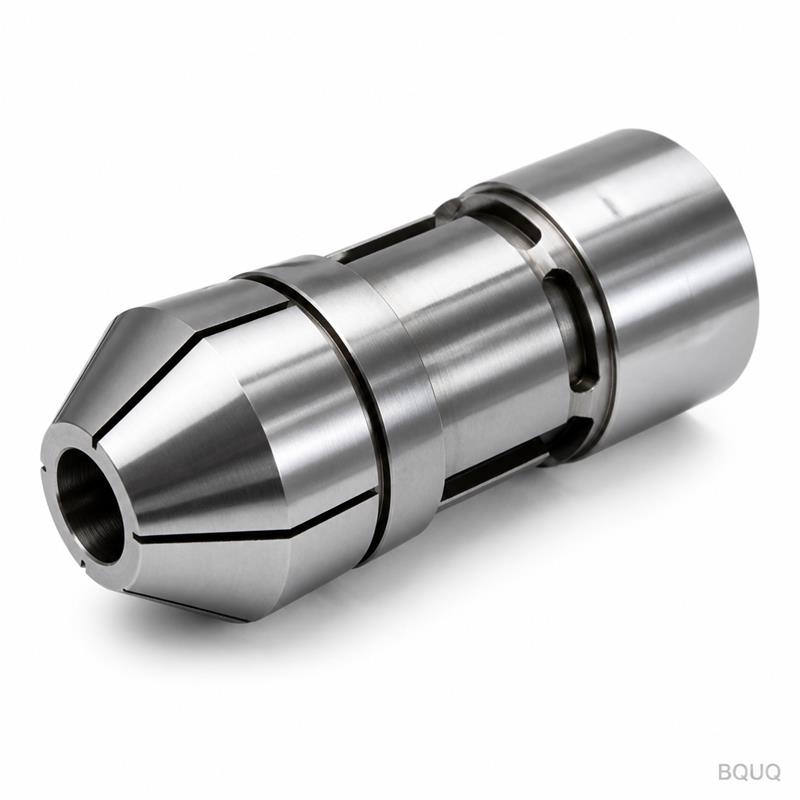
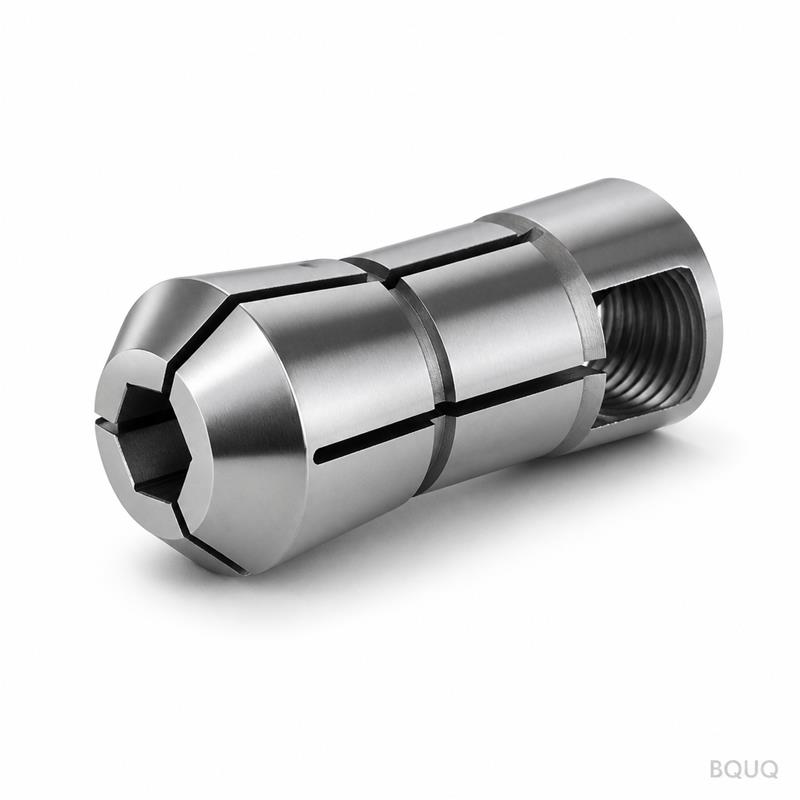
BQUQ CNC İşlenmiş Otomatik Torna Altıgen Delik Yaylı Pens – Standart Dışı Hassasiyet
Bu Pens Nedir ve Salgını Neden 0,005 mm'ye Düşürür? Bu, standart dışı iş parçaları—altıgen çubuklar, kare profiller veya çiziminizin tanımladığı herhangi bir profil—için üretilmiş CNC işlenmiş bir oto
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Pens Nedir ve Salgını Neden 0,005 mm'ye Düşürür?
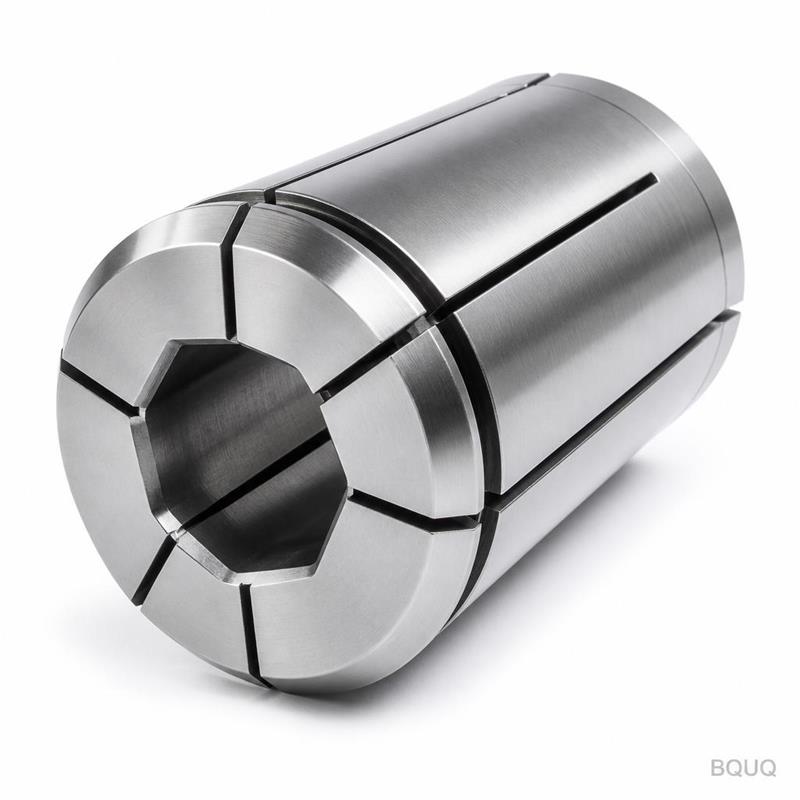
Bu, standart dışı iş parçaları—altıgen çubuklar, kare profiller veya çiziminizin tanımladığı herhangi bir profil—için üretilmiş CNC işlenmiş bir otomatik torna altıgen delik yaylı pensidir. Somut fayda: toplam radyal salgı 0,005 mm'de tutulur, sertlik 58–62 HRC ve yüzey kalitesi Ra 0,4 µm'dir. 10.000+ çevrim boyunca tekrarlanabilir kavrama kuvveti elde edersiniz ve prototipleri 7 günde teslim ederiz. Minimum sipariş adedi yoktur; seri üretime geçmeden önce tek parça test edebilirsiniz.
Altıgen Delik Yaylı Pensler Çubuğunuzu İşaretlemeden Nasıl Kavrar?
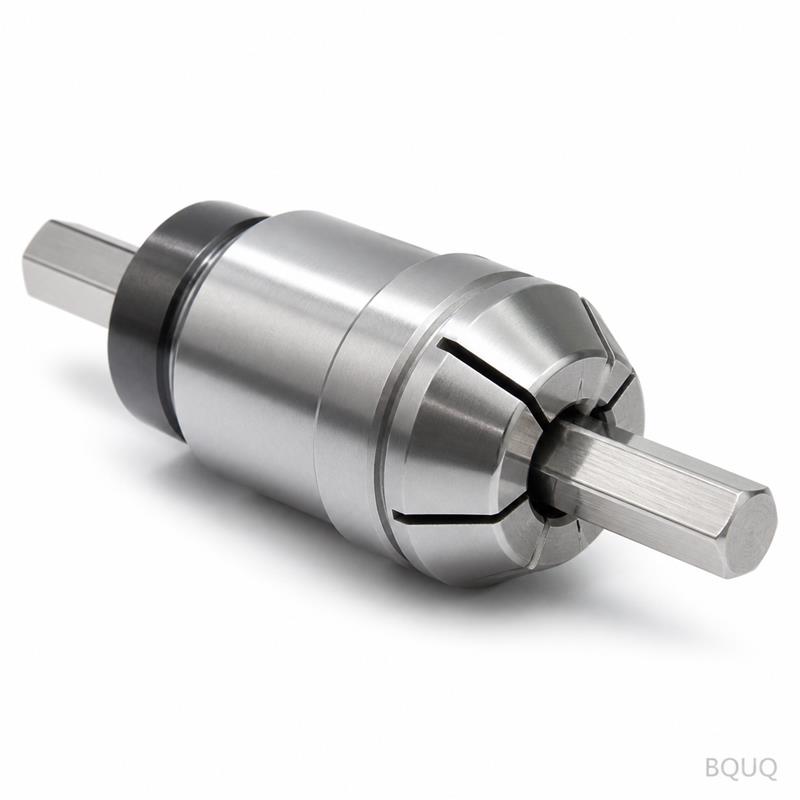
Altıgen bir çubukta yalnızca iki noktaya temas eden yuvarlak deliklerin aksine, bu pensin deliği iş parçanızın tam altıgen profiline uyacak şekilde işlenmiştir. Tel erozyonla (wire EDM) kesilen, damgalanmayan yay yuvaları, üniform radyal sıkıştırma sağlar. Bu, pensin altı yüzeye aynı anda temas ettiği anlamına gelir. Temas alanı yuvarlak bir deliğe kıyasla %40 artar; böylece kavrama kuvveti daha yüksek olurken milimetrekare başına yüzey basıncı daha düşüktür. Çubuğunuz işaretsiz kalır ve parça ağır tornalama veya frezeleme sırasında kaymaz.
58–62 HRC İçin Kullandığımız Malzemeler ve Isıl İşlem
Çevrim ömrü gereksiniminize bağlı olarak 42CrMo veya 65Mn yay çeliği ile başlıyoruz. 42CrMo, genel otomatik torna işleri için varsayılan tercihimizdir—tokluk ve aşınma direncini dengeler. 65Mn ise yay parmaklarında daha fazla esneklik gerektiren yüksek çevrimli uygulamalar içindir. CNC işleme sonrasında vakumda 58–62 HRC'ye sertleştiriyor, ardından iç gerilimi ortadan kaldırmak için iki kez menevişliyoruz. Son adım, mikro yapıyı stabilize etmek için -80°C'de derin kriyojenik işlemdir. Bu nedenle penslerimiz toleransı yalnızca ilk gün değil, 10.000 çevrim sonrasında da korur.
Standart Dışı Ebatlar: Kendi Tesisimizde Neleri İşleyebiliriz?
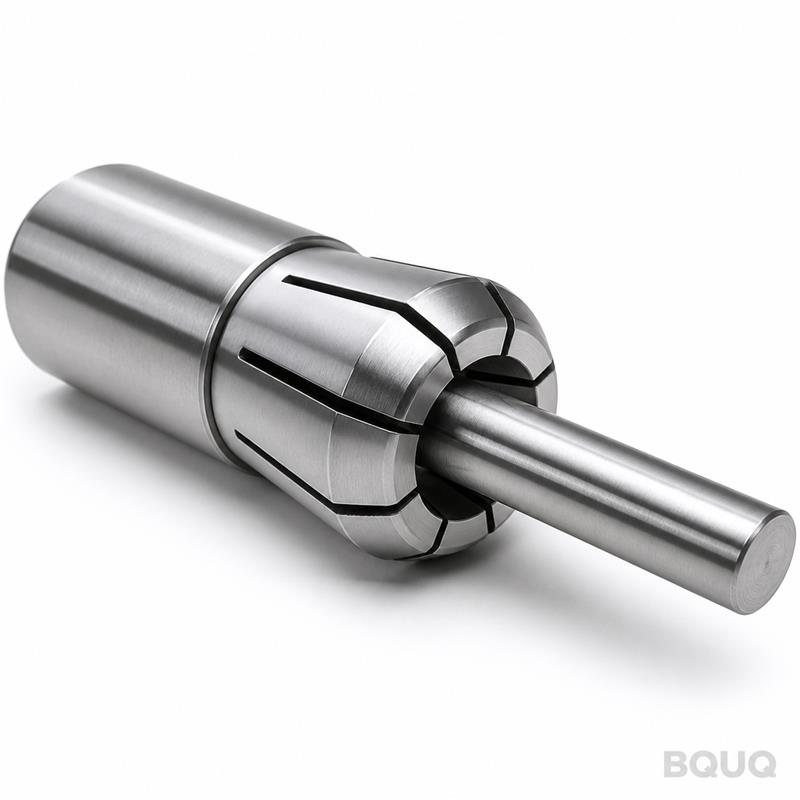
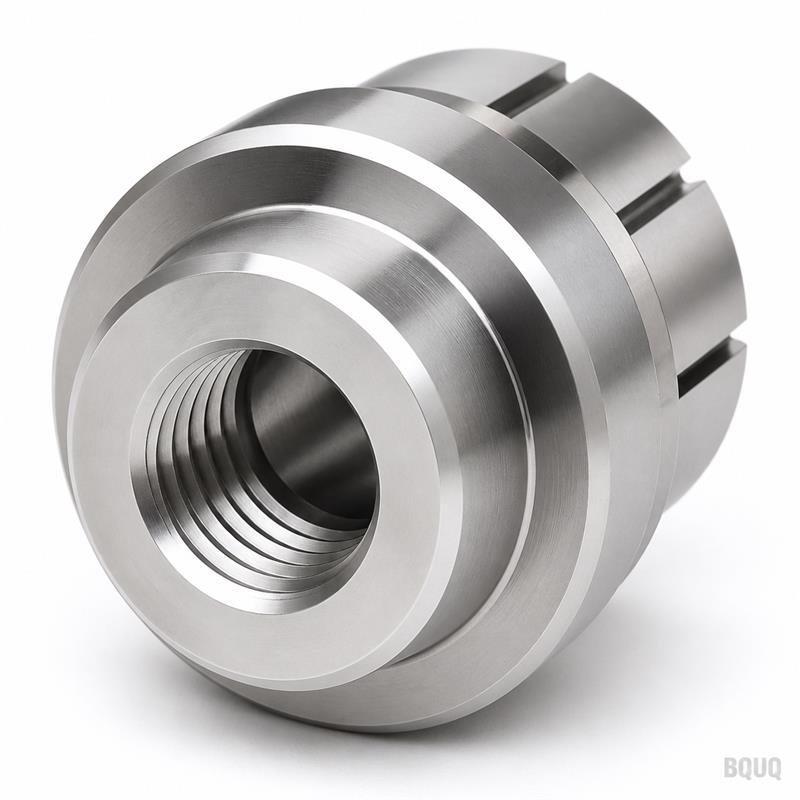
Standart ER pensler 34 mm delik çapında durur. Biz, düz, konik veya dişli her türlü sap konfigürasyonuyla, alyan (karşılıklı yüzey) ölçüsü 2 mm ile 50 mm arasında standart dışı altıgen delikler işliyoruz. Standart 40 mm iken 60 mm delik derinliğine mi ihtiyacınız var? Keseriz. Bir omuz için kademeli delik mi gerekiyor? Onu da keseriz. Tüm süreci Dongguan fabrikamızda kontrol ettiğimiz için üçüncü taraf modifikasyonu yoktur. Çizim gönderirsiniz; pensi tam altıgen açınıza, köşe radyüsünüze ve delik derinliğinize uyacak şekilde işleriz. Altıgen yüzeylerde tipik tolerans ±0,01 mm'dir.
Her Sevkiyat Öncesi Muayene: Salgı ve Sertlik Kayıt Altına Alınır
Her pens için eksiksiz bir muayene raporu düzenlenir. Radyal salgıyı, burun kısmında yüzeyden 10 mm mesafede bir komparatör ile ölçeriz—kaydedilen değer 0,005 mm veya daha az olmalıdır. Sertlik, çevre çevresinde üç noktada Rockwell test cihazı ile kontrol edilir; 58 HRC'nin altındaki her şeyi reddederiz. Delikteki yüzey kalitesi, profilometre ile Ra 0,4 µm olarak doğrulanır. İster tek parça ister bin parça satın alın, her siparişte bir seri numarası ve PDF rapor alırsınız. Bu yalnızca numuneye özel muayene değildir—her bir birim için parti muayenesidir.
CNC İşleme Sürecimiz Altıgen Deliklerde Taşlanmış Pensleri Neden Geride Bırakır?
Taşlanmış pensler yuvarlak bir boşluktan başlar ve deliği taşlar—bu yalnızca yuvarlak şekiller için işe yarar. Altıgen deliklerde taşlama yavaştır ve gerilim izleri bırakır. Biz altıgen profili, özel bir form takımıyla 4 eksenli freze kullanarak katı malzemeden CNC ile işleriz. Bu, çevrim süresini %60 kısaltır ve belirttiğiniz köşe radyüslerini tutmamızı sağlar. Yay yuvaları daha sonra frezelenerek değil tel erozyonla kesilir; böylece yuva genişliği ±0,005 mm'ye kadar tutarlıdır. Tutarlı yuva genişliği, tüm çevre çevresinde eşit yay kuvveti anlamına gelir—erken arızaya neden olan zayıf noktalar yoktur. Yeni bir otomatik torna işi için takım seçiyorsanız, pens malzemesini iş parçanızın sertliğiyle eşleştirmek için CNC kesici takım seçim rehberimize göz atın.
Standart Dışı Profillerde Toleransı Nasıl Kontrol Ediyoruz?
Çiziminiz 0,2 mm köşe radyüslü bir altıgen delik veya 120° iç boşaltma gerektirebilir. Standart takımlar bunu yapamaz. CNC programlarımız, 3D modelinizden kendi tesisimizde yazılır ve üretime başlamadan önce ilk parçayı CMM (koordinat ölçüm makinesi) üzerinde doğrularız. CMM, altı yüzeyi, üç köşe radyüsünü ve delik derinliğini GD&T'nize göre kontrol eder. Herhangi bir sapma 0,01 mm'den fazlaysa durur ve yeniden keseriz. Bu nedenle standart dışı penslerimiz makine milinize ilk seferde uyar—sizin tarafınızda yeniden işleme gerekmez. Tüm parçalarda toleransları nasıl tanımladığımız ve koruduğumuz hakkında daha derinlemesine bilgi için CNC işleme toleransları rehberimizi okuyun.
Otomatik Torna Üretim Hatları için Paketleme ve Teslimat
Her pens, pas önleyici kağıda tek tek sarılır ve her birim için ayrı bölmeli köpük kaplı bir kutuya yerleştirilir. 50 parçanın üzerindeki siparişlerde, nakliye sırasında metal-metal temasını önlemek için bölmeli ahşap kasa kullanırız. Prototipler için DHL veya FedEx ile (çoğu ülkeye 3–5 gün), maliyeti düşürmek isterseniz toplu siparişlerde deniz yoluyla gönderim yaparız. Malzeme sertifikaları ve muayene raporları dahil tüm ihracat belgeleri kutuya eklenir. Dongguan'da ISO 9001:2015 sertifikalı bir fabrikayız ve hassas imalat süreçlerimiz her yıl denetlenmektedir.
Standart Dışı Pens Siparişinde Sık Yapılan Hatalar—Ve Bunlardan Nasıl Kaçınıyoruz
Hata bir: altıgen açısı olmadan yalnızca delik boyutu göndermek. Tam açıyı (altıgen için genellikle 60°) ve köşe radyüsünü sorarız. Hata iki: pens gövde uzunluğunun her şey olabileceğini varsaymak. Milinizin geri çekme boyutuna göre işleriz—bize tutucu çizimini gönderin. Hata üç: yuva genişliğini göz ardı etmek. Çok dar olursa pens kapanmaz; çok geniş olursa düzensiz büzülür. Yuva genişliğini malzemenizin yay modülüne göre hesaplarız. Teklif vermeden önce çiziminizi işleme kapasitelerimize karşı kontrol ettiğimiz için tüm bu tuzaklardan kaçınırsınız. Tasarımınızda bir çakışma varsa, işlemeden sonra değil, ilk gün size söyleriz.
Bu pens için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur—prototipler için tek parça sipariş kabul ediyoruz ve seri üretim fiyatlandırması 10 parçadan başlar.
50 mm'den büyük bir altıgen delik işleyebilir misiniz?
Evet, ancak 50 mm üzeri delikler için parçalı (segmented) pens tasarımına geçmenizi öneririz; teklif aşamasında bu konuda size danışmanlık yaparız.
Sevkiyat öncesi salgıyı nasıl doğruluyorsunuz?
Her pens, hassas bir test mandrenine monte edilir ve 0,001 mm çözünürlüklü bir komparatör ile ölçülür; sonuç muayene raporuna kaydedilir.