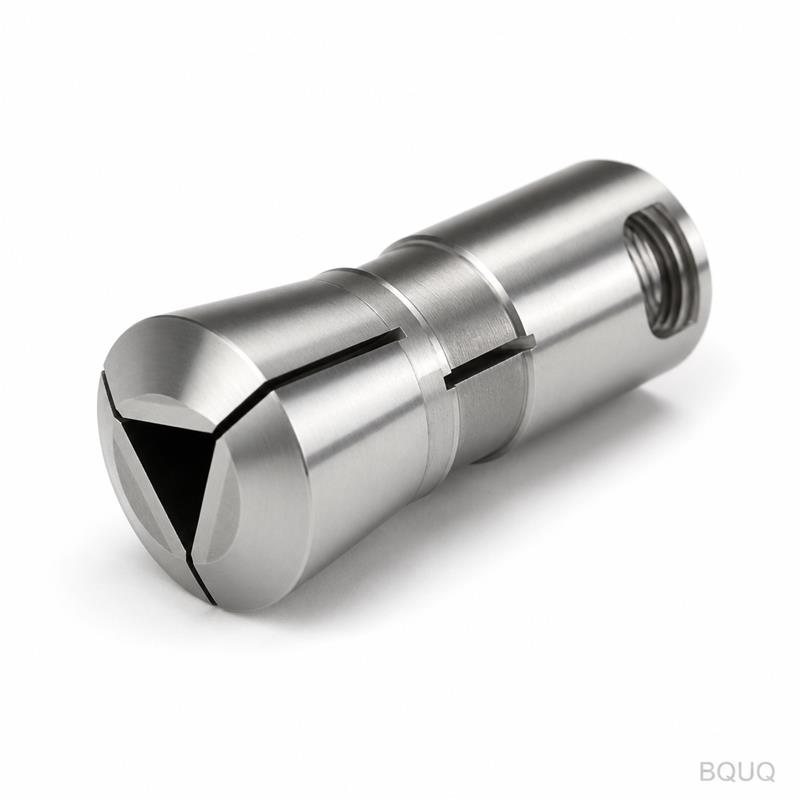
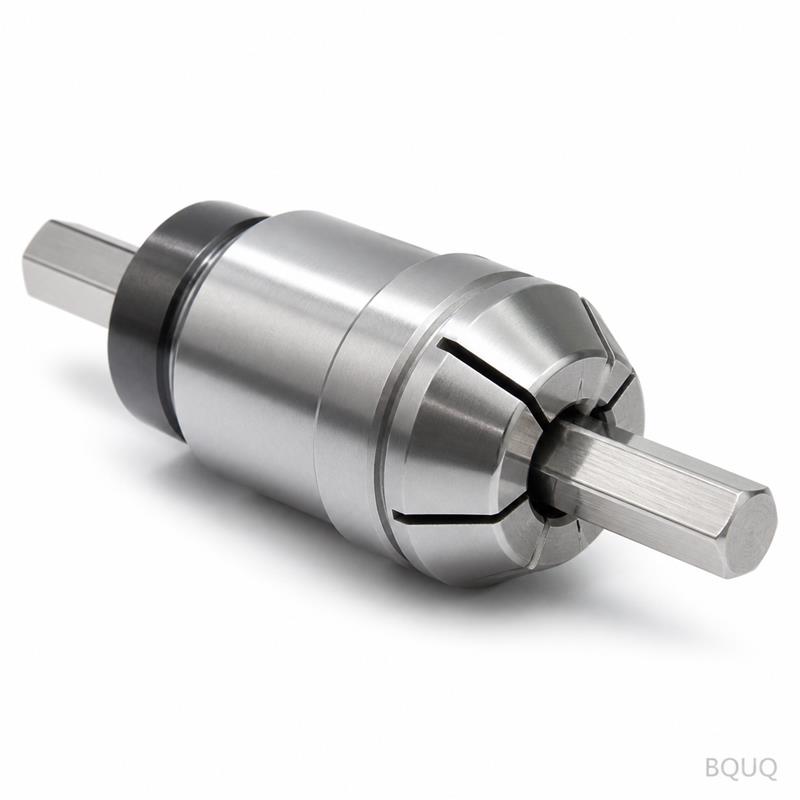
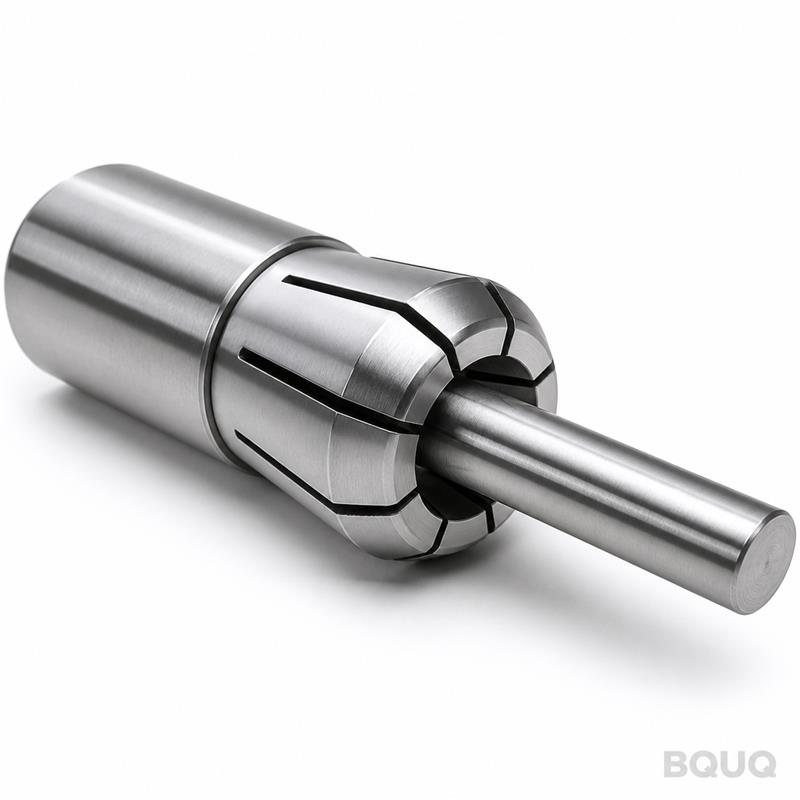
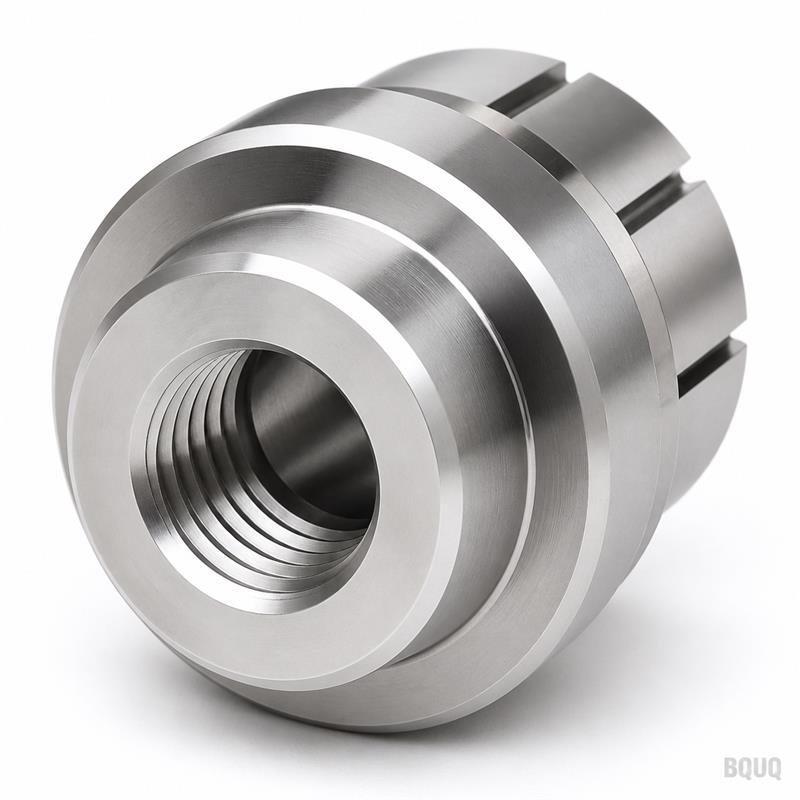
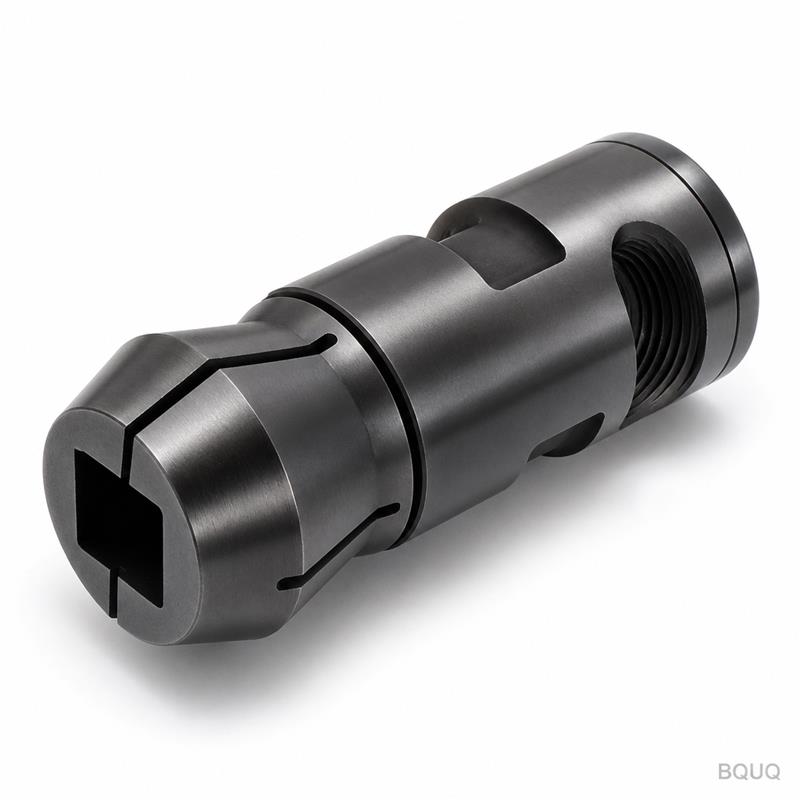
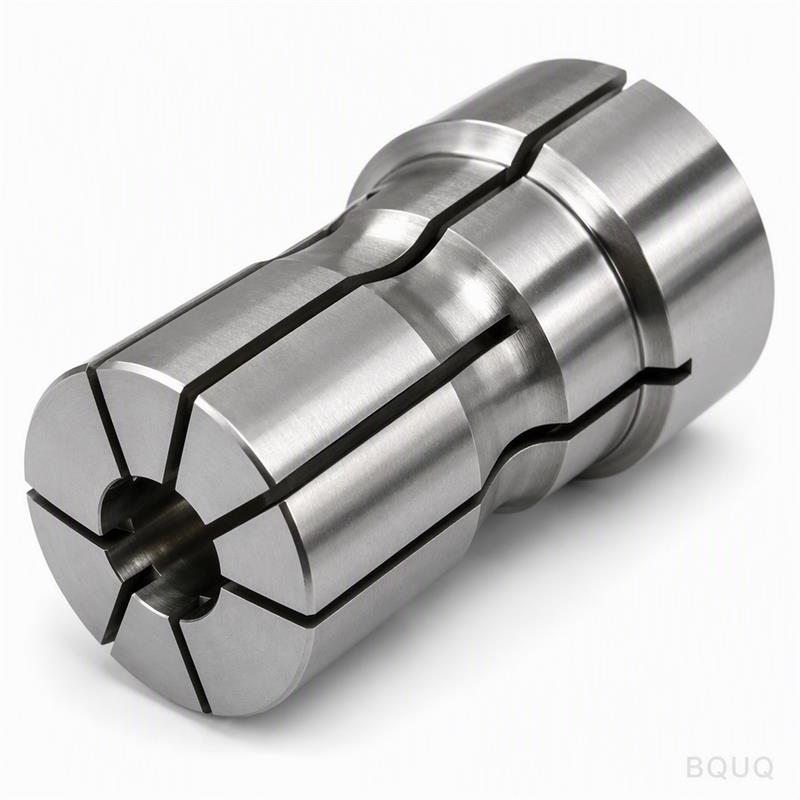
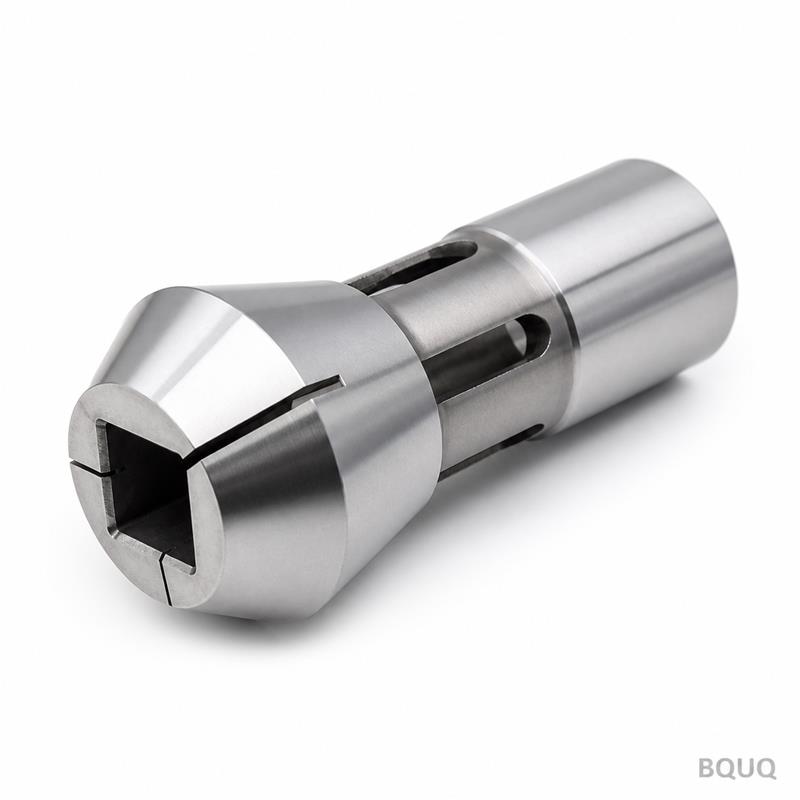
Bu, yüksek hızlı İsviçre tipi ve kayar milli torna tezgahları için üretilmiş bir CNC İşlenmiş Otomatik Torna 46 Tip Üçgen Delikli Yaylı Penstir. Tüm sıkma aralığı boyunca tutarlı 0
BQUQ CNC İşlenmiş Otomatik Torna 46 Tip Üçgen Delikli Yaylı Pens – Hassas Üretim
Bu, yüksek hızlı İsviçre tipi ve kayar milli torna tezgahları için üretilmiş bir CNC İşlenmiş Otomatik Torna 46 Tip Üçgen Delikli Yaylı Penstir. Tüm sıkma aralığı boyunca tutarlı 0,005 mm TIR (toplam
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, yüksek hızlı İsviçre tipi ve kayar milli torna tezgahları için üretilmiş bir CNC İşlenmiş Otomatik Torna 46 Tip Üçgen Delikli Yaylı Penstir. Tüm sıkma aralığı boyunca tutarlı 0,005 mm TIR (toplam gösterge salgısı) elde edersiniz; uzun hizmet ömrü için 58–60 HRC sertlik sunar. Standart ebatlar için teslim süresi 10–15 iş günüdür ve Dongguan fabrikamızdan sevkiyat yapıyoruz; son 24 ayda %99,2 zamanında teslimat kaydımız bulunmaktadır.
Üçgen Delik Geometrisi İş Parçası Deformasyonunu Neden Azaltır
Üçgen delik şekli dekoratif değildir. Sıkma kuvvetini tüm çevreye değil, üç temas noktasına yoğunlaştırır. Bu, pirinç valf gövdeleri veya alüminyum sensör yuvaları gibi ince cidarlı parçalarda radyal gerilimi yuvarlak deliklere kıyasla %30’a kadar azaltır. 0,8 mm kadar düşük cidar kalınlığına sahip parçaları ovalleşme olmadan tutabilirsiniz. 46 Tip tanımı, Otomatik Torna 46 serisi iş mili burcuna karşılık gelir; böylece adaptör halkası olmadan doğrudan cıvatalı montaj sağlarsınız.
58–60 HRC İçin Kullandığımız Malzemeler ve Isıl İşlem
Sıkma frekansınıza bağlı olarak 20CrMnTi (sementasyon çeliği) veya 65Mn (yay çeliği) ile başlıyoruz. 20CrMnTi, 0,5–0,8 mm derinliğinde karbürlenir, ardından 58–60 HRC’ye sertleştirilir ve menevişlenir. 65Mn ise yüksek elastik geri kazanım için yağda su verilir ve menevişlenir. Yuvalar, ısıl işlemden sonra tel erozyonla kesilir, asla öncesinde değil. Bu, ucuz penslerin çoğunun çatladığı yuva kenarlarında dekarbürizasyonu önler. Delik ve konik yüzey kalitesi, aynı bağlamada taşlanıp honlanan Ra 0,2 µm’dir.
Sıkma Tekrarlanabilirliği ve Salgı – Her Birimde Ölçülür
Salgıyı burun kısmında, pens yüzeyinden 10 mm uzakta ve deliğin arkasında ölçüyoruz. Her birim, kalibre edilmiş bir test çubuğuyla üç kez test edilir. Bu üç okumanın ortalaması pens gövdesine damgalanır. Bir pens 0,005 mm TIR’ı aşarsa, size değil hurdaya gider. Referans olarak, standart DIN 6499 pensler genellikle 0,015 mm spesifikasyonuna sahiptir. Bizim sürecimiz daha sıkıdır çünkü konik ve deliği tek bir bağlamada taşlıyoruz ve yeniden fikstürleme hatasını ortadan kaldırıyoruz.
Parametre
Değer
Ürün Tipi
CNC İşlenmiş Otomatik Torna 46 Tip Üçgen Delikli Yaylı Pens
Mevcut Delik Ebatları
Ø3 mm – Ø20 mm (0,5 mm artışlarla)
Pens Başına Sıkma Aralığı
±0,2 mm (örn. Ø10,0 mm pens Ø9,8–10,2 mm kavrar)
Malzeme Seçenekleri
20CrMnTi (sementasyonlu) veya 65Mn (yay çeliği)
Sertlik
58–60 HRC (yüzey), tokluk için çekirdek 35–40 HRC
Salgı (TIR)
Burun ve yüzeyden 10 mm’de ≤0,005 mm
Yüzey Kalitesi
Delik ve konikte Ra 0,2 µm
Konik Açısı
16° dahil açı (standart Otomatik Torna 46)
Yuva Genişliği
0,8 mm ±0,05 mm (tel erozyon, çapaksız)
Teslim Süresi
10–15 iş günü (standart), 5 gün acele (ücret uygulanır)
Minimum Sipariş Adedi
Minimum sipariş adedi yok – prototip testi için 1 adet sipariş verin
Her Sevkiyattan Önce Muayene – Gerçekte Kontrol Ettiklerimiz
Her pens, 5 noktalı muayene protokolünden geçer. İlk olarak, konik açısını sinüs cetveli ve komparatörle doğrularız – tolerans ±0,002°’dir. İkinci olarak, NIST standartlarına kalibre edilmiş bir delik mastarıyla delik çapını kontrol ederiz. Üçüncü olarak, salgıyı bir test mili üzerinde iki konumda ölçeriz. Dördüncü olarak, Rockwell C ölçeğinde çevre çevresinde 120° aralıklarla okumalar alarak sertliği test ederiz. Beşinci olarak, tüm yuvaları çapak veya mikro çatlaklar için 10x büyütme altında görsel olarak inceleriz. Sipariş numaranızı içeren imzalı bir muayene raporu her sevkiyata dahildir.
Tasarımdan Elediğimiz Yaygın Arıza Modları – Yuva Yorgunluğu ve Konik Aşınması
Çoğu pens arızası yuva yorgunluğundan kaynaklanır – binlerce çevrimden sonra metal yuva kökünde çatlar. Daha büyük bir yuva kök yarıçapı (tipik 0,1 mm yerine 0,3 mm) kullanarak ve tel erozyon sonrası yuva bölgesini kumlama ile güçlendirerek bundan kaçınırız. Konik aşınması ikinci büyük sorundur. Konik yüzeyi CBN taşla taşlıyor ve ardından eşleşen bir master konikle perdahlıyoruz. Bu, sıkma kuvvetini eşit şekilde dağıtan ve lokal sürtünme yapışmasını önleyen konik yüzeyin en az %85’inde temas alanı sağlar.
Bu Pens İş Parçası Malzemenize Nasıl Eşleştirilir
Alüminyum veya pirinç gibi yumuşak malzemeler için 65Mn versiyonunu kullanın – daha fazla elastik esnekliğe sahiptir ve yüzeyi işaretlemez. Sertleştirilmiş çelikler veya titanyum için 20CrMnTi kullanın – daha sert yüzey talaş gömülmesine direnç gösterir. Uzunluk/çap oranı 3:1’in üzerinde olan parçalar kesiyorsanız, pensi arka dayamalı delikle sipariş edin (ek ücret olmadan kademeli bir havşa ekleyebiliriz). Bu, delme sırasında geri itmeyi önler. 1 mm’den ince cidarlı borular için sıkma kuvvetini %15 azaltmanızı öneririz – üç nokta teması sayesinde üçgen geometri yine de güvenli tutuş sağlar.
CFC ve Sipariş – Minimum Sipariş Adedi Yok, Hızlı Prototip Teslimi
Dongguan, Çin’de 20 yıllık CNC işleme, damgalama ve yay üretim deneyimine sahip hassas bir üretim fabrikasıyız. Bu pens, kendi CNC torna ve taşlama makinelerimizde üretilir – taşeron kullanmayız. Bu yüzden minimum sipariş adedi sunabiliyoruz. Prototip için bir pens sipariş edin, makinenizde test edin, ardından ölçeği büyütün. Özel delik ebatları için (örn. Ø10,3 mm) yalnızca bir çizim veya numune yeterlidir. Özel konik açıları (örn. 20°) da 3 günlük takım teslim süresiyle mümkündür.
Bu pens için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur – prototipleme için tek parça siparişleri kabul ediyoruz ve hacim fiyatlandırması 50 adetten başlar.
Delik ebadını veya konik açısını özelleştirebilir misiniz?
Evet, Ø3 mm’den Ø20 mm’ye kadar 0,01 mm artışlarla herhangi bir delik ebadını işleyebiliriz ve standart olmayan iş millerine uyacak şekilde konik açısını değiştirebiliriz – çiziminizi veya bir numunenizi göndermeniz yeterlidir.
Her partide kalite kontrolü nasıl sağlıyorsunuz?
5 noktalı muayene protokolü kullanıyoruz (konik açısı, delik ebadı, salgı, sertlik, yuva bütünlüğü) ve tek parça siparişlerde bile her sevkiyata imzalı bir muayene raporu ekliyoruz.
Özel siparişler için teslim süreniz nedir?
Standart ebatlar 10–15 iş gününde sevk edilir; özel delik ebatları 12–18 iş günü sürer; acele siparişler (5 gün) %20 ek ücretle mevcuttur.
Bir pens spesifikasyonu belirlemeden önce, pens kavrama kuvvetinin takım geometrisiyle nasıl etkileştiğini anlamak için CNC kesici takım seçim rehberimize göz atın. Pensin kendisindeki boyutsal toleranslarla ilgili endişeleriniz varsa, CNC işleme toleransları rehberimiz ±0,005 mm’nin montajınızda pratikte ne anlama geldiğini açıklar.
12 saat içinde kesin teklif için çiziminizi veya iş mili spesifikasyonunuzu bize gönderin. E-posta: sc@bquq.com veya WhatsApp: +86 13713157787. Faturalandırmadan önce delik ebadını, konik açısını, malzemeyi ve teslim süresini onaylayacağız. Minimum sipariş adedi yok. Hassas üretim, Çin malı, malzeme veya işçilik kusurlarına karşı 12 ay garanti.