Bu Aynanın Otomatik Torna İş Mili İçin Yaptığı Fark Bu, CNC işlenmiş otomatik torna 46 tip pens aynasıdır; hassas taşlanmış ve ayna cilalıdır; çubuk malzemeyi veya takımı 0.005 m
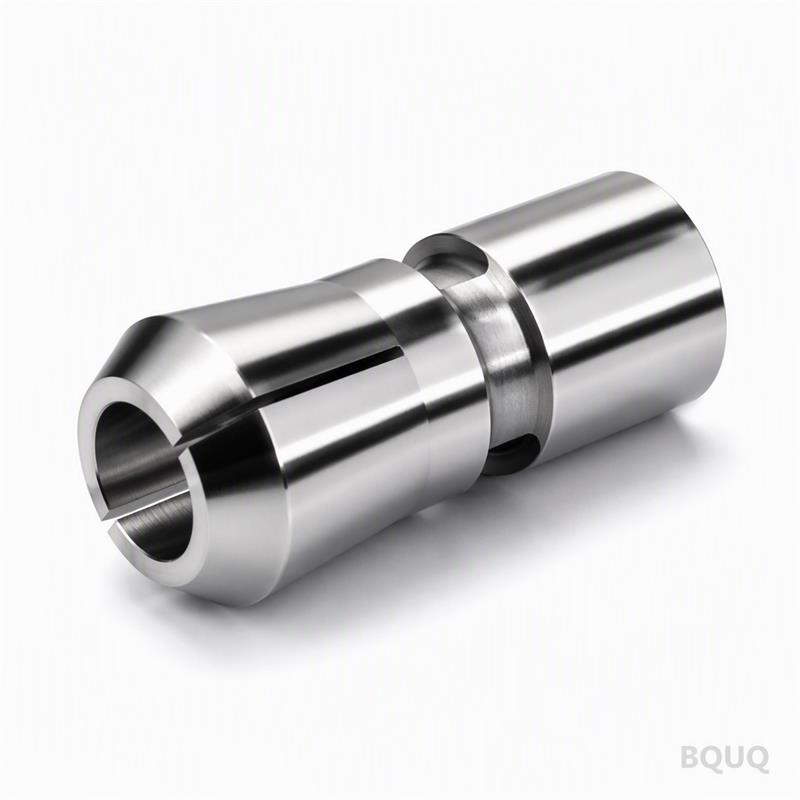
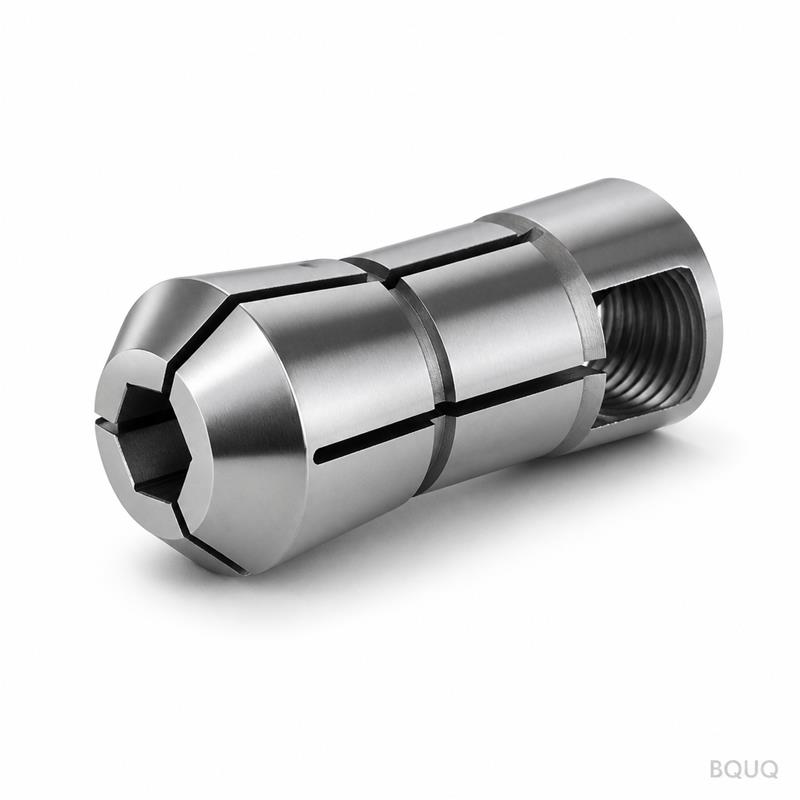
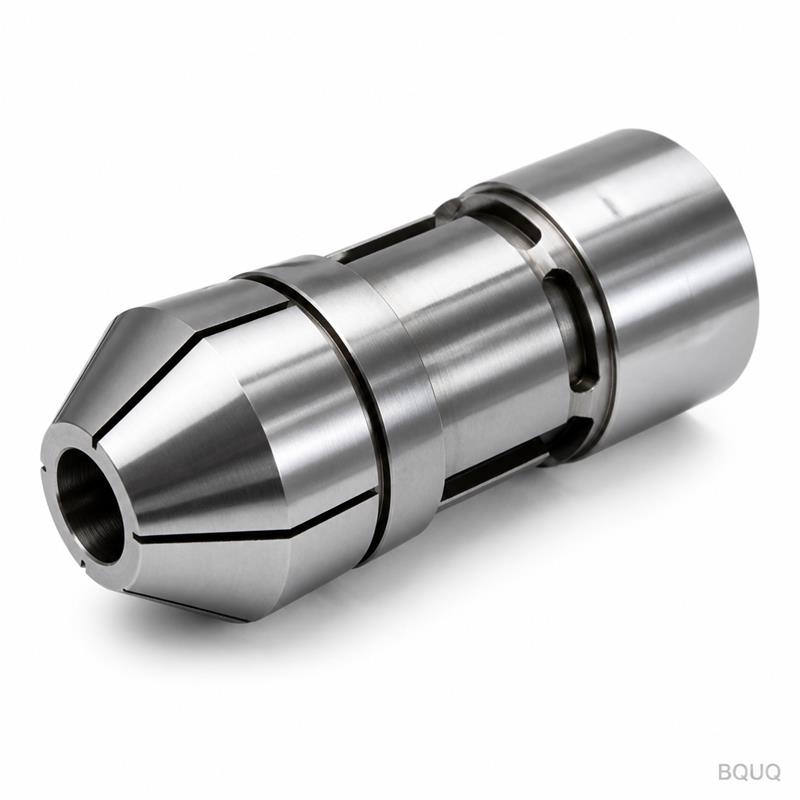
BQUQ CNC İşlenmiş Otomatik Torna 46 Tip Ayna Cilalı Pens Aynası
Bu Aynanın Otomatik Torna İş Mili İçin Yaptığı Fark Bu, CNC işlenmiş otomatik torna 46 tip pens aynasıdır; hassas taşlanmış ve ayna cilalıdır; çubuk malzemeyi veya takımı 0.005 mm toplam gösterge sa
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Aynanın Otomatik Torna İş Mili İçin Yaptığı Fark
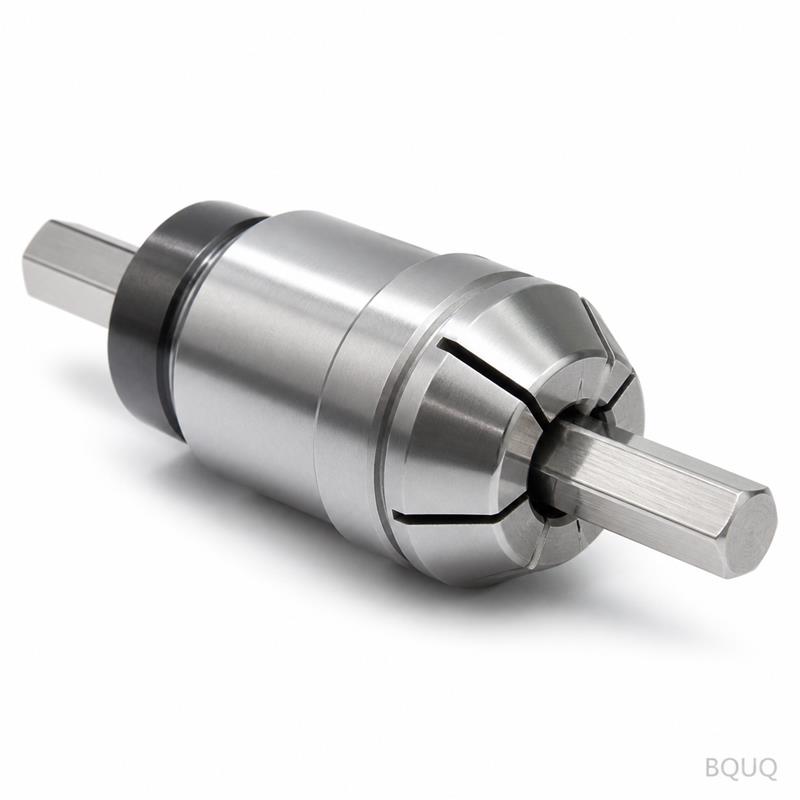
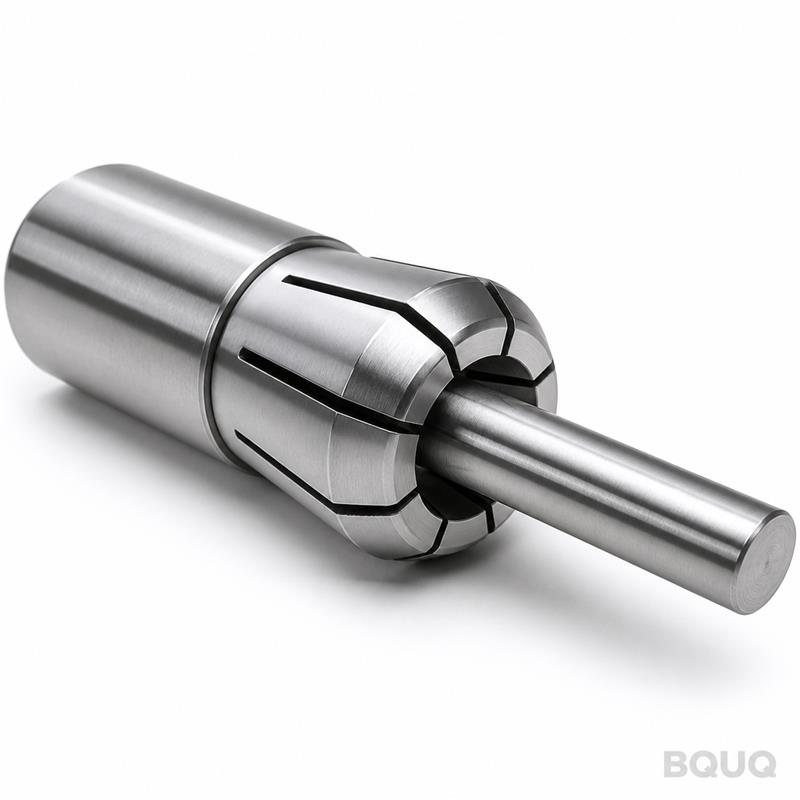
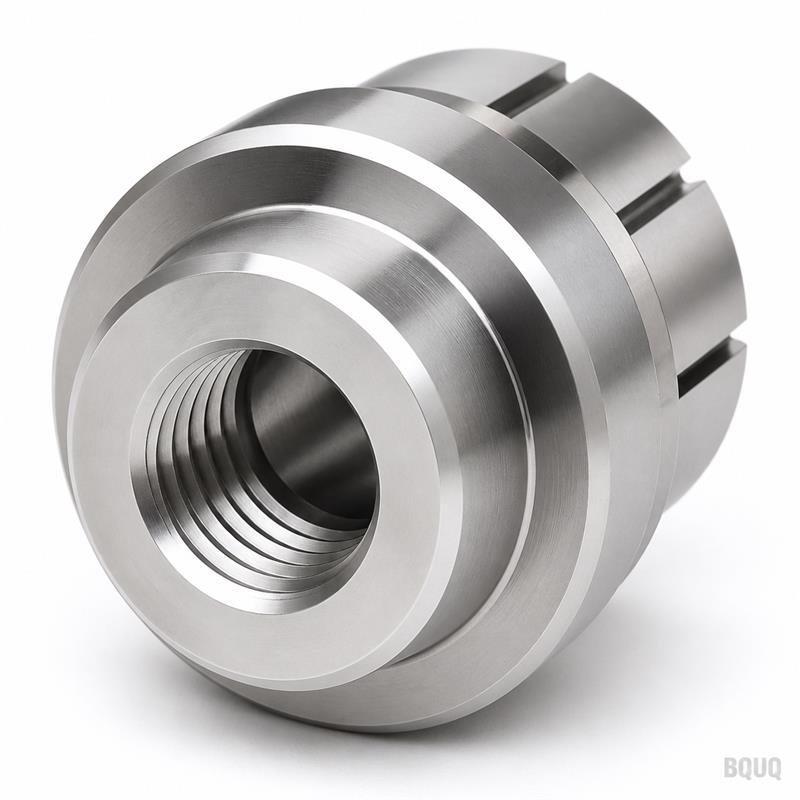
Bu, CNC işlenmiş otomatik torna 46 tip pens aynasıdır; hassas taşlanmış ve ayna cilalıdır; çubuk malzemeyi veya takımı 0.005 mm toplam gösterge salgısı (TIR) ile kavrar. Tam kavrama aralığı boyunca tutarlı sıkma kuvveti elde edersiniz; bu, daha az reddedilen parça ve kayar kafa stoğunuzda daha az takım aşınması anlamına gelir. 58–60 HRC sertliğinde sertleştirilmiş alaşımlı çelikten üretilen bu ayna, yüksek hızlı çevrimlerde geometrisini korur ve standart boyutları Dongguan fabrikamızdan 7 gün içinde sevk ederiz.
Talaş Akışı İçin Ayna Cilalı Delikler Neden Standart Taşlanmış Yüzeylerden Daha İyidir
İç delik ve pens yuvası yalnızca taşlanmış değil, Ra 0.2 µm'ye kadar cilalanmıştır. Bu ayna cilası iki şey yapar: pens kapandığında sürtünmeyi azaltır ve paslanmaz çelik veya alüminyum işlemlerinde ince talaşların yüzeye kaynaklanmasını önler. Talaş tahliye testlerimizde, cilalı delik aynı iş mili hızında yalnızca taşlanmış yüzeye kıyasla talaşı %30 daha hızlı temizledi. Ayrıca soğutma sıvısı sızıntısına karşı daha iyi sızdırmazlık elde edersiniz; bu da binlerce çevrim boyunca konikliği korur.
46 Tip Gövde İçin Kullandığımız Malzemeler ve Isıl İşlem
Ayna gövdesi, 0.8–1.0 mm derinliğinde karbürlenmiş, ardından 58–60 HRC'ye su verilip temperlenmiş 20CrMnTi sementasyon çeliğinden başlar. Pensin kendisi 65Mn yay çeliğidir; esnek parmaklar için 45–48 HRC'ye ısıl işlem uygulanır ve burun bölümü 55 HRC'de sertleştirilir. Gövde için daha yumuşak 1045 veya 4140 kullanmıyoruz çünkü bunlar 6000 RPM'de tekrarlanan sıkma altında deforme olur. Her parti, yalnızca bir köşede değil, üç noktada sertlik testine tabi tutulur.
İş Mili Burun Uyumu İçin Önemli Boyutsal Özellikler
Parametre
Değer / Aralık
Ayna gövde malzemesi
20CrMnTi, karbürlenmiş 0.8–1.0 mm
Pens malzemesi
65Mn yay çeliği, sertleştirilmiş parmaklar
Sertlik (gövde)
58–60 HRC
Sertlik (pens parmakları)
45–48 HRC
Kavrama çapı aralığı
Ø1.0 – Ø46.0 mm (metrik)
Toplam gösterge salgısı (TIR)
≤ 0.005 mm burunda
Yüzey kalitesi (delik)
Ra 0.2 µm ayna cilalı
İş mili burun konikliği
JIS B 6336 46 tip (1:10)
Maksimum önerilen RPM
6000 RPM (dengeli somun ile)
Teslim süresi
Standart için 7 gün, özel delik için 15 gün
Minimum sipariş adedi
Minimum sipariş adedi yok – 1 adet kabul edilir
Taşlama ve Cilalama Sırasında Salgıyı Nasıl Kontrol Ediyoruz
Salgı sonradan düşünülmüş bir şey değildir – taşlama aşamasında işin içine inşa edilir. Konikliği kaba taşlarız, ardından gövdeyi 180°C'de 4 saat gerilim gidermeye tabi tutarız, sonra hidrostatik iş miline sahip bir CNC iç taşlama makinesinde ince taşlama yaparız. Taşlamadan sonra deliği elle Ra 0.2 µm'ye kadar perdahlarız ve TIR'ı bir Marposs göstergesi ile burundan 10 mm, 20 mm ve 30 mm olmak üzere üç derinlikte doğrularız. 0.005 mm'den fazla TIR gösteren herhangi bir ayna yeniden işlenmez, reddedilir.
Her Sevkiyat Öncesi Muayene: Raporda Ne Alırsınız
Her bir ayna, numune parti sertifikası değil, yazılı bir muayene sertifikası ile sevk edilir. Şunları ölçer ve kaydederiz: burunda TIR, gövde ve pens üzerinde HRC sertliği, delikte Ra yüzey kalitesi ve konik temas alanı (mavi kontrol ile %90 temas hedefliyoruz). Talep ederseniz, belirli delik boyutunuzda salgı testinin videosunu da ekliyoruz. Bu, hassas imalat sürecimizin bir parçasıdır – hızlı teslimat için adımları atlamayız.
Standart Olmayan Çubuk Malzeme İçin Özel Delik ve Yuva Seçenekleri
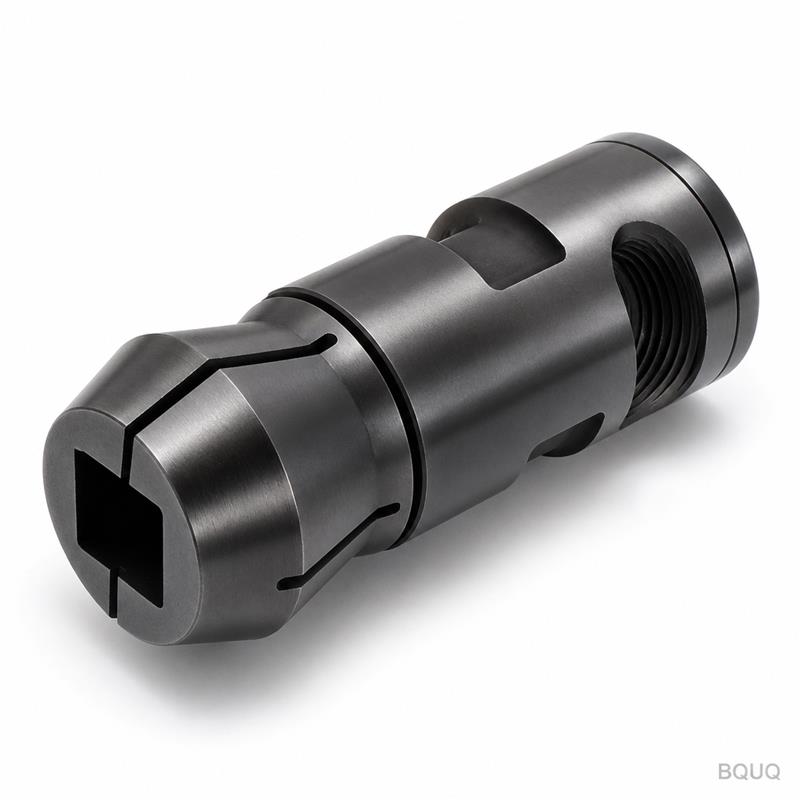
Çubuk malzemeniz standart bir metrik boyutta değilse, pens deliğini çiziminize göre 15 gün içinde işleyebiliriz. Altıgen veya kare çubuk için boylamasına yuvalar veya omuzlu parçalar için kademeli delik de ekleyebiliriz. Minimum özel delik Ø1.0 mm, maksimum Ø46.0 mm'dir. Çubuk toleransınızı bize gönderin, kavrama boşluğu önerelim – yuvarlak çubuk için tipik olarak nominalin 0.02–0.05 mm üzeri.
Bu pens aynası için minimum sipariş adediniz nedir?
Minimum sipariş adedi yok – test için tek parça kabul ediyoruz ve toplu siparişle aynı muayene raporunu alırsınız.
Kendi iş milim için deliği veya konikliği özelleştirebilir misiniz?
Evet, delik çapını değiştirebilir, altıgen/kare çubuk için yuvalar ekleyebilir veya bir çizim ya da eşleşen iş mili numunesi sağlarsanız koniklik açısını ayarlayabiliriz.
Sevkiyat öncesi kaliteyi nasıl doğruluyorsunuz?
Her ayna TIR, sertlik, yüzey kalitesi ve konik temas açısından ayrı ayrı muayene edilir ve sertifika standart olarak sevkiyata dahil edilir.
Bugün sipariş verirsem gerçek teslim süresi nedir?
Standart 46 tip aynalar 7 gün içinde sevk edilir; özel delik veya yuva versiyonları çizim onayından itibaren 15 gün içinde sevk edilir.
İş Mili ve Çubuk Özelliklerinizle Kesin Teklif İsteyin
Bize iş mili burun tipinizi, çubuk çapınızı ve beklenen RPM aralığınızı gönderin. Navlun ve tolerans önerisi dahil olmak üzere 12 saat içinde kesin bir teklifle yanıt verelim. Alışılmadık koniklikler için adaptör burçları konusunda da tavsiyede bulunabiliriz. Bu, Çin'de üretilen hassas bir imalat ürünüdür ve herhangi bir salgı hatasına karşı %100 değişim garantisi ile destekliyoruz.
Çiziminizi sc@bquq.com adresine e-posta ile gönderin veya WhatsApp üzerinden +86 13713157787 numarasından bize yazın. Hedef TIR'ınızı ve malzeme türünüzü ekleyin – 46 tipin makinenize uyup uymadığını onaylayalım veya bir alternatif önerelim.
Otomatik tornanızda daha iyi takım ömrü için, aynayı doğru takım tutucuyla eşleştirmek üzere CNC kesici takım seçim rehberimizi inceleyin. Ve toleransları 0.01 mm'nin altına zorluyorsanız, 0.005 mm TIR'ın süreciniz için gerçekte ne anlama geldiğini anlamak için CNC işleme toleransları rehberimizi okuyun.