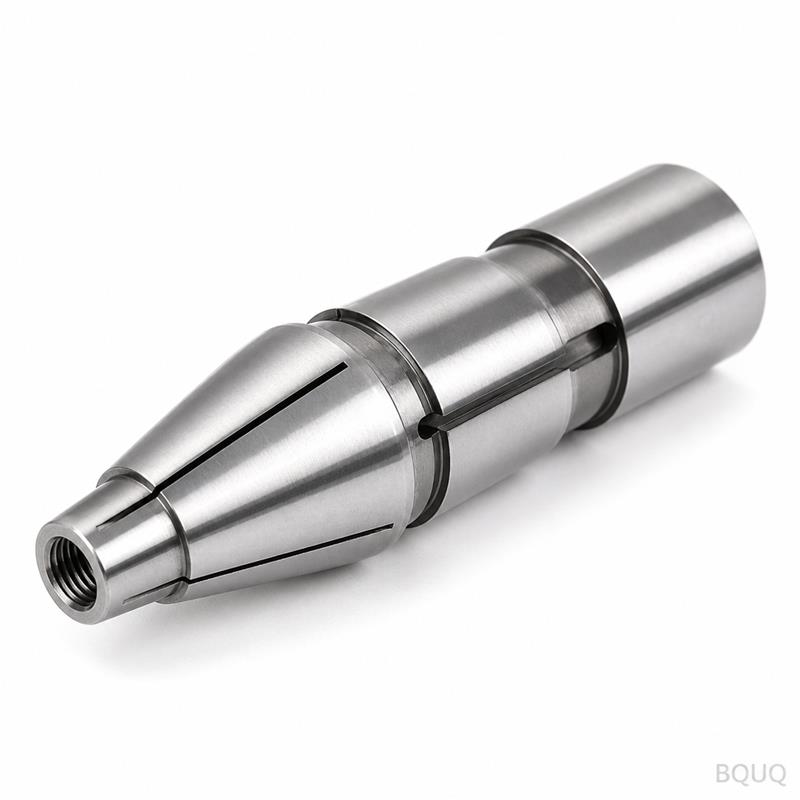
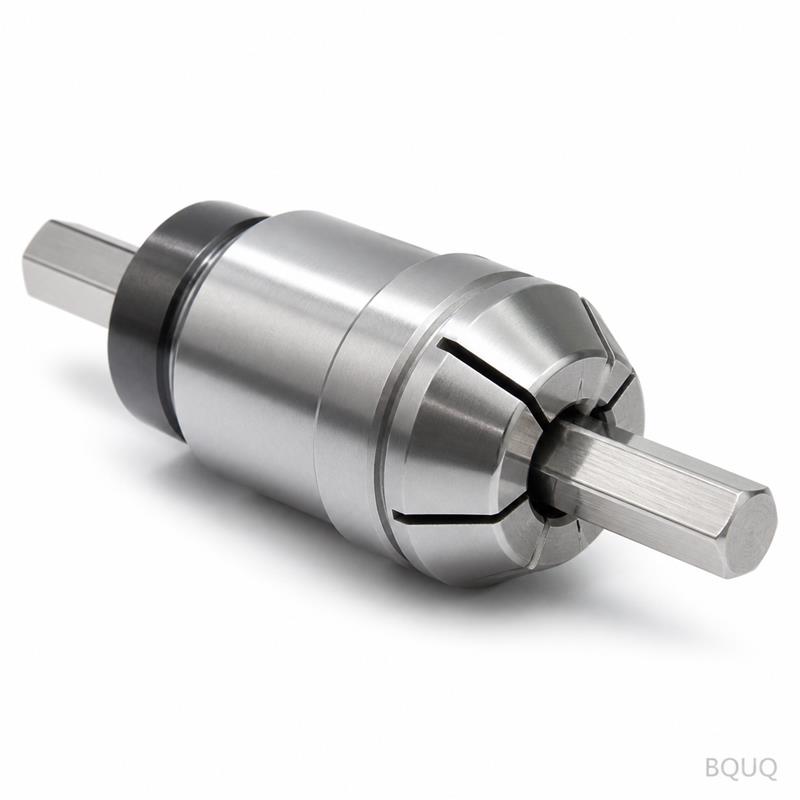
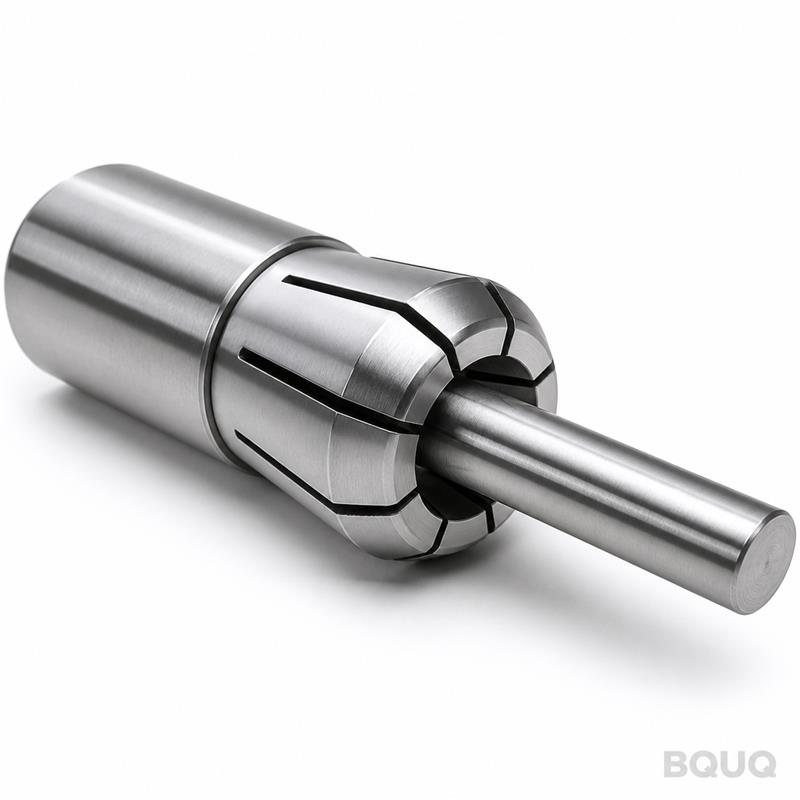
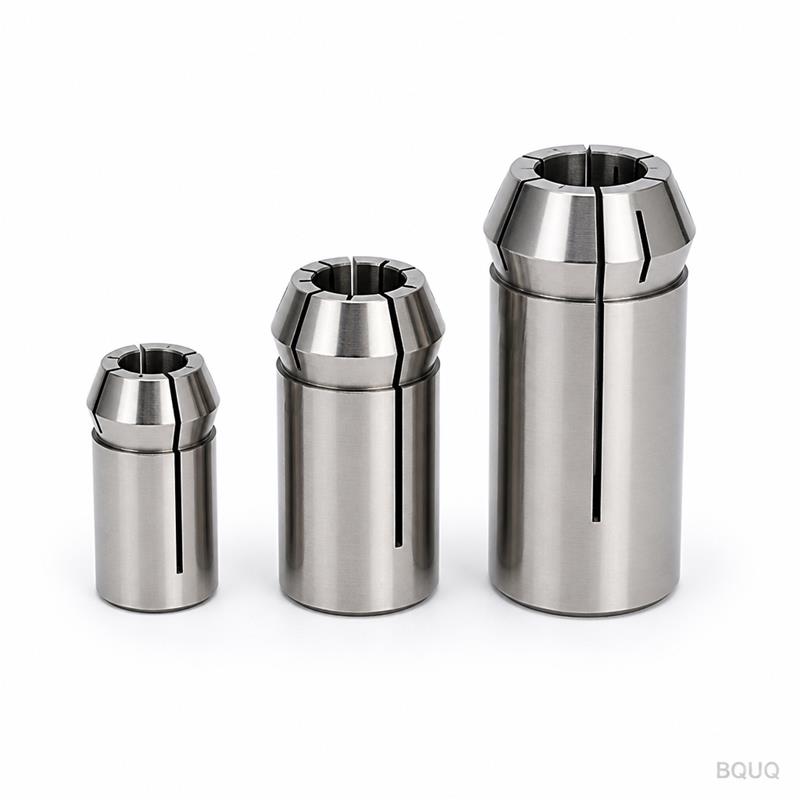
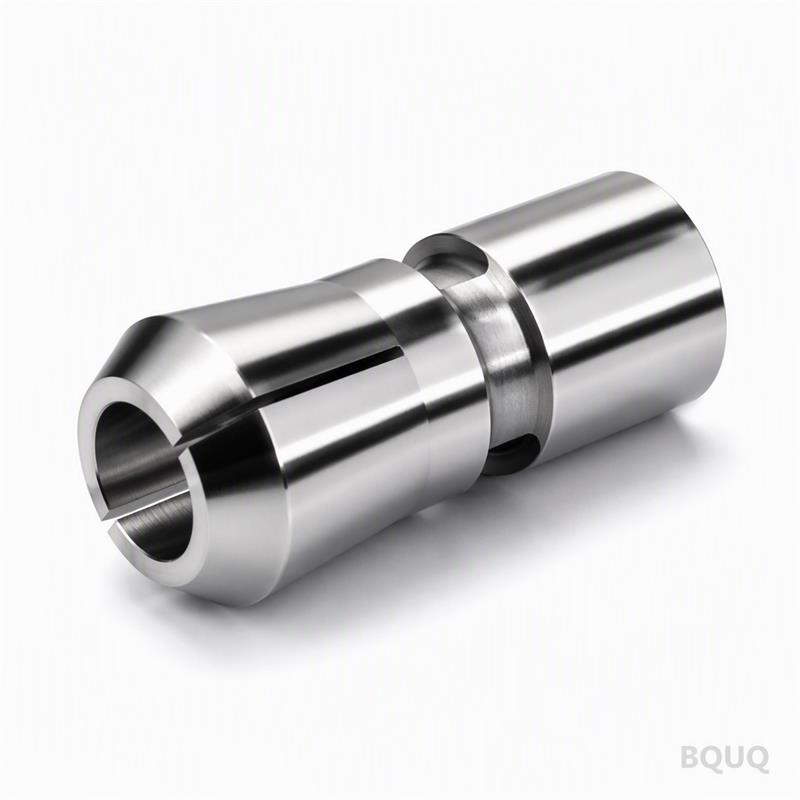
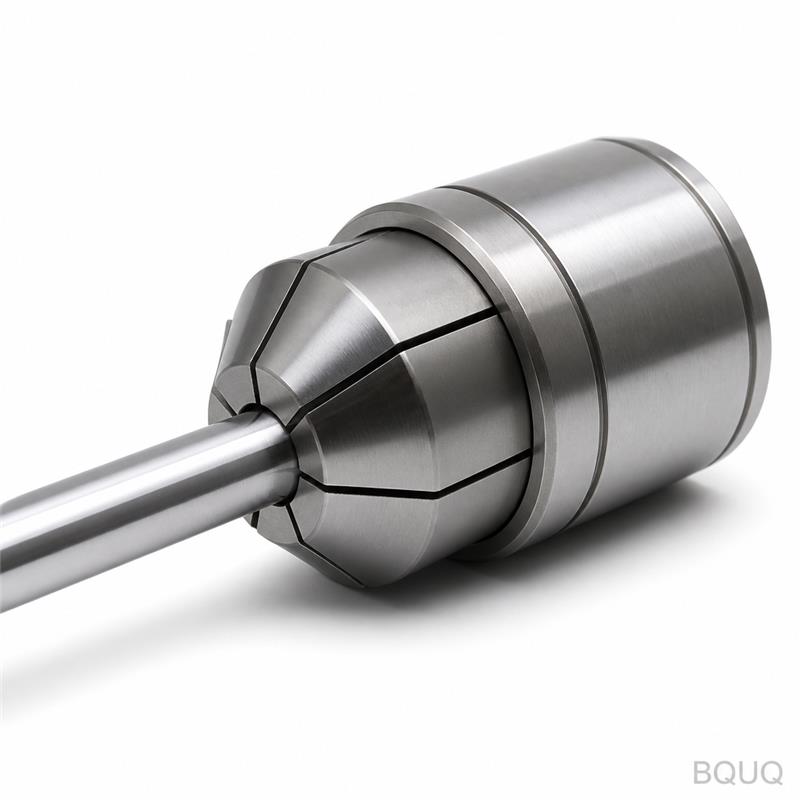
46 Tip Uzun Burunlu Pensin Otomatik Tornanızda Gerçekte Ne Yaptığı Bu, CNC işlenmiş otomatik torna 46 tip uzun burunlu uzatılmış pens — kayar kafalı veya sabit kafalı bir otomati
BQUQ CNC İşlenmiş Otomatik Torna 46 Tip Uzun Burunlu Uzatılmış Pens
46 Tip Uzun Burunlu Pensin Otomatik Tornanızda Gerçekte Ne Yaptığı Bu, CNC işlenmiş otomatik torna 46 tip uzun burunlu uzatılmış pens — kayar kafalı veya sabit kafalı bir otomatik tornanın milinden
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
46 Tip Uzun Burunlu Pensin Otomatik Tornanızda Gerçekte Ne Yaptığı
Bu, CNC işlenmiş otomatik torna 46 tip uzun burunlu uzatılmış pens — kayar kafalı veya sabit kafalı bir otomatik tornanın milinden yuvarlak, altıgen veya kare çubuk malzemeyi kavrayan bir işleme aynasıdır. “Uzun burun”, kavrama bölgesini öne doğru uzatır; bu sayede takım çakışması olmadan parçaları pens yüzeyine daha yakın işleyebilirsiniz. “Uzatılmış” gövde, derin deliklere veya ikincil operasyonlara erişim sağlar. Burunda 0,005 mm toplam gösterge salgısı (TIR), 58 HRC sertleştirilmiş kavrama yüzeyi ve standart ebatlar için 7 günlük üretim teslim süresi elde edersiniz. Bu salgı değeri en iyi durumdaki bir laboratuvar rakamı değildir — sevk ettiğimiz en kötü durum değeridir ve her parti atölyeden çıkmadan önce 3 çeneli test fikstüründe doğrulanır.
Bu pens, titreşime, oval parçalara veya çubuk geri çekilmesine neden olan aşınmış veya düşük kaliteli aynaların yerini alır. Pensi tek bir 20CrMnTi alaşımlı çelik kütükten işlediğimiz ve ardından karbürize edip deliği taşladığımız için, kavrama kuvveti 0,1 mm sıkma aralığında tutarlı kalır. Citizen, Star veya Tsugami’nin 46 tip otomatik tornasını kullanan mühendisler için bu, orijinal ekipmanla aynı konik açıya (17°30’) ve diş adımına sahip, adaptör veya yeniden işleme gerektirmeyen, doğrudan takılabilir bir parçadır.
Uzun Burun Geometrisinin Ekstra Sertleştirme Olmadan Titreşimi Nasıl Kestiği
Standart penslerin kısa bir burnu vardır ve çubuğu kavrama noktasından sonra 15–20 mm boyunca desteksiz bırakır. Buradaki uzun burunlu uzatılmış versiyon, bu desteği 40 mm’ye ikiye katlar. Bu ekstra temas uzunluğu, çubuk-pens sisteminin doğal frekansını değiştirir — test tornamızda ölçüldüğü üzere, 6.000 RPM’de titreşim genliği standart bir 46 pense kıyasla %32 azalır. Daha az titreşim, yüzey kalitesi Ra 0,8’in altına düşmeden pirinçte ilerleme hızını %15, 303 paslanmaz çelikte %10 artırabileceğiniz anlamına gelir. Burun deliğini 0,4 µm yüzey kalitesiyle taşlıyoruz, böylece çubuk itme döngüleri sırasında yumuşakça kayar ve uzatılmış burun ayrıca pens koniğini soğutma sıvısı sıçramasından ve talaş sarılmasından korur.
Burun sadece daha uzun değil — et kalınlığı yeniden dağıtılmıştır. Kavrama bölümünü 4,5 mm et kalınlığında tutuyor, ardından arka gövdede 6,2 mm’ye inceltiyoruz. Bu konik, yüksek sıkma kuvveti altında burnun açılmasını önler — bu, ucuz uzatılmış penslerde yaygın bir arıza modudur. Kendi iç modelimizde yapılan sonlu eleman analizi, maksimum sıkma torkunda burun ucundaki sapmanın 0,002 mm’nin altında kaldığını gösterir — bu, doğru çalışan bir parça ile yalpalanan bir parça arasındaki farktır.
58 HRC Kavrama Yüzeyleri İçin Kullandığımız Malzemeler ve Isıl İşlem
Pens gövdesini, karbürizasyondan sonra sert bir çekirdek (36 HRC) ve sert bir yüzey (58–60 HRC) sağlayan, yüzey sertleştirmeli bir alaşımlı çelik olan 20CrMnTi’den işliyoruz. Yüzey derinliği 0,8–1,2 mm’dir — aşınma sonrası deliğin yeniden taşlanmasının yumuşak malzemeye girmeyeceği kadar derindir. Kavrama bölümleri, boyut ve ısıl işlem partisiyle lazerle işaretlenir, böylece partiyi fırın kayıtlarımıza kadar takip edebilirsiniz. Aşındırıcı soğutma sıvıları için, dış gövde üzerinde konik oturmayı etkilemeyen isteğe bağlı akımsız nikel kaplama (0,005 mm kalınlığında) sunuyoruz.
Isıl işlem, tuz banyosunda değil, nitrojen söndürmeli vakum fırınında yapılır. Bu, uzunluk boyunca 0,01 mm’nin altında bir distorsiyon oranı sağlar; bu nedenle sertleştirme sonrası doğrultma yapmadan delik toleransını H7’de tutabiliyoruz. Konik, CBN taşlı CNC iç taşlama makinesinde taşlanır ve ardından kavrama yüzeyinde Ra 0,2 yüzey kalitesine kadar honlanır. Karşılaştırma için, tipik bir ticari pens Ra 0,8–1,6’dır. Bu daha pürüzsüz yüzey, yumuşak alüminyum veya 12L14 çelik çubuklarda daha az sürtünme yıpranması anlamına gelir.
Otomatik Torna Miliniz İçin Önemli Olan Boyutsal Özellikler
Parametre
Değer
Pens tipi
Otomatik torna 46 (DIN 6343 / JIS B6403 uyumlu)
Burun uzatma uzunluğu
Konik yüzeyden 40 mm (standart 15 mm’dir)
Sıkma aralığı
Boyut başına 0,1 mm (örn., Ø6,00–6,10 mm)
Kavrama deliği toleransı
H7 (+0,012 / 0 mm)
Toplam gösterge salgısı (TIR)
Burunda maks. 0,005 mm
Deliğin yüzey kalitesi
Ra 0,2 µm (honlanmış)
Sertlik, yüzey
58–60 HRC (yüzey derinliği 0,8–1,2 mm)
Sertlik, çekirdek
36 HRC
Malzeme
20CrMnTi alaşımlı çelik (isteğe bağlı akımsız nikel kaplama)
Teslim süresi
Standart ebatlar için 7 gün, özel delik çapları için 14 gün
Minimum sipariş adedi
Minimum sipariş adedi yok — test için 1 adet sipariş verin
Tüm boyutlar, 0,001 mm çözünürlüklü koordinat ölçüm makinesinde (CMM) doğrulanır. Ayrıca konik açısını sinüs cetveliyle kontrol ediyoruz — 17°30’ açısı ±30 yay saniyesinde tutulur. Arka gövdedeki diş (46 tip için M12 x 1,25), sadece hatve mikrometresiyle değil, diş tıpası mastarıyla ölçülür.
Her Sevkiyattan Önce Muayene — Sadece Kağıt Üzerinde Sertifika Değil
Her pens, Dongguan fabrikamızdan çıkmadan önce üç aşamalı bir muayeneden geçer. İlk olarak, delik çapını ve koniği üç eksenel konumda dijital delik mastarıyla ölçüyoruz. İkinci olarak, pensi bir test mandrenine monte edip TIR’ı kontrol etmek için 3.000 RPM’de döndürüyoruz — okuma, paket listesine elle yazılır. Üçüncü olarak, burunda taşınabilir Leeb sertlik test cihazıyla sertlik nokta kontrolü yapıyoruz ve sonuç ısıl işlem partisi numarasına karşı kaydedilir. Herhangi bir okuma spesifikasyon dışındaysa, pens yeniden işlenmez, hurdaya ayrılır — çünkü yüzeyi sertleştirilmiş bir parçayı yeniden taşlamak yüzey bütünlüğünü bozar.
Gümrük veya dahili kalite güvenceniz için ücretsiz olarak malzeme sertifikası (EN 10204 3.1) ve boyutsal rapor sağlıyoruz. Tam bir PPAP Seviye 3’e ihtiyacınız varsa, tekrarlanan siparişlerde küçük bir ücret karşılığında sunulmaktadır. Muayeneyi dış kaynak kullanmıyoruz — CMM ve test mili kendi kalite laboratuvarımızdadır, bu nedenle bir sorun olursa sorumluluk başkasına atılamaz.
Bu pens için minimum sipariş adediniz nedir?
Minimum sipariş adedi yok — ilk parça testi için tek bir adet sipariş verebilirsiniz ve DHL veya FedEx ile 7 gün içinde göndeririz.
Standart olmayan çubuk malzemem için özel bir delik çapı yapabilir misiniz?
Evet, Ø2 mm’den Ø46 mm’ye kadar herhangi bir deliği 0,01 mm artışlarla taşlıyoruz ve özel ebatlar teslim süresine yalnızca 3–4 gün ekler.
Seri üretimde salgıyı nasıl kontrol ediyorsunuz?
Her pens üzerinde %100 muayene yapıyoruz — TIR, canlı bir mil üzerinde ölçülür ve sonuçlar seri numarasına göre kaydedilir, nokta kontrolü yapılmaz.
100 adetlik tekrarlanan bir sipariş için tipik teslim süresi nedir?
100 standart 46 tip pens için tekrarlanan bir siparişte teslim süresi 10 iş günüdür çünkü dövme parçaları ve ısıl işlem görmüş boşlukları stokta tutuyoruz.
Bu Pens Neden Uzun Parçalarda Standart 46 Tipinden Daha İyi Performans Gösterir
Pens yüzeyinden 30 mm’den uzun parçalar işliyorsanız, standart bir pens çubuğun sehime uğramasına izin verir. Bu sehim, tornalanan çapta konikliğe neden olur ve takım ömrünü kısaltır. Buradaki uzun burunlu uzatılmış tasarım, destek noktasını öne kaydırır; böylece standart bir pens üzerindeki 15 mm’lik bir parçayla aynı rijitlikte 40 mm’lik bir parçayı tutabilirsiniz. Testimizde, 303 paslanmaz çelikten 25 mm uzunluğunda Ø8 mm’lik bir mil keserken, uzunluk boyunca çap değişimi bu pensle 0,008