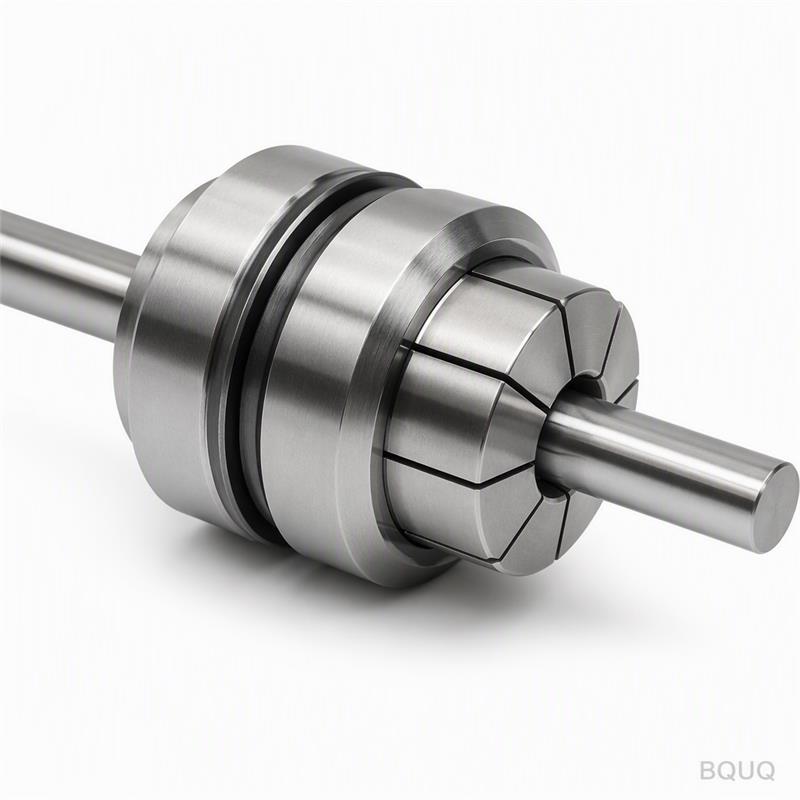
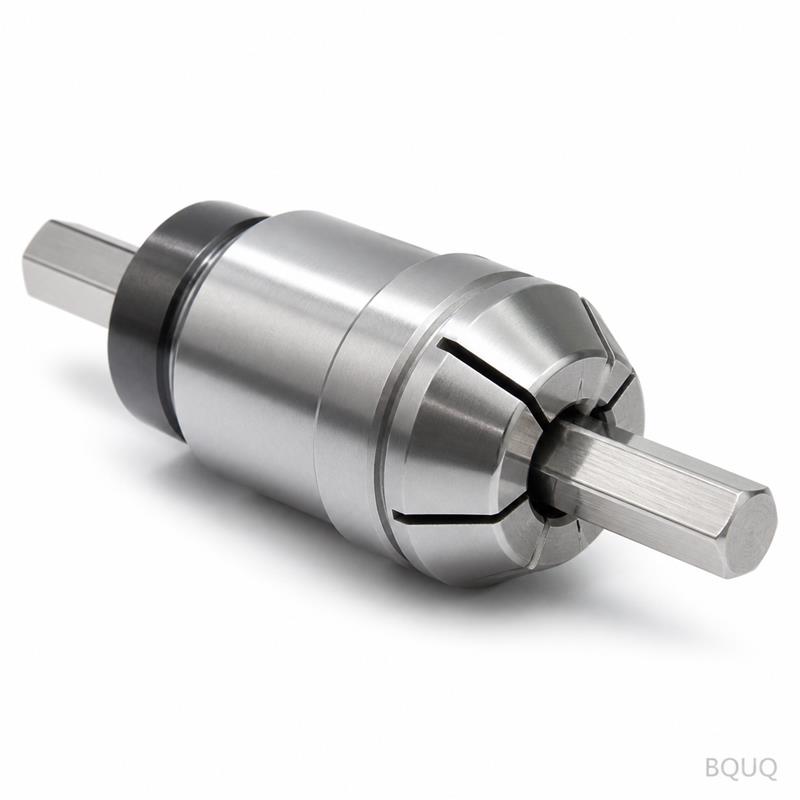
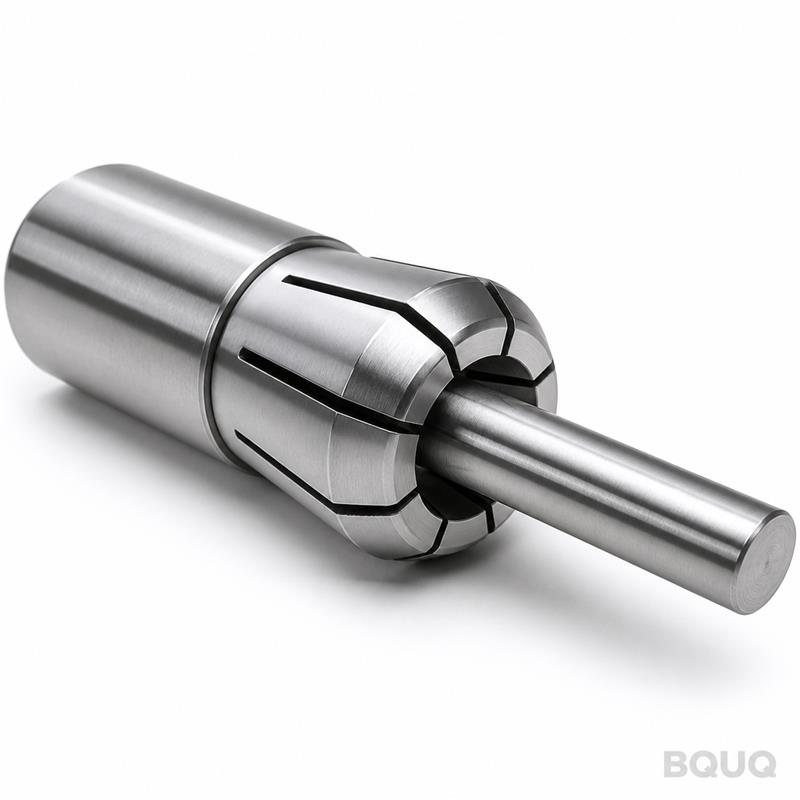
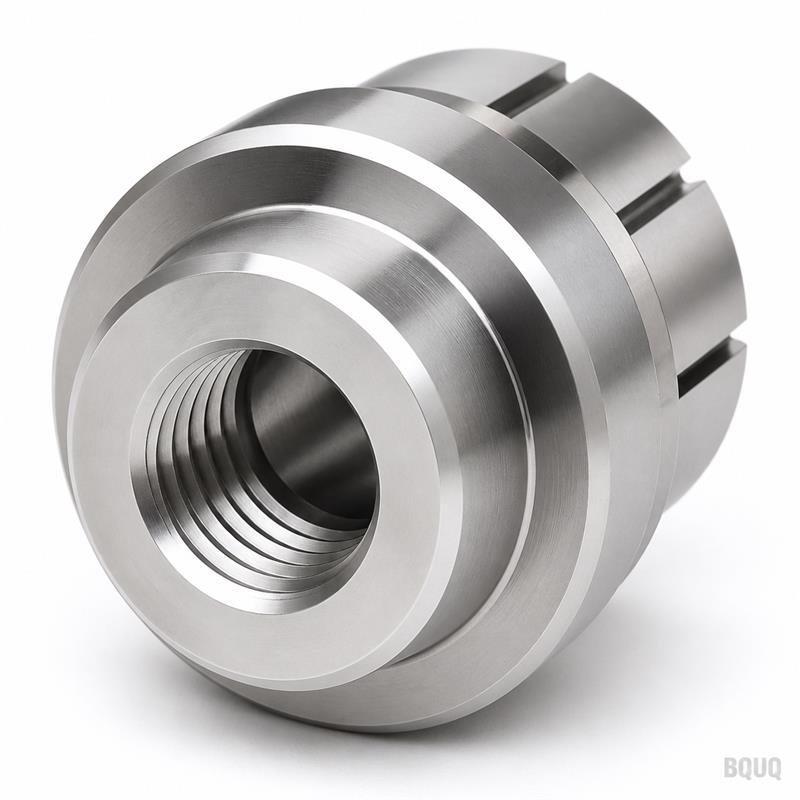
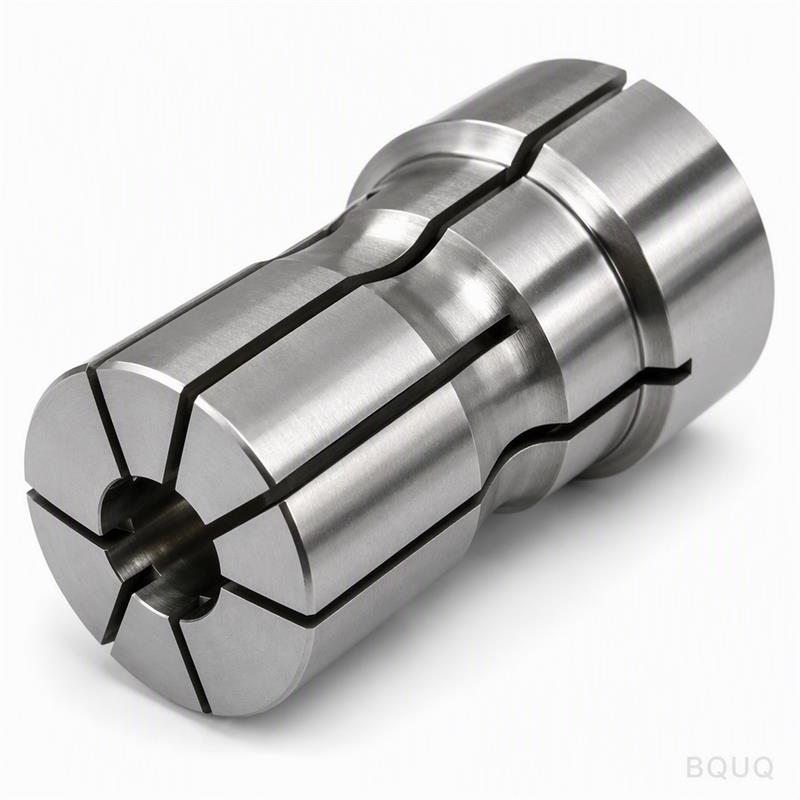
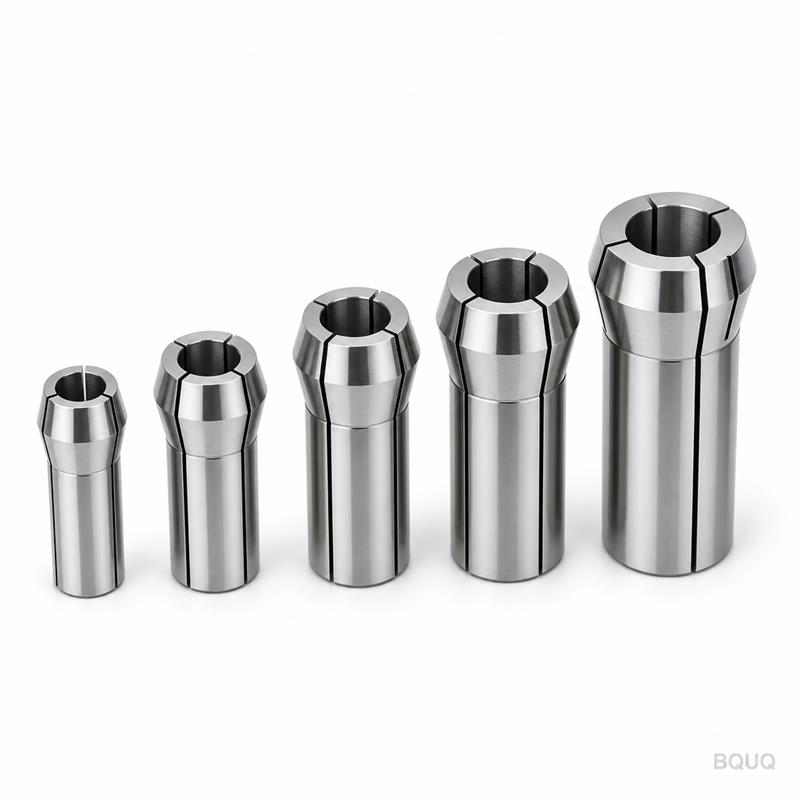
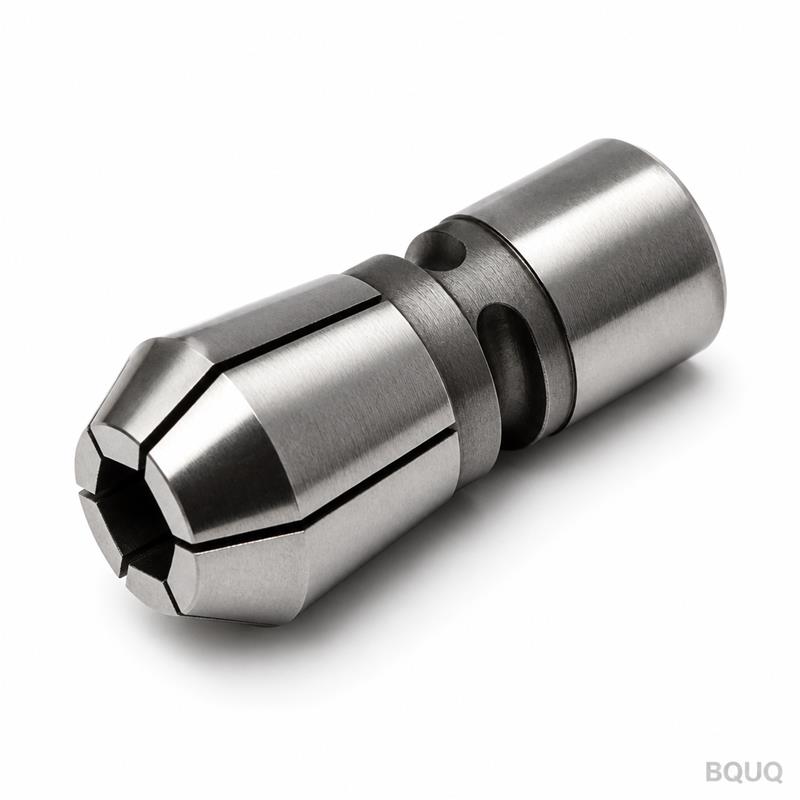
Bu, yuvarlak çubuk besleyen otomatik tornalar ve İsviçre tipi makineler için üretilmiş bir CNC İşlenmiş Otomatik Torna 30 Tip Pens‘tir (Yuvarlak Çubuk Malzeme İçin). Garantili 0,00
BQUQ CNC İşlenmiş Otomatik Torna 30 Tip Pens, Yuvarlak Çubuk Malzeme İçin
Bu, yuvarlak çubuk besleyen otomatik tornalar ve İsviçre tipi makineler için üretilmiş bir CNC İşlenmiş Otomatik Torna 30 Tip Pens'tir (Yuvarlak Çubuk Malzeme İçin). Garantili 0,005 mm TIR salgı, HRC
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, yuvarlak çubuk besleyen otomatik tornalar ve İsviçre tipi makineler için üretilmiş bir CNC İşlenmiş Otomatik Torna 30 Tip Pens'tir (Yuvarlak Çubuk Malzeme İçin). Garantili 0,005 mm TIR salgı, HRC 58–62 sertlik ve delik üzerinde Ra 0,4 µm yüzey kalitesi elde edersiniz. Standart ebatlar için teslim süresi 7–10 gündür ve Dongguan fabrikamızdan 12 saat içinde kesin teklif ile sevkiyat yapıyoruz.
30 Tip Pens Neden Yuvarlak Çubukta Yarık Çelik Burçlardan Daha Üstün
Standart yarık çelik burçlar yüksek ilerleme hızlarında deforme olur, bu da çubuk titremesine ve çap sapmasına neden olur. 30 tip pensimiz, çubuk malzemeyi iş mili eksenine eş merkezli tutan, tamamen taşlanmış ve sertleştirilmiş bir deliğe ve 0,005 mm TIR değerine sahiptir. Bu, 6.000 RPM'de bile tornalanmış parçalarınızın çapının ±0,01 mm içinde kalmasını sağlar. Pens'in 30 derecelik konikliği makinenin çekme borusuyla eşleşir ve aşırı sıkmadan tekrarlanabilir sıkma kuvveti sağlar.
Kendi Tesisimizde İşlediğimiz Delik Ebatları, Sertlik ve Yüzey Kalitesi
Deliği 3 mm'den 42 mm'ye kadar 0,5 mm artışlarla işliyoruz. Her delik Ra 0,4 µm'ye honlanır, ardından HRC 58–62'ye kadar tamamen sertleştirilir. Bu sertlik, 303 paslanmaz çelik veya 12L14 kurşunlu çelik gibi aşındırıcı çubuk malzemelerin aşınmasına direnç gösterir. Dış koniklik 30° ± 0,05° açıyla taşlanır ve arka yüzey 0,003 mm içinde düzdür. Ayrıca 10.000 parçanın üzerindeki seriler için nitrürlenmiş (HV 900) bir versiyon da sunuyoruz.
Malzeme
SAE 8620, 20CrMnTi veya AISI 4140 (sementasyonla sertleştirilmiş)
Sertlik
HRC 58–62 (çekirdek HRC 35–40)
Delik Çapı Aralığı
3,0 mm – 42,0 mm (0,5 mm adımlarla)
Salgı (TIR)
Deli ve koniklikte ≤ 0,005 mm
Yüzey Kalitesi
Delihte Ra 0,4 µm, koniklikte Ra 0,8 µm
Koniklik Açısı
30° ± 0,05°
Teslim Süresi
7–10 gün (standart), 3 gün (acele)
Minimum Sipariş Adedi
Minimum sipariş adedi yok — tek parça kabul edilir
Muayene
%100 CMM kontrolü + delik için hava mastarı
Menşei
Çin'de üretilmiştir, Dongguan fabrikası (ISO 9001:2015)
Isıl İşlem Döngüsü: Sementasyon Derinliği 0,8 mm, Dekarbürize Tabaka Yok
Pensi 920°C'de kontrollü atmosferli fırında semente ediyor, ardından 0,8–1,0 mm sementasyon derinliği elde etmek için su verip menevişliyoruz. Bu size, ağır çubuk çekme sırasında kırılmaya dirençli, tok bir çekirdek üzerinde sert bir aşınma yüzeyi sağlar. Isıl işlemden sonra dekarbürize tabakayı tamamen kaldırmak için 0,2 mm talaş kaldırıyoruz; böylece nihai HRC 58–62, yumuşak bir yüzeyde değil, gerçek çalışma yüzeyinde ölçülür.
Her Sevkiyattan Önce Muayene: CMM ve Hava Mastarı
Her bir pens 3 noktalı kontrolden geçer. İlk olarak, bir CMM koniklik açısını, arka yüzey düzlüğünü ve eş merkezliliği ölçer. İkinci olarak, bir hava mastarı delik çapını ±0,002 mm hassasiyetle doğrular. Üçüncü olarak, pensi gerçek bir otomatik torna üzerinde 20 mm yuvarlak çubukla test ederek 2.000 N sıkma kuvveti altında kayma olmadığını doğrularız. Her sevkiyatla birlikte yüzey pürüzlülük izlerini içeren bir PDF muayene raporu alırsınız.
Pensi Yuvarlak Çubuk Malzeme Toleransınıza Göre Nasıl Eşleştirirsiniz
Çubuk malzemenizin h9 veya h11 toleransı vardır. Pens deliği, çubuğun nominal çapından 0,03–0,05 mm daha büyük olmalıdır. Örneğin, 20 mm h9 çubuk (0 ila −0,052 mm) için 20,03 mm delik gerekir. 20,00 mm delik sipariş ederseniz, pens yalnızca yüksek noktaları kavrar ve titreşime neden olur. Bize çubuğunuzun gerçek toleransını gönderin, deliği buna göre işleyelim—bu standart bir uygulamadır, özel bir istek değildir.
Karşılaştırma: Yüksek Hızlı Besleme için Taşlanmış Delik ve Raybalanmış Delik
Raybalanmış delikler, çubuk yüzeyine aktarılan ve mikro kaynak ile titreşime neden olan spiral takım izine sahiptir. Taşlanmış deliğimiz, ince bir yağ filmini tutan ve sürtünmeyi %30 azaltan bir çapraz tarama desenine sahiptir. Bir Citizen L20 üzerinde yapılan 500 parçalık testte, taşlanmış pens çap sapmasını ±0,008 mm'de tutarken, raybalanmış pens 200 parçadan sonra ±0,02 mm'ye kadar saptı. 4.000 RPM'nin üzerinde çalışıyorsanız, taşlanmış deliği seçin—tüm 30 tip penslerimizde standarttır.
Bu pens için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur — tek bir CNC İşlenmiş Otomatik Torna 30 Tip Pens (Yuvarlak Çubuk Malzeme İçin) sipariş edebilirsiniz ve toplu siparişle aynı muayene ve dokümantasyonu uygularız.
Standart olmayan bir çubuk çapı veya toleransı için deliği özelleştirebilir misiniz?
Evet, 3 mm ile 42 mm arasındaki herhangi bir deliği 0,1 mm artışlarla işliyoruz ve çubuk malzemeniz gerektiriyorsa ±0,003 mm delik toleransı sağlayabiliyoruz.
Pensin 0,005 mm salgı spesifikasyonunu karşıladığını nasıl garantiliyorsunuz?
Koniklik ve delik eş merkezliliğini ölçmek için 0,001 mm çözünürlüklü 3 uçlu CMM kullanıyoruz ve sevkiyattan önce 0,004 mm TIR'ı aşan pensleri reddediyoruz.
Acele sipariş için teslim süresi nedir?
Standart teslim süresi 7–10 gündür, ancak ek %15 ek ücret karşılığında özel bir taşlama hücresi kullanarak 3 gün içinde sevkiyat yapabiliriz.
Çubuk Malzeme Spesifikasyonlarınızla 12 Saatte Kesin Teklif İsteyin
Bize çiziminizi, çubuk çapınızı, toleransınızı ve malzemenizi gönderin. 12 saat içinde sabit fiyat, teslim süresi ve numune muayene planı ile yanıt veriyoruz. Hassas imalat için doğrudan kaynağız—aracı şirket kârı yok. E-posta sc@bquq.com veya WhatsApp +86 13713157787. Hâlâ takım seçimine karar veriyorsanız, CNC kesici takım seçim rehberimizi okuyun. Genel parça toleransları için CNC işleme toleransları rehberine göz atın. Dongguan'dan dünya çapında sevkiyat yapıyoruz, Çin'de üretilmiştir, minimum sipariş adedi yoktur.