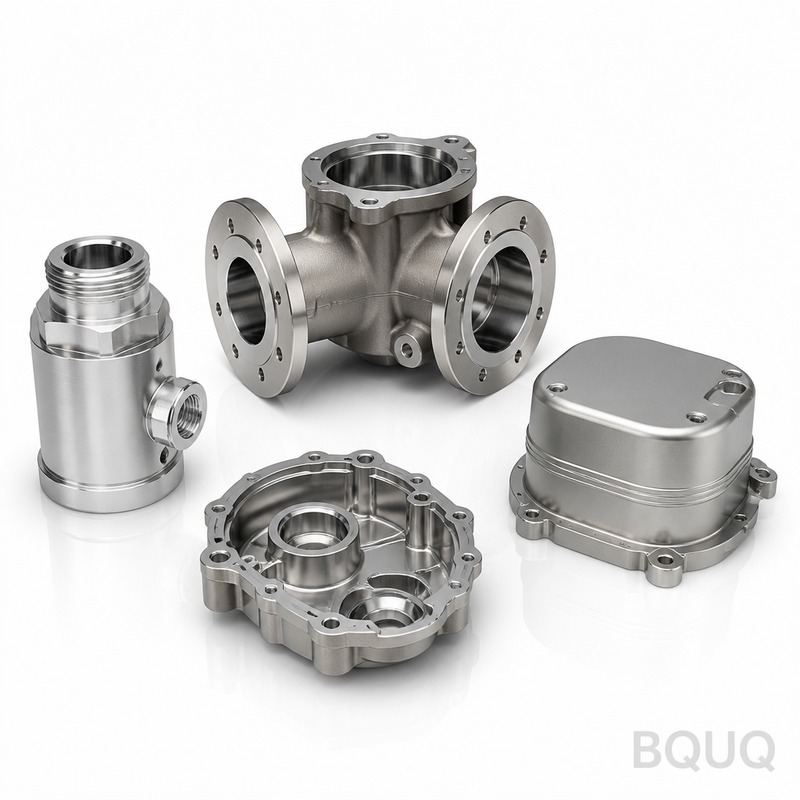
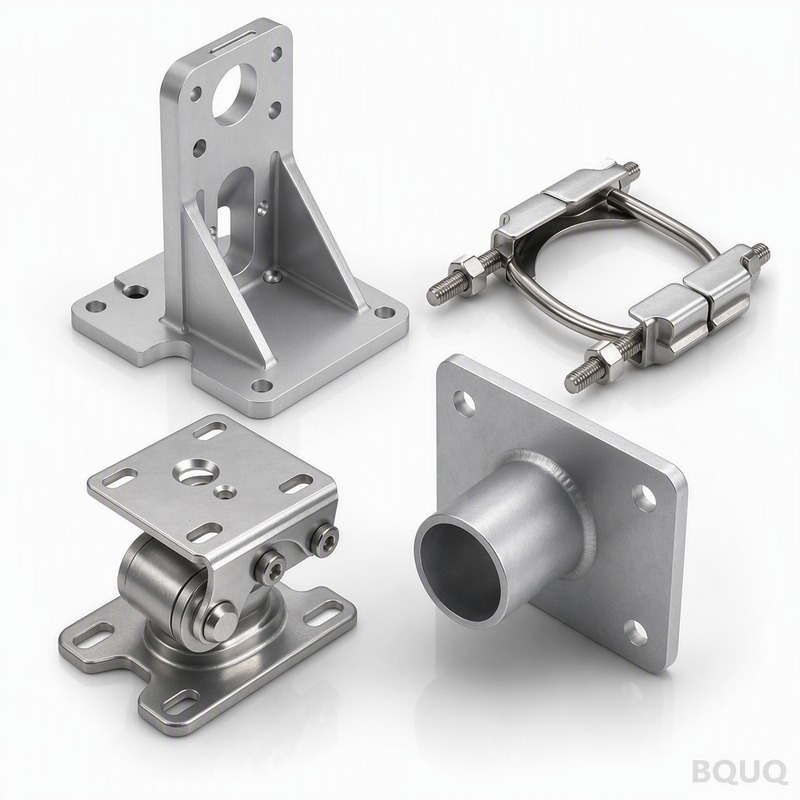
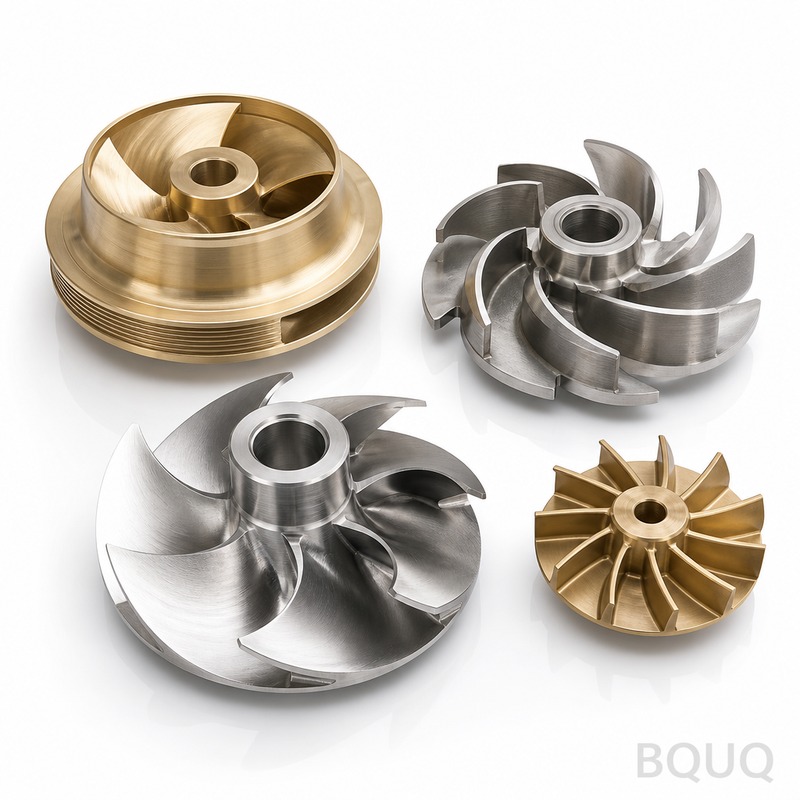
Bu CNC İşlenmiş Havacılık Gövdeleri; aviyonikler, sensörler ve uçuş kontrol elektroniği için 0,005 mm toleransla işlenen ve 10 günlük teslim süresine sahip muhafazalardır. ABD ve
BQUQ CNC İşlenmiş Havacılık Gövdeleri | Hassas Üretim, Çin Malı
Bu CNC İşlenmiş Havacılık Gövdeleri; aviyonikler, sensörler ve uçuş kontrol elektroniği için ±0,005 mm toleransla işlenen ve 10 günlük teslim süresine sahip muhafazalardır. ABD ve AB'deki havacılık a
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu CNC İşlenmiş Havacılık Gövdeleri; aviyonikler, sensörler ve uçuş kontrol elektroniği için ±0,005 mm toleransla işlenen ve 10 günlük teslim süresine sahip muhafazalardır. ABD ve AB'deki havacılık ana yüklenicilerine sevkiyat yapan 20 yıllık Dongguan fabrikasından, garantili 0,8 Ra yüzey kalitesi ve 42 HRC'ye kadar sertlik elde edersiniz.
İnce Cidarlı Alüminyum Gövdelerde ±0,005 mm'yi Nasıl Koruyoruz?
Havacılık gövdeleri katı bloklar değildir. Bunlar; bosslar, montaj kulakları ve O-ring kanalları olan ince cidarlı kutulardır. Bunları işlemek titreşim ve sehim yaratır. Bununla özel bir vakum fikstür sistemiyle mücadele ediyoruz. Parça, kenar kelepçeleriyle değil, tüm tabanı boyunca emişle tutulur. Bu, kesme kuvvetini dağıtır ve 1,2 mm kadar ince cidarlarda titreşimi ortadan kaldırır. Kritik delik ve pilot çapları için iki aşamalı bir süreç kullanıyoruz: 0,5 mm pay bırakarak kaba işleme, ardından 8.000 RPM'de yeni bir karbür parmak freze ile son işleme. Bu, tüm deliklerde 0,005 mm yuvarlaklık sağlar. Ayrıca her gövdеyi kumpasla değil, CMM ile kontrol ediyoruz. CMM raporu sevkiyat kutunuza dahildir.
Uçuş Kritik Parçalar İçin Kullandığımız Malzemeler ve Isıl İşlem
Havacılık gövdeleri için beş ana alaşımı işliyoruz. Alüminyum 6061-T6, kritik olmayan aviyonik kutular için standarttır. Daha yüksek mukavemet için 572 MPa akma dayanımı sağlayan 7075-T6 kullanıyoruz. Motor yakınındaki yüksek sıcaklık bölgeleri için Inconel 718 ve paslanmaz 17-4 PH işliyoruz. Ağırlık kritik insansız hava araçları için alüminyum 2024-T3 kesiyoruz. Isıl işlem şirket içinde yapılır: 7075 için 495°C'de çözeltiye alma, ardından 120°C'de 24 saat yapay yaşlandırma. Bu, çelik gövdelerde tutarlı bir 42 HRC sağlar. Gerilim gidermeyi asla atlamıyoruz. Kaba işlemeden sonra, iç gerilimi gidermek için boşluğu 190°C'de 4 saat ısıtıyoruz. Bu, gövdenin son işlemeden sonra burkulmasını önler.
Korozyon Direnci İçin Ra 0,4 Yüzey Kalitesi ve Eloksal
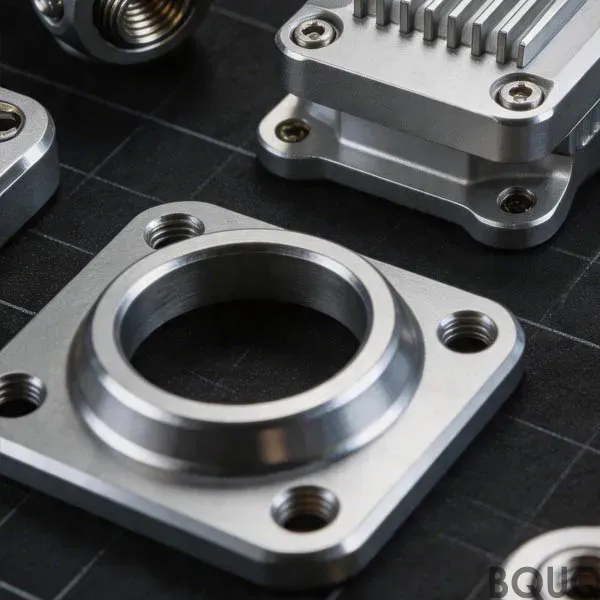
Havacılık gövdelerimizdeki ham işlenmiş yüzeyler, sızdırmazlık yüzeylerinde Ra 0,4 ve diğer tüm fonksiyonel yüzeylerde Ra 0,8 olarak tutulur. Ancak önemli olan kaplama, anodik kaplamadır. Tip II sülfürik asit eloksalını 0,008 mm ila 0,015 mm kaplama kalınlığıyla kullanıyoruz. Renk, spesifikasyonunuza göre şeffaf veya siyahtır. Bu, yüzeyde 300 HV sertlik sağlar ve gövde karbon fiber yapılara bağlandığında galvanik korozyonu önler. EMI koruması için nikel kaplı alüminyum gövdeler sunuyoruz. Kaplama 0,005 mm kalınlığındadır ve MIL-STD-461F zayıflatma testlerini geçer. Kayan kapaklarda düşük sürtünme için PTFE emdirilmiş eloksal da uygulayabiliriz.
Her Sevkiyattan Önce Muayene: CMM, Sertlik ve Hava Mastarı
Her CNC İşlenmiş Havacılık Gövdesi, numune değil, tam muayeneden geçer. 0,0001 mm çözünürlüğe sahip bir Zeiss CMM kullanıyoruz. Program tüm kritik boyutları kontrol eder: delik çapları, delikler arası mesafe, montaj yüzeyinin düzlüğü ve bossların dikliği. Sertlik, parçaya bağlı kurban bir kulakta Rockwell test cihazıyla doğrulanır. Yüzey pürüzlülüğü, sızdırmazlık yüzeyinde bir profilometre ile ölçülür. 10 mm'nin altındaki delik çapları için 0,001 mm tekrarlanabilirlik sağlayan hava mastarı kullanıyoruz. Muayene raporu, QC mühendisimiz tarafından imzalanır ve ısı numarası ile haddehane izlenebilirliğini içeren malzeme sertifikasının bir kopyasını içerir.
Teslim Süresi: Prototipler İçin 10 Gün, Seri Üretim İçin 20 Gün
Prototip gövdeler, eloksal dahil 10 günde işlenir. Bu, 24/5 vardiya programı ve 5 eksenli DMG Mori üniteleri dahil 32 CNC makinemiz olduğu için mümkündür. 50 ila 500 adetlik seri üretimler 20 günde sevk edilir. Eloksal banyosu için 2 günlük bir tampon süre tutuyoruz. Daha hızlıya ihtiyacınız olursa, tek bir prototipi %15 ek ücretle 5 güne hızlandırabiliriz. Birden fazla iterasyon için ek ücret almıyoruz. 1 adet veya 1.000 adet sipariş edebilirsiniz, aynı birim fiyat kırılımı geçerlidir. Minimum sipariş adedi yoktur. Bu, hassas üretim hizmetimizin temel bir parçasıdır: ilk parçaya bininci parçayla aynı özeni gösteririz.
Tip II Sülfürik, 0,008–0,015 mm, Şeffaf veya Siyah
Teslim Süresi (Prototip)
10 iş günü
Teslim Süresi (Seri Üretim 50-500 adet)
20 iş günü
Minimum Sipariş Adedi
Yok (1 adet kabul edilir)
Menşei Ülke
Çin Malı, Dongguan fabrikası
Bu Ay İşlediğimiz Tipik Gövde Konfigürasyonları
Yalnızca bu ay 340 gövde sevk ettik. Bunlardan biri, uçuş veri kaydedici için dört adet 6 mm montaj deliği ve kapakta O-ring kanalı olan 120 mm x 80 mm x 40 mm boyutlarında 7075-T6 bir muhafazaydı. Bir diğeri, seramik bir insert tutan 0,005 mm deliğe sahip, 45 mm çapında bir motor sensörü için Inconel 718 gövdeydi. Üçüncüsü, aerodinamik sürtünmeyi azaltmak için dış yüzeyde 1,5 mm cidar ve 0,8 Ra yüzey kalitesine sahip 2024-T3 drone gimbal gövdesiydi. Ayrıca bir uydu iletişim modülü için 0,5 mm hatveli bir ızgara üzerinde 36 kılavuz çekilmiş deliğe sahip 17-4 PH bir gövde işledik. Bunların tümü, yeniden işleme olmadan ilk parça muayenesinden geçti. Gövdeniz benzer ise bu sonuçları eşleştirebiliriz. Farklıysa, mühendislerimiz taahhüt vermeden önce DFM incelemesinde fikstür ve takım yolu değişiklikleri önerecektir.
Büyük İnce Cidarlı Muhafazalarda Distorsiyonu Nasıl Azaltıyoruz?
300 mm'den uzun büyük gövdeler, işleme sonrası distorsiyona eğilimlidir. Sorun, kalıntı gerilim salınımıdır. Bunu üç aşamalı bir süreçle çözüyoruz. İlk olarak, tüm cidarlarda 1 mm pay bırakarak dış şekli kaba işliyoruz. İkinci olarak, gerilimi salmak için parçayı 190°C'ye ısıtıp yavaşça soğutuyoruz. Üçüncü olarak, cidarları ve delikleri tek bir bağlamada son işliyoruz. Son işleme için düşük helis açılı bir parmak freze kullanıyoruz. Bu, standart 45 derece helis açılı takıma kıyasla kesme kuvvetini %30 azaltır. Son geçiş için 0,1 mm pay bırakıyoruz ve geçiş başına 0,05 mm derinlikte kesiyoruz. Sonuç, 400 mm uzunluğundaki bir yüzeyde 0,02 mm içinde düzlüktür. Bu nedenle yukarıdaki tablodaki toleransları garanti edebiliyoruz. Takım seçimi hakkında daha fazlası için CNC kesici takım seçim rehberimize bakın.
Gövde Tasarımınız İçin DFM Geri Bildirimi
3D modelinizi bize gönderin, 24 saat içinde bir DFM (Üretim İçin Tasarım) raporu döndürelim. Küçük takım gerektiren keskin iç köşeler, daha uzun takım gerektiren derin cepler veya sehim riski taşıyan 1,0 mm altı cidar kalınlıkları gibi sorunları işaretleriz. Ayrıca radyus eklemeyi, eğim açılarını ayarlamayı ve O-ring kanallarını standart boyutlara taşımayı öneririz. Bu geri bildirim ücretsizdir ve sizi sipariş vermeye zorunlu kılmaz. Hassas üretim felsefemizin bir parçasıdır. Çizim göndermeden önce tolerans sınırlarını daha iyi anlamak istiyorsanız, İlgili Ürünler