
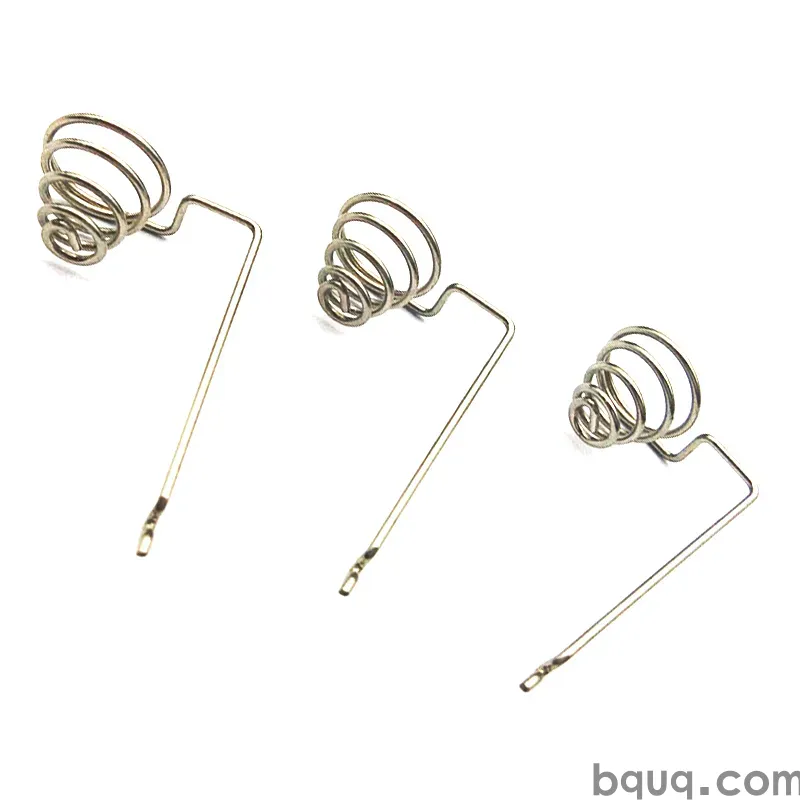
Damgalanmış Reed Anahtarı ve Sensör Parçaları
Kısa cevap: Damgalanmış reed anahtarı ve sensör parçaları, 0,05–0,50 mm şeritten progresif kalıplarda üretilen ince ölçülü metal bileşenlerdir — reed bıçakları, kurşun çerçeveler, kontak pedleri, muhafazalar ve montaj klipsleri. Kritik parametreler bıçak düzlüğü (tipik olarak 0,02 mm veya daha iyi), kontak aralığı tutarlılığı (gösterge niteliğinde ±0,02 mm), 0,02 mm'nin altında çapak yüksekliği ve kontak bölgesinde kontrollü kaplama kalınlığıdır. BQUQ bu parçaları tek bir Dongguan ISO9001 fabrikasında dört üretim hattında damgalar, CNC işlenmiş kalıp insertlerinde ±0,005 mm tutar ve esnek MOQ ile 12 iş saatinde teklif verir.
Reed anahtarları ve küçük sensörler dışarıdan basit görünür: bir cam veya plastik kılıf, iki veya üç metal bıçak, birkaç kablo ucu. İçeride, cihaz çoğu insanın hiç görmediği toleranslarda damgalanmış metal parçalara bağlı olarak çalışır veya ölür. 200.000 işlemden sonra arızalanan bir reed anahtarı genellikle camdan dolayı arızalanmaz. Bir bıçak 0,03 mm düz değildi, kontak kaplaması bir tarafta 0,4 µm inceydi veya bir kurşun çerçeve kenarındaki çapak aralığa bir parçacık bıraktığı için arızalandı.
Bu makale, damgalanmış reed anahtarı parçaları ve sensör bileşenleri tedarik ederken alıcıların ve tasarım mühendislerinin neleri belirtmesi gerektiğini, damgalama sürecinin nasıl kontrol edildiğini ve gerçek maliyet ve kalite ödünleşimlerinin nerede olduğunu kapsar.
"Damgalanmış reed anahtarı parçası" nedir?
Reed anahtarının kendisi bir montajdır, ancak metal içeriğinin çoğu damgalanmıştır. Bu ailedeki tipik damgalanmış parçalar şunları içerir:
- Reed bıçakları — kontak aralığını kapatmak için esneyen düz, ince, ferromanyetik bıçaklar (genellikle nikel-demir alaşımı).
- Kontak pedleri / kontak perçinleri — değerli metal veya kaplanmış kontak bölgeleri, bazen bıçağın kendisinde dövülmüş bir ped olarak damgalanır.
- Kurşun çerçeveler — montaj sırasında bıçakları, uçları ve bazen cam kılıfı tutan taşıyıcı şerit.
- Sensör terminalleri ve pimleri — Hall etkisi, reed, endüktif ve optik sensör paketleri için elektriksel arayüz.
- Muhafazalar, braketler ve montaj klipsleri — sensörü son üründe konumlandıran damgalanmış sac metal.
Yüksek hacimli üretimde bu parçalar neredeyse her zaman bir progresif kalıpta yapılır; burada şerit bir dizi istasyondan geçer: boşluk açma, delme, dövme, şekillendirme ve bazen kalıp içi montaj veya ayırma.
Reed bıçağı neden en zor parçadır?
Bir reed bıçağı aynı anda üç şey yapmalıdır: tekrarlanabilir şekilde esnemek, akım taşımak ve kılıf içinde hassas bir konumda durmak. Bu kombinasyon tolerans yığınını belirler:
| Bıçak özelliği | Tipik gereksinim | Neden önemli |
|---|---|---|
| Kalınlık | 0,10–0,25 mm, ±0,01 mm | Yay oranını ve çekme hassasiyetini belirler |
| Düzlük | 0,02 mm veya daha iyi | Kullanım ömrü boyunca aralık kaymasını önler |
| Eğrilik / bombelik | 10 mm başına < 0,05 mm | Aralığı paralel tutar |
| Çapak yüksekliği | < 0,02 mm | Parçacık oluşumunu ve kısa devreyi önler |
| Kontak bölgesi kaplaması | 0,5–3,0 µm Au veya Ag, kontrollü | Kontak direnci ve aşınma |
| Bıçak uzunluğu | Tipik ±0,05 mm | Çekme amper-sarım tutarlılığı |
Bu sayılar küçük sinyal reed anahtarları için gösterge niteliğindedir. Daha yüksek güvenilirlik veya daha yüksek frekanslı parçalar bunları daha da sıkılaştırır ve takım maliyeti de buna bağlı olarak artar.
Damgalanmış bir reed anahtarı parçası gerçekte nasıl üretilir?
Süreç bir zincirdir ve her halka nihai toleransı etkileyebilir.
1. Şerit seçimi ve giriş kontrolü
Reed bıçakları genellikle 52 alaşım veya 42 alaşım gibi nikel-demir (NiFe) alaşımlarıdır; öngörülebilir bir termal genleşme katsayısı ve manyetik geçirgenlik için seçilir. Sensör terminalleri daha çok pirinç, fosfor bronz, berilyum bakır veya bakır-nikel-silisyumdur. Gelen bobin üzerindeki kalınlık toleransı, doğruluğun kazanıldığı veya kaybedildiği ilk yerdir — genişliği boyunca ±0,015 mm değişen bir bobin, kalıp ne kadar iyi olursa olsun yay oranı değişen bıçaklar üretecektir.
2. Kalıp tasarımı ve insert işleme
Kalıp geometriyi belirler. Reed bıçakları için kritik istasyonlar boşluk profili, kontak pedini belirleyen dövme veya kabartma istasyonu ve kontrollü bir bükme sağlayan herhangi bir şekillendirme istasyonudur. Kalıp insertleri ve zımbalar genellikle tel EDM ile kesilir ve ardından ±0,005 mm'ye kadar bir CNC işleme merkezinde bitirilir; BQUQ bunu kendi bünyesinde yapar, böylece kalıp düzeltmeleri dış bir tedarikçiyi beklemez.
3. Damgalama ve kalıp içi izleme
Reed parçaları için iyi işletilen bir progresif damgalama hattı şu özelliklerle çalışır:
- ±0,01 mm veya daha iyi şerit besleme doğruluğu
- Dövme ve boşluk istasyonlarında tonaj veya kuvvet izleme
- Düzenli ilk numune ve süreç içi boyutsal kontroller
- Kontrollü yağlama, çünkü yağ filmi kalınlığı dövme derinliğini değiştirir
4. Kaplama ve son işlemler
Kaplama, birçok reed ve sensör parçasının sessizce yanlış gittiği yerdir. Altın, gümüş, paladyum-nikel ve kalay ince şerit üzerinde farklı davranır ve kontak bölgesi genellikle tam yüzey kaplama yerine seçici veya nokta kaplama gerektirir. Maskeleme, varil kaplama ile makaradan makaraya kaplama ve bir çapağa kaplama riski gerçek değişkenlerdir — aynı konular damgalanmış yay kontak kaplaması bölümünde ele alınmıştır.
5. Ayırma, temizleme ve paketleme
Kalıp içinde ayrılan parçalar temiz ve dolaşmamış olarak gelir. Tamburlama veya vibrasyonla bitirilen parçalar ortam tozu ve kenar hasarı alabilir. Reed bıçakları için paketleme düzlüğü, üretim düzlüğü kadar önemlidir: preste mükemmel olan bir bıçak, dikkatsiz bir torba tarafından bükülebilir.
Tolerans ve kabiliyet: bir alıcı gerçekte neyi belirtmeli?
En yaygın tedarik hatası her şeyi aşırı belirtmektir. İşlevi etkilemeyen bir toleransı sıkılaştırmak, takım maliyetini artırır, presi yavaşlatır ve cihazı iyileştirmeden hurda oranını artırır.
| Parametre | Gevşek / kritik olmayan | İşlevsel / bunu belirtin | Maliyet etkeni |
|---|---|---|---|
| Bıçak uzunluğu | ±0,10 mm | ±0,05 mm | Kalıp doğruluğu, şerit besleme |
| Bıçak düzlüğü | 0,05 mm | 0,02 mm | Düzleştirme, dövme, taşıma |
| Çapak yüksekliği | < 0,05 mm | < 0,02 mm | Kalıp bakım aralığı |
| Kaplama kalınlığı | ±%50 | Kontak bölgesinde ±%20 | Kaplama yöntemi, maskeleme |
| Kontak aralığı (monte edilmiş) | ±0,05 mm | ±0,02 mm | Bıçak + kılıf yığını |
| Kontakta yüzey bitirme | Damgalandığı gibi | Kontrollü, yuvarlanma çapağı yok | Dövme istasyonu tasarımı |
Pratik bir kural: sıkı toleransları yalnızca cihazın elektriksel performansının bağlı olduğu iki veya üç özellik için belirtin. Diğer her şey "damgalandığı gibi, çapak kontrollü" olmalıdır.
±0,005 mm nereye uyar?
±0,005 mm, kalıp insertleri, zımbalar ve mastarlar için gerçekçi bir CNC işleme toleransıdır — genel bir damgalama toleransı değildir. Önemlidir çünkü bir üretim kaydığında kalıbın ne kadar hassas düzeltilebileceğini belirler. Yalnızca 0,02 mm adımlarla ayarlanabilen bir kalıp, 0,005 mm adımlarla ayarlanabilen bir kalıptan her zaman daha fazla dağılan parçalar üretecektir. Bu konuda daha fazlası yüksek hassasiyetli damgalama toleransları bölümünde.
Reed ve sensör kontakları için malzemeler ve kaplama
| Malzeme | Tipik kullanım | Notlar |
|---|---|---|
| 52 alaşım / 42 alaşım (NiFe) | Reed bıçakları | Eşleşen termal genleşme, manyetik tepki |
| Fosfor bronz | Sensör terminalleri, yaylar | İyi yorulma ömrü, orta iletkenlik |
| Berilyum bakır | Yüksek çevrimli sensör yayları | En iyi yorulma, dikkatli taşıma gerektirir |
| Pirinç | Genel terminaller, braketler | Düşük maliyet, kolay kaplama |
| Bakır-nikel-silisyum | Hassas terminaller | İyi mukavemet + iletkenlik dengesi |
| Paslanmaz çelik 301/304 | Muhafazalar, klipsler, braketler | Korozyon direnci, yay tavlama seçenekleri |
Kaplama seçimleri kontak fiziğini takip eder. Altın, oksit filmlerinin devreyi kıracağı düşük seviyeli sinyal kontakları için standarttır. Gümüş daha düşük direnç verir ancak ortamdaki sülfürler. Kalay ucuz ve lehimlenebilirdir ancak zamanla bıyık oluşturur. Paladyum-nikel, maliyet ve performansta altın ile gümüş arasında yer alır.
Muayene: parçaların iyi olduğunu nasıl kanıtlarsınız?
Reed ve sensör parçaları küçük, ince ve ölçümün kendisi tarafından kolayca hasar görebilir. İyi muayene planları şunları birleştirir:
- Optik / görüntü ölçümü profil, aralık ve çapak için, temassız
- Kuvvet-deplasman testi numune bazında yay oranını doğrulamak için
- XRF ile kaplama kalınlığı kontak bölgesinde tanımlı noktalarda
- Granit yüzey plakasında veya lazer tarama ile düzlük
- Fonksiyonel çekme / bırakma testi müşterinin izin verdiği durumlarda monte edilmiş numunelerde
Numune alma sıklığı bir takvime değil, sürece bağlı olmalıdır. Olgun bir kalıbı çalıştıran istikrarlı bir pres saatlik kontroller gerektirebilir; yeni bir alaşımı çalıştıran yeni bir kalıp, kabiliyet gösterilene kadar çok daha fazlasına ihtiyaç duyar.
Maliyet, MOQ ve teslim süresi gerçekleri
Damgalanmış reed ve sensör parçaları genellikle yüksek hacimli ürünlerdir, ancak her zaman değil. Bir sensörü prototipleyen tasarım mühendisleri genellikle 500.000 değil, 500 parçaya ihtiyaç duyar. Ekonomi, parça fiyatıyla değil takım tarafından yönlendirilir:
- Takım baskın ön maliyettir. Bir braket için basit 3–5 istasyonlu progresif kalıp mütevazıdır; dövme, kalıp içi montaj ve seçici kaplama özelliklerine sahip 10–15 istasyonlu bir kalıp ciddi bir yatırımdır.
- Parça fiyatı hacimle birlikte dik bir şekilde düşer çünkü pres süresi vuruş başına sabittir.
- MOQ, kalıp zaten mevcut olduğunda veya parça paylaşılan bir kalıp platformunda çalıştırılabildiğinde esnek olabilir.
- Teslim süresi takım teslim süresi ve üretim teslim süresi olarak ayrılır. Takım genellikle baskındır.
BQUQ 12 iş saatinde teklif verir ve tek bir Dongguan fabrikasında dört üretim hattı çalıştırır, böylece bir reed bıçağı, kurşun çerçevesi ve montaj braketi üç tolerans yığınına sahip üç tedarikçiden değil, birlikte tedarik edilebilir.
Pahalı sorunları önleyen tasarım kuralları
Bir reed veya sensör damgalama çizimini yayınlamadan önce kısa bir kontrol listesi:
1. Kontak pedini tek bir düzlemde tutun — kontak bölgesinden şekillendirmeden kaçının.
2. Her bükmede geniş bir yarıçap koyun; NiFe alaşımlarında keskin iç köşeler çatlar.
3. Sadece "çapak alın" değil, çapak yönünü ve çapak yüksekliğini belirtin.
4. Taşıyıcı şerit ile parça arasında, şeridin dövmeden sağ çıkması gereken dar boyunlardan kaçının.
5. Düzlük ölçümü için datumu tanımlayın — aksi takdirde ölçüm tekrarlanabilir değildir.
6. Kontak bölgesindeki kaplama kalınlığını parçanın geri kalanından ayrı olarak belirtin.
7. Sadece geçti/kaldı değil, gerçek sayılarla bir ilk numune muayene raporu isteyin.
Sıkça Sorulan Sorular
S: Damgalanmış reed anahtarı bıçaklarında elde edilebilen en sıkı tolerans nedir?
C: İnce NiFe şeritte, bıçak uzunluğunda ±0,02 mm ve düzlükte 0,02 mm gerçekçi üretim toleranslarıdır; daha yüksek maliyetle seçilmiş özelliklerde daha sıkı değerler mümkündür. Kalıp insertleri ±0,005 mm'ye kadar işlenebilir, bu da parça toleransını tutmak için düzeltme payı sağlar. Damgalanmış bir bıçakta ±0,01 mm'den daha sıkı her şey, alışkanlıkla değil ölçülen cihaz performansıyla gerekçelendirilmelidir.
S: Reed anahtarı bıçakları için hangi malzeme en iyisidir?
C: 52 alaşım gibi nikel-demir alaşımları standart seçimdir çünkü termal genleşme katsayıları cam kılıfla eşleşir ve manyetik geçirgenlikleri öngörülebilir çekme davranışı sağlar. Kalınlık tipik olarak 0,10–0,25 mm arasındadır. Sensör terminalleri ve yaylar için, yorulma ömrü ve iletkenlik manyetik tepkiden daha önemli olduğundan fosfor bronz veya berilyum bakır genellikle daha iyidir.
S: Küçük damgalanmış sensör kontaklarında çapaklar nasıl kontrol edilir?
C: Çapak kontrolü kalıpta başlar: doğru zımba-kalıp boşluğu, keskin kesme kenarları ve görünür aşınmaya değil vuruş sayısına dayalı bir bakım aralığı. Bir dövme veya tıraşlama istasyonu yuvarlanma çapağını düzleştirebilir veya giderebilir. Süreç içi görüntü muayenesi daha sonra çapak yüksekliğini doğrular; gevşek parçacıkların aralıklı kontağa neden olacağı reed ve sensör parçaları için tipik olarak 0,02 mm'nin altında tutulur.
S: Reed bıçakları ve kurşun çerçeveler tek bir progresif kalıpta damgalanabilir mi?
C: Evet ve genellikle daha iyi yaklaşımdır. Bıçakları, kurşun çerçeveleri ve herhangi bir küçük braketi tek bir kalıpta çalıştırmak, aralarındaki tolerans ilişkisini tutarlı tutar, taşımayı azaltır ve gelen muayene noktalarının sayısını azaltır. Ödünleşim, daha karmaşık bir kalıp ve daha uzun bir takım teslim süresidir; bu yalnızca anlamlı hacimde geri ödenir.
S: Düşük seviyeli sinyal kontakları için hangi kaplama belirtilmelidir?
C: Altın üzeri nikel, düşük seviyeli sinyaller için olağan cevaptır çünkü oksit ve sülfür filmi oluşumuna direnir. Kalınlık genellikle 1–2 µm nikel üzerine 0,5–1,5 µm altındır ve maliyeti kontrol etmek için kontak bölgesine seçici olarak uygulanır. Gümüş, kontak direncinin çevresel stabiliteden daha önemli olduğu durumlarda bir alternatiftir, ancak kontrollü bir atmosfer veya bir bariyer katmanı gerektirir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Özel metal damgalama yetenekleri: /custom-metal-stamping/
- Damgalanmış terminaller ve kontaklar: /stamping-terminals-contacts/
- Damgalanmış braketler ve montajlar: /stamping-brackets-mounts/
- Sektör trendleri: /industry-dynamics/
- Teknik makaleler: /bquq-blog/
- SSS ve vaka çalışmaları: /faq/ | /case/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Doğrudan Dongguan, Çin'den kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


