
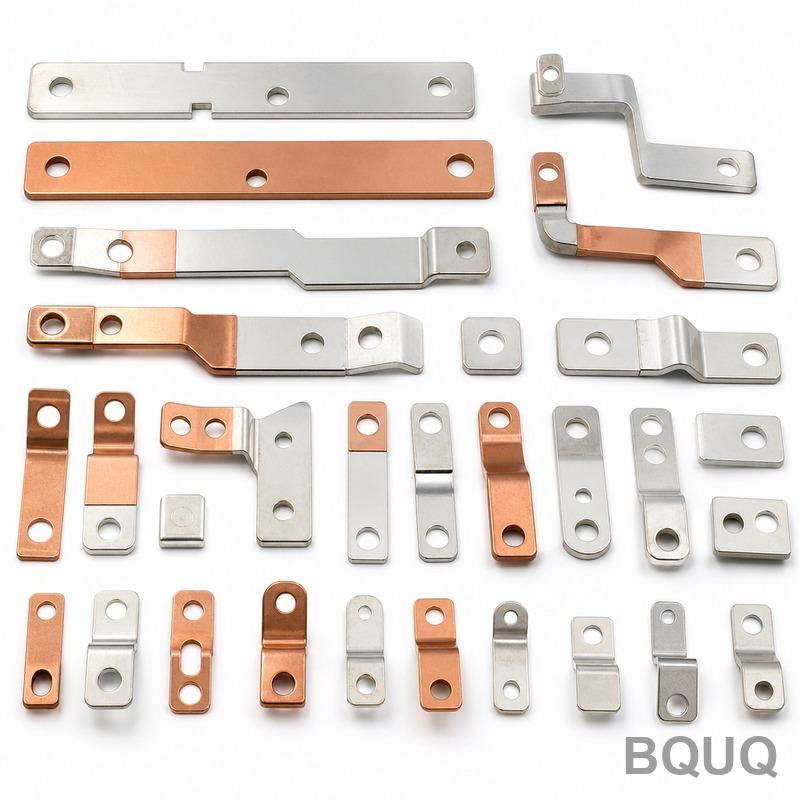
Yüksek Hassasiyetli Damgalama: İnce Şeritte Sıkı Toleransları Tutmak
Kısa cevap: İnce şeritte sıkı toleransları tutmak dört şeye bağlıdır: kararlı şerit besleme, malzemenin geri yaylanmasına göre tasarlanmış bir kalıp, preste termal ve kuvvet kontrolü ve gerçekten önemsediğiniz özelliğe uygun muayene. 0,05 mm ile 0,50 mm kalınlık arasındaki şeritte, sıcaklık açısından kararlı bir preste çalışan iyi yapılmış bir progresif kalıp, tipik olarak profil özelliklerinde ±0,02 mm ve istasyonlar arası adımda ±0,01 mm tutar; düzlük ise uzunluğun her 10 mm'si için yaklaşık 0,02 mm'ye kontrol edilir. BQUQ, kendi kalıp uçlarını CNC'de ±0,005 mm'ye işler; tolerans bütçesi gerçekte burada başlar. Bunun altında, sınırlar malzemenin tane yönü, çapak yüksekliği ve ne kadar dürüst ölçtüğünüz tarafından belirlenir.
İnce şerit neden kalın sacdan daha zordur
Kalın sac affeder. 2 mm yumuşak çelik bir braket, zımba yükünün yayılmasına yetecek kesite sahiptir, malzeme çıkarma sırasında bükülmeye direnir ve şerit konumundaki 0,05 mm'lik bir sapma bitmiş parçada neredeyse görünmez. İnce şerit bunun tersini yapar — her şeyi büyütür.
0,10 mm kalınlıkta üç etki baskındır:
- Şerit konum hatası, özellik hatasına dönüşür. Kılavuz pim, şeridi nominalin 0,01 mm yakınına oturtmazsa, bu hata doğrudan parça profiline yansır.
- Geri yaylanma oransal olarak daha büyüktür. İnce malzeme akma noktasına ulaşmadan önce elastik olarak daha fazla bükülür, bu nedenle kalıbın kesme ve şekillendirme geometrisi çizimden kopyalanmak yerine telafi edilmelidir.
- Taşıma hasarı gerçektir. 0,08 mm bakır alaşımı bir şerit, kötü ayarlanmış bir kılavuz, besleme silindirindeki bir çapak veya çok hızlı açılmış bir kangal tarafından deforme edilebilir.
Bu nedenle hassas damgalanmış kontaklar, kurşun çerçeveler, EMI ekranlama ve mikro sinyal parçaları, genel sac metal işlerinden farklı fiyatlandırılır. Preste nadiren darboğaz olur. Darboğaz şerit yoludur.
Progresif kalıpta toleransı gerçekte ne kontrol eder
Şerit besleme ve kılavuzlama
Besleyici adımı belirler. Kılavuz pimler konumu belirler. Besleyici tutarsızsa, kılavuz pim hareketli bir hedefi düzeltmek zorunda kalır ve düzeltme kuvveti deformasyon olarak şeride girer.
Faydalı bir kural: besleyici tekrarlanabilirliği, vaat ettiğiniz adım toleransından en az üç kat daha iyi olmalıdır. Çizim adımda ±0,02 mm istiyorsa, besleyici yaklaşık ±0,007 mm içinde tekrarlamalıdır. Daha azı, şeridi yerine sürüklemek için kılavuz pime güveniyorsunuz demektir; bu da kılavuz uçlarını aşındırır ve üretim boyunca toleransı yavaşça açılır.
Kalıp boşluğu ve zımba geometrisi
Kesme boşluğu normalde kenar başına malzeme kalınlığının yüzdesi olarak ifade edilir. İnce şeritte yüzde, mutlak terimlerle küçüktür; bu da boşluğun hesaplamayla değil, taşlama doğruluğuyla ayarlandığı anlamına gelir.
| Malzeme | Kalınlık aralığı | Tipik kenar başına boşluk | Notlar |
|---|---|---|---|
| Bakır alaşımı (C2680, C5191) | 0,05–0,30 mm | Kalınlığın %4–6'sı | Düşük çapak, kenar yuvarlanmasına dikkat |
| Fosfor bronz | 0,08–0,40 mm | %5–7 | Daha yüksek geri yaylanma, daha fazla kalıp telafisi |
| Paslanmaz çelik 301/304 | 0,05–0,50 mm | %6–9 | İş sertleşmesi yapar; daha fazla zımba aşınması planlayın |
| Pirinç | 0,10–0,60 mm | %4–6 | İyi şekillendirilebilirlik, kararlı adım |
| Nikel kaplı çelik | 0,10–0,40 mm | %5–8 | Yüksek kesme gerilmesinde kaplama pul pul dökülebilir |
Bunlar planlama için gösterge aralıklarıdır. Nihai sayı, gerçek kangal üzerinde bir deneme çalışmasından gelir; çünkü sertlik, tane yönü ve kaplama sonucu değiştirir.
Geri yaylanma telafisi
Herhangi bir şekillendirilmiş özellik için — bir kontak yay kolu, bir klips, bir bükme yarıçapı — kalıp, malzemenin tutmayacağı bir şekle kesilmelidir ki hedefe gevşeyerek otursun. 0,15 mm fosfor bronzda 90°'lik bir bükmede, 2–5° aşırı bükme yaygındır. Şekillendirilmiş bir yay kolunda, genellikle bükme açısı yerine şekillendirme sonrası serbest yükseklik belirtilir; çünkü müşterinin montajının gerçekte hissettiği şey budur.
Bu, damgalanmış kontak kuvveti tasarımı ile tolerans çalışmasının örtüştüğü yerdir. 0,03 mm fazla uzun bir kontak kolu, boyutsal kontrolü geçebilir ve yine de bir kuvvet testinde başarısız olabilir.
Pres ve termal kararlılık
Dakikada 300 strokta çalışan bir mekanik pres, gövdede, yataklarda ve kalıbın kendisinde ısı üretir. Bir çalışmanın ilk saatinde, kapalı yükseklik birkaç mikron kayabilir. İnce şeritte bu kayma parçalarda görülür.
Pratik kontroller:
- Bir ısınma periyodu çalıştırın ve üretimi serbest bırakmadan önce ilk parçayı yeniden kontrol edin.
- Kangal soğuk bir depodan sıcak bir atölyeye besleniyorsa şerit sıcaklığını izleyin.
- Yüksek hızlı progresif takımlarda kalıp soğutması veya kontrollü sıcaklıkta soğutucu kullanın.
- Kritik boyutları sadece kurulumda değil, her vardiyanın başında, ortasında ve sonunda yeniden doğrulayın.
Tolerans kabiliyeti: gerçekçi olan nedir
Aşağıdaki tablo, sıcaklık açısından kararlı bir atölyede ince şerit üzerinde iyi bakımlı bir progresif kalıp için tipik kabiliyeti yansıtır. Bunu bir garanti değil, bir planlama kılavuzu olarak değerlendirin — her parçanın kendi sınırlayıcı özelliği vardır.
| Özellik | Tipik ulaşılabilir tolerans | Sınırlayıcı faktör |
|---|---|---|
| Dış profil | ±0,02 mm | Zımba ve kalıp aşınması, şerit konumu |
| Delik çapı | ±0,015 mm | Zımba çapı, boşluk, çapak |
| İstasyonlar arası adım | ±0,01 mm | Besleyici tekrarlanabilirliği, kılavuz pim uyumu |
| Bükme açısı | ±1° | Geri yaylanma, malzeme sertliği |
| Şekillendirilmiş yayın serbest yüksekliği | ±0,05 mm | Geri yaylanma, şerit kalınlığı değişimi |
| Düzlük | 10 mm başına 0,02 mm | Artık gerilme, kangal hafızası |
| Çapak yüksekliği | Kalınlığın ≤ %5'i | Boşluk, zımba keskinliği |
"Bunu tutamayız" konuşmalarının en büyük tek kaynağı, sıkı bir profil toleransı belirten ancak düzlük ve çapağı açık bırakan bir çizimdir. İnce şeritte, düzlük ve çapak genellikle montaj verimini profilden daha fazla etkiler.
Malzeme seçimi ve tolerans üzerindeki etkisi
Şerit seçimi bir tolerans kararıdır. Farklı tedarikçilerden aynı alaşımın iki kangalı, sertlik veya tane yönü farklıysa farklı davranabilir.
Önemli noktalar:
- Tane yönü önemlidir. Haddeleme yönüne çapraz yapılan bükmeler, ona paralel yapılanlardan farklı davranır. Parçanın kritik bir formu varsa yönelimi belirtin.
- Kalınlık değişimi miras alınır. Kangal kalınlıkta ±0,005 mm değişiyorsa, şekillendirilmiş bir yayın serbest yüksekliği bundan daha fazla değişir; çünkü bükme geometrisi kalınlıkla ölçeklenir.
- Sertlik geri yaylanmayı kontrol eder. Aynı alaşımın yarı sert ve tam sert temperleri farklı kalıp telafisi gerektirir.
- Kaplama kalınlık ekler. Her iki tarafta 3 µm nikel kaplama yığına yaklaşık 0,006 mm ekler — pres geçme veya kontak boşluğunda önemli olacak kadar.
Kalınlık ve sertliğin nasıl etkileştiğine daha derin bir bakış için bkz. ince kalınlıkta malzemelerin damgalanması.
Kalıp tasarımı ve bakımı: toleransın savunulduğu yer
Hassas bir damgalama kalıbı statik bir varlık değildir. Aşınır ve aşınma, kalıp arızalanmadan çok önce parçada görülür.
Toleransı koruyan tasarım kararları
- Değiştirilebilir uçlar en yoğun yüklenen kesme istasyonlarında, böylece aşınmış bir kenar tüm kalıp yeniden kesilmek yerine değiştirilir.
- Kılavuzlu pimler uygun boşlukla, böylece şerit kuvvetle değil geometriyle konumlandırılır.
- Sıyırıcı plakalar kesme ve çıkarma sırasında şeridi düz tutar.
- Talaş ve pul kontrolü — ince şerit kalıbında sıkışan bir pul, bir strokta bir bölümü hasara uğratır.
- Sertleştirilmiş ve kaplanmış kesme kenarları paslanmaz gibi aşındırıcı malzemelerin söz konusu olduğu yerlerde.
Onu orada tutan bakım
İnce şerit progresif kalıp için pratik bir program:
1. Her kurulumda ilk parça muayenesi, kritik boyutlar kaydedilerek.
2. Strok sayısına dayalı tanımlanmış bir aralıkta süreç içi kontroller.
3. Çapak yüksekliği sınırı aşmadan önce, belirlenmiş bir strok sayısında kenar muayenesi ve hafif bileme.
4. Daha uzun bir döngüde tam kalıp sökme ve yeniden kalifikasyon.
Aralık malzemeye ve hıza bağlıdır. Yüksek hızda paslanmaz, pirinçten çok daha erken dikkat gerektirir. Takım kararlarının maliyet ve teslim süresini nasıl etkilediğine daha geniş bir bakış için bkz. damgalama takım maliyeti dökümü.
Muayene: önemli olan özelliği ölçün
İnce damgalanmış bir parça üzerinde bir CMM raporu, parça müşterinin montajındaki gibi bağlanmıyorsa yanıltıcı olabilir. Bir granit plaka üzerinde düz ölçülen bir kontak yayı, aynı yayın monte edilmiş konumunda ölçülmesinden farklı okunur.
Pratik yaklaşım:
- Optik / görüntü ölçümü profil ve adım için, parça vakum veya hafif kelepçeyle düz tutularak.
- CMM kritik 3D özellikler için, montaj kısıtlarını taklit eden bir fikstürle.
- Kuvvet testi yay kolları ve klipsler için, çünkü boyutsal uyumluluk işlevsel uyumluluğu garanti etmez.
- Çapak ve kenar muayenesi tanımlanmış bir örnekleme oranında büyütme altında.
BQUQ, Dongguan'daki tek bir fabrikada ISO9001 altında dört üretim hattı işletir; bu, damgalama, ikincil işlemler ve muayenenin tedarikçiler arasında el değiştirmek yerine aynı kalite sisteminde kaldığı anlamına gelir. ±0,005 mm'ye CNC işleme, şirket içi kalıp ucu işini destekler, böylece aşınmış veya değiştirilmiş bir uç dış takımhaneyi beklemez.
Sıkı toleransları ulaşılabilir kılan tasarım kuralları
İnce şerit bir parça tasarlıyorsanız ve toleransın üretilebilir olmasını istiyorsanız, bu alışkanlıklar yardımcı olur:
- Toleransın sıkı olduğu yerde parça profilini basit tutun ve sıkı toleransı gerçekten işlev gören özelliğe koyun.
- Hem sıkı bir bükme açısı hem de sıkı bir serbest yükseklik belirtmekten kaçının — önemli olanı seçin.
- Kalıba kılavuz pim ve şerit kenarı için bir yer verin.
- Sadece "çapak al" değil, çapak yönünü ve yüksekliğini belirtin.
- Parçanın kritik bir formu varsa malzeme sertliğini ve tane yönünü belirtin.
- İç köşelerde keskin köşe yerine küçük bir yarıçapa izin verin; keskin köşe gerilmeyi yoğunlaştırır ve kalıp aşınmasını hızlandırır.
Sıkça Sorulan Sorular
S: Yüksek hassasiyetli damgalama ince şeritte gerçekte hangi toleransı tutabilir?
C: 0,05 mm ile 0,50 mm kalınlık arasındaki şerit için, sıcaklık açısından kararlı bir preste iyi bakımlı bir progresif kalıp tipik olarak profilde ±0,02 mm, istasyon adımında ±0,01 mm ve düzlükte 10 mm başına yaklaşık 0,02 mm tutar. Belirli özelliklerde daha sıkı değerler mümkündür, ancak vaat edilmeden önce malzeme, kalıp tasarımı ve muayene yöntemine karşı incelenmelidir.
S: Damgalanmış parçam neden muayeneden geçiyor ama montajda başarısız oluyor?
C: Genellikle muayene parçayı serbest durumda ölçtüğü halde montajın ona yük uygulaması nedeniyle. Düzlük, geri yaylanma ve artık gerilme, boyutsal olarak doğru bir parçanın kısıtlandığında farklı davranmasına neden olabilir. Bir kuvvet testi veya montajı taklit eden bir fikstür eklemek, genellikle boyutsal toleransı sıkılaştırmaktan daha hızlı arızayı açıklar.
S: Şerit kalınlığı değişimi bitmiş parçayı nasıl etkiler?
C: Kalınlık değişimi doğrudan miras alınır. Kangal ±0,005 mm değişiyorsa, şekillendirilmiş özellikler bununla ölçeklenir ve bir yayın serbest yüksekliği kalınlık bandının ima ettiğinden daha fazla değişebilir. Kuvvet veya boşluğun kritik olduğu parçalar için, kalıpta düzeltmeye çalışmak yerine kangalda daha sıkı bir kalınlık toleransı belirtin.
S: İnce şerit progresif kalıp ne sıklıkla bakım gerektirir?
C: Malzemeye ve strok sayısına bağlıdır. Paslanmaz çelik gibi aşındırıcı malzemeler kenarları pirinç veya bakır alaşımlarından daha hızlı aşındırır. Pratik bir yaklaşım, görünür bir kalite problemi beklemek yerine kesme kenarlarını belirlenmiş bir strok sayısında muayene etmek ve çapak yüksekliği çizim sınırını aşmadan önce bilemektir. Her kurulum kaydedilmiş bir ilk parça ile başlamalıdır.
S: Bitmiş bir çizim olmadan hassas damgalanmış bir parça için teklif verebilir misiniz?
C: Evet. Kritik boyutları, malzemeyi, sertliği, kalınlığı ve yıllık hacmi içeren bir eskiz başlamak için yeterlidir. BQUQ teklifleri 12 iş saati içinde verir ve MOQ esnektir, bu nedenle nihai çizim onaylanırken prototip ve köprü miktarları çalışılabilir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Özel metal damgalama kabiliyetleri: /custom-metal-stamping/
- Damgalanmış terminaller ve kontaklar: /stamping-terminals-contacts/
- Damgalanmış braketler ve montaj parçaları: /stamping-brackets-mounts/
- Sektör trendleri: /industry-dynamics/
- Teknik makaleler: /bquq-blog/
- SSS ve vaka çalışmaları: /faq/ | /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


