
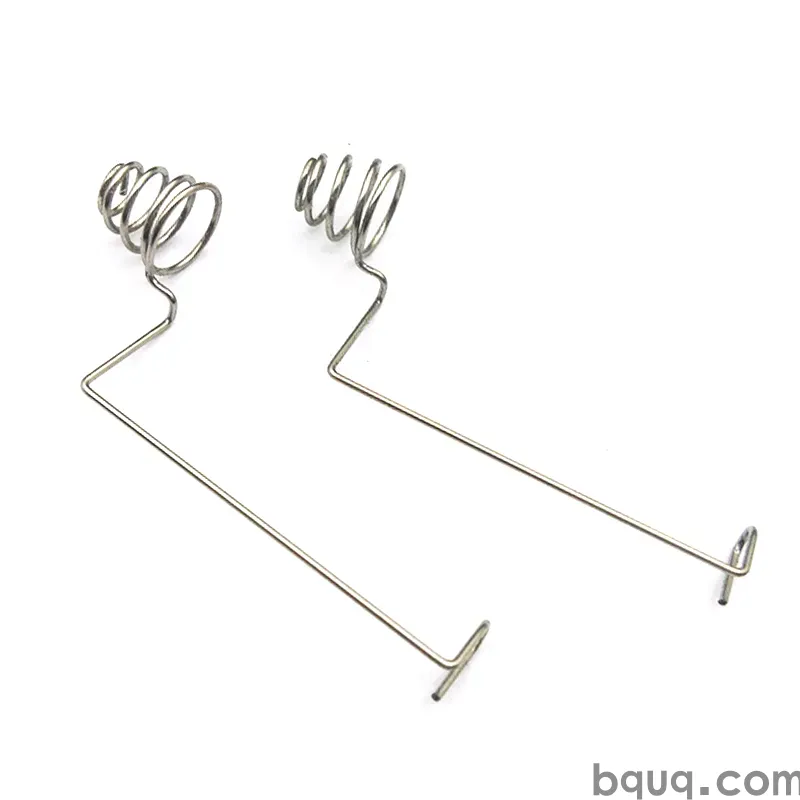
Damgalanmış Sigorta Tutucuları ve Klipsleri: Tasarım ve Uyumluluk
Kısa cevap: Uyumlu bir damgalanmış sigorta tutucu üç şeyle tanımlanır — doğru bakır alaşımı, tüm sıcaklık aralığında sigorta bıçağının tolerans bandı içinde kalan bir temas kuvveti ve belgelenmiş boyutsal kontrol. Pratikte, 6,3 mm'lik bir bıçak klipsi yaklaşık 8–20 N takma kuvveti ve 4–12 N tutma kuvveti tutmalı, temas direnci tipik olarak 5 mΩ'un altında olmalıdır. BQUQ bu parçaları Dongguan'da progresif kalıplarda şekillendirilmiş özelliklerde ±0,05 mm ve kritik CNC işlenmiş detaylarda ±0,005 mm hassasiyetle damgalar, 12 iş saatinde teklif verir ve hacimli kalıp yatırımı yapmadan önce bir tasarımı doğrulayabilmeniz için esnek MOQ ile çalışır.
Sigorta tutucular basit görünür. Değiller. Bir sigorta klipsi aynı anda bir yay, akım taşıyan bir iletken ve bir güvenlik cihazıdır ve binlerce termal döngüden sonra çalışmaya devam etmelidir. Sigorta tutuculardaki saha arızalarının çoğu "sigorta attı" değildir — gevşek klipsler, artan temas direnci ve yayı yavaşça temperinden çıkaran ısıdır.
Bu makale, damgalanmış sigorta tutucuları ve klipsleri için önemli olan tasarım kararlarını, kalıplamadan önce haritalamanız gereken uyumluluk ortamını ve iyi bir tasarımı üretimde iyi tutan süreç kontrollerini ele alır.
Damgalanmış bir sigorta tutucu gerçekte ne yapar?
Damgalanmış bir sigorta tutucu aynı anda dört iş yapar:
1. Sigortayı mekanik olarak konumlandırır, böylece bıçak veya kartuş tekrarlanabilir bir konumda oturur.
2. Temas kuvveti uygular bir yay geometrisi aracılığıyla — genellikle iki veya dört temas parmağı olan şekillendirilmiş bir klips.
3. Akım taşır düşük direnç ve anma akımında düşük kendi kendine ısınma ile.
4. Arıza akımına dayanır sigortanın tutucuyu kaynaklamadan, ark yapmadan veya yay özelliklerini kaybetmeden temizlemesi için yeterince uzun süre.
Üçüncü ve dördüncü işler, damgalanmış tasarımların ilginçleştiği yerdir. Tezgahta iyi ölçülen bir klips, bir PCB'ye lehimlendikten, bir muhafaza içine döküldükten veya -40 °C ile +125 °C arasında döngüye girdikten sonra hala spesifikasyon dışına kayabilir.
Bıçak klipsleri vs. kartuş klipsleri vs. cıvatalı tutucular
Üç yaygın aile farklı davranır:
| Aile | Tipik sigorta | Temas stili | Tasarım odağı |
|---|---|---|---|
| Bıçak klipsi (PCB veya panel) | ATO/ATC, mini, maxi | İki parmaklı şekillendirilmiş klips, 0,8–1,2 mm sac | Takma/tutma kuvveti, lehimlenebilirlik |
| Kartuş klipsi | 5×20 mm, 6,3×32 mm | Halka veya U-klips, 0,4–0,8 mm sac | Yay oranı, eksenel hizalama |
| Cıvatalı / bara tutucu | Yüksek akımlı şerit sigorta | Damgalanmış terminal + cıvatalı bağlantı | Kesit, tork, kaplama |
Bıçak klipsleri otomotiv ve beyaz eşya işlerine hakimdir. Kartuş klipsleri elektronik ve enstrümantasyona hakimdir. Cıvatalı tutucular farklı bir konuşmadır — bir yay tasarımından çok bir bara tasarımına daha yakındır.
Bir sigorta klipsi hangi bakır alaşımından yapılmalıdır?
Malzeme seçimi, en yüksek kaldıraçlı tek karardır. İletkenlik, yay temperi, stres gevşemesi ve maliyeti dengeliyorsunuz.
| Alaşım | İletkenlik (% IACS) | Tipik temper | Notlar |
|---|---|---|---|
| C26000 pirinç | ~28% | H02/H04 | Ucuz, damgalaması kolay, orta yay; 100 °C üzerinde stres gevşemesine dikkat edin |
| C26800 / C27000 pirinç | ~27% | H02/H04 | C26000'e benzer, iyi şekillendirilebilirlik |
| Fosfor bronz C51000 | ~15% | H04/H08 | Mükemmel yay, iyi yorulma ömrü, klipsler için yaygın |
| Fosfor bronz C52100 | ~13% | H04/H08 | Daha yüksek kalay, daha iyi yay ve korozyon direnci |
| Berilyum bakır C17200 | ~22% | TM00–TM04 | İletkenlik ve yayın en iyi kombinasyonu; daha yüksek maliyet ve tedarik süresi |
| C70250 / C19010 (yüksek performanslı Cu alaşımları) | 40–60% | Çeşitli | Akım yoğunluğunun yüksek ve alanın dar olduğu yerlerde kullanılır |
30 A altında çalışan çoğu 6,3 mm bıçak klipsi için, H04 veya H08'de fosfor bronz C51000 iş atıdır. Ortam sıcaksa ve akım yüksekse, berilyum bakıra veya yüksek performanslı bir bakır alaşımına geçin — pirinç "kötü" olduğu için değil, pirinç sürekli termal yük altında yay kuvvetini daha hızlı kaybettiği için.
Projeleri kurtaran iki kural:
- Sürekli 100 °C üzerinde oturacak bir klips için pirinç belirtmeyin. Stres gevşemesi bir üretim hatası değildir; bir malzeme özelliğidir.
- Kaplamayı eşleşen bıçakla eşleştirin. Kalay-kalay iyidir ve ucuzdur. Kalay-altın nemli ortamlarda korozyon riskidir. Gümüş kaplama temas direncini düşürür ancak kararır ve tanımlanmış bir temizleme ve paketleme spesifikasyonu gerektirir.
Temas kuvveti ve takma kuvveti hedeflerini nasıl belirlersiniz?
Temas kuvveti, tutucunuzun geçip geçmeyeceğini belirleyen sayıdır. Çok düşükse temas direnci yükselir, yerel ısınmaya neden olur, bu da yayı daha da gevşetir — klasik bir termal kaçak döngüsü. Çok yüksekse kullanıcı sigortayı takamaz veya bıçak ilk takmada klipsi deforme eder.
6,3 mm bıçak klipsi için tipik gösterge hedefleri:
- Takma kuvveti: bıçak başına 8–20 N (elle takılan tüketici parçaları için daha düşük, otomotiv için daha yüksek)
- Tutma / çıkarma kuvveti: bıçak başına 4–12 N
- Temas direnci: anma akımında tipik olarak < 5 mΩ, klips-bıçak arayüzü boyunca voltaj düşüşü olarak ölçülür
- Temas normal kuvveti: parmak sayısına bağlı olarak, temas parmağı başına tipik olarak 3–10 N
Bunlar başlangıç noktalarıdır, evrensel yasa değildir. Doğru hedefler, ürününüzün tasarlandığı sigorta standardından, anma akımından ve ortam profilinden gelir.
Takma kuvveti ve tutma kuvveti neden aynı sayı değildir
Şekillendirilmiş bir klips bir konsol yayıdır. Takma kuvveti, giriş rampalarındaki sürtünme artı parmakları açma kuvvetini içerir. Tutma kuvveti, bıçak oturduktan sonra tutan yay kuvvetidir. Geometri yanlışsa — örneğin, sığ bir yuvaya sahip uzun bir giriş rampası — bir klips rahat takma ve zayıf tutmaya sahip olabilir.
Bu yüzden damgalanmış terminal çekme kuvveti testi, sadece giriş muayenesinde değil, tasarım doğrulama planınıza aittir. Bıçağı 10 kez çekin ve 1., 5. ve 10. döngüde kuvveti ölçün. Kuvvet yaklaşık %15–20'den fazla düşerse, geometriniz veya malzemeniz marjinaldir.
Yay geometrisini tasarlama
İki parmaklı bir bıçak klipsi için pratik geometri kuralları:
- Parmak uzunluğu: daha uzun parmaklar daha düşük yay oranı ve daha fazla hareket verir, ancak daha fazla kart alanı kaplar ve taşıma sırasında hasara daha yatkındır.
- Parmak genişliği ve sac kalınlığı: bunlar yay oranını belirler. 0,6 mm'den 0,8 mm fosfor bronza geçmek, aynı sapma için kuvveti kabaca ikiye katlar.
- Giriş pahı: 15–30° tipiktir. Çok dik olursa takma kuvveti zirve yapar; çok sığ olursa bıçak yanlış hizalanır.
- Aşırı hareket durdurucu: takma sırasında parmakların akma sınırının ötesine bükülmesini önleyen şekillendirilmiş bir özellik. Bu, ilk geçiş tasarımlarında en sık atlanan detaylardan biridir.
- Dönme önleyici özellikler: klipsi muhafazaya veya PCB ayak izine kilitleyen tırnaklar, çukurlar veya şekillendirilmiş bir omuz.
Klipsiniz bir progresif kalıpta üretilecekse, parmak geometrisi de damgalanabilir olmalıdır — alt kesik yok, sac kalınlığının yaklaşık yarısından daha küçük yarıçap yok ve şeridi stabil tutmak için yeterli taşıyıcı malzeme. Erken alınan progresif kalıp şerit düzeni kararları, zarif yay geometrinizin hızda üretilebilir olup olmadığını belirleyecektir.
Damgalama gerçekçi olarak hangi toleransları tutabilir?
Damgalanmış sigorta tutucuları karışık toleranslı bir parçadır. Bazı özellikler kozmetik veya boşluk odaklıdır; diğerleri doğrudan temas kuvvetini kontrol eder.
| Özellik | Tipik ulaşılabilir tolerans | Neden önemli |
|---|---|---|
| Boşluk dış hattı / taşıyıcı özellikleri | ±0,10 mm | Genel uyum, işlevsel değil |
| Şekillendirilmiş büküm konumu | ±0,10 mm | Klipsi muhafazada konumlandırır |
| Şekillendirilmiş özellik yüksekliği (parmak boşluğu) | ±0,05 mm | Doğrudan temas kuvvetini belirler |
| Delikten deliğe adım | ±0,05 mm | PCB veya muhafaza hizalaması |
| Kritik işlenmiş detay (gerekirse) | ±0,005 mm | Aynı fabrika zemininde CNC ile bitirilmiş özellikler |
| Çapak yüksekliği | Tipik ≤ 0,05 mm, istek üzerine daha sıkı | Güvenlik ve dielektrik açıklık |
Parmak boşluğu, kuvvet değişiminizi gerçekte yönlendiren toleranstır. 0,6 mm kalınlığındaki bir parmakta ±0,05 mm boşluk toleransı hala anlamlı bir kuvvet yayılımı üretebilir, bu yüzden iyi klips tasarımları sadece boyutsal muayeneye güvenmek yerine kontrol planında bir kuvvet testi içerir.
Damgalanmış özellikler genelinde nelerin gerçekçi olduğuna daha derin bir bakış için, yüksek hassasiyetli damgalama toleransları bölümüne bakın.
Damgalanmış sigorta tutucuları için hangi uyumluluk gereksinimleri geçerlidir?
Uyumluluk tek bir belge değildir. Bir yığındır ve yığın, ürünün nerede satıldığına ve neye monte edildiğine bağlıdır.
Ürün güvenlik standartları
Sigorta tutucuları genellikle daha büyük bir montajın bileşeni olarak değerlendirilir, ancak tutucunun kendisi genellikle şunlara karşı test edilir:
- IEC 60127 serisi — minyatür sigortalar ve sigorta tutucuları, kartuş tutucular için boyutsal değiştirilebilirlik, sıcaklık artışı ve dielektrik dayanımı kapsar.
- UL 4248 — sigorta tutucuları, anma değerleri, sıcaklık artışı ve mekanik dayanıklılığı kapsar.
- UL 512 — Kuzey Amerika uygulamalarında kullanılan belirli sigorta tutucu yapıları için.
- IEC/EN 60335 / 62368 — monte edildiği şekliyle tutucuya kaçak yolu, açıklık ve sıcaklık artışı sınırları getiren son ürün standartları.
Nihai olarak yöneten, müşterinizin son ürün standardıdır. Klips dış hattını sonlandırmadan önce kaçak yolu ve açıklık tablosunu ve sıcaklık artışı sınırını isteyin — bu, yeniden kalıplamadan çok daha ucuzdur.
Malzemeler ve çevresel uyumluluk
- RoHS / REACH — alaşım, kaplama ve herhangi bir yağlayıcı veya kararma önleyici kaplama üzerine beyanlar.
- Halojensiz — kapalı elektronik için giderek daha fazla talep edilir; kaplama ve kaplama seçimlerini etkiler.
- Alevlenebilirlik — metal klips doğası gereği alev almaz, ancak içinde oturduğu muhafaza bir UL 94 derecesi gerektirebilir ve tutucu tasarımı bunu tehlikeye atmamalıdır.
Otomotiv ve endüstriyel katmanlar
Tutucu bir araca girerse, termal döngü, titreşim ve korozyon etrafında ek gereksinimler bekleyin. Bunlar genellikle tek bir evrensel standarttan ziyade müşterinin kendi spesifikasyonu tarafından dayatılır. BQUQ ISO9001'e sahiptir; bir müşteri programının ek sertifikasyon gerektirdiği durumlarda, bu program düzeyinde ele alınır, varsayılmaz.
Damgalanmış bir sigorta tutucu tasarımını nasıl doğrularsınız?
Maliyet sırasına göre pratik bir doğrulama dizisi:
1. Boyutsal ilk numune — kalıptan çıkan ilk parçalar üzerinde tam düzen, şekillendirilmiş özellikler dahil.
2. Kuvvet testi — bir numune genelinde takma ve tutma kuvveti, 1. ve 10. takmada.
3. Temas direnci / voltaj düşüşü — anma akımında, birden fazla numunede.
4. Sıcaklık artışı — amaçlanan muhafaza içinde, maksimum ortam sıcaklığında, anma akımında.
5. Termal döngü — tipik olarak düşük ve yüksek sıcaklık sınırları arasında 500–1000 döngü, sonrasında kuvvet ve direnç yeniden ölçülür.
6. Titreşim ve mekanik şok — uygulama gerektiriyorsa.
7. Korozyon — çevre sınıfına bağlı olarak tuz spreyi veya karışık akan gaz.
Adım 2 ve 3, 5'ten 7'ye kadar olan adımlara para harcamadan önce çoğu tasarım sorununu yakalar.
Yaygın arıza modları ve kök nedenleri
| Arıza modu | Olağan kök neden |
|---|---|
| Döngüden sonra tutma kuvveti düşer | Stres gevşemesi — sıcaklık için malzeme temperi çok düşük |
| Temas direnci yükselir | Yetersiz normal kuvvet, kirli veya oksitlenmiş kaplama |
| Klips bükümde çatlar | Sac kalınlığı veya temper için büküm yarıçapı çok sıkı |
| Takma kuvveti çok yüksek | Giriş açısı çok dik veya aşırı hareket durdurucu eksik |
| Bıçak yanlış hizalanır | Şekillendirilmiş konum toleransı çok gevşek veya giriş özelliği yok |
| PCB klipslerinde lehim bağlantısı çatlar | Termal genleşme uyumsuzluğu veya bağlantıyı yükleyen klips geometrisi |
BQUQ damgalanmış sigorta tutucuları ve klipsleri nasıl üretir?
BQUQ (Dongguan) tek bir fabrikada dört üretim hattı işletir: CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi. Sigorta tutucuları ve klipsleri için bu kombinasyon göründüğünden daha önemlidir.
- Damgalama klips gövdesini, tutucu braketini ve herhangi bir montaj plakasını progresif kalıplarda üretir.
- Yay şekillendirme, özel bir yay sürecinin saf bir damgalama formundan daha iyi kuvvet kontrolü sağladığı temas parmağı geometrisini işler.
- ±0,005 mm'ye kadar CNC işleme kritik detayları kapsar — konumlandırma çıkıntıları, işlenmiş yuvalar veya damgalamanın tutamayacağı sıkı toleranslı özellikler.
- Soğutucular, tutucu bir güç cihazının yanında oturduğunda ve termal tasarımın birlikte düşünülmesi gerektiğinde ilgilidir.
Teklif verme 12 iş saati sürer. MOQ esnektir, yani küçük bir doğrulama partisi sipariş edebilir, test edebilir, kalıbı yineleyebilir ve ancak o zaman hacme geçebilirsiniz. Bu genellikle hiç kuvvet testi yapılmamış bir tasarımı kalıplamaktan daha ucuzdur.
Özellikle damgalanmış terminaller ve kontaklar için, damgalama terminalleri ve kontakları bölümüne bakın. Tutucu braketleri ve montaj donanımı için, damgalama braketleri ve montajları bölümüne bakın. Ve tam damgalama yetenek seti için, özel metal damgalama bölümüne bakın.
Sıkça Sorulan Sorular
S: Damgalanmış bir sigorta klipsi için en iyi malzeme nedir?
C: H04 veya H08'de fosfor bronz C51000, yay özelliklerini, yorulma ömrünü ve maliyeti dengelediği için bıçak ve kartuş klipsleri için en yaygın seçimdir. Pirinç, düşük sıcaklık, düşük akım uygulamaları için kabul edilebilir ancak sürekli ısı altında daha hızlı gevşer. Yüksek akım yoğunluğu veya sıcak ortamlar için, berilyum bakır C17200 veya yüksek performanslı bir bakır alaşımı, daha yüksek maliyete rağmen daha iyi seçimdir.
S: 6,3 mm'lik bir bıçak klipsi ne kadar takma kuvvetine sahip olmalıdır?
C: Çoğu uygulama için, bıçak başına 8–20 N makul bir başlangıç aralığıdır, tutma kuvveti 4–12 N'dir. Elle takılan tüketici parçaları alt uçta oturur; otomotiv ve endüstriyel parçalar daha yüksek oturur. Doğru hedef, sigorta standardınızdan, anma akımından ve ortam profilinizden gelir, bu yüzden bunları gösterge olarak alın ve gerçek parçalar üzerinde kuvvet testi ile doğrulayın.
S: Damgalanmış bir sigorta tutucu IEC 60127'yi karşılayabilir mi?
C: Evet, ancak uyumluluk çıplak klips üzerinde değil, monte edilmiş montaj üzerinde değerlendirilir. IEC 60127 boyutsal değiştirilebilirlik, sıcaklık artışı ve dielektrik dayanımı kapsar. Klips dış hattını sonlandırmadan önce müşterinin kaçak yolu ve açıklık tablosuna ve sıcaklık artışı sınırına ihtiyacınız vardır, çünkü bu kısıtlamalar genellikle tutucu geometrisini yay tasarımından daha fazla yönlendirir.
S: Sigorta klipslerinde temas direnci neden zamanla yükselir?
C: Olağan neden stres gevşemesidir: yay sürekli ısı altında normal kuvveti kaybeder, temas basıncı düşer ve arayüz direnci yükselir. Bu yerel ısınma yayı daha da gevşetir ve bir geri besleme döngüsü yaratır. Daha yüksek temperli bir alaşım seçmek, bir aşırı hareket durdurucu eklemek ve termal döngü ile doğrulamak en etkili üç karşı önlemdir.
S: Damgalama parmak boşluğunda hangi toleransı tutabilir?
C: İyi bakımlı bir progresif kalıpta şekillendirilmiş bir özellik toleransı olan ±0,05 mm gerçekçi bir hedeftir ve delikten deliğe adım ±0,05 mm yaygındır. Parmak boşluğu doğrudan temas kuvvetini belirlediği için, kontrol planı sadece boyutsal muayeneye güvenmek yerine bir kuvvet testi içermelidir. Daha sıkı kontrol gerektiğinde, CNC ile bitirilmiş detaylar ±0,005 mm'ye ulaşabilir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikası hakkında: /about/
- Özel metal damgalama yetenekleri: /custom-metal-stamping/
- Damgalanmış terminaller ve kontaklar: /stamping-terminals-contacts/
- Damgalama ve konektörlerde endüstri trendleri: /industry-dynamics/
- Teknik makaleler ve tasarım kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan) tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


