
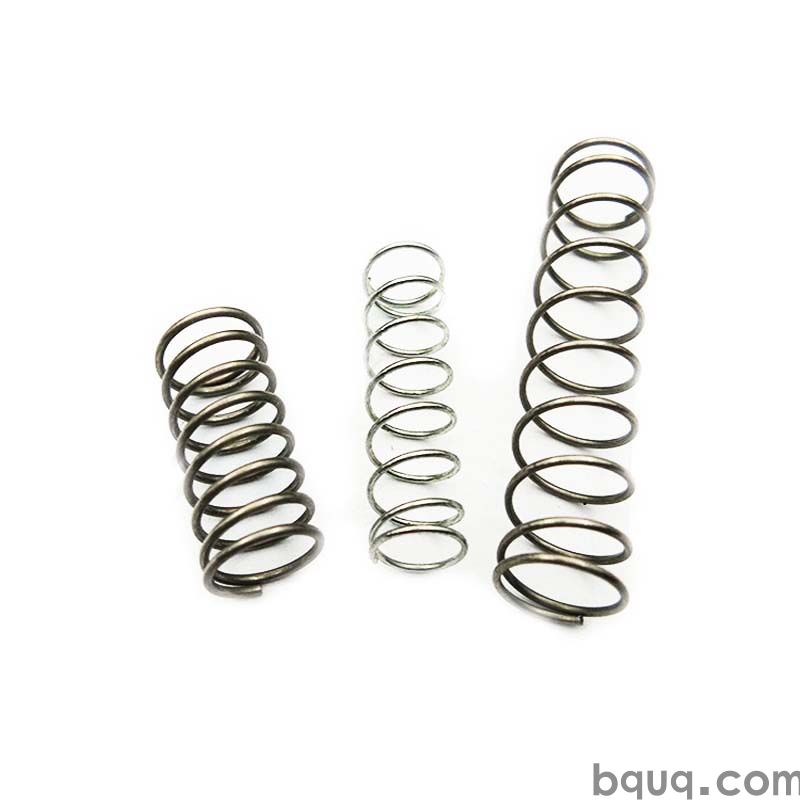
Yaylarda Temizlik: Kalıntı, Yağ ve Pasivasyon
Kısa cevap: Yay temizliği üç şeyle kontrol edilir — üretim kalıntılarını (metal tozları, aşındırıcı toz, damgalama çapakları) gidermek, yağ filmini gidermek veya bilinçli olarak belirtmek ve alaşım için doğru pasivasyon veya temizleme kimyasını seçmek. Pratikte temiz bir yay, ultrasonik olarak yağı alınmış, DI su ile durulanmış, kurutulmuş ve — paslanmaz çelik kaliteleri için — krom oksit katmanını yeniden oluşturmak üzere sitrik veya nitrik asitte pasive edilmiş bir yaydır. Tipik kabul kriterleri, 10x büyütme altında görünür partikül olmaması, beyaz eldiven veya su kırılması testinde tespit edilebilir yağ kalıntısı olmaması ve ASTM A967'ye göre pasivasyon testidir. BQUQ bu adımları Dongguan'da hat içinde yürütür ve temizlik spesifikasyonlarını 12 iş saati içinde fiyatlandırır.
Temizlik, bir yay fonksiyonel bir testte başarısız olana kadar kozmetik bir sorun gibi görünür. Bobinler arasında sıkışan 20 µm'lik bir taşlama kalıntısı parçası bir kılavuz çubuğu çizebilir. Kalan bir çekme yağlayıcısı, kapalı bir aktüatör içinde gaz salabilir ve bir optik sensörü buğulandırabilir. Tam pasive edilmemiş bir paslanmaz çelik yay, montaj hattına ulaşmadan önce nemli bir depoda anlık paslanabilir.
Asya'dan yay tedarik eden mühendisler için temizlik, en az belirtilen ve en sık tartışılan özelliklerden biridir. Bu makale sorunu üç gerçek bileşenine ayırır — kalıntı, yağ ve pasivasyon — ve bir yay fabrikasının gerçekten tutabileceği bir spesifikasyonun nasıl yazılacağını açıklar.
Bir yay için "temiz" ne anlama gelir?
Tek bir evrensel standart yoktur, bu yüzden temizlik anlaşmazlıkları yaşanır. "Temiz", bir tıbbi cihaz montajcısı, bir otomotiv süspansiyon tedarikçisi ve bir tüketici elektroniği markası için farklı anlamlara gelir.
Önemli olan, fonksiyonel gereksiniminizi ölçülebilir bir kabul kriterine dönüştürmenizdir. Çoğu durumu üç test ailesi kapsar:
| Test yöntemi | Ne tespit eder | Tipik kabul kriteri | En uygun olduğu alan |
|---|---|---|---|
| 10x–30x'te görsel muayene | Gevşek partikül, çapak, çapak izi, leke | 50 µm'den büyük görünür kalıntı yok; renk değişimi yok | Tüm yaylar, ilk numune ve numune alma |
| Beyaz eldiven / beyaz bez silme | Kalan yağ, gres, kalıp ayırıcılar | Tüy bırakmayan bezde görünür transfer yok | Yağa duyarlı montajlar |
| Su kırılması testi | Metal üzerindeki hidrofobik filmler | 30 s boyunca sürekli su filmi, boncuklanma yok | Kaplama öncesi, pasivasyon öncesi, yapıştırma |
| Gravimetrik kalıntı (çözücü ekstraktı) | Toplam organik kirlilik | Tipik olarak parça başına < 0.5 mg (gösterge) | Kapalı sistemler, optikler, vakum |
| ASTM A967 pasivasyon doğrulaması | Paslanmaz yüzeyde serbest demir | Bakır sülfat çökeltisi yok; veya kararlaştırılan yönteme göre | Pasivasyon sonrası paslanmaz yaylar |
Pratik bir spesifikasyon testi, numune alma planını ve kabul/red eşiğini belirtir. "Yaylar temiz olmalıdır" bir spesifikasyon değildir; "10x'te 50 µm üzerinde görünür partikül yok, parti başına 5 parçada doğrulanır" spesifikasyondur.
Kalıntı: nereden gelir
Yay kalıntısı nadiren tek bir kaynaktan gelir. Tipik bir sarma ve bitirme hattında şunları elde edersiniz:
- Metal tozları sarma, kesme ve uç taşlamadan. Basma yayı uçlarından çıkan taşlama tozu en büyük katkıdır.
- Aşındırıcı ortam kalıntısı bilyeli dövme veya vibrasyonlu bitirmeden — bobinler arasına yerleşen ince cam bilye veya seramik tozu.
- Damgalama çapağı ve kıymıkları yay klipsleri ve düz şekillendirilmiş parçalarda.
- Ambalaj kalıntısı — ayırma sırasında toplanan karton lifi, köpük kırıntıları ve torba tüyü.
Kalıntı mekanik bir sorundur, bu yüzden mekanik bir çözüm gerektirir: tamburlama, yüksek basınçlı püskürtme ve doğru frekansta ultrasonik temizleme. Daha ağır kirlenme, kavitasyon enerjisi için daha düşük frekans (25–40 kHz) gerektirir; ince mikron altı kalıntı, dar bobin boşluklarına ulaşmak için daha yüksek frekans (80–120 kHz) gerektirir.
Yağ: isteyip istemediğiniz film
Neredeyse her yay sarma makinesinden üzerinde bir miktar yağlayıcı ile çıkar. Tel çekme sabunu, sarma yağlayıcısı ve pas önleyici yağ normaldir. Soru, bu filmin bir avantaj mı yoksa bir kusur mu olduğudur.
| Yağ durumu | Yay üzerindeki etkisi | Kabul edilebilir olduğu durumlar |
|---|---|---|
| Hafif pas önleyici film (1–3 µm) | Depolama ve nakliyede oksidasyonu yavaşlatır | Karbon çelik yaylar, uzun deniz taşımacılığı, yapıştırılmamış montajlar |
| Ağır çekme yağlayıcı kalıntısı | Kalıntıyı hapseder, gaz salar, kaplama ve yapıştırmayı engeller | Sevk edildiği haliyle asla kabul edilemez |
| Bilinçli olarak yağsız (yağı alınmış + kurutulmuş) | En temiz yüzey, ancak karbon çelikte anlık pas riski | Paslanmaz yaylar, temiz oda, vakum, tıbbi, optik |
| Kuru film yağlayıcı (MoS₂, PTFE) | Kontrollü sürtünme, sıvı gaz salınımı yok | Tutarlı oran gerektiren yüksek çevrimli yaylar |
Alıcıların yaptığı hata, "yağsız"ın her zaman daha iyi olduğunu varsaymaktır. Deniz yoluyla sevk edilen bir karbon çelik yayda yağsız, pas demektir. Temiz odaya gidecek bir paslanmaz yayda yağ, kirlilik demektir. Hangisine ihtiyacınız olduğunu belirtin ve nedenini söyleyin.
Paslanmaz yaylarda pasivasyon gerçekte nasıl çalışır?
Pasivasyon bir kaplama değildir. Paslanmaz çeliğin yüzeyinden serbest demiri ve dış kirliliği gideren, böylece doğal krom oksit katmanının tekrar eşit şekilde oluşabilmesini sağlayan kimyasal bir temizleme işlemidir.
Paslanmaz tel çekildiğinde, sarıldığında, kesildiğinde ve taşlandığında yüzey mekanik olarak bulaşır. Takım ve taşlama ortamından gömülü demir parçacıkları yüzeyde kalır. Bu parçacıklar pasın ortaya çıktığı yerlerdir — paslanmaz çelik başarısız olduğu için değil, üzerinde yabancı demir bulunduğu için.
Pasivasyon, ana alaşıma saldırmadan bu serbest demiri çözer. İki kimya baskındır:
- Sitrik asit pasivasyonu (tipik olarak ASTM A967 Nitrik 1–5 alternatifleri, sitrik seçenekler) — daha güvenli, atık arıtımı daha kolay, giderek daha çok tercih edilir ve genellikle 300 serisi paslanmaz için etkilidir.
- Nitrik asit pasivasyonu — geleneksel, agresif, 400 serisi için ve daha ağır kirlenmeyi gidermek için iyi yerleşmiş, ancak daha dikkatli taşıma ve durulama gerektirir.
17-7PH gibi çökelme sertleştirmeli kaliteler için pasivasyon, ısıl işlem durumu ve varsa kabuk çözme adımı ile etkileşime girer, bu nedenle sıra önemlidir. PH kaliteleriyle çalışıyorsanız, 17-7PH yay çeliği rehberimizdeki proses notları bu makaleyle birlikte okunmaya değerdir.
Pasivasyonun düzeltemediği şeyler
Pasivasyon şunları gidermez:
- Kaynak kabuğu veya ısı rengi oksidi (önce asitleme veya mekanik giderme gerekir)
- Kirlenmiş kumlama ortamından gömülü yabancı demir
- Bir çukurda zaten oluşmuş pas
- Yağ filmleri (pasivasyon banyoları suludur; yağ reaksiyonu engeller)
Bu yüzden sıra her zaman şöyledir: yağı al → durula → (gerekirse kabuk çöz) → pasive et → durula → kurut. Yağ alma adımını atlamak, başarısız bir pasivasyon partisinin en yaygın nedenidir.
Üretim temizlik sırası nasıl görünür?
BQUQ'da yay temizliği, ayrı bir dış kaynak operasyonu yerine hat içi bir sıra olarak ele alınır; bu, Dongguan fabrikamızdaki dört üretim hattı boyunca izlenebilirliği korur.
Paslanmaz bir basma yayı için tipik sıra:
1. Sarma ve uç taşlama — taşlama istasyonunda toz emme ile.
2. Çapak alma / tamburlama — taşlama çapaklarını ve gevşek tozları giderir.
3. Ultrasonik yağ alma — alkalin veya nötr sulu kimya, 40–60 °C, bobin yoğunluğuna bağlı olarak 5–15 dakika.
4. Kademeli DI durulama — iki veya üç aşamalı, son durulamada iletkenlik izleme ile.
5. Pasivasyon — kararlaştırılan standarda göre sitrik veya nitrik, banyo konsantrasyonu ve süresi kaydedilir.
6. DI durulama ve su kırılması kontrolü — yüzeyin hidrofilik ve filmsiz olduğunu doğrular.
7. Kurutma — sıcak hava veya santrifüj, ardından bobinler arasında hapsolmuş nemi çıkarmak için kısa bir fırın beklemesi.
8. Muayene ve ambalajlama — varış noktasına bağlı olarak temiz oda sınıfı torbalama veya VCI ambalaj.
Karbon çelik yaylar için sıra farklıdır: yağı al, durula, kurut, sonra pasive etmek yerine kontrollü bir pas önleyici film uygula. Kaplama ve boyama kararları tüm bunlarla etkileşime girer — yay kaplama ve toz boya seçenekleri karşılaştırmamız, ön işlem kalitesinin yapışmayı nasıl belirlediğini kapsar.
Bobin yoğunluğu gizli değişkendir
Küçük indeksli (ortalama çap ÷ tel çapı) sıkı sarılmış bir yay, açık sarılmış olandan gerçekten daha zor temizlenir. Temizleme sıvısı boşluklara nüfuz etmeli ve durulama suyu geri çıkmalıdır.
Pratik sonuçlar:
- Sıkı indeksli yaylar daha uzun ultrasonik bekleme ve daha yüksek frekans gerektirir.
- Bobinler arasında hapsolmuş durulama suyu, kurutma sırasında anlık pasa neden olur — santrifüj ekstraksiyon yardımcı olur.
- Çok sıkı bobinler, ara kurutmalı iki geçişli temizlik gerektirebilir.
Tasarımınız, oranı bozmadan biraz daha büyük bir indekse izin veriyorsa, kendinize çok daha sağlam bir temizleme prosesi satın alıyor olabilirsiniz. Bu, erken gündeme getirilmeye değer bir üretim için tasarım ödünleşimidir.
Bir fabrikanın tutabileceği temizlik spesifikasyonunu nasıl yazarsınız?
Yapabileceğiniz en faydalı şey, gereksinimlerinizi çizimde veya siparişte üç satıra ayırmaktır:
| Spesifikasyon satırı | Örnek ifade | Neden önemli |
|---|---|---|
| Kalıntı | "10x büyütmede 50 µm üzerinde görünür partikül yok; parti başına 5 adet" | Kalite kontrolüne geçti/kaldı testi verir |
| Yağ / film | "Yağsız. Parti başına 3 adette su kırılması testi, sürekli film ≥ 30 s" | "Hafif yağ" ile "yağ yok" arasındaki belirsizliği önler |
| Pasivasyon | "ASTM A967'ye göre pasive et, sitrik asit seçeneği. Bakır sülfat testiyle serbest demir yok" | Prosesi tanınmış bir standarda bağlar |
Ambalaj gereksinimini de ekleyin — kirli bir torbadaki temiz yay, varışta kirli bir yaydır. Tüy bırakmayan torbalama, ilgili yerlerde VCI ve parçaların taşınma sırasında birbirine sürtünmemesi için maksimum torba miktarı belirtin.
Temizlik ve mekanik performans bağlantılıdır
Temizliğin tamamen bir yüzey sorunu olmadığını hatırlamakta fayda var. Kalan yağlayıcı, bobinler arasındaki sürtünmeyi değiştirir ve bu da etkin yay oranını kaydırır. Bu, oranı bitirmeden önce değil sonra doğrulamamızı önermemizin bir nedenidir — yay yük testi rehberimizdeki yöntemler burada doğrudan geçerlidir. Sarılmış haldeyken mükemmel test edilen bir yay, özellikle sıkı indekslerde, yağı alındıktan ve pasive edildikten sonra farklı okuyabilir.
Sıkça Sorulan Sorular
S: Pasivasyon, paslanmaz bir yayın boyutlarını veya yay oranını değiştirir mi?
C: Hayır, ölçülebilir şekilde değiştirmez. Pasivasyon yalnızca angström-mikron ölçeğinde serbest demiri ve yüzey kirliliğini giderir; ana malzemeyi gidermez. Boyutsal değişim, CNC bileşenlerinde tuttuğumuz ±0.005 mm işleme toleransının çok altında ve normal yay toleranslarının oldukça altındadır. Bir yay pasivasyondan sonra farklı ölçülüyorsa, neden neredeyse her zaman taşıma veya ölçüm kurulumudur, kimyanın kendisi değil.
S: Nakliyede paslanmadan yağsız yaylar tedarik edebilir misiniz?
C: Evet, paslanmaz kaliteler için — 302, 304 ve 316 paslanmaz yaylar rutin olarak yağsız sevk edilir çünkü pasif krom oksit katmanı kendi başına korozyon direnci sağlar. Karbon çelik ve krom-silisyum yaylar için, uzun deniz taşımacılığında yağsız sevkiyat risklidir. Bu durumlarda kontrollü hafif bir pas önleyici film, VCI ambalajı veya her ikisini öneririz ve hangi seçeneğin uygulandığını ambalaj listesinde açıkça belirtiriz.
S: Temizleme ile pasivasyon arasındaki fark nedir?
C: Temizleme, kalıntıyı ve organik filmleri — yağlar, yağlayıcılar, taşlama tozu — giderir. Pasivasyon, paslanmaz bir yüzeyden serbest demiri gideren ve böylece krom oksit katmanının yeniden oluşabilmesini sağlayan özel bir kimyasal adımdır. Sıralıdırlar, birbirinin yerine geçmezler. Yağlı bir parçayı pasive etmek banyoyu boşa harcar ve testte başarısız olur, çünkü yağ asidin metale ulaşmasını engeller. Önce her zaman yağı alın.
S: Gelen muayenede laboratuvar olmadan temizliği nasıl doğrularım?
C: Çoğu durumu üç pratik kontrol kapsar. İyi ışık altında 10x–30x büyütmede görünür partikül için muayene edin. Yağ transferini tespit etmek için bir numuneyi beyaz tüy bırakmayan bezle silin. Su kırılması testi yapın — parçayı DI suya batırın ve filmin yaklaşık 30 saniye sürekli kalıp kalmadığını veya boncuklanıp boncuklanmadığını izleyin. Boncuklanma, hidrofobik bir film olduğunu gösterir. Bunlar gösterge niteliğinde saha kontrolleridir; resmi doğrulama yine de çözücü ekstraktı veya standarda dayalı test gerektirir.
S: Düşük hacimli veya prototip siparişlerde temizlik spesifikasyonları sunuyor musunuz?
C: Evet. MOQ'muz esnektir ve temizlik gereksinimleri prototip ve kısa seri miktarlara uygulanabilir çünkü temizleme ve pasivasyon adımları ayrı bir yüksek hacimli parti prosesi yerine hat içinde çalışır. Aynı sırayı bekleyin, tam parti testi yerine numune almaya dayalı doğrulama ile. Spesifikasyonunuzu RFQ ile gönderin, fizibiliteyi ve maliyet etkisini 12 iş saati içinde teyit ederiz.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim ayak izimiz hakkında: /about/
- Basma, çekme ve burulma yayı yetenekleri: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Yay tedariki ve yüzey bitirmede sektör trendleri: /industry-dynamics/
- Yay tasarımı ve üretimi hakkında daha fazla teknik makale: /bquq-blog/
- Sık sorulan tedarik sorularının yanıtları: /faq/
- Proje örnekleri ve proses vaka çalışmaları: /case/
- 12 saatlik teklif için bir çizim veya temizlik spesifikasyonu gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


