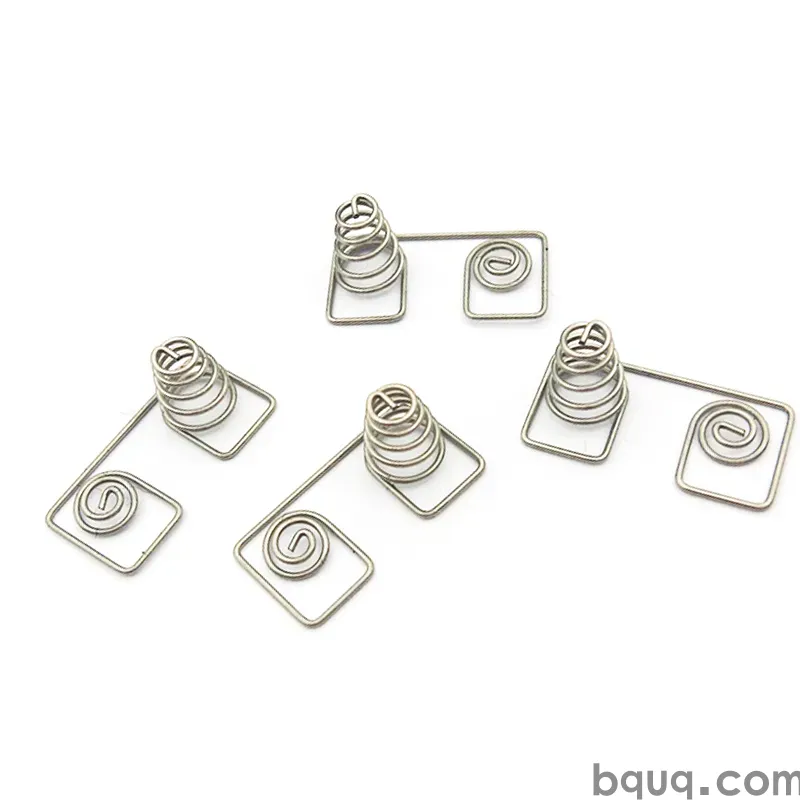
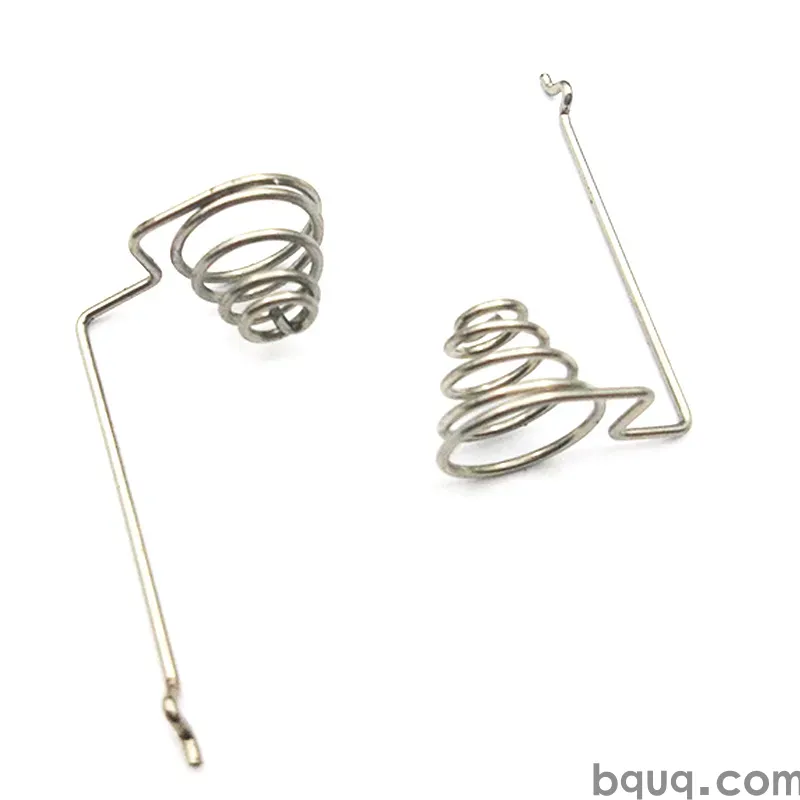
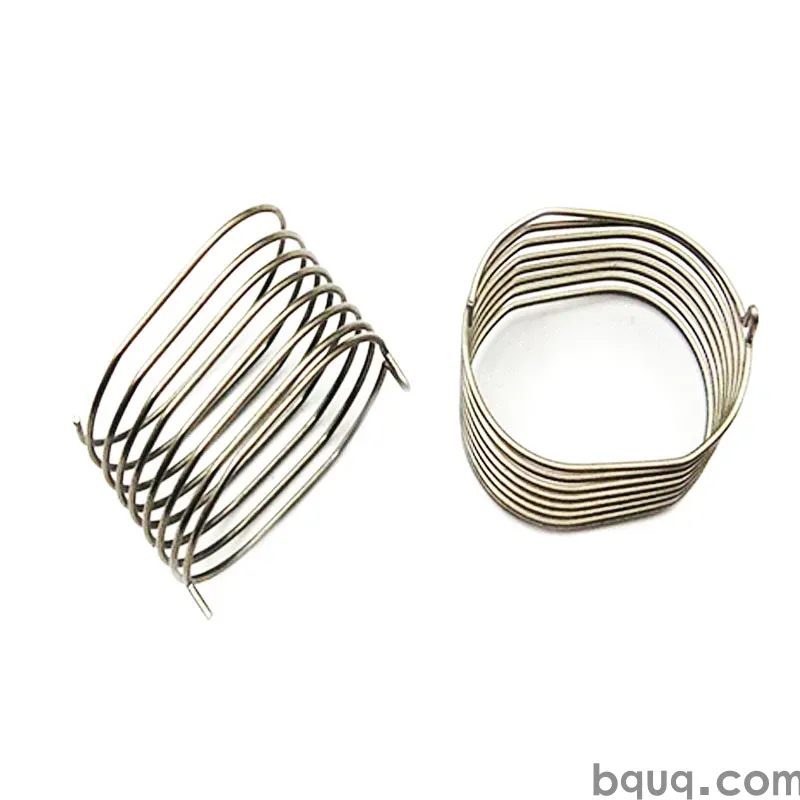
sac metal parçaları hs kodu: Pirinç C360, tolerans 0,005 mm, yüzey boncuk püskürtme + pasivasyon, teslim süresi 10 iş günü, MOQ 500 adet. Havacılık için kapasite. Çizim incelemesi ve ilk numune raporu dahildir.
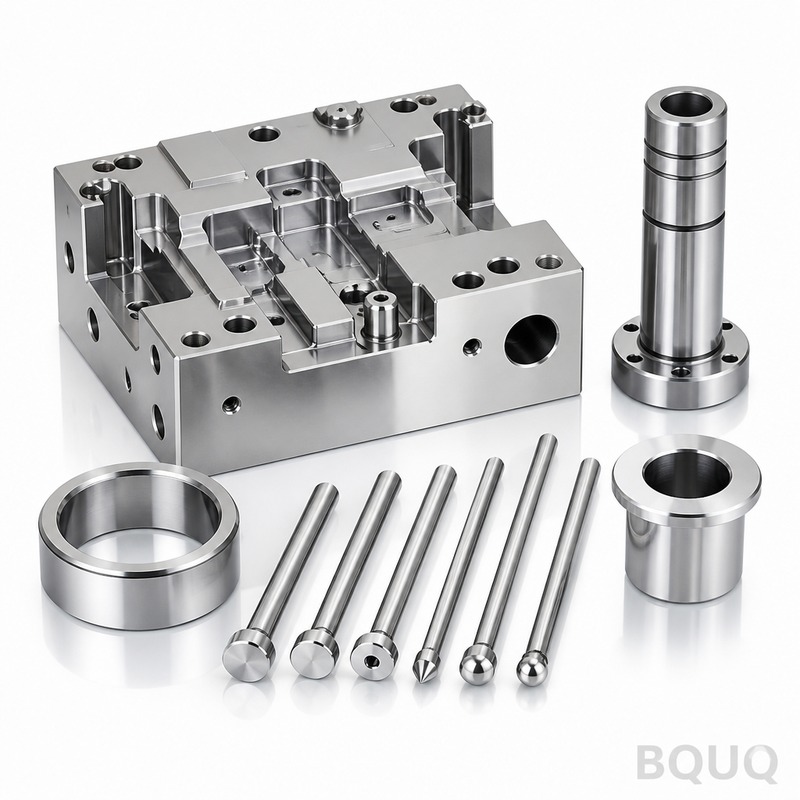
Sac metal parçaları GTİP kodu
Önemli Çıkarım
Sac metal parçaların HS kodu sınıflandırması yalnızca geometriye değil, malzemeye, prosese ve işleve bağlıdır. Ra 0,4 delik ve Ra 0,8 dış yüzey finish değerlerine sahip alüminyum 7075-T6 parçalar için üretim, 500 adet MOQ ve 20 iş günü teslim süresiyle gerçekleştirilir. ±0,003 mm tolerans üretim hızında korunur; bu nedenle HS kodu genel bir sac metal kategorisini değil, gerçek alaşımı ve şekillendirme yöntemini yansıtmalıdır.
Sac metal parçaların HS kodu, nadiren uyuşan üç kısıtın kesişim noktasında yer alır: boyutsal kararlılık, birim maliyet ve teslim süresi. Bu sayfa, bunları broşürde değil üretimde nasıl çözdüğümüzü açıklar.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Yüzey finish | Delikte Ra 0,4, dış yüzeyde Ra 0,8 |
| Teslim süresi (üretim) | 20 iş günü |
| MOQ (üretim) | 500 adet |
Pazar ve Teknik Bağlam
Otomotiv sektöründe teslim süresi baskısı giderek sıkıştı. Eskiden 12 hafta süren kalıp ve kalifikasyon döngüsü artık 20 iş günü olarak teklif ediliyor; bu yalnızca kalıp tasarımı ve proses doğrulaması paralel yürütülürse mümkün olur.
Otomotivde maliyet baskısı nadiren hammaddeden kaynaklanır. İkincil operasyonlardan gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
Nasıl Üretiyoruz
Sac metal parçaların HS kodu için izlenen yol bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme koşulunu ve kalıp geometrisini sabitleriz, ardından ±0,003 mm'nin tek bir yavaş parçada değil üretim hızında korunduğunu doğrularız.
Kalıp, prosesin ölçülen kabiliyeti etrafında tasarlanır; böylece ±0,003 mm bir muayene filtresi değil, kalıp geometrisinin bir sonucudur. 20 iş gününün iyimser değil gerçekçi olmasının nedeni budur.
Isıl işlem ve yüzey işlem, sonradan akla gelen adımlar değil kontrollü adımlar olarak planlanır. Delikte Ra 0,4, dış yüzeyde Ra 0,8 tanımlı bir kalınlık aralığına uygulanır ve doğrulanır; çünkü buradaki değişkenlik, boyutsal kaymadan daha fazla saha arızasına yol açar.
Malzeme ve Yüzey Finish
Alüminyum 7075-T6, sac metal parçaların HS kodu için varsayılan tercihtir; çünkü ±0,003 mm'yi öngörülebilir şekilde korur ve iş sertleşmesi sürprizleri olmadan işlenir. Korozyon veya iletkenlik gereksinime hâkim olduğunda alternatifler teklif edilir.
İlgili okuma: Derin Çekme Presleme: Tasarım Hususları ve İpuçları.
Malzeme koşulu, kalite kadar önemlidir. Yanlış temperde tedarik edilen alüminyum 7075-T6 işleme sonrası kayar; bu nedenle geometri asimetrik olduğunda sac metal parçaların HS kodu finish öncesi gerilim giderme işlemine tabi tutulur.
Sac metal parçaların HS kodu temas yükü gördüğünde, malzeme sertliği boyutsal toleransla birlikte belirtilir. Tanımlı bir test yöntemi olmadan verilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Tolerans ve Muayene
Sac metal parçaların HS kodu üzerindeki genel ölçüler ±0,003 mm'de tutulur; kritik özellikler çizimde tanımlanır ve daha sıkı bir bantla ayrıca kontrol edilir.
Ayrıca bakın: 2025 Yılı CPU Overclocking için En İyi Bakır Soğutucular.
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen özellik ile aynı özelliğin mastarla ölçümü farklı sonuç verebilir; bu nedenle sac metal parçaların HS kodu çizimleri her kritik ölçünün nasıl doğrulandığını belirtir.
Yumuşak Çeneler ve Özel İş Bağlama: İkinci Operasyonlar hakkında daha fazla bilgi.
Uygun olmayan malzeme yalnızca sistemde değil fiziksel olarak karantinaya alınır. Sac metal parçaların HS kodu için bu, parti durumu belgelenene kadar işaretli bir alanda kalır; bu da en yaygın sevkiyat hatasını önler.
Nerede Kullanılır
Montajda sac metal parçaların HS kodu genellikle kendi spesifikasyonuyla değil, eşleşen parçayla kısıtlanır. Arayüz çiziminin erken paylaşılması, her iki parçanın tolerans içinde olup birleşemediği yaygın hatayı önler.
Bakım erişimi önemlidir. Sac metal parçaların HS kodu bir aşınma parçası olduğunda, kendi parça numarasıyla yedek olarak belirtilmesini öneririz; böylece yeniden sipariş tam bir çizim incelemesi gerektirmez.
Teknik ayrıntı: BQUQ Damgalı Fan Koruyucuları Tel Örgü Kapak Koleksiyonu.
Sipariş Öncesi Neleri Doğrulamalı
Sac metal parçaların HS kodu için fiyat indirimi istemeden önce ilk numune raporunu isteyin. 500 adette boyutsal veri üretemeyen bir tedarikçi, daha yüksek adette de üretemez.
Önerilen okuma: Swiss Tipi CNC Tornalama: Kayan Milli Ne Zaman Kazanır?.
Kritik özellikleri teklif aşamasında tanımlayın. Bir özelliği genel ±0,003 mm'den kritik seviyeye taşımak, kalıp sonrası maliyet ekler ve 20 iş gününü uzatır; bu, özel tedarikte en kolay önlenebilir gecikmedir.
SSS: Sipariş Öncesi Sorularınız
Sac metal parçaların HS kodu için minimum sipariş miktarı nedir?
Prototip miktarları üretim minimumlarının çok altında başlar. Sac metal parçaların HS kodu için üretim partileri 500 adetten başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Sac metal parçaların HS kodu için üretim ne kadar sürer?
Sac metal parçaların HS kodu için standart teslim süresi, çizim onayı ve kalıp onayından sonra 20 iş günüdür. Prototipler kalıbı atladığı için genellikle daha hızlıdır; tekrar siparişler ise kalıp mevcut olduğu için daha da hızlıdır.
Isı Emici Malzemesi Nasıl Seçilir: Alüminyum mu, Bakır mı, Kompozitler mi? ile karşılaştırın.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Evet. Malzeme sertifikaları, ısı lotu izlenebilirliği ve ilk numune muayene raporları siparişle birlikte gönderilir. Otomotiv müşteriniz ek belge talep ediyorsa, teklif aşamasında belirtin.
Kalıp öncesi prototip üretebilir misiniz?
Evet ve bunu öneririz. Sac metal parçaların HS kodu için kalıpsız prototipleme, uyum ve işlevi kalıp maliyetinin çok altında doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
Program ortasında bir tasarım değişikliğini nasıl ele alıyorsunuz?
Değişiklikler orijinal ilk numune raporuna göre belgelenir. Hangi ölçülerin etkilendiğini belirler, yalnızca etkilenen operasyonları yeniden fiyatlandırır ve mevcut sac metal parçaların HS kodu stoğunun kullanılabilir kalıp kalmadığını size bildiririz.
Sac metal parçaların HS kodu başka bir yerde zaten üretimdeyse, bir numune ve güncel çizimi gönderin. Buna göre teklif verir ve geçişin maliyeti, teslim süresini veya hiçbirini iyileştirip iyileştirmediğini dürüstçe söyleriz.
İlgili okuma: 5 Eksenli CNC İşleme: Parçalarınız İçin Gerçekte Neyi Değiştirir?.
Ayrıca bakın: Güç Kaynağı Soğutucu CNC İşleme.
Yapıştırmalı Kanat vs Tıraşlanmış Kanat Soğutucular: Hangi Üretim Yöntemi Üstündür? hakkında daha fazla bilgi.
Teknik ayrıntı: Yüksek hassasiyetli hassas metal parçalar.
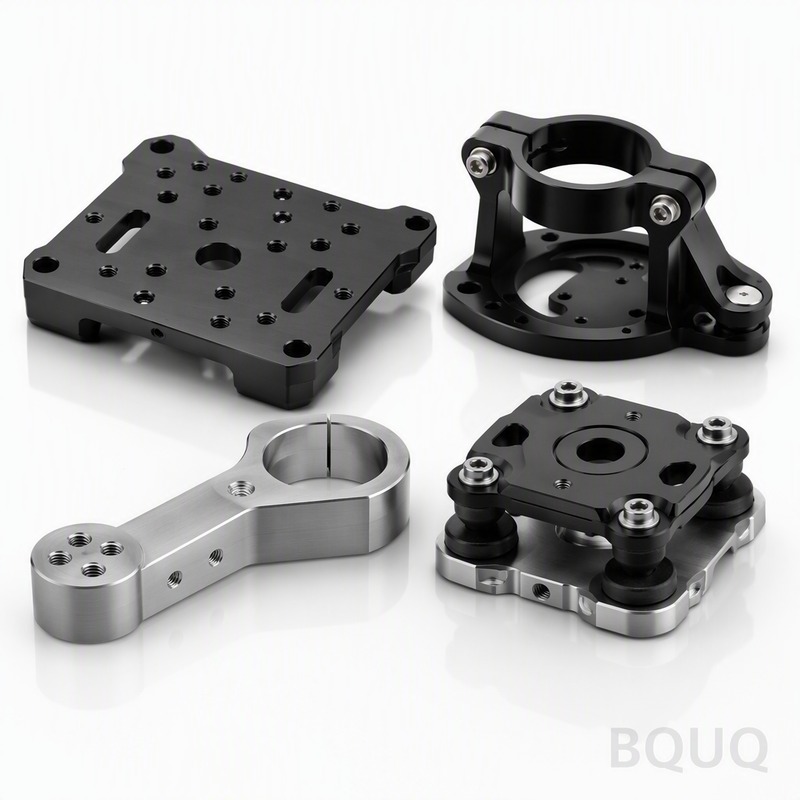
Önerilen okuma: Bobin Stok Optimizasyonu: Şerit Genişliği, Yerleşim ve Hurda Oranı.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Tolerans | ±0,003 mm |
| Teslim süresi | 20 iş günü |
| MOQ | 500 adet |
| Kapasite | ±0,003 mm kabiliyetli üretim hızı |
Seçim / karşılaştırma
| Seçenek | En uygun | Ödünleşim |
|---|---|---|
| Alüminyum 7075-T6 | Yüksek mukavemetli sac metal parçalar | 5052 veya 6061'den yüksek malzeme maliyeti |
| Ra 0,4 delik finish | Hassas eşleşme yüzeyleri | Ek finish operasyonu gerektirir |
| Ra 0,8 dış finish | Genel dış yüzeyler | Çapak alma veya polisaj gerekebilir |
| 20 iş günü teslim süresi | Sıkıştırılmış otomotiv programları | Paralel kalıp ve doğrulama gerekir |
| 500 adet MOQ | Pilot ile orta üretim | Daha düşük hacimler kalıbı karşılamayabilir |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Malzeme koşulu | İşleme öncesi alaşım ve temperi sabitle | Malzeme sertifikası ve giriş muayenesi |
| Kalıp geometrisi | Ölçülen kabiliyet etrafında tasarla | Kalıp çizimi ve ilk numune onayı |
| Üretim hızı | Tam hızda ±0,003 mm'yi doğrula | Proses içi muayene kaydı |
| Çapak alma | İkincil operasyon kontrolü | Görsel ve boyutsal kontrol |
| Final muayene | Gerekirse %100 muayene | Ra 0,4 ve Ra 0,8 değerlerini içeren muayene raporu |
Sıkça Sorulan Sorular
Alüminyum 7075-T6 sac metal parçalar için hangi HS kodu geçerlidir?
HS kodu alaşıma, kalınlığa ve işleve bağlıdır. 7075-T6 sac metal parçalar için Bölüm 76 (alüminyum eşyalar) tipiktir; ancak kesin 6 haneli kod, parçanın preslenmiş, işlenmiş veya daha fazla monte edilmiş olup olmadığını bilmeyi gerektirir. Malzeme sertifikası ve proses rotasını kullanarak gümrük müşavirinizle doğrulayın.
±0,003 mm tolerans HS sınıflandırmasını etkiler mi?
Hayır. HS kodları toleransa göre değil, malzemeye, bileşime ve temel niteliğe göre sınıflandırır. ±0,003 mm tolerans bir üretim kabiliyetidir, tarife faktörü değildir. Ancak sıkı tolerans belirli bir finish operasyonu gerektiriyorsa, bu proses bazı yargı bölgelerinde kodu etkileyebilir.
Özel CNC Pens Aynası Setleri ER11'den ER40'a Hassas Üretim Çin'den ile karşılaştırın.
20 iş günü teslim süresi HS kodu dokümantasyonunu nasıl etkiler?
Teslim süresi HS kodunu değiştirmez, ancak dokümantasyon süresini sıkıştırır. 20 iş günü üretimle ticari fatura, çeki listesi ve malzeme sertifikasını erken hazırlamanız gerekir. HS kodu onayındaki herhangi bir gecikme sevkiyatı gümrükte tutabilir; bu nedenle kodu kalıp serbest bırakılmadan önce doğrulayın.
Ra 0,4 delik finishli sac metal parçalar için MOQ nedir?
Üretim MOQ'su 500 adettir. Bu, Ra 0,4 delik ve Ra 0,8 dış finish için kalıp kurulumu, proses doğrulaması ve muayeneyi kapsar. Daha düşük miktarlar mümkün olabilir ancak kalıp ve ikincil operasyonları verimli şekilde amorti etmez.
HS kodu doğrulaması için malzeme sertifikaları sağlayabilir misiniz?
Evet. Alaşım ve temperi gösteren alüminyum 7075-T6 malzeme sertifikaları sağlıyoruz. Bu belgeler HS kodu sınıflandırmasını ve gümrük clearance'ını destekler. Sertifika uydurmuyoruz; yalnızca malzeme ve proses için standart olanı sağlıyoruz.
Hangi ikincil operasyonlar birim maliyeti malzeme ikamesinden daha fazla etkiler?
Çapak alma, kaplama ve %100 muayene, 7075-T6'dan daha düşük kaliteli bir alaşıma geçişten daha fazla birim maliyet yaratır. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. 20 iş gününde 500 adet için ikincil operasyonlar ana maliyet kaldıracıdır.
Sac metal parçalar için üretim hızında ±0,003 mm'yi nasıl doğruluyorsunuz?
Önce malzeme koşulunu ve kalıp geometrisini sabitler, ardından üretim hızında bir kabiliyet çalışması yürütürüz. Proses penceresi tek bir yavaş parçada değil, birden fazla parçada doğrulanır. Kayıtlar, proses içi muayene kayıtlarını ve 500 adetlik üretim partisi için ilk numune onayını içerir.