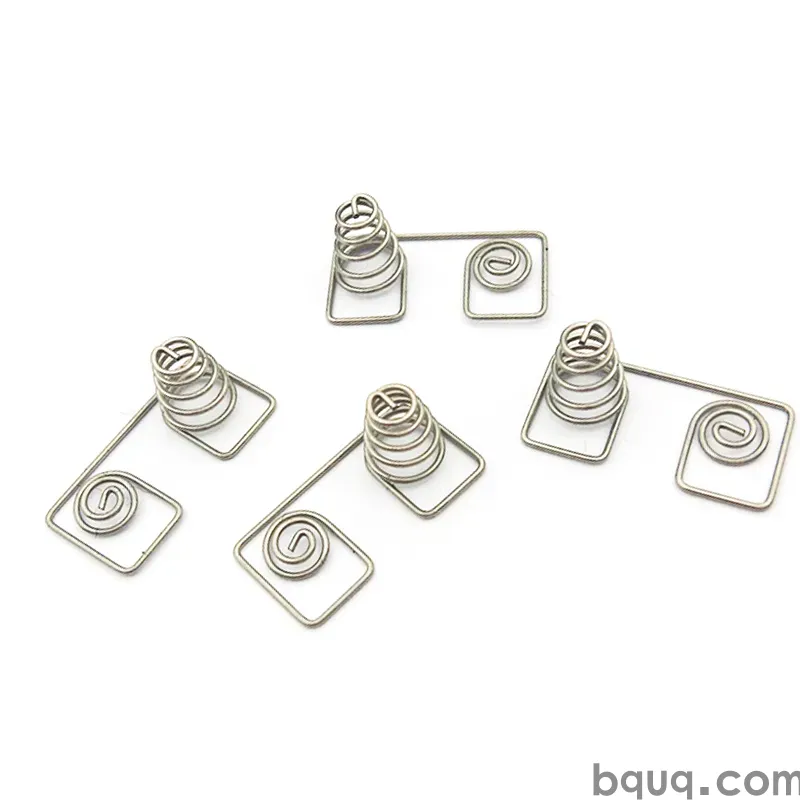
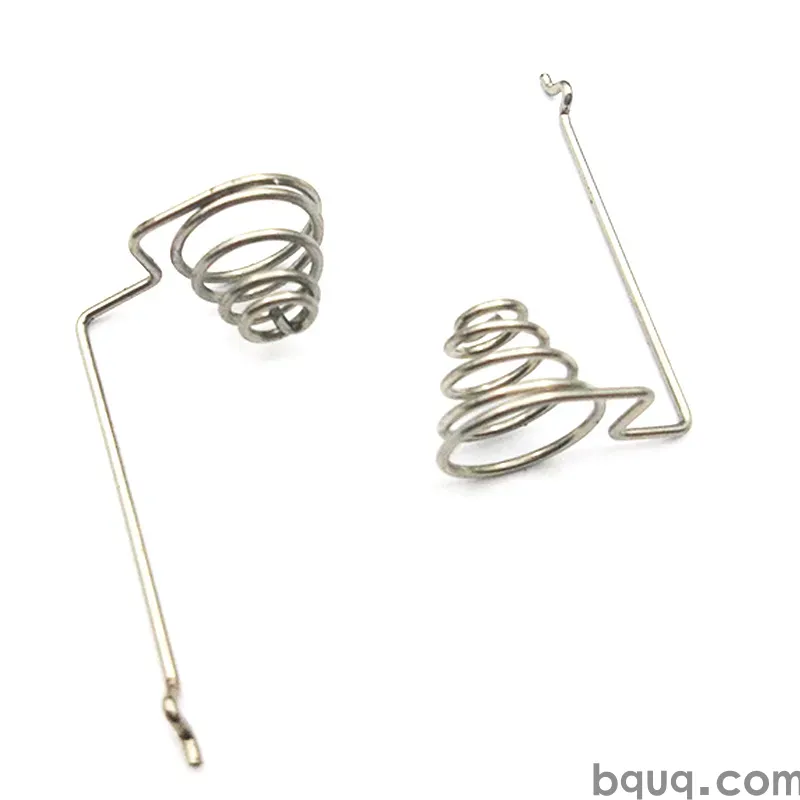
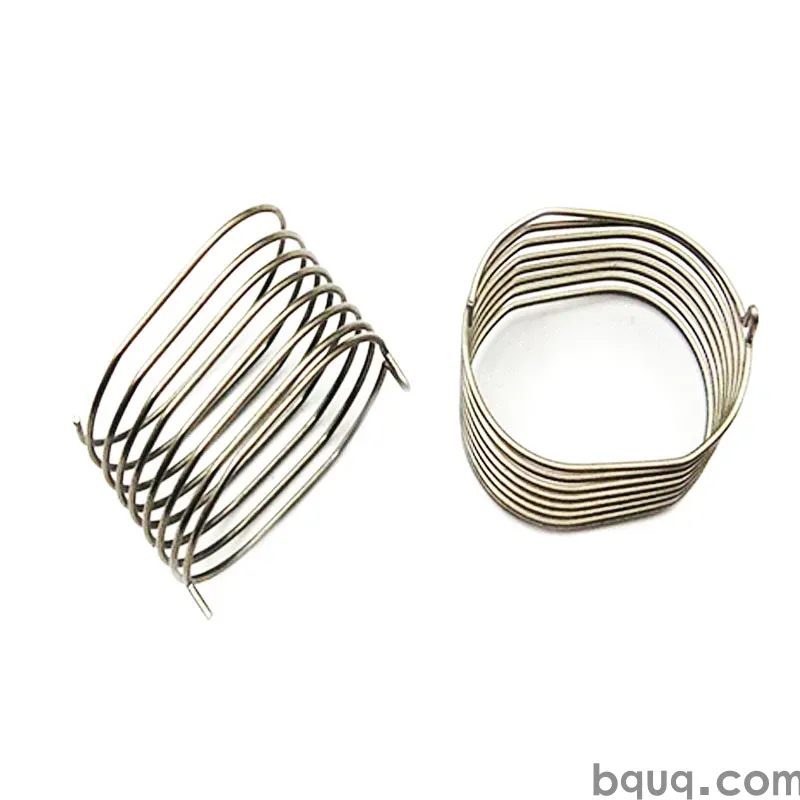
hassas metal parçalar: Titanyum Grade 5, tolerans 0,003 mm, yüzey boncuk püskürtme + pasivasyon, teslim süresi 20 iş günü, MOQ 500 adet. Havacılık için kapasite. Çizim incelemesi ve ilk numune raporu dahildir.
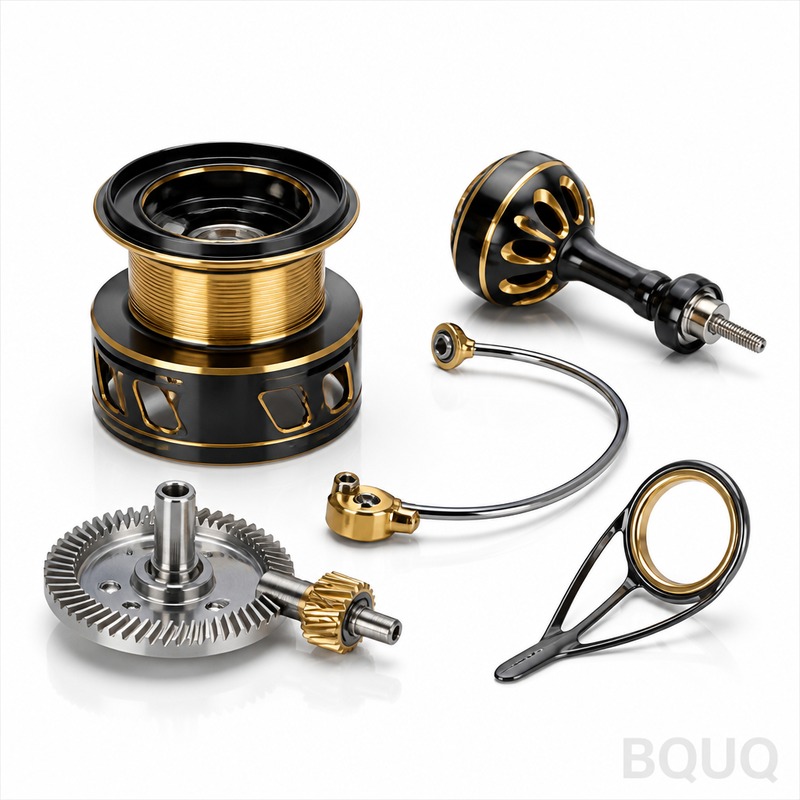
Hassas metal parçalar
Önemli Çıkarımlar
Hassas metal parçalar; boyutsal kararlılık, birim maliyet ve teslim süresi arasında denge kurar. Üretimimizde malzeme seçenekleri arasında POM, PEEK ve naylon yer alır; yüzey bitirme işlemi ise boncuklama artı pasivasyon olarak uygulanır. Üretim teslim süresi 200 adet MOQ ile 10 iş günüdür ve toleranslar üretim hızında ±0,005 mm'de tutulur. Malzeme sertifikaları ve ilk numune raporları gibi dokümantasyon 200 adetten itibaren sağlanır.
Hassas metal parçalar, nadiren aynı noktada buluşan üç kısıtın kesişiminde yer alır: boyutsal kararlılık, birim maliyet ve teslim süresi. Bu sayfa, bunları bir broşürde değil, üretimde nasıl çözdüğümüzü ortaya koyar.
Öne Çıkan Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | POM / PEEK / naylon |
| Yüzey bitirme | boncuklama + pasivasyon |
| Teslim süresi (üretim) | 10 iş günü |
| MOQ (üretim) | 200 adet |
Pazar ve Teknik Bağlam
Robotik alanındaki talep, tek kaynaklı standart parçalardan nitelikli özel parçalara kaydı; bu da dokümantasyon gereksinimlerini sürecin daha erken aşamalarına taşıdı. Malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar artık seri üretimde değil, 200 adette talep ediliyor.
İlgili okuma: Özel Ekstrüde Alüminyum Soğutucu Koleksiyonu.
Tarife ve lojistik belirsizliği, robotik alanında bölgesel nitelendirmeyi öncelikli hale getirdi. Alıcılar giderek daha fazla ikinci bir nitelikli kaynak talep ediyor; bu da hassas metal parçaların nasıl spesifiye edildiğini ve toleransların nasıl belgelendiğini değiştiriyor.
Ayrıca bakın: Çubuk Besleme ve İş Parçası Bağlama: Yüksek Hızda Malzeme Stabilitesi.
Nasıl Üretiyoruz
Hassas metal parçalar için rota bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,005 mm'nin tek bir yavaş parçada değil, üretim hızında tutulduğunu doğrularız.
CNC İşleme Çizimleri Nasıl Okunur: GD&T Sembolleri ve Toleranslar Açıklandı hakkında daha fazla bilgi.
Üretimde hassas metal parçalar, sabit aralıklarla proses içi kontrollerle çalışır. Operatörler her 30 ila 50 parçada bir boyutları kaydeder; bu, takım aşınmasını parti ±0,005 mm'nin dışına kaymadan önce yakalar.
Hassas metal parçalar için son muayene, genel boyutlarda numunelemeye dayalı, kritik özelliklerde ise %100'dür. Bu ayrım takımdan önce kararlaştırılır; çünkü bir özelliği genelden kritiğe taşımak maliyeti ve 10 iş gününü değiştirir.
Malzeme ve Yüzey Bitirme
Malzeme durumu, kalite kadar önemlidir. Yanlış temperde tedarik edilen POM / PEEK / naylon, işleme sonrası kayabilir; bu nedenle geometri asimetrik olduğunda hassas metal parçalar bitirme öncesi gerilim giderme işlemine tabi tutulur.
Hassas metal parçaların temas yükü gördüğü yerlerde, malzeme sertliği boyutsal toleransın yanında spesifiye edilir. Tanımlı bir test yöntemi olmadan belirtilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
POM / PEEK / naylon tahsise girdiğinde ikame talepleri yaygındır. Her ikameyi sevkiyat öncesi aynı ±0,005 mm ve boncuklama + pasivasyon kriterlerine göre nitelendirir ve değişiklikle birlikte sertifikayı sunarız.
Tolerans ve Muayene
Hassas metal parçalar için ilk numune muayenesi, çizimdeki her boyutu bir örneklem değil, tamamını raporlar. Bu rapor, partinin geri kalanı ve gelecekteki herhangi bir yeniden sipariş için referanstır.
Teknik ayrıntı: Vapor Chamber vs Isı Borusu vs Katı Soğutucu: Temel Mühendislik Farkları.
Proses yeterliliği her özellik bazında izlenir. Hassas metal parçalarda Cpk üzerinde anlaşılan eşiğin altına düştüğünde, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Önerilen okuma: CNC ile İşlenmiş Bileşenlerin Otomotiv Uygulamaları İçin Temel Faydaları Nelerdir?.
İzlenebilirlik, ısı lotu ve üretim tarihine göre tutulur. Hassas metal parçalarda bir saha sorunu ortaya çıkarsa, hangi partinin, hangi takım setinin ve hangi muayene kaydının geçerli olduğunu belirleyebiliriz.
Yay malzemesi devrimi: yüksek karbonlu çelikten yüksek performanslı alaşımlara ve kompozitlere ile karşılaştırın.
Nerede Kullanılır
Hizmet ortamı, yükten daha fazla yeniden tasarımı tetikler. Dış mekân veya yıkama hizmetindeki hassas metal parçalar, sonradan eklenmek yerine tasarım aşamasında boncuklama + pasivasyon ve sızdırmazlık dikkate alınarak ele alınmalıdır.
İlgili okuma: Hassas CNC Pens Aynası ve Somunu.
Bakım erişimi önemlidir. Hassas metal parçaların bir aşınma parçası olduğu durumlarda, kendi parça numarasıyla yedek olarak spesifiye edilmesini öneririz; böylece yeniden sipariş tam bir çizim incelemesi gerektirmez.
Sipariş Öncesi Neyi Doğrulamalısınız
Teklifleri aynı temelde karşılaştırın: malzeme kalitesi, boncuklama + pasivasyon, muayene kapsamı ve paketleme. %100 muayeneyi devre dışı bırakan daha düşük birim fiyat, daha düşük toplam maliyet değildir.
Ayrıca bakın: CNC ile İşlenmiş Robot Tekerlek Göbekleri.
Yeniden sipariş yolunu doğrulayın. Hassas metal parçalar takım çizimleri ve dosyada bir ilk numune raporu ile belgelenmişse, yıllar sonra verilen tekrar sipariş orijinal parçayı yaklaşık olarak değil, birebir yeniden üretir.
Özel CNC İşlenmiş Otomatik Torna 46 Tip Altıgen Delikli Uzatılmış Pens hakkında daha fazla bilgi.
SSS: Sipariş Öncesi Sorularınız
Hassas metal parçalar için minimum sipariş miktarı nedir?
Prototip miktarları üretim minimumlarının oldukça altında başlar. Hassas metal parçalar için üretim partileri 200 adette başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Hassas metal parçaların üretimi ne kadar sürer?
Hassas metal parçalar için standart teslim süresi, çizim onayı ve takım onayından sonra 10 iş günüdür. Prototipler genellikle daha hızlıdır çünkü takımı atlarlar; tekrar siparişler ise takım mevcut olduğu için daha da hızlıdır.
Mevcut çizimimizden çalışabilir misiniz?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,005 mm'nin ek bir operasyon gerektireceği her özelliği işaretleriz; böylece takımdan önce karar verebilirsiniz.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Boncuklama + pasivasyon, hassas metal parçalar için standarttır. Diğer bitirme işlemleri, tanımlı bir kalınlık aralığıyla teklif edilir ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir kupon üzerinde doğrulanır.
Takımdan önce prototip üretebilir misiniz?
Değişiklikler, orijinal ilk numune raporuna karşı belgelenir. Hangi boyutların etkilendiğini belirleriz, yalnızca etkilenen operasyonları yeniden fiyatlandırırız ve mevcut hassas metal parça stoğunun kullanılabilir kalıp kalmadığını size bildiririz.
Teknik ayrıntı: BQUQ El Sanatı Yay Donanım Koleksiyonu.
Hassas metal parçalar başka bir yerde zaten üretimdeyse, bir numune ve güncel çizimi gönderin. Buna göre teklif veririz ve geçişin maliyeti, teslim süresini ya da hiçbirini iyileştirip iyileştirmediğini dürüstçe söyleriz.
Önerilen okuma: CNC İşleme Optik Yuvalar: Düzlük, Dişler ve Anodizasyon.
CNC İşlenmiş Parçalar için Ayna Parlatma: 2024 Yüzey Kalitesi Rehberi ve Maliyet Verileri ile karşılaştırın.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | POM / PEEK / naylon |
| Tolerans | ±0,005 mm |
| Teslim süresi | 10 iş günü |
| MOQ | 200 adet |
| Kapasite | Belgelenmiş ilk numune ve PPAP tarzı kayıtlarla üretim hızı |
Seçim / karşılaştırma
| Seçenek | En uygun olduğu alan | Ödünleşim |
|---|---|---|
| POM | Boyutsal kararlılık gerektiren genel hassas parçalar | PEEK'e göre daha düşük sıcaklık dayanımı |
| PEEK | Yüksek sıcaklık veya kimyasal açıdan zorlu uygulamalar | Daha yüksek malzeme maliyeti |
| Naylon | Tokluk ve aşınma direnci gerektiren parçalar | Nem emilimi kararlılığı etkileyebilir |
| Boncuklama + pasivasyon | Temiz, korozyona dayanıklı yüzey | Ek işlem adımı ve maliyet |
| Tek nitelikli kaynak | Hızlı ilk tedarik | Tarifeler veya lojistik tedariki bozarsa risk |
| İkinci nitelikli kaynak | Tedarik zinciri dayanıklılığı | Ek nitelendirme süresi ve dokümantasyon |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Malzeme koşullandırma | İşleme öncesi malzeme durumunu sabitle | Malzeme sertifikası |
| Takım kurulumu | Önce takım geometrisini sabitle | Takım kaydı |
| Üretim | Üretim hızında ±0,005 mm'yi tut | İlk numune raporu |
| Muayene | Boyutsal kararlılığı doğrula | PPAP tarzı kayıtlar |
| Son bitirme | Boncuklama + pasivasyon | Yüzey bitirme kaydı |
Sıkça Sorulan Sorular
Hassas metal parçalar için hangi malzemeler mevcuttur?
Hassas metal parçaları POM, PEEK ve naylondan işleriz. Her malzeme boyutsal kararlılık, sıcaklık dayanımı ve maliyet açısından farklı dengeler sunar. POM genel hassas kullanım için yaygındır, PEEK yüksek sıcaklık veya kimyasal maruziyet için, naylon ise tokluk için tercih edilir. Malzeme sertifikaları 200 adetten itibaren sağlanır.
Üretim teslim süresi ve MOQ nedir?
Üretim teslim süresi 10 iş günü, minimum sipariş miktarı ise 200 adettir. Bu MOQ'da malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar sağlayabiliriz. Bu, tek kaynaklı standart parçalar yerine nitelikli özel parçalara ihtiyaç duyan robotik alıcılarını destekler.
Üretim hızında hangi toleransı tutabiliyorsunuz?
±0,005 mm'yi yalnızca tek bir yavaş parçada değil, üretim hızında tutarız. Proses, sabit bir proses penceresiyle başlar: önce malzeme durumu ve takım geometrisi ayarlanır. Bu, üretim boyunca boyutsal kararlılığı sağlar; sonuç ilk numune ve PPAP tarzı kayıtlarla belgelenir.
Hassas metal parçalara hangi yüzey bitirme uygulanır?
Standart yüzey bitirme, boncuklama artı pasivasyondur. Boncuklama tekdüze mat bir doku oluştururken pasivasyon korozyon direncini artırır. Bu kombinasyon birçok robotik ve endüstriyel uygulama için uygundur. Talep üzerine ek bitirme işlemleri mevcut olabilir, ancak belgelenmiş standart boncuklama + pasivasyondur.
Hassas metal parçalar için ikinci nitelikli kaynak neden önemlidir?
Tarife ve lojistik belirsizliği, robotik alanında bölgesel nitelendirmeyi öncelikli hale getirdi. Alıcılar tedarik riskini azaltmak için giderek daha fazla ikinci bir nitelikli kaynak talep ediyor. Bu, hassas metal parçaların nasıl spesifiye edildiğini ve toleransların nasıl belgelendiğini değiştirir; çünkü her iki kaynağın da aynı kayıt ve muayene gereksinimlerini karşılaması gerekir.
200 adette hangi dokümantasyon mevcuttur?
200 adette malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar sağlarız. Bu belgeler nitelikli özel parçaları destekler ve artık seri üretimde değil, 200 adette talep edilmektedir. Alıcıların malzeme durumunu, takım geometrisini ve tolerans uyumunu doğrulamasına yardımcı olurlar.
Üretim sırasında boyutsal kararlılığı nasıl sağlıyorsunuz?
Bir makineyle değil, bir proses penceresiyle başlarız. Önce malzeme durumu ve takım geometrisi sabitlenir, ardından ±0,005 mm'nin üretim hızında tutulduğunu doğrularız. İlk numune raporları ve PPAP tarzı dokümantasyon dahil muayene kayıtları, 200 adet minimum sipariş miktarı boyunca kararlılığı doğrular.