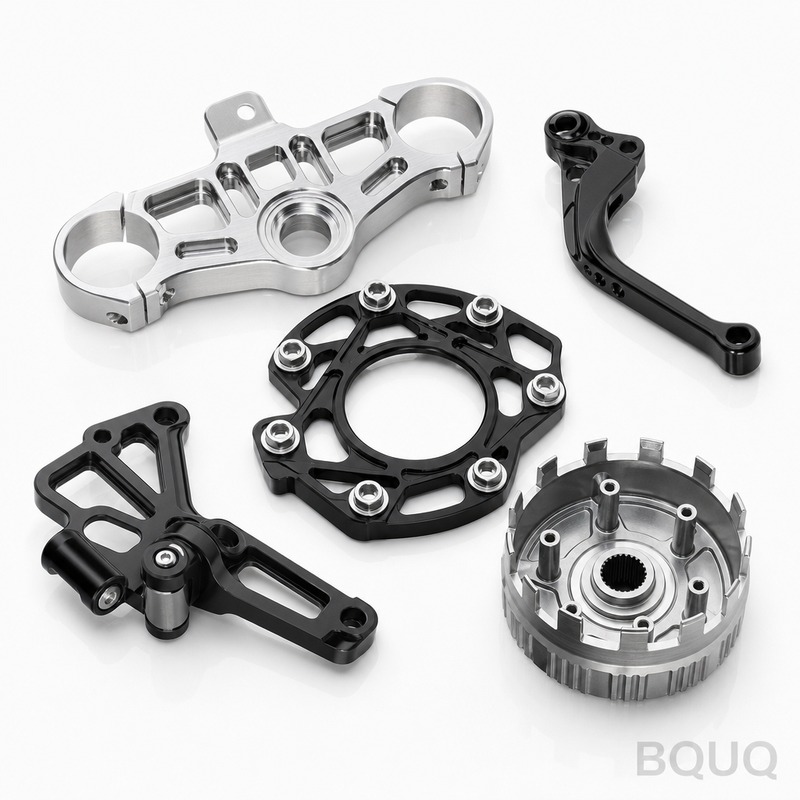
Yüksek hassasiyetli hassas metal parçalar: Titanium Grade 5, tolerance 0.005 mm, surface bead blast + passivate, lead time 10 working days, MOQ 200 pcs. Capacity for aerospace. Drawing review and first-article report included.
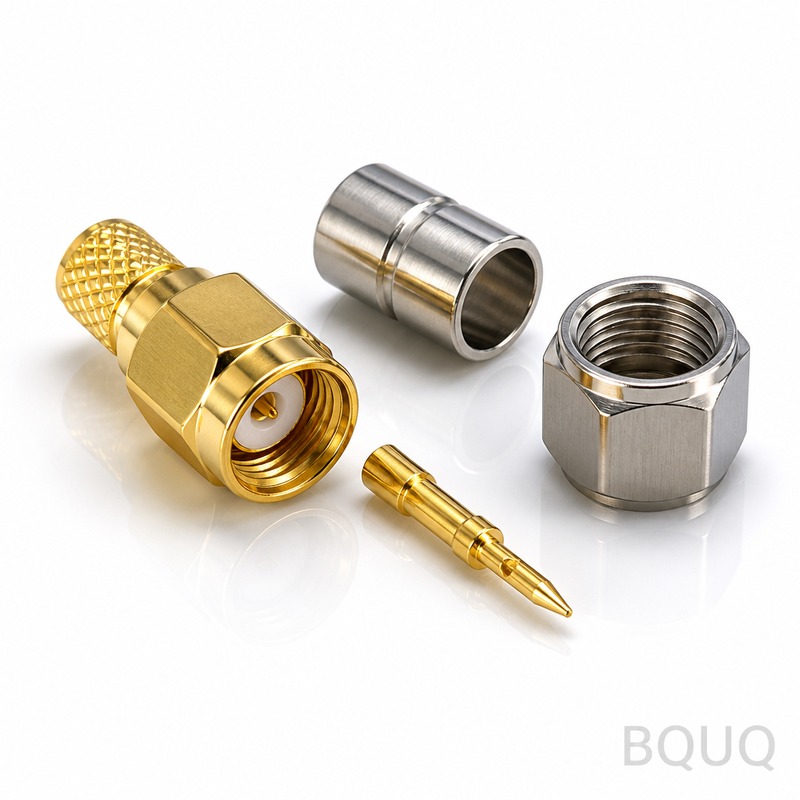
Yüksek hassasiyetli hassas metal parçalar
Önemli Çıkarımlar
Yüksek hassasiyetli hassas metal parçalar, Stainless 303, 304 veya 316L'den boncuk püskürtme ve pasivasyon yüzey işlemiyle işlenir. Genel ölçülerde ±0,01 mm tolerans korunur, üretim 1000 adet MOQ ile çalışır ve sevkiyat 15 iş günü içinde yapılır. Maliyet, hammadde yerine çapak alma, kaplama ve %100 muayene gibi ikincil işlemler tarafından belirlenir. Dokümantasyon; malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtları içerir.
Bu kılavuz, malzeme seçiminden muayeneye kadar yüksek hassasiyetli hassas metal parçaları, gerçekten çalıştığımız değerlerle ele alır: genel ölçülerde ±0,01 mm, üretim partileri için 1000 adet ve kurulu kapasite.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Stainless 303 / 304 / 316L |
| Yüzey işlemi | boncuk püskürtme + pasivasyon |
| Tedarik süresi (üretim) | 15 iş günü |
| MOQ (üretim) | 1000 adet |
Pazar ve Teknik Bağlam
Yarı iletken ekipmanlarındaki talep, tek kaynaklı standart parçalardan nitelikli özel parçalara kaymıştır; bu da dokümantasyon gereksinimlerini yukarı taşımaktadır. Malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar artık seri üretimde değil, 1000 adet seviyesinde talep edilmektedir.
İlgili okuma: Üreticiler Yük Testi ile Yay Kalitesini ve Tutarlılığını Nasıl Doğrular?.
Yarı iletken ekipmanlarındaki maliyet baskısı nadiren hammaddeden kaynaklanır. Baskı ikincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme değişiminden daha fazla etkiler.
Nasıl Üretiyoruz
Yüksek hassasiyetli hassas metal parçaların üretim rotası bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,01 mm'nin tek bir yavaş parçada değil, üretim hızında korunduğunu doğrularız.
Üretimde, yüksek hassasiyetli hassas metal parçalar sabit aralıklarla proses içi kontrollerle çalışır. Operatörler her 30 ila 50 parçada bir ölçüleri kaydeder; bu, takım aşınmasını parti ±0,01 mm dışına kaymadan önce yakalar.
Isıl işlem ve yüzey işlemi, sonradan düşünülen adımlar olarak değil, kontrollü adımlar olarak planlanır. boncuk püskürtme + pasivasyon tanımlı bir kalınlık aralığında uygulanır ve doğrulanır; çünkü buradaki değişkenlik, ölçü kaymasından daha fazla saha arızasına neden olur.
Ayrıca bakın: Özel Bakır Gömmeli Isı Emiciler.
Malzeme ve Yüzey İşlemi
Stainless 303 / 304 / 316L, yüksek hassasiyetli hassas metal parçalar için varsayılan tercihtir; çünkü ±0,01 mm'yi öngörülebilir şekilde korur ve işleme sertleşmesi sürprizleri olmadan işlenir. Korozyon veya iletkenlik gereksinime hâkim olduğunda alternatifler teklif edilir.
Yüksek hassasiyetli hassas metal parçaların temas yükü gördüğü yerlerde, malzeme sertliği ölçü toleransıyla birlikte belirtilir. Tanımlı bir test yöntemi olmadan belirtilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Geri dönüştürülmüş içerik ve RoHS/REACH beyanları, yüksek hassasiyetli hassas metal parçalar için talep üzerine sağlanır. Yarı iletken ekipmanı müşteriniz malzeme kökenini denetliyorsa, değirmen sertifikasını teslimat anında değil, teklif aşamasında isteyin.
Tolerans ve Muayene
Yüksek hassasiyetli hassas metal parçalardaki genel ölçüler ±0,01 mm'de tutulur; kritik özellikler çizimde tanımlanır ve daha sıkı bir bantla ayrıca kontrol edilir.
BQUQ Özel Hassas Yaylar hakkında daha fazla bilgi.
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin mastarla ölçülmesi farklı sonuç verebilir; bu nedenle yüksek hassasiyetli hassas metal parça çizimleri her kritik ölçünün nasıl doğrulandığını belirtir.
Teknik ayrıntı: Pasif vs Aktif Soğutucular: Elektronikleriniz İçin Doğru Soğutma Çözümünü Nasıl Seçersiniz.
Proses yeterliliği özellik bazında takip edilir. Yüksek hassasiyetli hassas metal parçalarda Cpk anlaşılan eşiğin altına düştüğünde, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Nerede Kullanılır
Yarı iletken ekipmanları, yüksek hassasiyetli hassas metal parçalar için en büyük uygulama alanıdır; burada parça genellikle laboratuvar koşulları yerine sürekli yük ve geniş bir sıcaklık aralığı görür.
Önerilen okuma: Özel CNC Cırcırlı Pens 50 Tip Otomatik Torna Yuvarlak Bar Stok.
Retrofit talepleri yaygındır: mevcut bir montaj, hafif farklı boyutta yüksek hassasiyetli hassas metal parçalara ihtiyaç duyar. Proses penceresi zaten bilindiği için, bir retrofit üzerinde 15 iş günü genellikle yeni bir parçadan daha kısadır.
Sipariş Vermeden Önce Neyi Doğrulamalı
Yüksek hassasiyetli hassas metal parçalar için indirim istemeden önce ilk numune raporunu isteyin. 1000 adette ölçü verisi üretemeyen bir tedarikçi, daha yüksek adetlerde de üretemez.
Özel CNC Pens Aynası 36 Tip Dış Dişli Arka Yakın Çekim ile karşılaştırın.
Kritik özellikleri teklif aşamasında tanımlayın. Bir özelliği genel ±0,01 mm'den kritik seviyeye taşımak, takım sonrası maliyet ekler ve 15 iş gününü uzatır; bu, özel tedarikte en kaçınılabilir gecikmedir.
SSS: Sipariş Öncesi Sorularınız
Yüksek hassasiyetli hassas metal parçalarda hangi toleransı tutabiliyorsunuz?
Genel ölçüler ±0,01 mm'de tutulur. Kritik özellikler çizimde tanımlanır ve daha sıkı bir bantta tutulur; ölçüm yöntemi belirtilir, böylece giriş muayenesi bizimkiyle eşleşir.
Yüksek hassasiyetli hassas metal parçalar için minimum sipariş miktarı nedir?
Prototip miktarları üretim minimumlarının çok altında başlar. Yüksek hassasiyetli hassas metal parçalar için üretim partileri 1000 adetten başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Yüksek hassasiyetli hassas metal parçalar için standart tedarik süresi, çizim onayı ve takım imzasından sonra 15 iş günüdür. Prototipler genellikle daha hızlıdır çünkü takımı atlarlar; tekrar siparişler ise takım mevcut olduğu için daha da hızlıdır.
Takımdan önce prototip yapabilir misiniz?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,01 mm'nin ek bir işlem gerektireceği herhangi bir özelliği işaretleriz; böylece takımdan önce karar verebilirsiniz.
İlgili okuma: Metal Stamping Takım Tedarik Süresini Kısaltmak İçin 10 İpucu.
Program ortasında bir tasarım değişikliğini nasıl ele alıyorsunuz?
Evet ve bunu öneririz. Yüksek hassasiyetli hassas metal parçaları takımsız prototiplemek, uyum ve işlevi takım maliyetinin çok altında doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
Ayrıca bakın: İletişim DC ekran ısı emici üreticisi.
Yüksek hassasiyetli hassas metal parçalar başka bir yerde zaten üretimdeyse, bir numune ve mevcut çizimi gönderin. Buna göre teklif veririz ve geçişin maliyeti, tedarik süresini veya hiçbirini iyileştirip iyileştirmediğini dürüstçe söyleriz.
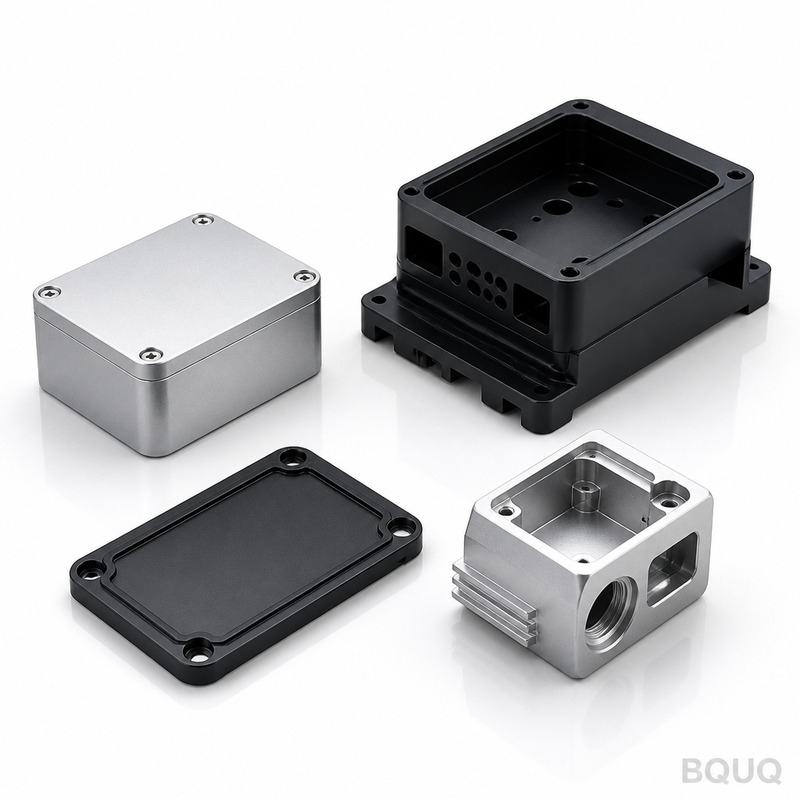
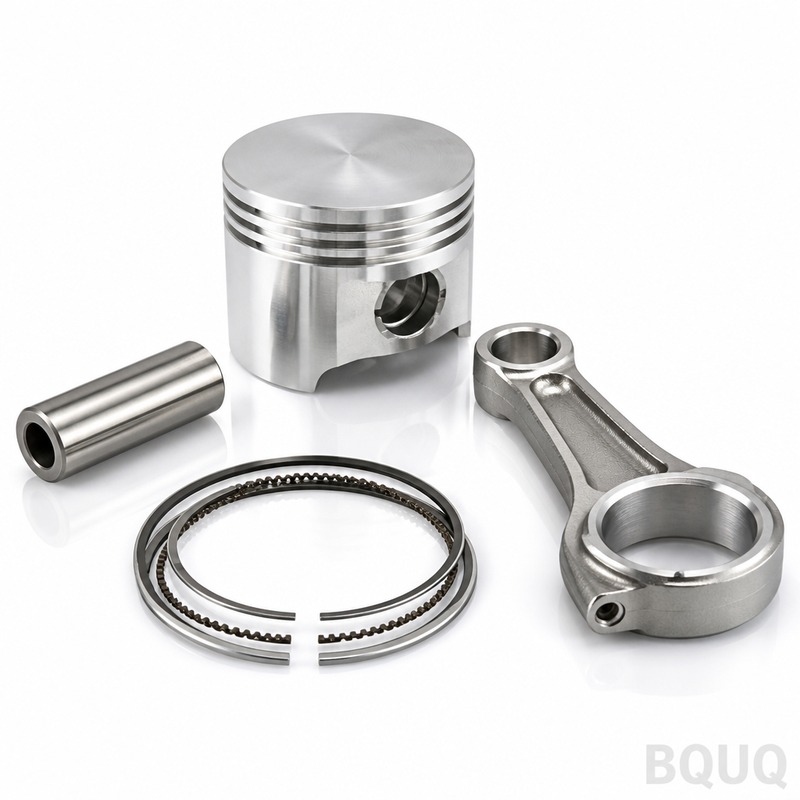
Yay Kaplama ve Bitirme: Çinko, Nikel ve Korozyon Koruması hakkında daha fazla bilgi.
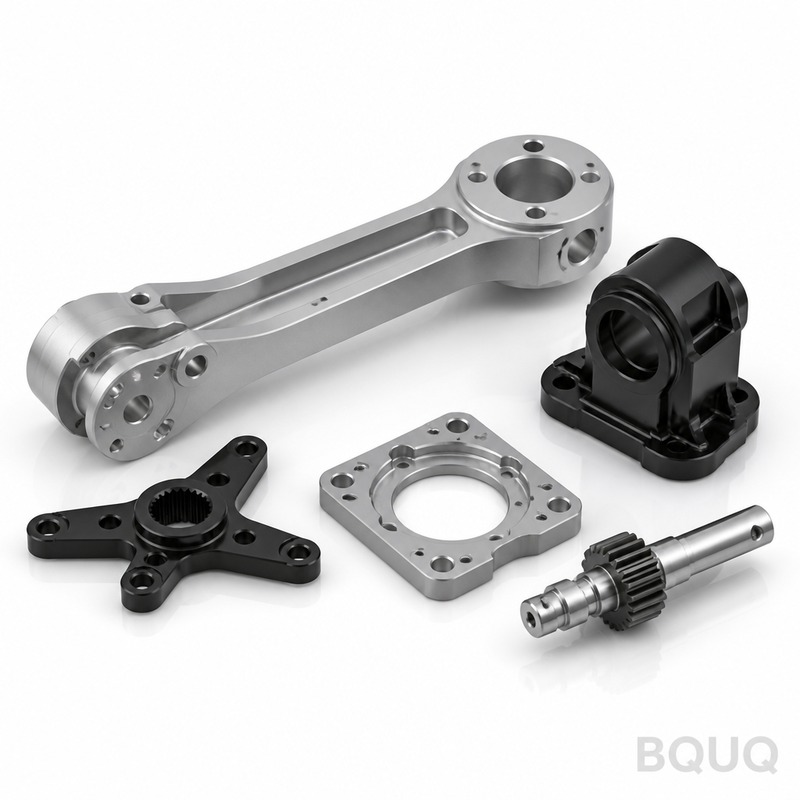
Teknik ayrıntı: alüminyum ısı emiciler.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Stainless 303 / 304 / 316L |
| Tolerans | Genel ölçülerde ±0,01 mm |
| Tedarik süresi | 15 iş günü (üretim) |
| MOQ | 1000 adet (üretim) |
| Kapasite | Kurulu kapasite (alıntıda belirtilmemiş) |
Seçim / karşılaştırma
| Seçenek | En uygun olduğu alan | Ödünleşim |
|---|---|---|
| Stainless 303 | Yüksek işlenebilirlik, genel hassas parçalar | 316L'ye göre daha düşük korozyon direnci |
| Stainless 304 | İyi korozyon direnci, gıda/medikal | 303'e göre işlenmesi biraz daha zor |
| Stainless 316L | Yarı iletken, kimyasal, denizcilik | Daha yüksek maliyet, işlenmesi daha zor |
| Boncuk püskürtme + pasivasyon | Temiz, korozyona dayanıklı yüzey | İkincil işlem maliyeti ve tedarik süresi ekler |
| %100 muayene | Kritik toleranslı parçalar | Numuneleme karşısında önemli maliyet etkeni |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Malzeme durumu | Önce malzeme durumu ve takım geometrisini sabitle | Malzeme sertifikaları |
| İşleme | Üretim hızında ±0,01 mm'yi koru | İlk numune raporu |
| Çapak alma | Kenarlardan ve deliklerden çapakları temizle | Muayene kaydı (%100 muayene ise) |
| Kaplama / pasivasyon | Korozyon direnci için boncuk püskürtme + pasivasyon | Proses kaydı |
| Son muayene | Kritik özellikler için %100 muayene | PPAP tarzı kayıtlar |
Sıkça Sorulan Sorular
Yüksek hassasiyetli hassas metal parçalarda hangi toleransı tutabiliyorsunuz?
Üretim partileri için genel ölçülerde ±0,01 mm tutarız. Bu, sadece laboratuvarda değil, üretim hızında doğrulanır. Daha sıkı veya kritik olmayan özellikler için teklif vermeden önce çizime özel bir tolerans üzerinde anlaşırız. 1000 adet veya daha fazla partide tekrarlanabilirliği sağlamak için önce malzeme durumu ve takım geometrisi sabitlenir.
Üretim için minimum sipariş miktarı nedir?
Üretim MOQ'su 1000 adettir. Bu, Stainless 303, 304 veya 316L'den yapılan yüksek hassasiyetli hassas metal parçalar için geçerlidir. 1000 adedin altındaki miktarlar için prototip veya küçük parti seçeneklerini görüşmek üzere bizimle iletişime geçin. Üretim partileri için tedarik süresi, çizim onayından sonra 15 iş günüdür.
Önerilen okuma: BQUQ Enerji Depolama Batarya Konnektörleri Koleksiyonu.
Yüksek hassasiyetli hassas metal parçalar için hangi malzemeleri kullanıyorsunuz?
Stainless 303, 304 ve 316L işleriz. Stainless 303, genel hassas parçalar için mükemmel işlenebilirlik sunar. 304, gıda ve medikal uygulamalar için daha iyi korozyon direnci sağlar. 316L, daha yüksek korozyon direncinin gerekli olduğu yarı iletken, kimyasal ve denizcilik ortamlarında kullanılır. Malzeme sertifikaları sağlanır.
Standart yüzey işlemi nedir?
Standart yüzey işlemi, boncuk püskürtme ardından pasivasyondur. Bu kombinasyon yüzey kirleticilerini giderir ve korozyon direncini artırır. Yarı iletken ekipmanları ve diğer zorlu uygulamalar için uygundur. Kaplama veya polisaj gibi farklı bir yüzey işlemi gerekiyorsa, lütfen çiziminizde belirtin.
3 Eksenli vs 4 Eksenli vs 5 Eksenli CNC İşleme: Temel Farklar Açıklandı ile karşılaştırın.
Siparişle birlikte hangi dokümantasyon sağlanır?
Malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtlar sağlarız. Bunlar artık seri üretimde değil, 1000 adet seviyesinde talep edilmektedir; özellikle yarı iletken ekipmanları için. Dokümantasyon gereksinimleri sipariş öncesinde teyit edilir. Sertifika uydurmayız; anlaşılan kapsamla eşleşen kayıtlar sağlarız.
Yüksek hassasiyetli hassas metal parçaların maliyetini ne belirler?
Maliyet baskısı nadiren hammaddeden gelir. İkincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme değişiminden daha fazla etkiler. Örneğin, %100 muayeneden numunelemeye geçmek maliyeti önemli ölçüde düşürebilir, ancak kritik uygulamalar için uygun olmayabilir.
Sipariş vermeden önce neyi doğrulamalıyım?
Toleransları, malzeme kalitesini, yüzey işlemini ve dokümantasyon gereksinimlerini içeren çizimi doğrulayın. Ayrıca miktarı (MOQ 1000 adet), tedarik süresini (15 iş günü) ve %100 muayenenin gerekli olup olmadığını doğrulayın. Yarı iletken ekipmanları için, 1000 adet seviyesinde malzeme sertifikaları, ilk numune raporları ve PPAP tarzı kayıtları belirtin.