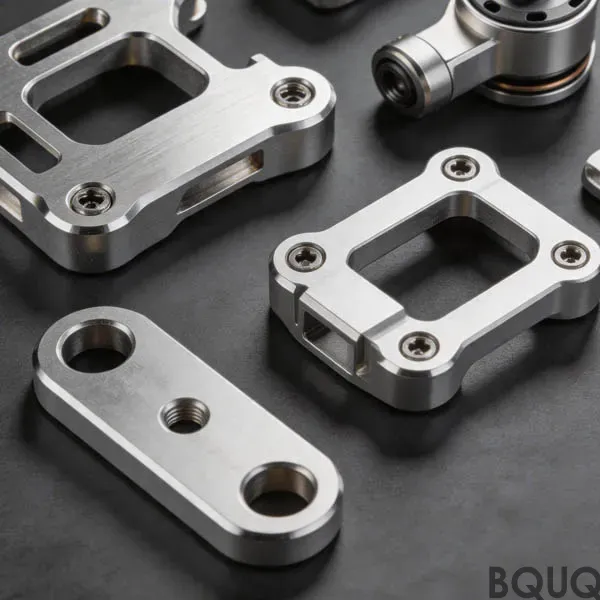
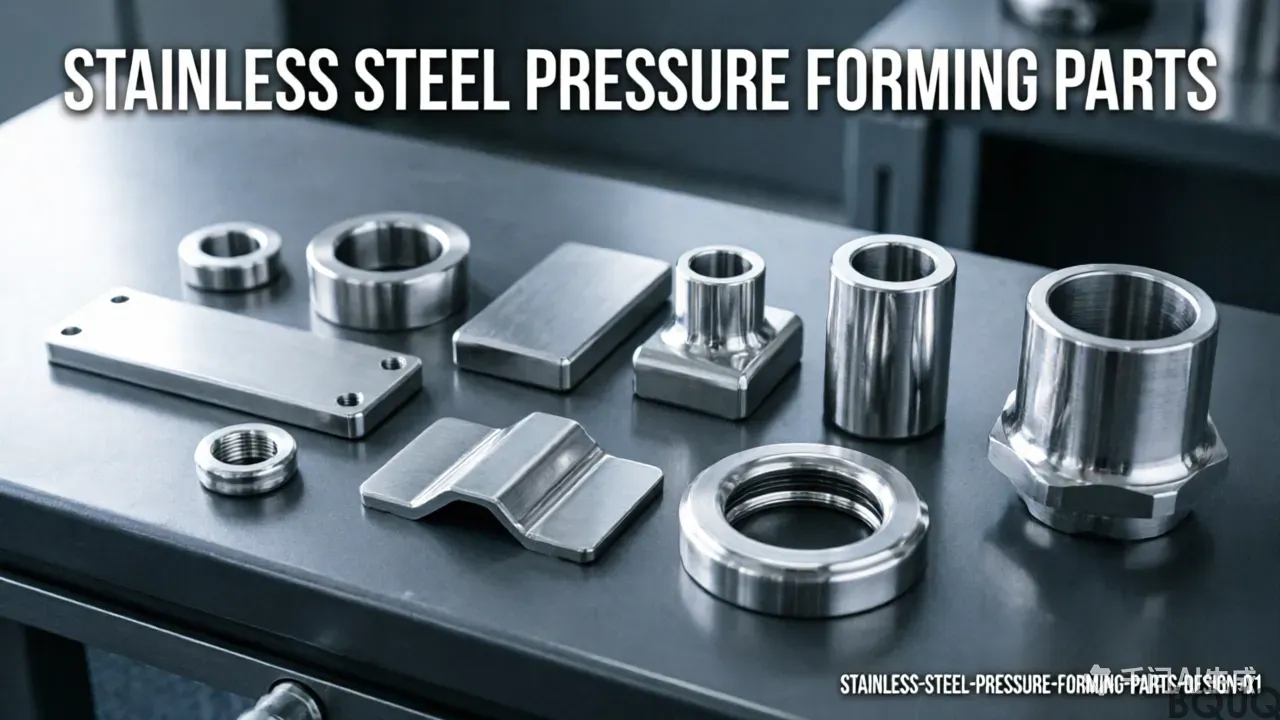
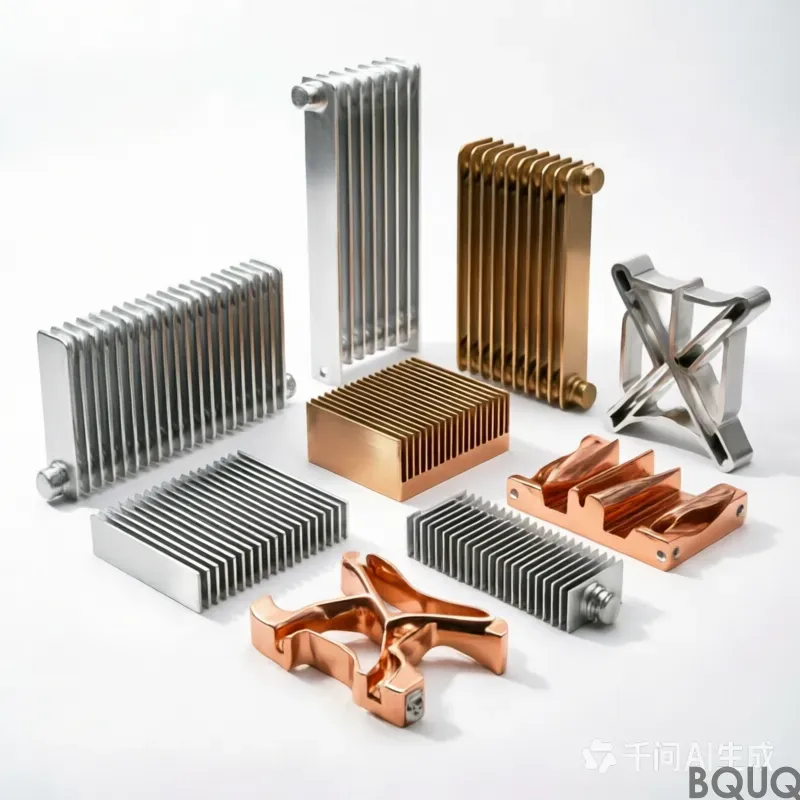
sac metal parça çizimleri: POM / PEEK / naylon, tolerans 0,005 mm, yüzey elektroparlatma Ra 0,2, teslim süresi 20 iş günü, MOQ 1000 adet. Otomotiv için kapasite. Çizim incelemesi ve ilk numune raporu dahildir.
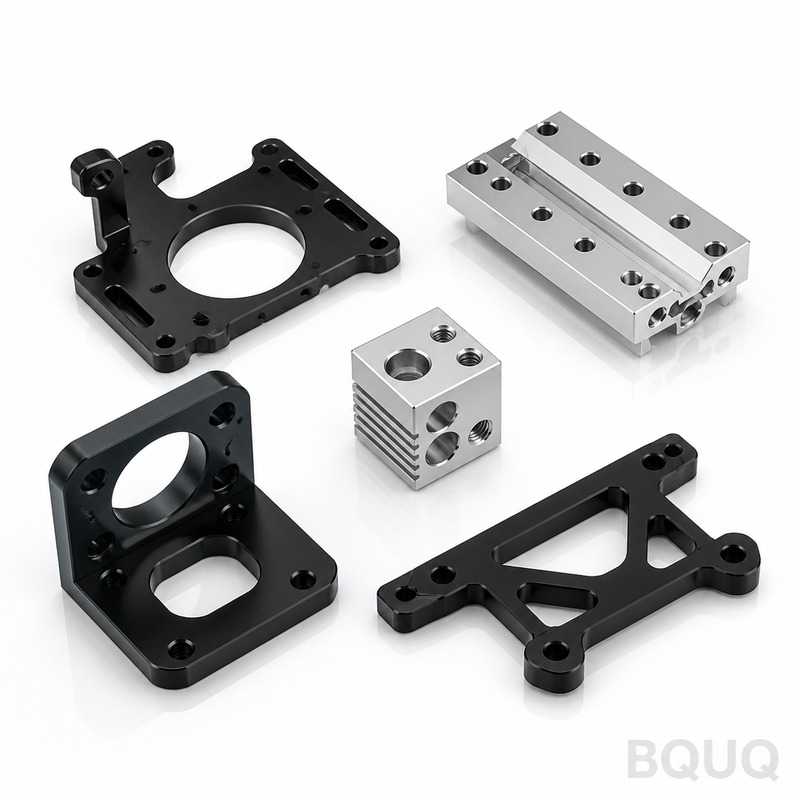
Sac metal parça çizimleri
Önemli Çıkarımlar
Havacılık için sac metal parça çizimleri, üretim hızında ±0,003 mm'de tutulan, anodize Tip II / Tip III ile alüminyum 7075-T6 belirtir. Üretim teslim süresi, 500 adet MOQ'da 15 iş günüdür. Maliyet, hammaddeden ziyade ikincil işlemlerden—çapak alma, kaplama ve %100 muayene—kaynaklanır. Bölgesel kalifikasyon ve ikinci bir kalifiye kaynak giderek daha fazla talep edilmektedir, bu nedenle toleranslar çizim üzerinde açıkça belgelenmelidir.
Sac metal parça çizimlerini teklif edebilen tedarikçi sıkıntısı yok. Eksiklik, ±0,003 mm'nin neden seçildiğini, anodize Tip II / Tip III'ün servis ömrüne ne yaptığını ve takım onarım gerektirdiğinde 15 iş gününün nasıl korunduğunu açıklayabilen tedarikçilerdedir.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Yüzey bitirme | anodize Tip II / Tip III |
| Teslim süresi (üretim) | 15 iş günü |
| MOQ (üretim) | 500 adet |
Pazar ve Teknik Bağlam
Havacılıkta maliyet baskısı nadiren hammaddeden gelir. İkincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, genellikle birim maliyeti herhangi bir malzeme ikamesinden daha fazla etkiler.
Tarife ve lojistik belirsizliği, havacılıkta bölgesel kalifikasyonu bir öncelik haline getirmiştir. Alıcılar giderek daha fazla ikinci bir kalifiye kaynak talep etmektedir; bu da sac metal parça çizimlerinin nasıl belirtildiğini ve toleransların nasıl belgelendiğini değiştirir.
İlgili okuma: CNC için 2024'te Modüler Fikstürleme: Kurulum Süresini Kısaltmanın ve Hassasiyeti Artırmanın 5 Yolu.
Nasıl Üretiyoruz
Sac metal parça çizimlerinin rotası bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,003 mm'nin tek bir yavaş parçada değil, üretim hızında tutulduğunu doğrularız.
Ayrıca bakın: Isı Emicilerde Termal Direnç Nedir? Tasarımcılar İçin Rth Açıklaması.
Isıl işlem ve yüzey işlemi, sonradan düşünülen adımlar olarak değil, kontrollü adımlar olarak planlanır. anodize Tip II / Tip III, tanımlanmış bir kalınlık aralığına uygulanır ve doğrulanır; çünkü buradaki varyasyon, boyutsal kaymadan daha fazla saha arızasına neden olur.
Sac metal parça çizimleri için son muayene, genel boyutlar için numunelemeye dayalı, kritik özellikler için %100'dür. Bu ayrım takımdan önce kararlaştırılır, çünkü bir özelliği genelden kritiğe taşımak maliyeti ve 15 iş gününü değiştirir.
Yaygın Metal Damgalama Kusurları ve Nasıl Giderilir hakkında daha fazla bilgi.
Malzeme ve Yüzey Bitirme
Alüminyum 7075-T6, sac metal parça çizimleri için varsayılandır çünkü ±0,003 mm'yi öngörülebilir şekilde tutar ve iş sertleşmesi sürprizleri olmadan işlenir. Korozyon veya iletkenlik gereksinime hâkim olduğunda alternatifler teklif edilir.
Malzeme durumu, kalite kadar önemlidir. Yanlış temperde tedarik edilen Alüminyum 7075-T6, işlemeden sonra kayacaktır; bu nedenle geometri asimetrik olduğunda sac metal parça çizimleri bitirmeden önce gerilim giderme işlemine tabi tutulur.
Sac metal parça çizimlerinin temas yüklemesi gördüğü yerlerde, boyutsal toleransın yanı sıra malzeme sertliği de belirtilir. Tanımlanmış bir test yöntemi olmadan sertlik, gelen muayene anlaşmazlıklarının en yaygın kaynağıdır.
Tolerans ve Muayene
Sac metal parça çizimlerindeki genel boyutlar ±0,003 mm'de tutulur; kritik özellikler çizimde tanımlanır ve daha sıkı bir bantla ayrı olarak kontrol edilir.
Teknik ayrıntı: CNC İşlemede Otomotiv Parçaları İçin Hangi Hassasiyet Gereksinimleri Geçerlidir?.
Proses yeteneği her özellik için izlenir. Sac metal parça çizimlerinde Cpk kararlaştırılan eşiğin altına düştüğünde, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
İzlenebilirlik, ısı lotu ve üretim tarihine göre tutulur. Sac metal parça çizimlerinde bir saha sorunu ortaya çıkarsa, hangi partinin, hangi takım setinin ve hangi muayene kaydının geçerli olduğunu belirleyebiliriz.
Nerede Kullanılır
Montajda, sac metal parça çizimleri genellikle kendi spesifikasyonundan ziyade eşleşen parça tarafından kısıtlanır. Arayüz çizimini erken paylaşmak, her iki parçanın da tolerans içinde olduğu ancak birleşmediği yaygın hatayı önler.
Önerilen okuma: Damgalama Presi Seçim Rehberi: Hassas Parçalar için Mekanik vs Hidrolik vs Servo.
Titreşim ve çevrim, sac metal parça çizimleri için olağan ömür sınırlayıcılarıdır. Görev döngüsü biliniyorsa, boyutları değiştirmeden servis ömrünü uzatan bir yüzey işlemi ve sertlik kombinasyonu önerebiliriz.
Sipariş Vermeden Önce Neyi Doğrulamalı
Paketleme, spesifikasyonun bir parçasıdır. Kenar hasarı veya karışık lotlarla gelen parçalar, özellikle bitmiş yüzeyli sac metal parça çizimleri için paketleme farkından daha pahalıya mal olur.
Yeniden sipariş yolunu doğrulayın. Sac metal parça çizimleri takım çizimleri ve dosyada bir ilk madde raporu ile belgelenmişse, yıllar sonra tekrarlanan bir sipariş orijinal parçayı yaklaşık olarak değil, yeniden üretir.
BQUQ CNC İşlenmiş Otomatik Torna 18 Tip Yuvarlak Delikli Yaylı Pens Aynası ile karşılaştırın.
SSS: Sipariş Vermeden Önce Sorularınız
Sac metal parça çizimlerinde hangi toleransı tutabilirsiniz?
Genel boyutlar ±0,003 mm'de tutulur. Kritik özellikler çizimde tanımlanır ve gelen muayenenin bizimkiyle eşleşmesi için ölçüm yöntemi belirtilerek daha sıkı bir bantta tutulur.
Sac metal parça çizimleri için minimum sipariş miktarı nedir?
Sac metal parça çizimleri için standart teslim süresi, çizim onayı ve takım imzasından sonra 15 iş günüdür. Prototipler genellikle daha hızlıdır çünkü takımı atlarlar ve tekrarlanan siparişler takım mevcut olduğu için daha da hızlıdır.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,003 mm'nin ekstra bir işlem gerektireceği herhangi bir özelliği işaretleriz, böylece takımdan önce karar verebilirsiniz.
Sac metal parça çizimleri için hangi yüzey bitirmeleri mevcuttur?
Evet. Malzeme sertifikaları, ısı lotu izlenebilirliği ve ilk madde muayene raporları siparişle birlikte gönderilir. Havacılık müşteriniz ek belge gerektiriyorsa, teklif aşamasında belirtin.
Takımdan önce prototip yapabilir misiniz?
Evet ve bunu öneririz. Sac metal parça çizimlerini takım olmadan prototiplemek, uyum ve işlevi takım maliyetinin çok altında doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
İlgili okuma: Bağlantı Noktasından Kutuya Termal Direnç: Tanım, Etki ve Ölçüm.
Sac metal parça çizimleri için kapasite . Bu sayı satış rakamı değil, kurulu kabiliyettir ve hacminiz arttığında 15 iş gününün tutup tutmayacağını belirleyen şeydir.
Ayrıca bakın: BQUQ Ekstrüde Alüminyum Soğutucu Koleksiyonu 02.
Bilgisayar ısı emici hakkında daha fazla bilgi.
Önerilen okuma: Ekstrüzyon Soğutucu Profil Tasarımı: Optimum Termal Yönetim için Standart Şekiller ve Özel Seçenekler.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Alüminyum 7075-T6 |
| Tolerans | ±0,003 mm |
| Teslim süresi | 15 iş günü |
| MOQ | 500 adet |
| Kapasite | İşlemeden önce proses penceresi sabitlenmiş üretim hızı |
Seçim / karşılaştırma
| Seçenek | En uygun | Ödünleşim |
|---|---|---|
| Anodize Tip II | Genel korozyon direnci ve kozmetik bitirme | Tip III'ten daha ince oksit tabakası; daha düşük aşınma direnci |
| Anodize Tip III | Yüksek aşınma direnci ve uzatılmış servis ömrü | Daha yüksek maliyet ve daha kalın kaplama sıkı toleransları etkileyebilir |
| Tek kalifiye kaynak | Daha hızlı ilk kalifikasyon ve daha düşük idari çaba | Daha yüksek tedarik riski; tarife veya lojistik aksaması için ikinci kaynak yok |
| İkinci kalifiye kaynak | Bölgesel kalifikasyon ve tedarik sürekliliği gerektiren havacılık alıcıları | Ek belgeleme ve tolerans doğrulama çabası |
| %100 muayene | Tam izlenebilirlik gerektiren kritik havacılık özellikleri | Birim maliyeti artırır; kaldırmak maliyeti malzeme ikamesinden daha fazla etkiler |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Proses penceresi tanımı | İşlemeden önce malzeme durumunu ve takım geometrisini sabitleyin | Proses penceresi sayfası |
| Üretim hızı doğrulaması | ±0,003 mm'nin tek bir yavaş parçada değil, üretim hızında tutulduğunu doğrulayın | İlk madde ve proses içi muayene verileri |
| Çapak alma | Kenar kalitesi için kontrol edilen ikincil işlem | Çapak alma işlem kaydı |
| Kaplama / anodizleme | Çizime göre uygulanan anodize Tip II / Tip III | Kaplama kalınlığı ve tip kaydı |
| Son muayene | Belirtildiğinde %100 muayene | Tolerans sonuçlarıyla muayene raporu |
Sıkça Sorulan Sorular
Sac metal parça çizimleri için standart malzeme ve tolerans nedir?
Alüminyum 7075-T6 standarttır ve üretim hızında tutulan ±0,003 mm toleransla birlikte kullanılır. Bu kombinasyon havacılık mukavemeti ve ağırlığını dengeler. Çizim, malzeme durumunu ve takım geometrisini belirtmelidir çünkü proses penceresi işlemeden sonra değil, önce sabitlenir.
Sac metal parçalar için üretim teslim süresi ve MOQ nedir?
Üretim teslim süresi 15 iş günü ve MOQ 500 adettir. 15 iş günü, takım onarım gerektirdiğinde korunur, bu nedenle program tanımlanmış bir proses penceresi varsayar. Planlama ve envanteri etkilediği için sipariş vermeden önce her iki değeri de doğrulayın.
Anodize Tip II ile Tip III arasındaki fark servis ömrü için neden önemlidir?
Anodize Tip II genel korozyon direnci ve kozmetik bir bitirme sağlarken, Tip III daha yüksek aşınma direnci ve daha uzun servis ömrü için daha kalın bir oksit tabakası verir. Ödünleşim, sıkı toleransları etkileyebilen maliyet ve kaplama kalınlığıdır. Aşınma ve ortama göre çizimde tipi belirtin.
Havacılık sac metal parçalarında maliyet baskısı nereden gelir?
Maliyet baskısı nadiren hammaddeden gelir. İkincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, genellikle birim maliyeti herhangi bir malzeme ikamesinden daha fazla etkiler. Gereksiz ikincil işlemlerden kaçınmak için çizimi gözden geçirin.
Alıcılar neden ikinci bir kalifiye kaynak ister?
Tarife ve lojistik belirsizliği, havacılıkta bölgesel kalifikasyonu bir öncelik haline getirmiştir. Alıcılar giderek daha fazla ikinci bir kalifiye kaynak talep etmektedir; bu da sac metal parça çizimlerinin nasıl belirtildiğini ve toleransların nasıl belgelendiğini değiştirir. İkinci bir kaynak tedarik riskini azaltır ancak kalifikasyon çabası ekler.
BQUQ Ai Sıvı Soğutma Manifold Parçaları Koleksiyonu ile karşılaştırın.
±0,003 mm üretim hızında nasıl doğrulanır?
Rota bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumu ve takım geometrisi sabitlenir, ardından ±0,003 mm tek bir yavaş parçada değil, üretim hızında doğrulanır. Muayene kayıtları ilk madde ve proses içi sonuçları göstermelidir.
Sac metal parçaları sipariş etmeden önce ne doğrulanmalıdır?
Malzeme 7075-T6, tolerans ±0,003 mm, anodize Tip II veya Tip III, teslim süresi 15 iş günü ve MOQ 500 adet olduğunu doğrulayın. Ayrıca %100 muayenenin gerekli olup olmadığını ve ikinci bir kalifiye kaynağın gerekli olup olmadığını doğrulayın. Bu detaylar maliyeti ve programı etkiler.