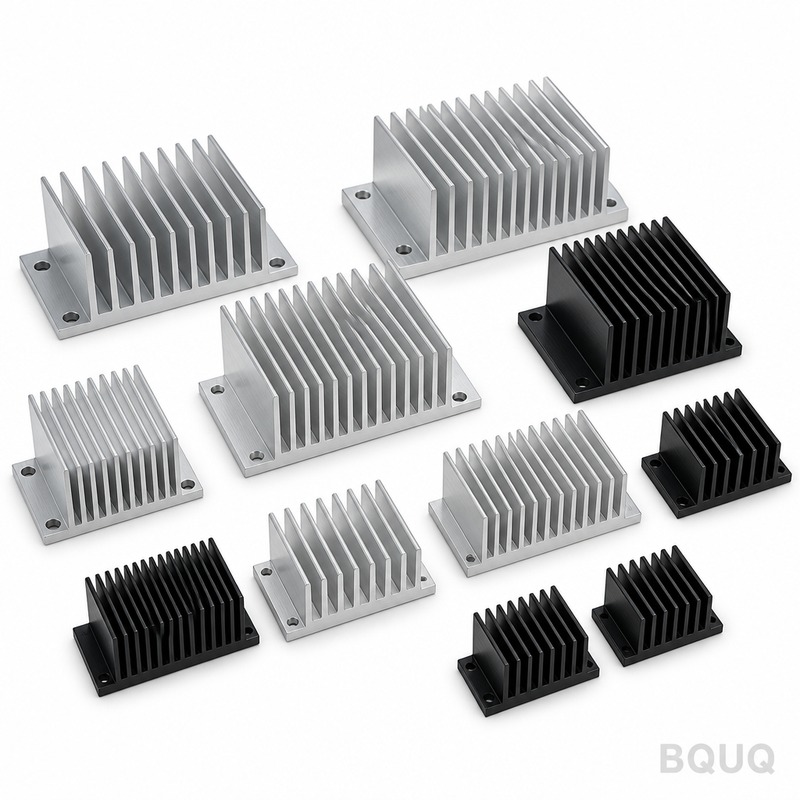
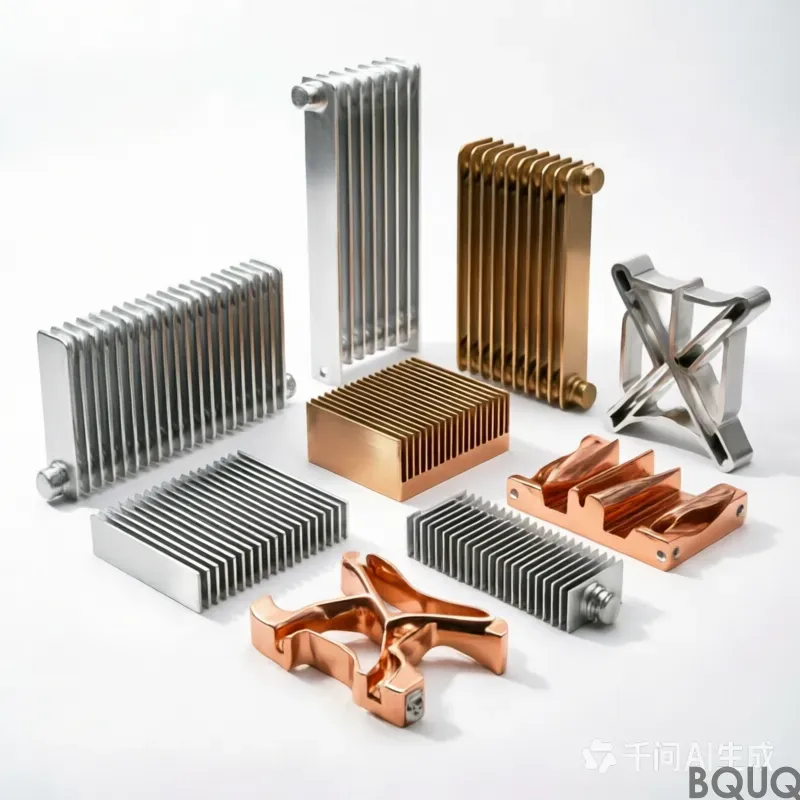
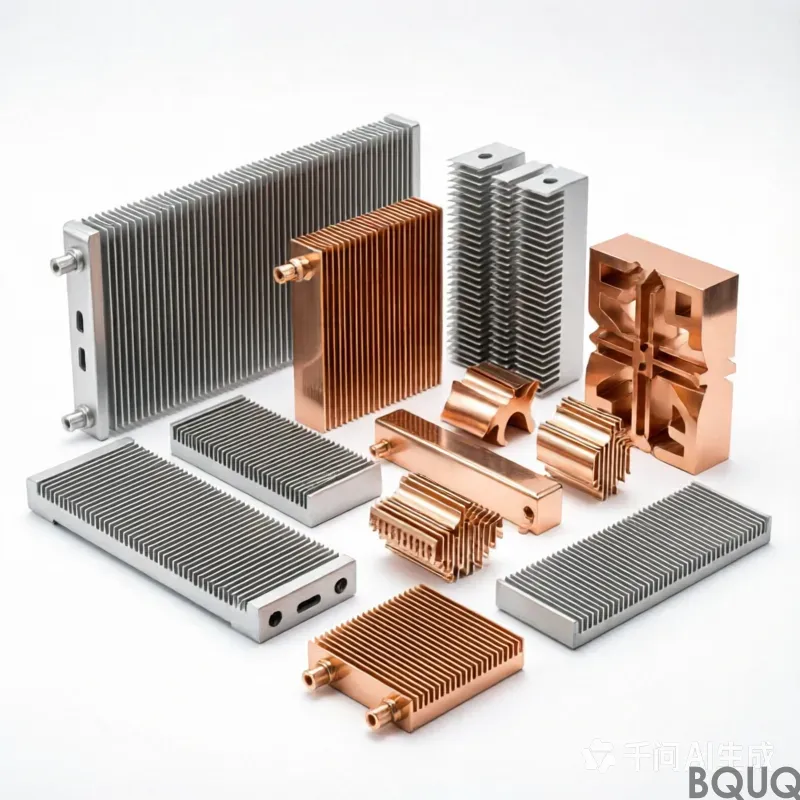
alüminyum soğutucular: saf bakır C110, tolerans 0,15 mm, yüzey çinko-nikel kaplama, trivalent pasivasyon, teslim süresi 20 iş günü, MOQ 1000 adet. Anahtarlamalı güç kaynağı için kapasite 300.000 adet. Çizim incelemesi ve ilk numune raporu dahildir.
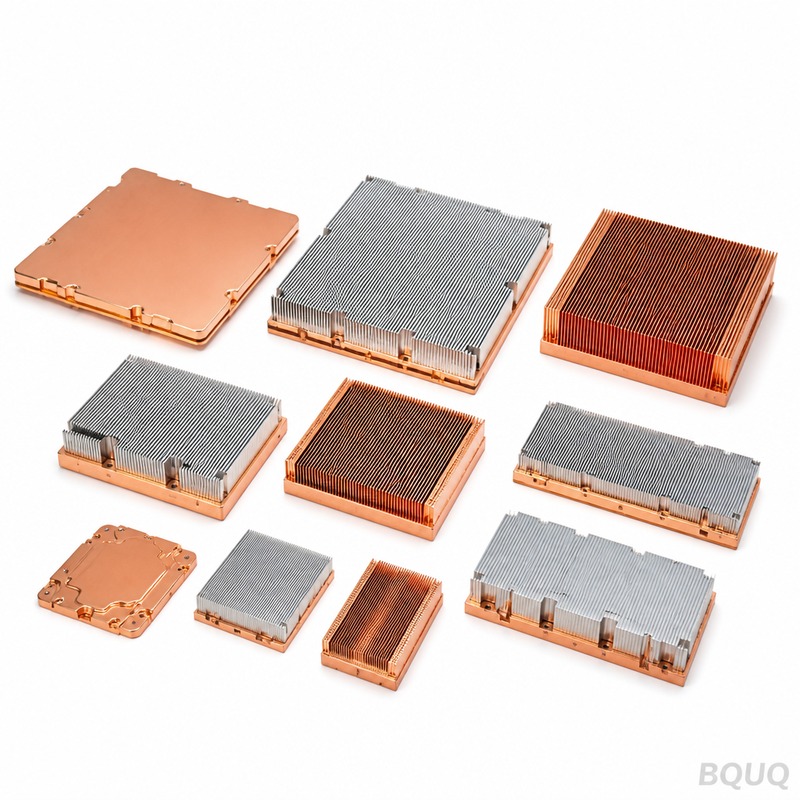
alüminyum ısı emiciler
Önemli Çıkarımlar
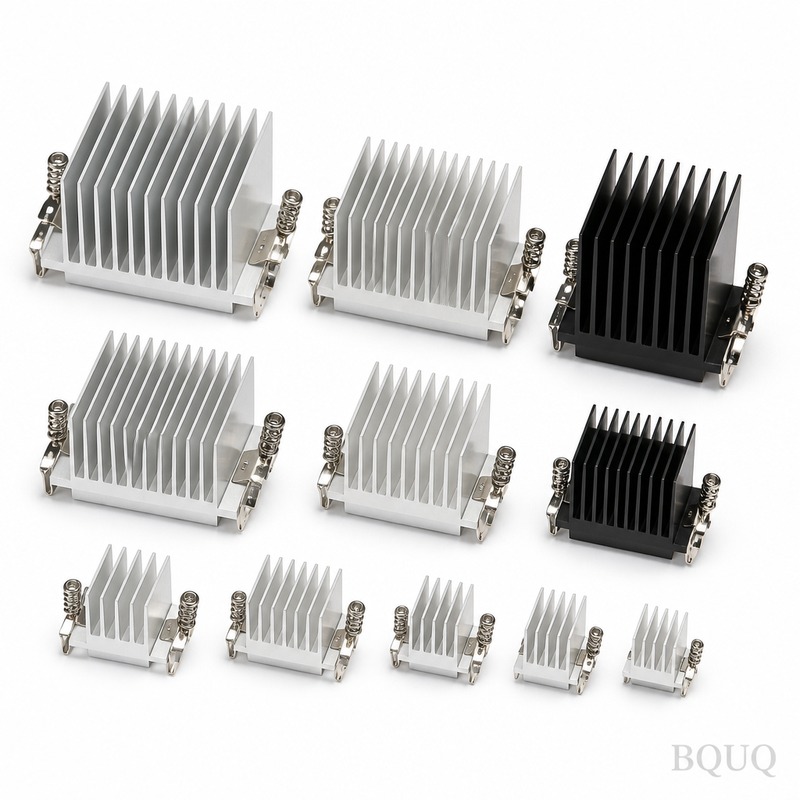
BQUQ alüminyum ısı emicileri, 1,0 mm kanat kalınlığı, 5,0 mm kanat aralığı ve 0,62 K/W termal direnç ile 1050A alüminyum kullanır. Genel tolerans ±0,20 mm olup, kumlama artı epoksi toz boya RAL 9005 uygulanır. Maliyet baskısı çapak alma, kaplama ve %100 muayene gibi ikincil işlemlerden kaynaklanır; kritik özelliklerin daha sıkı kontrolü ise kararı son muayeneden ziyade takım tasarımına kaydırır.
İlgili okuma: 800W+ GPU Termal Gereksinimleri için Soğutucu Tasarımları Nasıl Evriliyor?.
Alüminyum ısı emici tedarikini ilk kez yapıyorsanız, karar nadiren parçanın kendisiyle ilgilidir. Asıl mesele, tedarikçinin binlerce adetlik bir partide ±0,20 mm'yi tutup tutamayacağı ve çizim değiştiğinde 10 iş gününün hâlâ geçerli olup olmadığıdır.
Öne Çıkan Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 1050A alüminyum |
| Kanat kalınlığı | 1,0 mm |
| Kanat aralığı | 5,0 mm |
| Termal direnç | 0,62 K/W |
| Yüzey işlemi | kumlama + epoksi toz boya RAL 9005 |
| Genel tolerans | ±0,20 mm |
Pazar ve Teknik Bağlam
Telekom ve baz istasyonlarındaki maliyet baskısı nadiren ham maddeden kaynaklanır. Çapak alma, kaplama ve %100 muayene gibi ikincil işlemlerden kaynaklanır. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme değişikliğinden daha fazla etkiler.
Ayrıca bakın: BQUQ CNC İşlenmiş Takım Tutucu Koleksiyonu BT HSK SK Pensli Aynalar.
Teknik eşik sürekli yükseliyor: bir zamanlar ±0,20 mm'yi kabul eden montajlar artık kritik özelliklerde daha sıkı kontrol talep ediyor; bu da kararı son muayeneden ziyade takım tasarımına kaydırıyor.
Nasıl Üretiyoruz
Alüminyum soğutucuların üretim rotası bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme koşulunu ve takım geometrisini sabitleriz, ardından ±0,20 mm'nin tek bir yavaş parçada değil, üretim hızında tutulduğunu doğrularız.
Özel Metal Damgalama Parçaları için Minimum Sipariş Adedi Nedir? hakkında daha fazla bilgi.
Takımlama, prosesin ölçülen kabiliyetine göre tasarlanır; böylece ±0,20 mm bir muayene filtresinin değil, takım geometrisinin bir sonucudur. Bu nedenle 10 iş günü iyimser değil, gerçekçi bir süredir.
Alüminyum soğutucularda son muayene, genel ölçüler için numuneleme esaslı, kritik özellikler için %100'dür. Bu ayrım takımlamadan önce kararlaştırılır; çünkü bir özelliği genelden kritiğe taşımak maliyeti ve 10 iş gününü değiştirir.
Teknik ayrıntı: BQUQ CNC İşlenmiş Kam Mili Bileşenleri.
Malzeme ve Yüzey Kaplaması
Malzeme koşulu, kalite kadar önemlidir. Yanlış temperde tedarik edilen 1050A alüminyum işleme sonrası kayma yapar; bu nedenle geometri asimetrik olduğunda alüminyum soğutucular kaplamadan önce gerilim giderme işlemine tabi tutulur.
Önerilen okuma: Katkı maddesi ve çıkarma malzemeleri (CNC + 3D baskı) ile hibrit üretim artık sadece bir konsept değil.
Alüminyum soğutucular için yüzey spesifikasyonu, telekom ve baz istasyonundaki servis ortamı göz önünde bulundurularak seçilen kumlama + epoksi toz boya RAL 9005'tir. Kalınlık, proses ayarlarından varsayılmak yerine aynı partiden alınan bir referans kupon üzerinde doğrulanır.
BQUQ CNC İşlenmiş Otomatik Torna 36 Tip Yuvarlak Delikli Uzatılmış Pens Aynası ile karşılaştırın.
Alüminyum soğutucuların temas yükü gördüğü durumlarda, malzeme sertliği boyutsal toleransın yanı sıra belirtilir. Tanımlı bir test yöntemi olmadan belirtilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
İlgili okuma: Hava Akış Yönü, Isı Emici Performansını ve Termal Tasarımı Nasıl Etkiler.
Tolerans ve Muayene
Alüminyum ısı emiciler için ilk numune muayenesi, çizimdeki her ölçüyü rapor eder, bunların bir örneğini değil. Bu rapor, partinin geri kalanı ve gelecekteki herhangi bir yeniden sipariş için referanstır.
Ayrıca bakın: Termal Macun vs Termal Ped: 2024 Mühendislik Seçim Rehberi.
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin bir mastarla ölçülmesi farklı sonuç verebilir, bu nedenle alüminyum ısı emici çizimleri her kritik ölçünün nasıl doğrulandığını belirtir.
Uygun olmayan malzeme yalnızca sistemde değil, fiziksel olarak karantinaya alınır. Alüminyum ısı emiciler için bu, parti durumu belgelenene kadar işaretli bir alanda kalır; bu da en yaygın sevkiyat hatasını önler.
Özel CNC Pens Aynası 28 Tip Otomatik Torna Yuvarlak Bar Stok hakkında daha fazla bilgi.
Nerede Kullanılır
Telekom ve baz istasyonu, alüminyum ısı emiciler için en büyük uygulama alanıdır; burada parça genellikle laboratuvar koşulları yerine sürekli yük ve geniş bir sıcaklık aralığına maruz kalır.
Titreşim ve çevrim, alüminyum ısı emiciler için olağan ömür sınırlayıcılarıdır. Çalışma çevrimi biliniyorsa, ölçüleri değiştirmeden hizmet ömrünü uzatan bir yüzey işlemi ve sertlik kombinasyonu önerebiliriz.
Sipariş Vermeden Önce Neyin Onaylanması Gerekir
Kalifikasyon hacmini üretim hacminden ayrı planlayın. Alüminyum ısı emiciler için 500 adet, sürecin kanıtlandığı noktadır; bundan öncesi süreç geliştirmedir.
Ambalaj spesifikasyonun bir parçasıdır. Kenar hasarı veya karışık lotlarla gelen parçalar, ambalaj farkından daha pahalıya mal olur; özellikle bitmiş yüzeyli alüminyum ısı emiciler için.
SSS: Sipariş Öncesi Sorularınız
Alüminyum soğutucularda hangi toleransı tutabiliyorsunuz?
Genel ölçüler ±0,20 mm toleransla işlenir. Kritik özellikler çizim üzerinde belirtilir ve daha dar bir bantta tutulur; ölçüm yöntemi de belirtilir, böylece giriş kalite kontrolünüz bizimkiyle örtüşür.
Alüminyum soğutucular için minimum sipariş miktarı nedir?
Prototip miktarları üretim minimumlarının oldukça altında başlar. Alüminyum soğutucularda seri üretim 500 adetten başlar; bu noktada proses penceresi kanıtlanmıştır ve birim maliyet stabil hale gelir.
Alüminyum soğutucularda üretim ne kadar sürer?
Alüminyum soğutucular için standart teslim süresi, çizim onayı ve kalıp onayından sonra 10 iş günüdür. Prototipler kalıp gerektirmediği için genellikle daha hızlıdır; tekrarlayan siparişler ise kalıp mevcut olduğu için daha da hızlıdır.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Alüminyum soğutucular için standart uygulama kumlama + epoksi toz boya RAL 9005'tir. Diğer yüzey işlemleri, tanımlı bir kalınlık aralığıyla fiyatlandırılır ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir kupon numunesi üzerinde doğrulanır.
Program ortasında bir tasarım değişikliğini nasıl yönetiyorsunuz?
Değişiklikler, orijinal ilk numune raporuna karşı belgelenir. Hangi ölçülerin etkilendiğini tespit eder, yalnızca etkilenen operasyonlar için yeniden fiyatlandırma yapar ve mevcut alüminyum soğutucu stokunun kullanılabilir kalıp kalmadığını size bildiririz.
Teknik ayrıntı: 800G Optik Alıcı-Verici Isı Emici: CNC İşleme ve Siyah Eloksal Çözümü.
Çizimi ve yıllık hacmi gönderin. Üretilebilirlik incelemesi, proses rotası ve ±0,20 mm, 10 iş günü ile 500 adedi ima yoluyla değil açıkça belirten bir fiyat teklifi alırsınız.
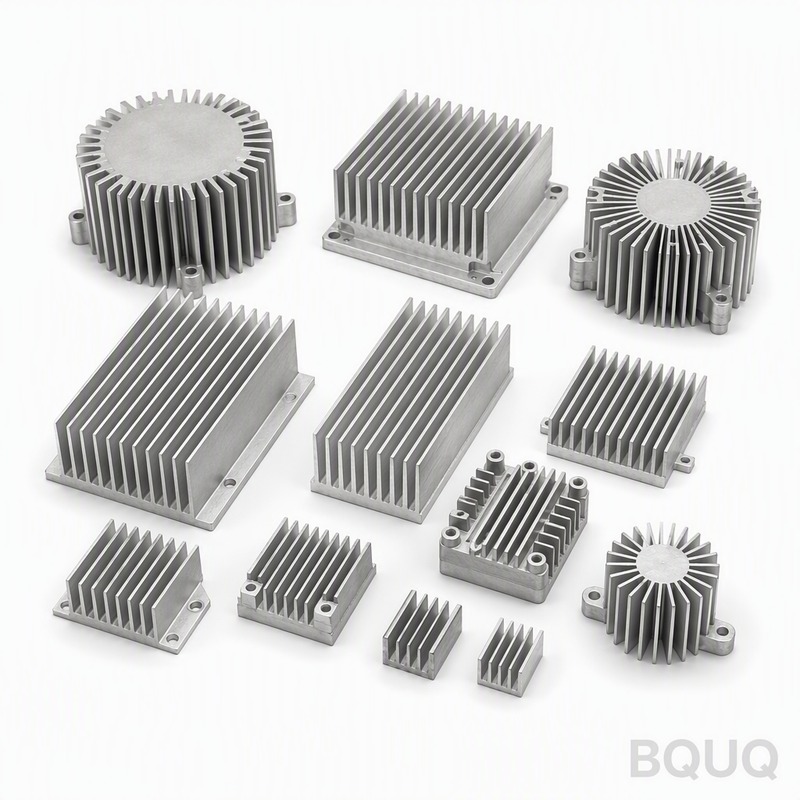
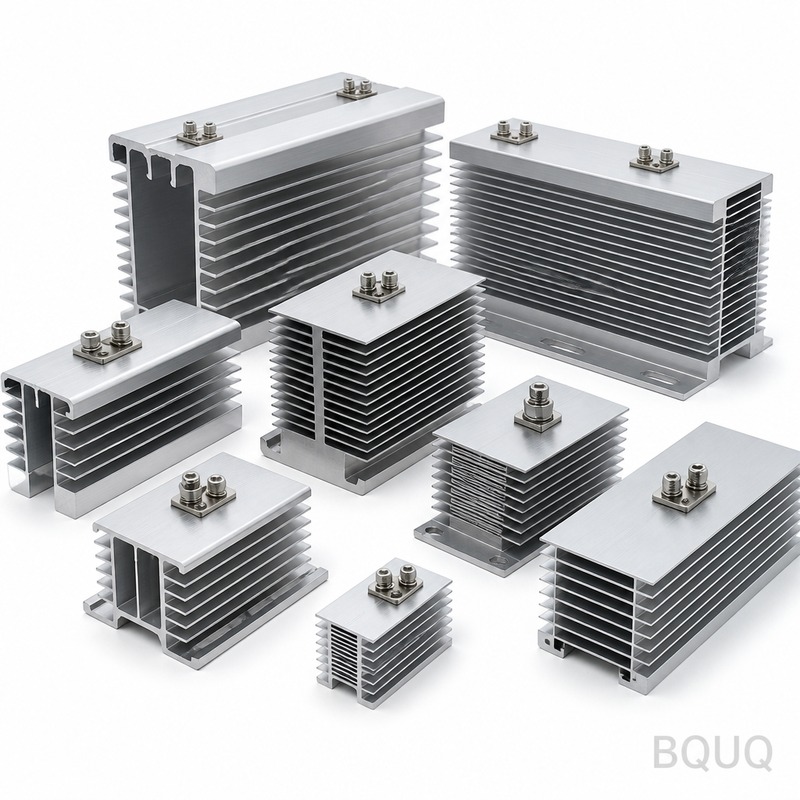
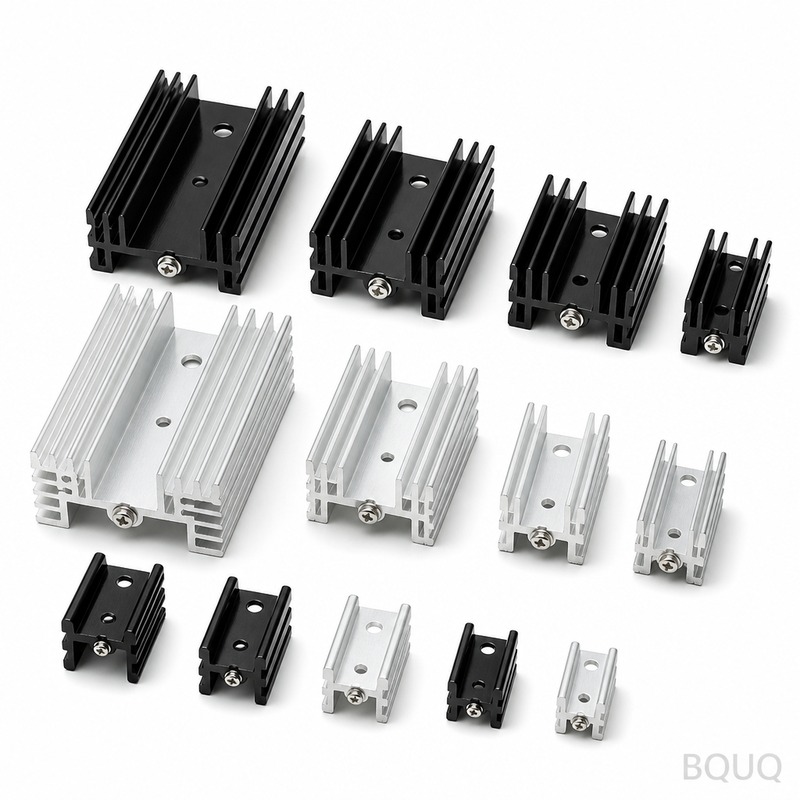
Temel Özellikler ve Seçim Kılavuzu
Teknik özellik karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 1050A alüminyum |
| Tolerans | ±0.20 mm |
| Teslim süresi | 10 iş günü |
| MOQ | Makalede belirtilmemiştir |
| Kapasite | Binlerce adetlik parti |
Seçim / karşılaştırma
| Seçenek | En uygun kullanım | Ödünleşim |
|---|---|---|
| Standart ±0.20 mm kontrol | Genel telekom ve baz istasyonu ısı emicileri | Daha sıkı kritik özellik gereksinimlerini karşılamayabilir |
| Daha sıkı kritik özellik kontrolü | Teknik çıtası yükselen montaj grupları | Maliyeti ve karar sürecini takım tasarımına kaydırır |
| Çapak alma işleminin kaldırılması | Daha düşük birim maliyet | Çapak veya kenar kalitesi sorunları riski |
| Kaplama işleminin kaldırılması | Daha düşük birim maliyet | Korozyon direncini veya görünümü etkileyebilir |
| %100 muayenenin kaldırılması | Daha düşük birim maliyet | Uygunsuz parçaların gözden kaçma riski daha yüksek |
Süreç / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Malzeme durumu | İşleme öncesinde malzeme durumunu sabitleyin | Malzeme sertifikası veya giriş muayenesi kaydı |
| Takım geometrisi | Öncelikle takım geometrisini sabitleyin | Takım tasarımı ve onay kaydı |
| Üretim hızı | Üretim hızında ±0,20 mm'yi doğrulayın | İlk numune ve süreç içi muayene verileri |
| Çapak alma | İkincil operasyon kontrolü | Çapak alma muayene kaydı |
| Kaplama / boyama | Yüzey bitirme kontrolü | Kaplama kalınlığı ve yapışma kaydı |
| Son muayene | Gerekli olduğunda %100 muayene | Muayene raporu |
Sıkça Sorulan Sorular
Alüminyum ısı emiciler için genel tolerans nedir?
Genel tolerans ±0,20 mm'dir. Kritik özellikler için daha sıkı kontrol belirtilebilir; bu durumda karar son muayene yerine takım tasarımına kayar. Sipariş vermeden önce tolerans gereksinimlerini teknik resimde doğrulayın.
Önerilen okuma: Güçlü Aynalar: Torna Üretiminde Hidrolik ve Pnömatik Kavrama.
Hangi malzeme ve yüzey bitirme kullanılıyor?
Malzeme 1050A alüminyumdur. Yüzey bitirme, kumlama artı RAL 9005 epoksi toz boyamadır. Bu spesifikasyonlar termal performansı, korozyon direncini ve görünümü etkiler. Uygulama gereksinimlerinizle uyumlu olduklarını doğrulayın.
Küçük Parti Progresif Kalıp Damgalama Metal Klips Prototipi ile karşılaştırın.
Tipik teslim süresi nedir?
Ürün açıklamasında 10 iş günü belirtilmektedir. Ancak çizim değiştiğinde teslim süresi değişebilir. Sipariş verirken teslim süresini teyit edin; özellikle binlerce adetlik partilerde veya kritik özelliklerin daha sıkı kontrol gerektirdiği durumlarda.
Temel termal özellikler nelerdir?
Temel özellikler arasında 1.0 mm kanat kalınlığı, 5.0 mm kanat aralığı ve 0.62 K/W termal direnç yer alır. Bu değerler ısı dağıtımını etkiler. Sipariş vermeden önce termal yönetim gereksinimlerinizi karşıladıklarını teyit edin.
İkincil işlemler maliyeti nasıl etkiler?
Telekom ve baz istasyonlarında maliyet baskısı nadiren ham maddeden kaynaklanır. Maliyet baskısı ikincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, genellikle birim maliyeti herhangi bir malzeme ikamesinden daha fazla etkiler.
Takım tasarımı neden son muayeneden daha önemlidir?
Bir zamanlar ±0.20 mm kabul edilen montajlar artık kritik özelliklerde daha sıkı kontrol talep ediyor. Bu durum, kararı son muayene yerine takım tasarımına kaydırıyor. Malzeme durumunu ve takım geometrisini önce sabitlemek, üretim hızında toleransın korunmasına yardımcı olur.
Alüminyum ısı emicileri sipariş etmeden önce neyi teyit etmeliyim?
Malzeme 1050A alüminyum, kanat kalınlığı 1.0 mm, kanat aralığı 5.0 mm, termal direnç 0.62 K/W, yüzey işlemi kumlama artı epoksi toz kaplama RAL 9005, genel tolerans ±0.20 mm, teslim süresi 10 iş günü ve binlerce adetlik parti büyüklüğünü teyit edin.