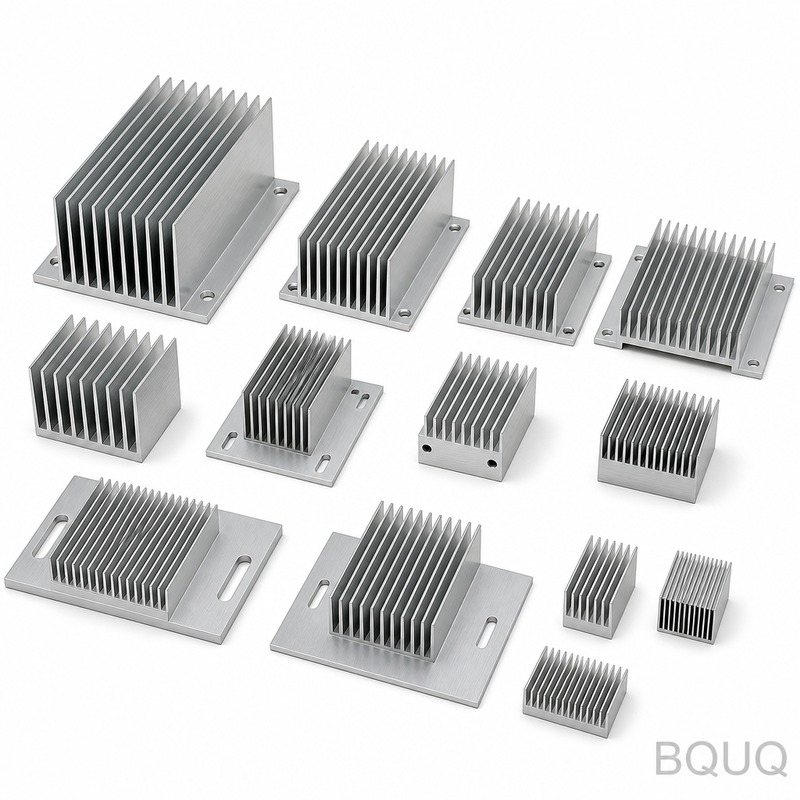
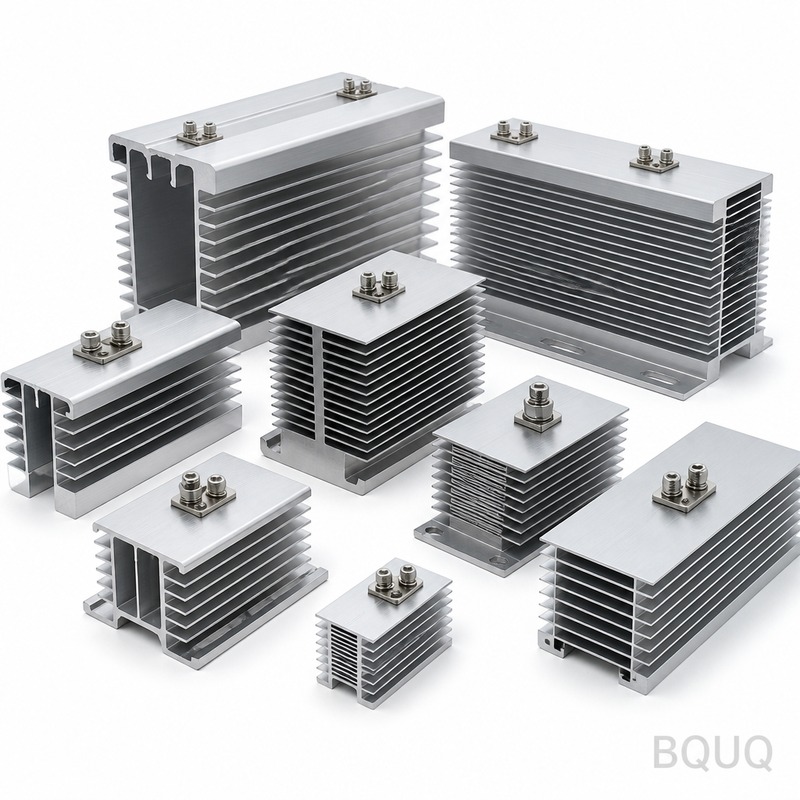
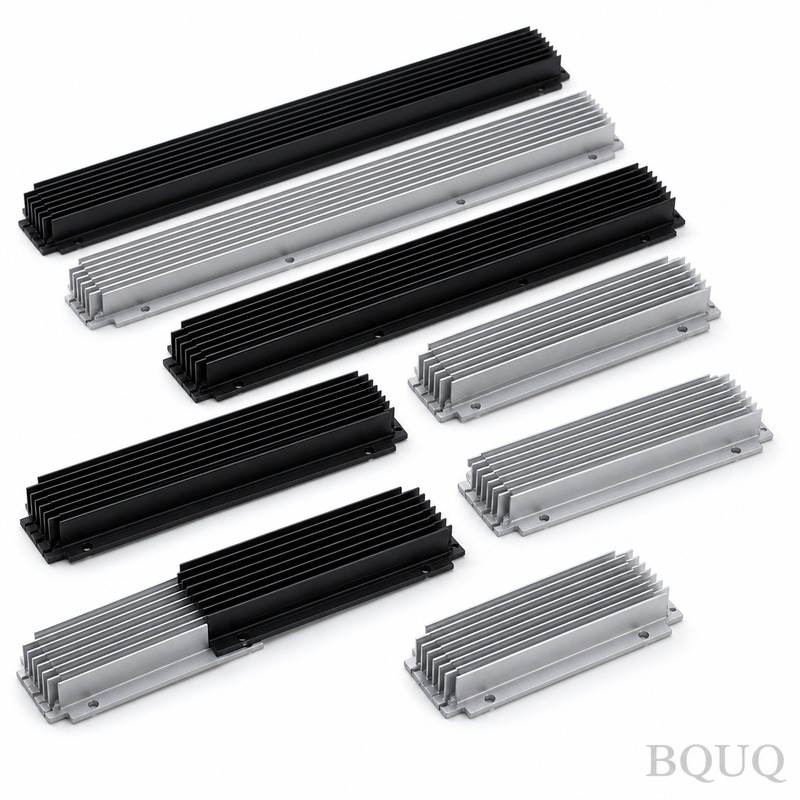
alüminyum ısı emici: 6063-T5 alüminyum, tolerans 0,10 mm, yüzey çinko-nikel kaplama, üç değerlikli pasivasyon, teslim süresi 20 iş günü, MOQ 500 adet. 1U sunucu ve AI hızlandırıcı için kapasite 50.000 adet. Çizim incelemesi ve ilk numune raporu dahildir.
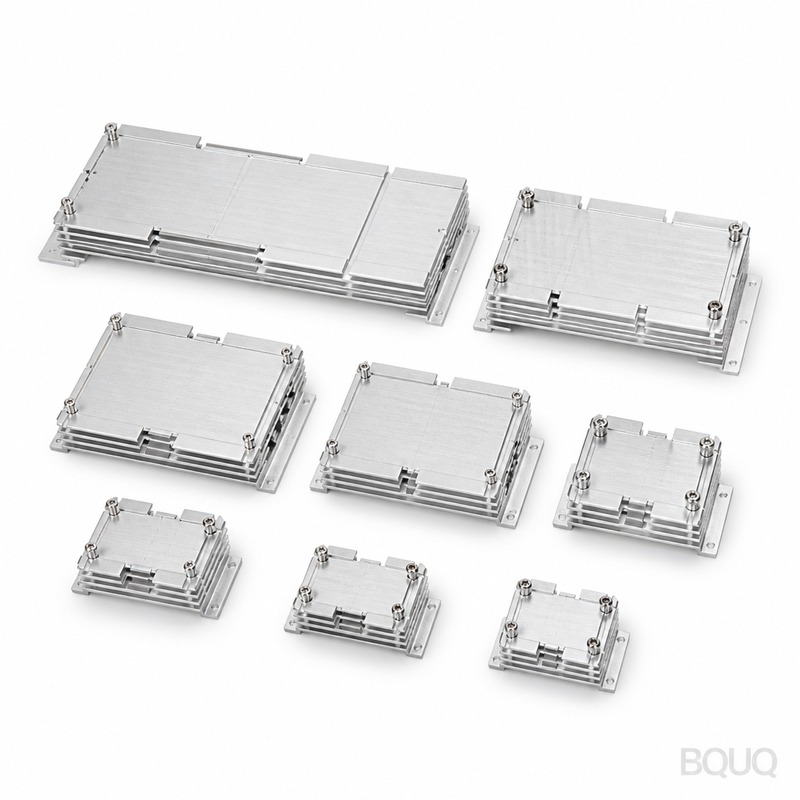
alüminyum ısı emici
Önemli Çıkarım
Alüminyum ısı emici tedariki yalnızca parçaya değil, süreç yetkinliğine bağlıdır. 0,3 mm kanat kalınlığı ve 5,0 mm kanat aralığına sahip 6061-T6 alüminyum için ısıl direnç 0,35 K/W'dir. Genel tolerans ±0,20 mm olup, takım tasarımı ölçülen yetkinliğe göre yapıldığında 10 iş günü gerçekçidir. Alıcılar 300.000 adette parti tutarlılığını ve çizimler değiştiğinde teslim süresinin korunup korunmadığını doğrulamalıdır.
Alüminyum ısı emiciyi ilk kez tedarik ediyorsanız, karar nadiren parçanın kendisiyle ilgilidir. Asıl mesele, tedarikçinin binlerce adetlik bir partide ±0,20 mm'yi tutup tutamayacağı ve çizim değiştiğinde 10 iş gününün hâlâ geçerli olup olmadığıdır.
Öne Çıkan Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 6061-T6 alüminyum |
| Kanat kalınlığı | 0,3 mm |
| Kanat aralığı | 5,0 mm |
| Isıl direnç | 0,35 K/W |
| Yüzey işlemi | şeffaf anodizasyon Tip II, 5-10 µm |
| Genel tolerans | ±0,20 mm |
Pazar ve Teknik Bağlam
Endüstriyel PLC ve kontrol panosu alanındaki maliyet baskısı nadiren hammaddeden kaynaklanır. Baskı, ikincil işlemlerden gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
Endüstriyel PLC ve kontrol panosu alıcıları arasındaki konsolidasyon, daha az sayıda ve daha büyük programlar anlamına gelir. Bu durum, tek bir numuneyle kazananlar yerine 300.000 adette süreç yetkinliğini belgeleyebilen tedarikçileri ödüllendirir.
İlgili okuma: Isı emici macunu termal pasta.
Nasıl Üretiyoruz
Takım tasarımı, prosesin ölçülen kabiliyetine göre yapılır; böylece ±0,20 mm bir muayene filtresinin değil, takım geometrisinin bir sonucudur. Bu nedenle 10 iş günü iyimser değil, gerçekçi bir süredir.
Ayrıca bakın: İkincil Damgalama Nedir? Şekillendirme Sonrası Katma Değerli Operasyonlar.
Üretimde aluminum heat sink, sabit aralıklarla proses içi kontrollerle çalıştırılır. Operatörler her 30 ila 50 parçada bir ölçüleri kaydeder; bu sayede takım aşınması, parti ±0,20 mm dışına kaymadan önce yakalanır.
Seeed Studio XIAO için alüminyum ısı emici hakkında daha fazla bilgi.
Çapak alma ve kenar düzeltme, aluminum heat sink için çizimde belirtilir. Ölçüsel muayeneden geçen keskin bir kenar montajda yine de başarısız olabilir; bu nedenle kenar kırma kozmetik değil, kontrollü bir parametredir.
Malzeme ve Yüzey İşlemi
Malzeme durumu, kalite kadar önemlidir. Yanlış temperde tedarik edilen 6061-T6 alüminyum, işleme sonrasında kayma yapabilir; bu nedenle geometri asimetrik olduğunda aluminum heat sink, bitirme öncesi gerilim giderme işlemine tabi tutulur.
Aluminum heat sink'in temas yükü gördüğü yerlerde, malzeme sertliği ölçüsel toleransın yanında belirtilir. Tanımlı bir test yöntemi olmadan verilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Geri dönüştürülmüş içerik ve RoHS/REACH beyanları, talep üzerine aluminum heat sink için temin edilebilir. Endüstriyel PLC ve kontrol panosu müşteriniz malzeme kökenini denetliyorsa, teslimat aşamasında değil, teklif aşamasında değirmen sertifikasını isteyin.
Teknik ayrıntı: Isı Emici Nasıl Monte Edilir: Vidalar, Klipsler, Termal Bant ve Yapıştırıcıların Karşılaştırması.
Tolerans ve Muayene
Alüminyum soğutucu için ilk numune muayenesi, çizimdeki her ölçüyü raporlar; bunların yalnızca bir örneğini değil. Bu rapor, partinin geri kalanı ve gelecekteki herhangi bir yeniden sipariş için referanstır.
Proses yeterliliği her özellik bazında takip edilir. Alüminyum soğutucuda Cpk, üzerinde anlaşılan eşiğin altına düştüğünde, parçaları sonunda ayıklamak yerine ya prosesi ayarlarız ya da özelliği yeniden sınıflandırırız.
Uygun olmayan malzeme yalnızca sistemde değil, fiziksel olarak da karantinaya alınır. Alüminyum soğutucu için bu, nihai karar belgelenene kadar partinin işaretli bir alanda kalması anlamına gelir; bu da en yaygın sevkiyat hatasını önler.
Nerede Kullanılır
Hizmet ortamı, yükten daha fazla yeniden tasarıma yol açar. Dış mekân veya yıkama hizmetindeki alüminyum soğutucu, tasarım aşamasında değerlendirilmesi gereken clear anodize Type II, 5-10 µm ve sızdırmazlık gerektirir; sonradan eklenmemelidir.
Bakım erişimi önemlidir. Alüminyum soğutucunun bir aşınma parçası olduğu durumlarda, kendi parça numarasıyla yedek olarak belirtilmesini öneririz; böylece yeniden sipariş tam bir çizim incelemesi gerektirmez.
Önerilen okuma: Özel Soğutucu Maliyeti 2026: Fiyat Faktörleri, Toleranslar ve Teslim Süreleri.
Sipariş Vermeden Önce Neyi Onaylamalısınız
Alüminyum soğutucuda fiyat indirimi istemeden önce ilk numune raporunu isteyin. 5000 adette boyutsal veri üretemeyen bir tedarikçi, 300.000 adette de üretemez.
Hassas CNC İşlenmiş Alüminyum Soğutucular ile karşılaştırın.
Yeniden sipariş yolunu onaylayın. Alüminyum soğutucu takım çizimleri ve dosyada kayıtlı bir ilk numune raporu ile belgelenmişse, yıllar sonra verilen tekrarlı sipariş orijinal parçayı yeniden üretir; ona yakın bir parça değil.
İlgili okuma: Paslanmaz Çelik CNC Torna Parçaları vs İşlenmiş: Temel Farklar.
SSS: Sipariş Öncesi Sorularınız
Alüminyum soğutucuda hangi toleransı tutabiliyorsunuz?
Genel ölçüler ±0,20 mm toleransla işlenir. Kritik özellikler çizim üzerinde belirtilir ve daha dar bir bantta tutulur; ölçüm yöntemi de belirtilir, böylece giriş kalite kontrolünüz bizimkiyle birebir örtüşür.
Alüminyum soğutucu için minimum sipariş miktarı nedir?
Prototip adetleri, üretim minimumlarının oldukça altında başlar. Alüminyum soğutucu için seri üretim 5000 adetten başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Alüminyum soğutucu üretimi ne kadar sürer?
Alüminyum soğutucu için standart teslim süresi, çizim onayı ve kalıp onayından sonra 10 iş günüdür. Prototipler kalıp gerektirmediği için genellikle daha hızlıdır; tekrarlanan siparişler ise kalıp mevcut olduğu için çok daha hızlıdır.
Mevcut çizimimizden üretim yapabilir misiniz?
Evet. Çizimi yaygın formatlardan herhangi birinde gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,20 mm toleransın ek bir operasyon gerektireceği her özelliği işaretleriz; böylece kalıp öncesinde kararınızı verebilirsiniz.
Alüminyum soğutucu için hangi yüzey kaplamaları mevcuttur?
Evet, öneririz de. Alüminyum soğutucuyu kalıp olmadan prototiplemek, uyum ve işlevi kalıp maliyetinin çok altında bir bedelle doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
Çizimi ve yıllık hacmi gönderin. Üretilebilirlik incelemesi, proses rotası ve ±0,20 mm, 10 iş günü ile 5000 adedi üstü kapalı değil açıkça belirten bir teklif alırsınız.
Ayrıca bakın: Damgalanmış Parçaların Yüzey İşlemleri: Çinko, Nikel, Kalay ve Seçmeli Kaplama.
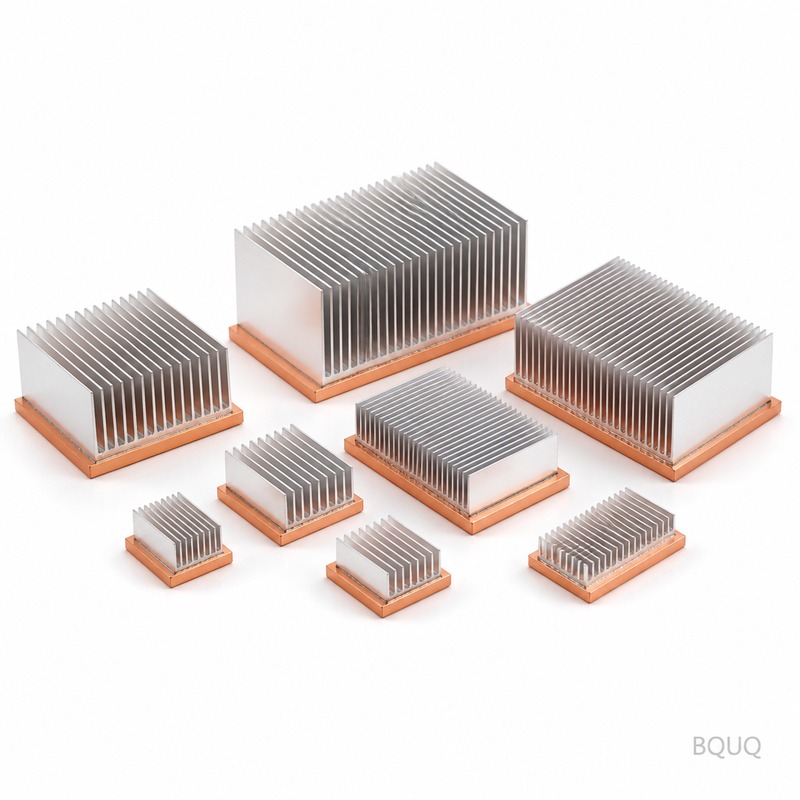
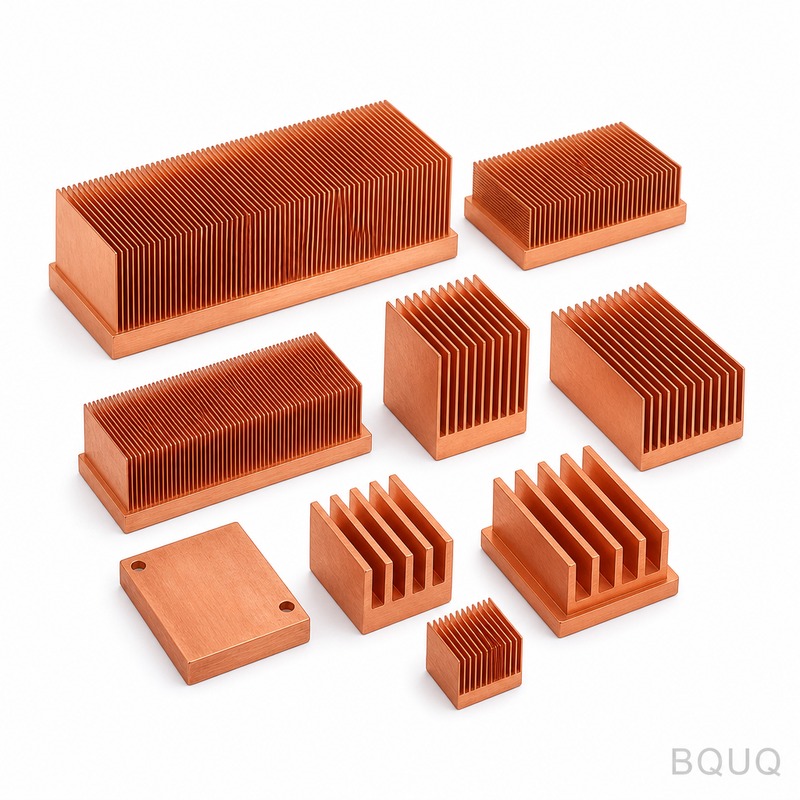
Bakır ve Alüminyum Soğutucular Maliyet ve Performans Açısından Nasıl Karşılaştırılır? hakkında daha fazla bilgi.
Temel Özellikler ve Seçim Kılavuzu
Teknik özellik karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | 6061-T6 alüminyum |
| Tolerans | ±0.20 mm |
| Tedarik süresi | 10 iş günü |
| MOQ | Makalede belirtilmemiştir |
| Kapasite | 300,000 adet belgelenmiş süreç yeterliliği |
Seçim / karşılaştırma
| Seçenek | En uygun kullanım | Ödünleşim |
|---|---|---|
| Standart şeffaf anodizasyon Tip II, 5-10 µm | Endüstriyel PLC ve kontrol panosu soğutucuları | İkincil işlem maliyeti artırır ancak korozyon direncini iyileştirir |
| Anodizasyon olmadan işlenmiş halde | Korozyonun kritik olmadığı maliyet hassasiyetli programlar | Ek çapak alma ve muayene gerektirebilir |
| Yeterlilik bazlı takımlama ile sıkı tolerans ±0.20 mm | Binlerce adetlik yüksek hacimli partiler | Daha yüksek başlangıç takım tasarım eforu |
| %100 muayene | Tam dokümantasyon gerektiren programlar | Birim maliyeti ve tedarik süresini artırır |
| Numune muayenesi | Belgelenmiş yeterliliğe sahip istikrarlı süreçler | Daha düşük maliyet ancak süreç kontrolüne bağımlıdır |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Takım tasarımı | Ölçülen proses kabiliyetine dayalı takım geometrisi | ±0.20 mm için kabiliyet çalışması |
| İşleme | Kanat kalınlığı 0.3 mm ve kanat aralığı 5.0 mm korunur | Proses içi boyutsal kontroller |
| Yüzey bitirme | Şeffaf anodizasyon Tip II, 5-10 µm | Kaplama kalınlığı kaydı |
| Son muayene | Genel tolerans ±0.20 mm doğrulanır | Parti bazında muayene raporu |
| Parti serbest bırakma | Proses kabiliyeti 300,000 adet için belgelenmiştir | Parti izlenebilirlik kaydı |
Teknik ayrıntı: Ekstrüde mi Damgalı mı Soğutucular: Maliyete Göre Hangisi Daha İyi Performans Sunar?.
Sıkça Sorulan Sorular
Alüminyum ısı emiciler için tipik tolerans nedir?
Tanımlanan alüminyum ısı emici için genel tolerans ±0.20 mm'dir. Bu, muayene filtrelemesiyle değil, ölçülen proses kabiliyeti etrafında tasarlanan takım geometrisiyle elde edilir. Kritik boyutlar için, tedarikçinin bunu binlerce adetlik bir partide tutup tutamayacağını doğrulayın.
Hangi malzeme ve yüzey bitirme kullanılıyor?
Isı emici, şeffaf anodizasyon Tip II, 5-10 µm ile 6061-T6 alüminyum kullanır. Bu bitirme, korozyon direnci sağlar ve endüstriyel PLC ile kontrol panosu uygulamaları için standarttır. Kanat kalınlığı 0.3 mm ve kanat aralığı 5.0 mm'dir.
Bu ısı emicinin termal direnci nedir?
Termal direnç 0.35 K/W'dir. Bu değer, kanat kalınlığı 0.3 mm, kanat aralığı 5.0 mm ve malzeme 6061-T6 alüminyuma bağlıdır. Termal tasarımınızı sonlandırmadan önce test koşullarını ve hava akışı varsayımlarını doğrulayın.
Önerilen okuma: Delme İçin Pens Mandrenleri: Delikleri Konumunda Tutmak.
Tedarik süresi nedir ve neleri etkiler?
Tedarik süresi 10 iş günüdür. Bu süre, takım tasarımının ölçülen proses kabiliyetine göre yapılması durumunda gerçekçidir. Çizim değişirse, 10 iş gününün hâlâ geçerli olup olmadığını teyit edin; zira değişiklikler yeni takım veya yeniden muayene gerektirebilir.
Binlerce adetlik bir partide ±0,20 mm toleransı koruyabilir misiniz?
Evet, ±0,20 mm bir muayene filtresinin değil, takım geometrisinin bir sonucudur. Proses kabiliyetini 300.000 adet için belgeliyoruz. Bu, daha büyük programları birleştiren endüstriyel PLC ve kontrol panosu alıcıları için önemlidir.
Hangi ikincil işlemler maliyeti etkiler?
Maliyet baskısı nadiren hammaddeden kaynaklanır. İkincil işlemlerden kaynaklanır: çapak alma, kaplama ve %100 muayene. Bu adımlardan birinin kaldırılması, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. Uygulamanız için hangi işlemlerin gerekli olduğunu teyit edin.
Sipariş vermeden önce neyi teyit etmeliyim?
Malzeme 6061-T6 alüminyum, kanat kalınlığı 0,3 mm, kanat aralığı 5,0 mm, ısıl direnç 0,35 K/W, yüzey bitirme clear anodize Type II 5-10 µm, genel tolerans ±0,20 mm, tedarik süresi 10 iş günü ve 300.000 adet için proses kabiliyetini teyit edin.
Özel Isı Emiciler ve Alüminyum Soğutma Plakaları ile karşılaştırın.