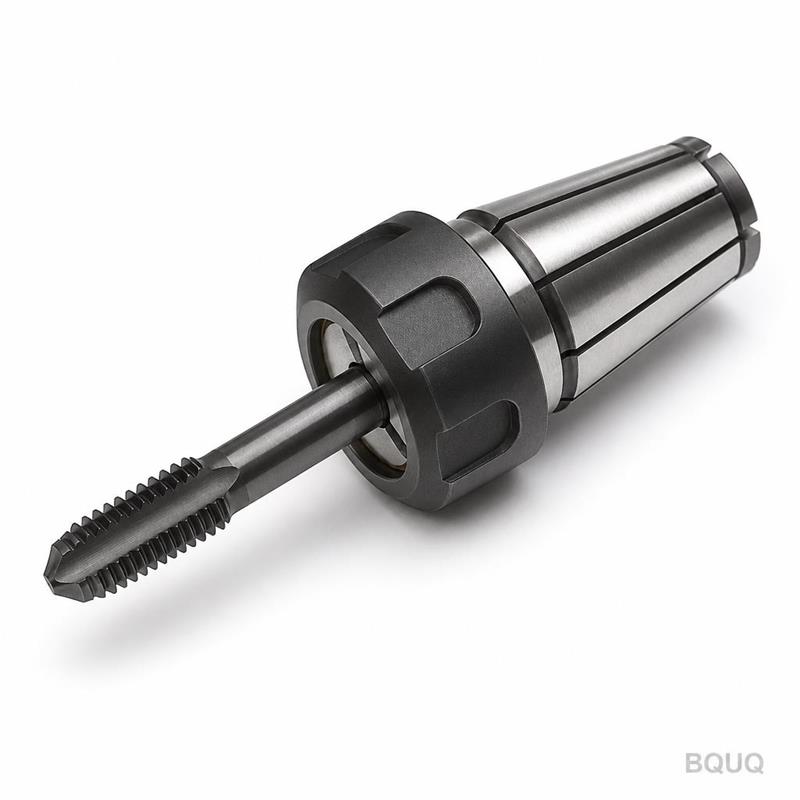
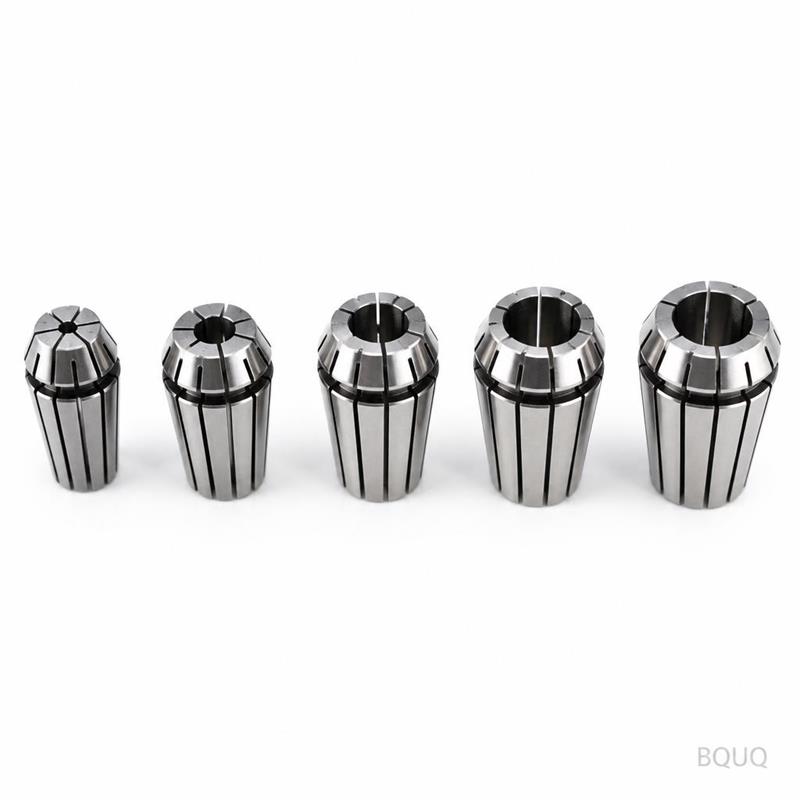
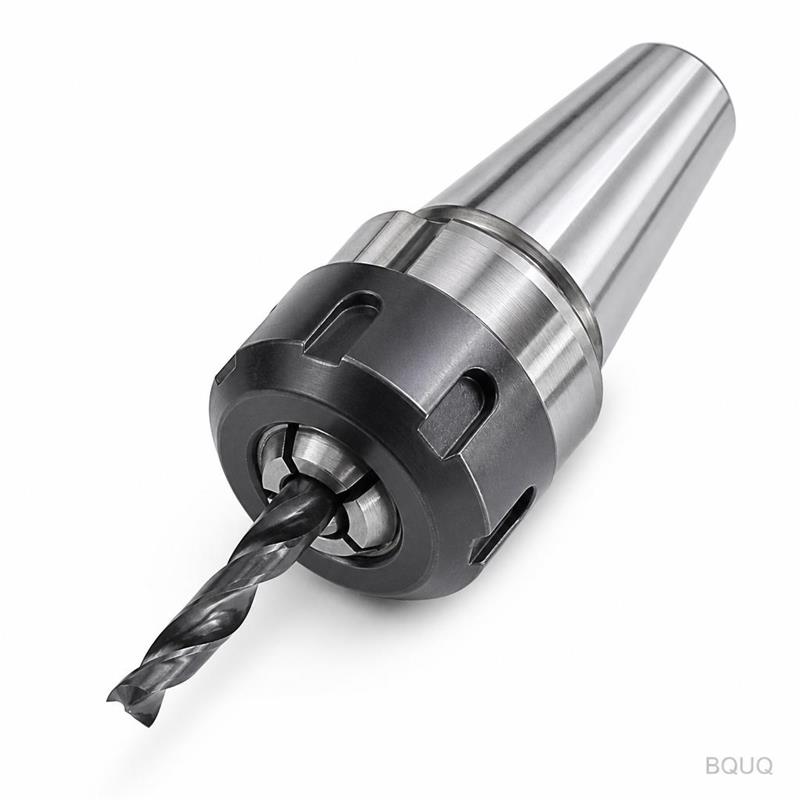
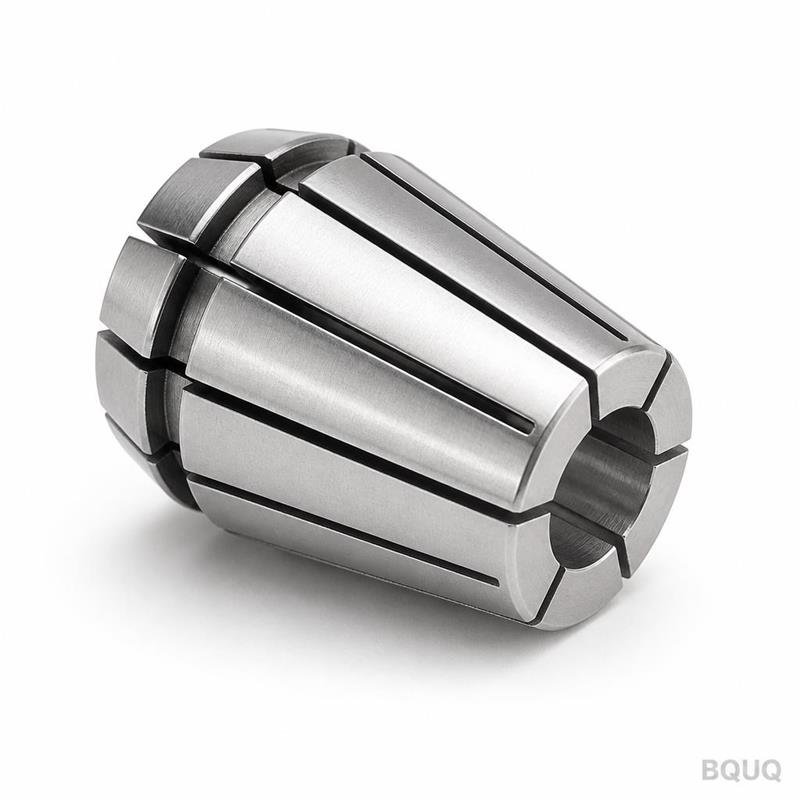
BQUQ CNC İşlenmiş ER Pens Altıgen Delik Hassas Takım – 0,005mm Salgı
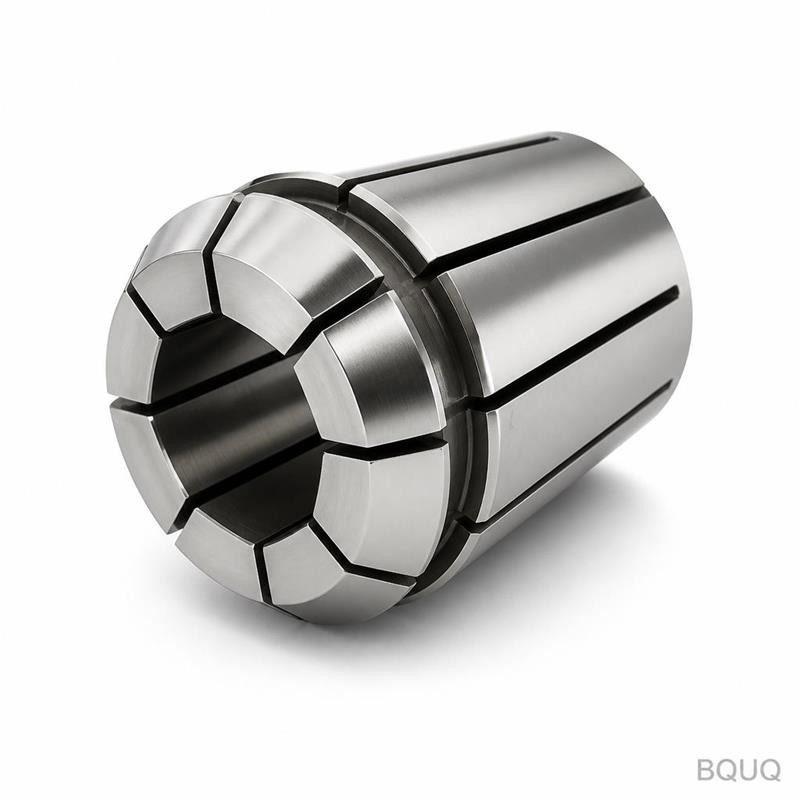
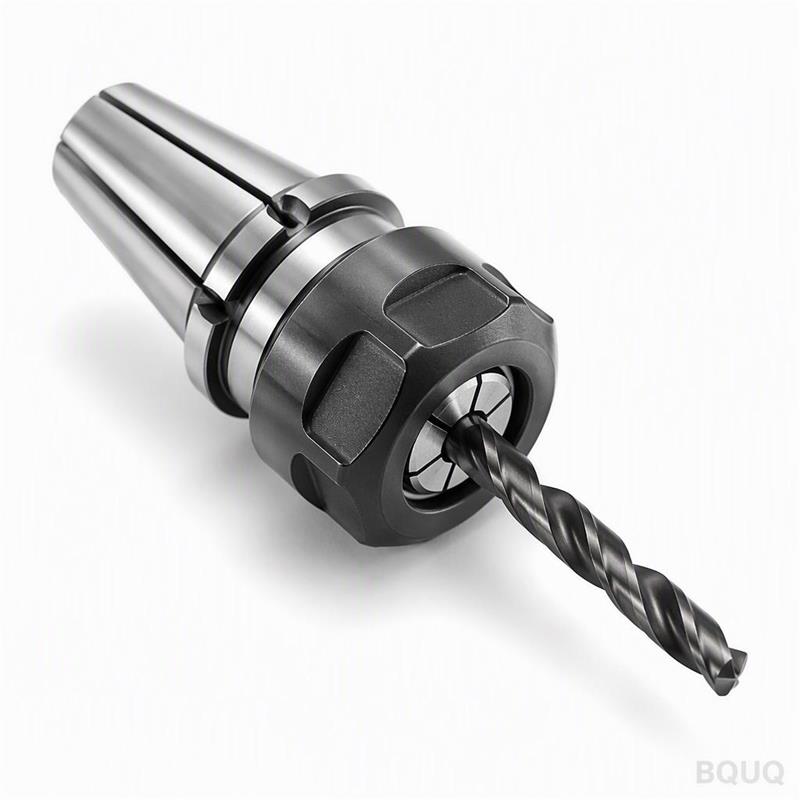
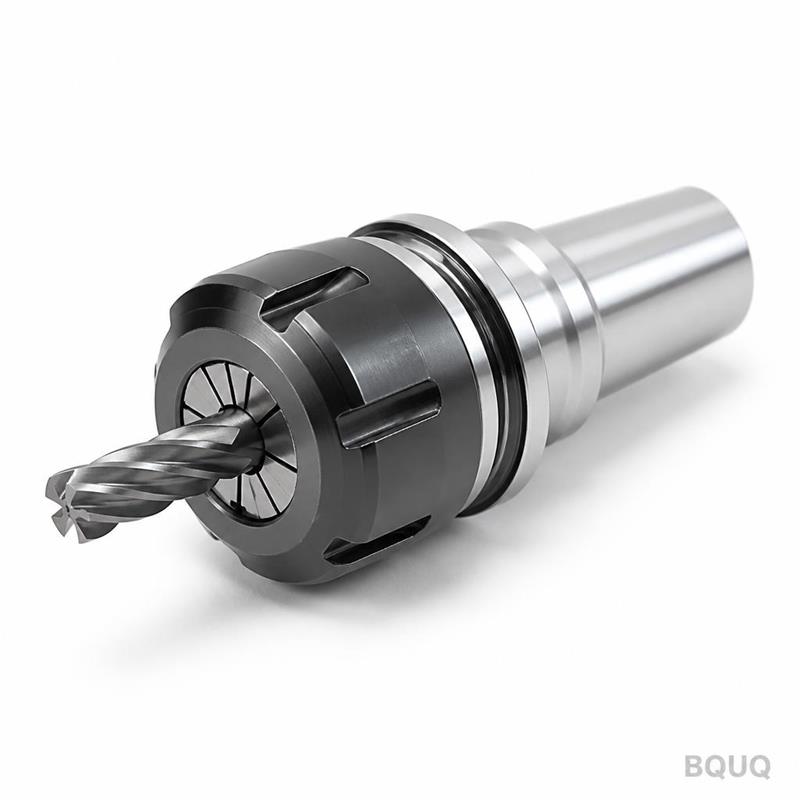
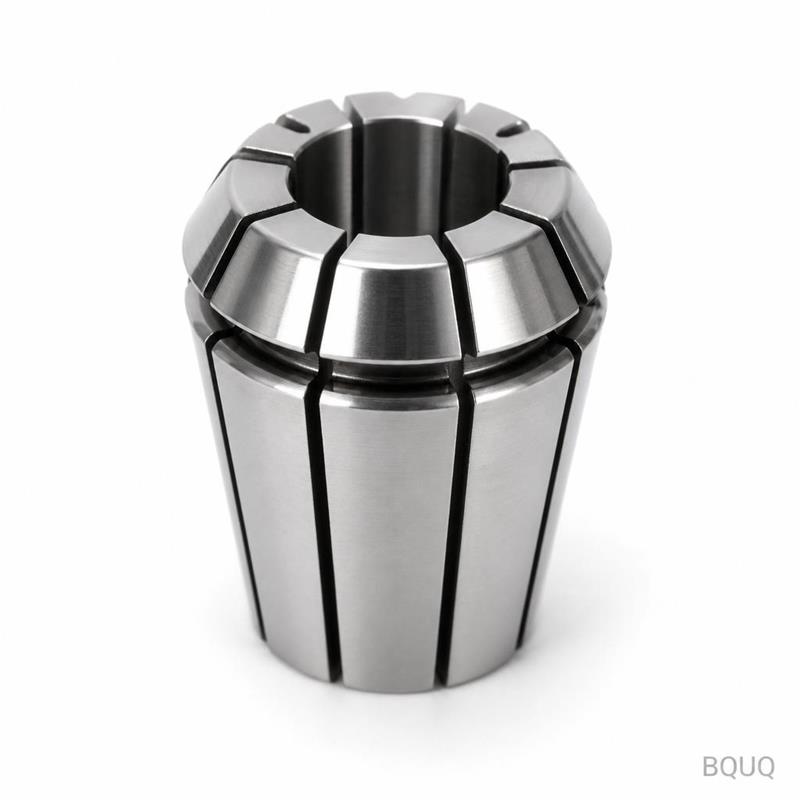
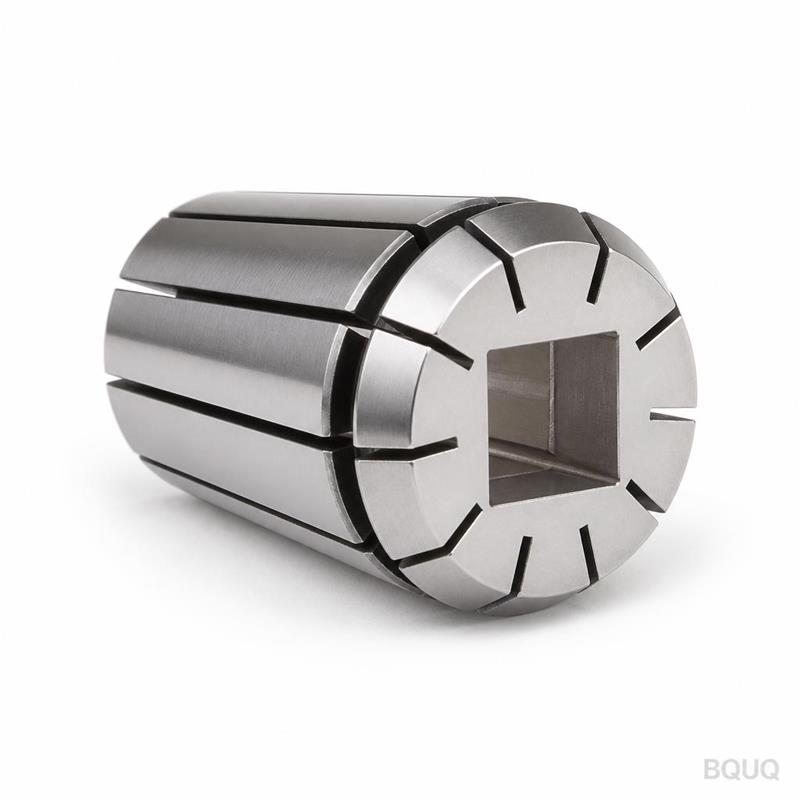
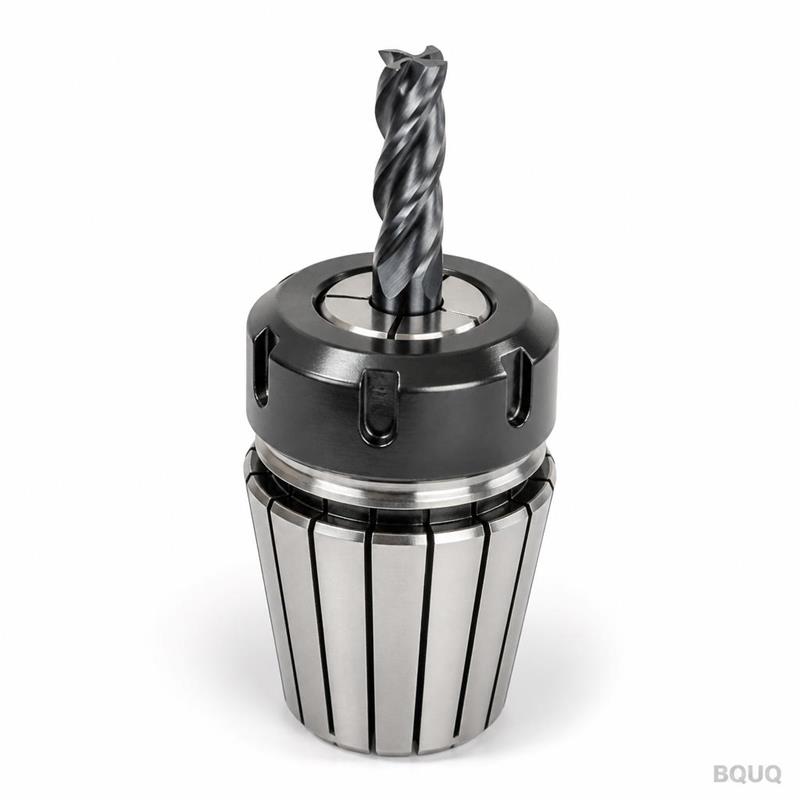
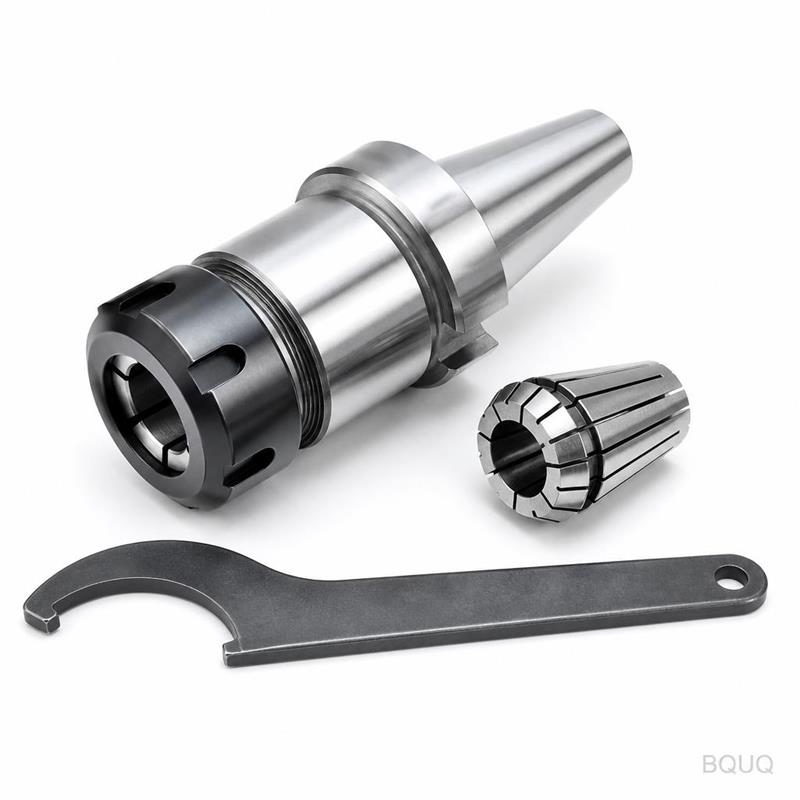
Bu, hassas iş millerinde altıgen takım saplarını ve iş parçalarını tutmak için tasarlanmış, altıgen delikli CNC işlenmiş bir ER penstir. Burunda ≤0,005mm TIR eşmerkezlilik, HRC 58-60 gövde sertliği ve
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
Bu, hassas iş millerinde altıgen takım saplarını ve iş parçalarını tutmak için tasarlanmış, altıgen delikli CNC işlenmiş bir ER penstir. Burunda ≤0,005mm TIR eşmerkezlilik, HRC 58-60 gövde sertliği ve Ra 0,4 µm yüzey pürüzlülüğü garanti edilir. Standart boyutları 7-10 günde, özel altıgen boyutları ise 12-15 günde Dongguan fabrikamızdan doğrudan sevk ediyoruz.
Altıgen Delik Geometrisi Tork İletiminde Neden Yuvarlak Deliği Geride Bırakır
Altıgen delik, takım sapını sürtünme geçmesiyle değil, altı düz yüzey üzerinde kilitler. Bu, yüksek tork yükleri altında kaymayı ortadan kaldırır; bu da altıgen saplı raybalar, kılavuzlar ve parmak frezeleri sürerken kritik öneme sahiptir. Altıgen deliğimiz tel erozyonu ile kesilir ve ardından düz yüzeyler arası genişlik toleransı +0,005 mm / -0,000 mm olacak şekilde CNC taşlanır. Bu, takımın tam oturmasını, sallanmamasını ve 10.000 RPM'de bile merkezde kalmasını sağlar.
Hammadde ve Isıl İşlem: 20CrMnTi vs 9SiCr
ER penslerimizi iki kalite çelikten işliyoruz. 10mm'ye kadar standart altıgen delikler için 9SiCr alaşımlı takım çeliği kullanıyoruz. Daha büyük delikler ve yüksek aşınmalı uygulamalar için 20CrMnTi karbürleme çeliği kullanıyoruz. Her ikisi de vakumlu fırınlarda HRC 58-60 sertliğine kadar sertleştirilir, ardından kalıntı osteniti dönüştürmek için -120°C'de derin kriyojenik işleme tabi tutulur. Bu işlem, tekrarlanan sıkma çevrimlerinde boyutsal stabilite sağlar—50.000 çevrimden fazla ölçülebilir gevşeme olmadan.
0,005mm Toplam Salgı Elde Eden Taşlama Sırası
Salgı, işleme aşamasında değil taşlama aşamasında giderilir. Deliği CNC frezelemeden sonra boşluğu sertleştiriyoruz. Ardından dış çapı 0,005mm toleransla taşlıyoruz. Sonra, elmas düzeltmeli CNC iç taşlama makinesiyle altıgen deliği taşlıyoruz. Son olarak, konik açıyı (her tarafta 8°) ve sıkma yuvalarını aynı anda bir punta taşlama makinesinde taşlıyoruz. Bu sıra, her kritik özelliği aynı merkez hattına referans verir ve toplam gösterge salgısını (TIR) burundan 3x çap mesafede ≤0,005mm'de tutar.
Özellik
Değer / Aralık
Not
Altıgen Delik Boyutu (A/F)
1,5 mm – 12 mm
Talep üzerine özel boyutlar
Pens Gövde Dış Çapı
ER11, ER16, ER20, ER25, ER32, ER40
Standart ER serisi
Malzeme
9SiCr / 20CrMnTi
Yüzeyi sertleştirilmiş veya tam sertleştirilmiş
Sertlik (Çekirdek)
HRC 58-60
Vakumlu ısıl işlem
Sertlik (Yüzey)
HRC 60-62 (yüzey)
Karbürleme derinliği 0,3-0,6 mm
Toplam Salgı (TIR)
≤ 0,005 mm
Burunda, 3xD
Altıgen Genişlik Toleransı
+0,005 / -0,000 mm
Sapta sıkı geçme
Yüzey Pürüzlülüğü (Delik)
Ra 0,4 µm
Taşlanmış ve honlanmış
Eşmerkezlilik (Delikten Dış Çapa)
≤ 0,003 mm
Master ile kontrol edilir
Teslim Süresi (Standart)
7-10 gün
Dongguan'dan teslim
Minimum Sipariş Adedi
Yok
Numune siparişleri kabul edilir
Yuva Kesimi ve Elastikiyet: Delik Çökmesini Nasıl Önleriz
Sıkma yuvaları düz kesilmez. Taşlamadan sonra 0,3mm tel erozyonu ile kesiyoruz, ardından yuva ağzını ön yüzde 0,5mm'ye açıyoruz. Bu, pensin altıgen sap etrafında eşit şekilde kapanmasını sağlayan bir yay etkisi yaratır. Yuva derinliğini ±0,02mm içinde kontrol ediyoruz, böylece pensin elastikiyet aralığı (tipik olarak 0,1mm çökme) her parçada tutarlı kalır. Yuva çok derinse, pens sıkma kuvveti altında çatlar; çok sığsa, kavrama sağlamaz. Her üretim partisi için hidrolik test tezgahında çökme kuvvetini doğruluyoruz.
Her Sevkiyattan Önce Muayene: Hava Mastarı ve CMM Raporları
Sevk ettiğimiz her ER pens, örnekleme değil %100 muayeneden geçer. Altıgen genişliğini ve delik konikliğini üç düzlemde ölçmek için Federal hava mastarı kullanıyoruz. Bir Zeiss CMM, 5 noktalı fikstürde salgı ve eşmerkezliliği kontrol eder. Ayrıca her 10. parçada bir Rockwell sertlik test cihazında sertlik testi yapıyoruz. Sevkiyatınızla birlikte boyutsal rapor alırsınız—ek ücret yok. Bu, hassas üretim sürecimizin bir parçasıdır, premium bir hizmet değildir.
Özel altıgen delik boyutları için minimum sipariş adediniz nedir?
Minimum sipariş adedi yoktur. Özel altıgen boyutlar için tek parça kabul ediyoruz, ancak kurulum süresi nedeniyle tek parça için birim fiyat daha yüksektir.
Standart olmayan pens uzunluklarında altıgen delik işleyebilir misiniz?
Evet, gövde uzunluğunu standart ER boyutlarının %25'ine kadar uzatabiliriz, ancak daha uzun gövdeler esnemeyi artırdığından taşlama sonrası salgıyı yeniden doğrulamamız gerekir.
Seri üretimde 0,005mm salgıyı nasıl garanti ediyorsunuz?
Dış çap ve delikte iki aşamalı taşlama işlemi (kaba ve ince) kullanıyoruz ve gerilim giderme distorsiyonunu yakalamak için yuva kesiminden sonra her parçayı yeniden kontrol ediyoruz.
100 parçalık bir sipariş için tipik teslim süresi nedir?
Standart ER11 ve ER16 altıgen pensler için 100 parça 10 iş gününde sevk edilir. ER32 ve daha büyükler için taşlama çevrimleri için 3 gün ekleyin.
Biz, CNC işleme ve takım konusunda 20 yıllık deneyime sahip, Çin'in Dongguan kentinde bulunan bir hassas üretim fabrikasıyız. ER pens altıgen delik serimiz, Avrupa markalarına prim ödemeden altıgen saplı takımlar için tekrarlanabilir sıkma ihtiyacı duyan mühendislerin doğrudan yanıtıdır. Bir pens belirlemeden önce, pens kalitesini iş mili hızınızla eşleştirmek için CNC kesici takım seçim rehberimize göz atın. Ayrıca, 0,005mm salgımızın uygulama ihtiyaçlarınızla nasıl karşılaştırıldığını anlamak için CNC işleme toleransları rehberimizi inceleyin.
Bize çiziminizi veya altıgen sap boyutlarınızın bir taslağını gönderin. Mühendislerimiz, önerilen bir malzeme kalitesi dahil olmak üzere 12 saat içinde kesin bir teklifle yanıt verecektir. Hızlı yanıt için sc@bquq.com adresine e-posta gönderin veya WhatsApp +86 13713157787 numarasını arayın. İlk parçanızı bugün işlemeye hazırız.
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.