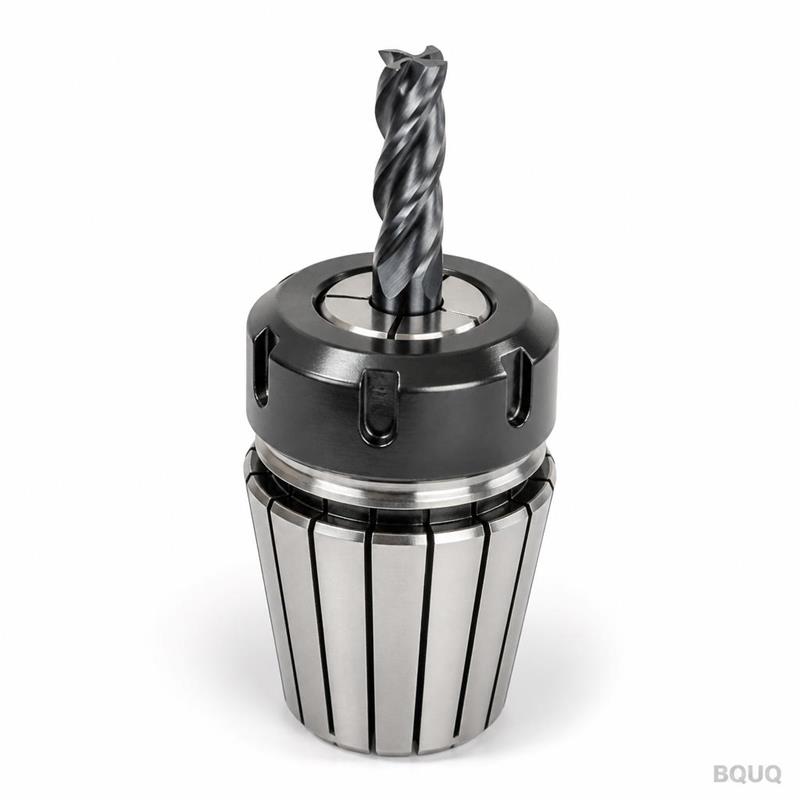
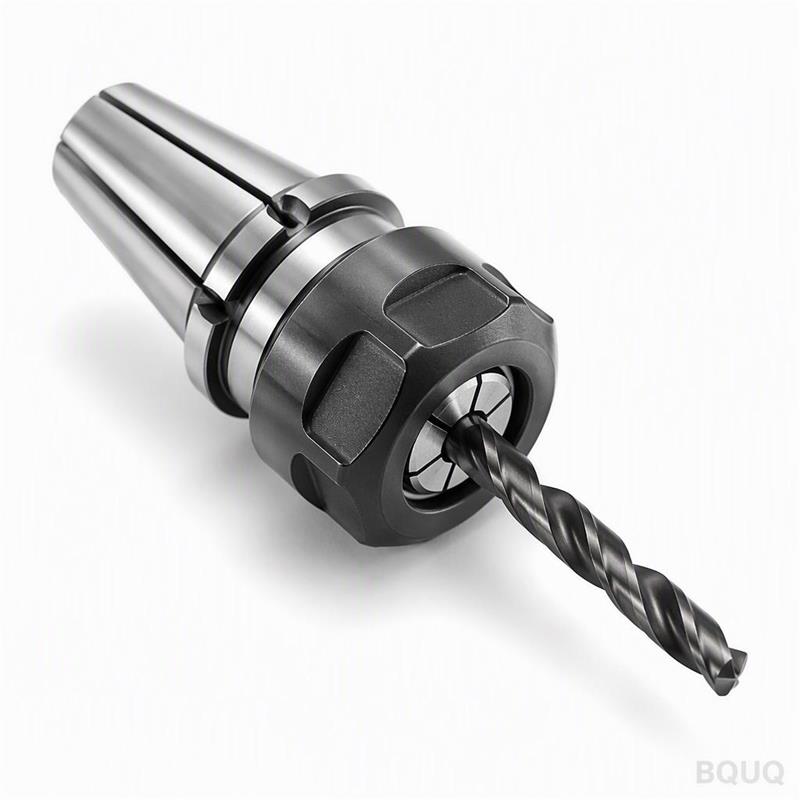
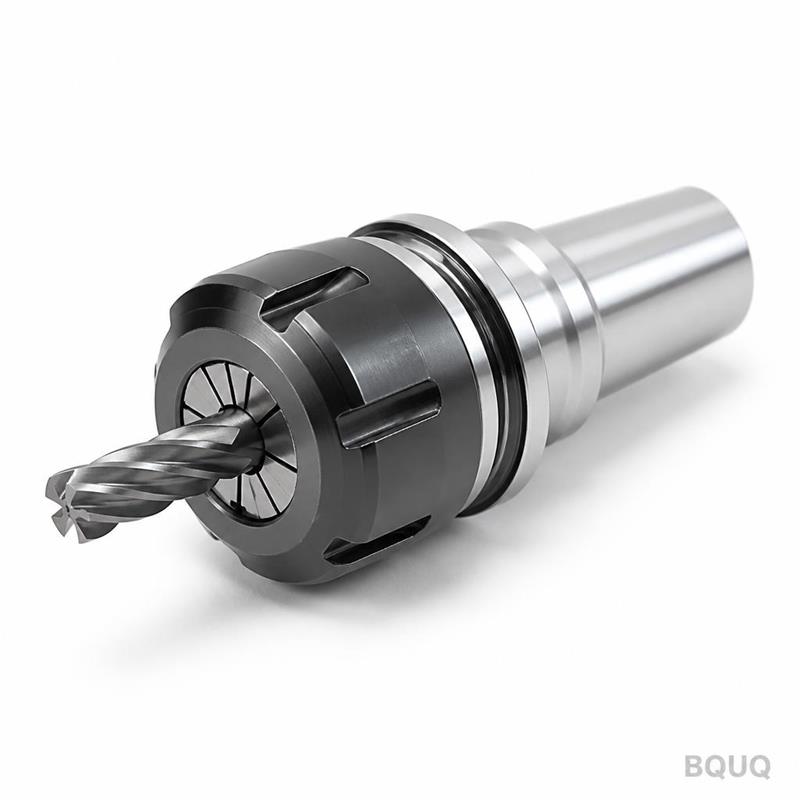
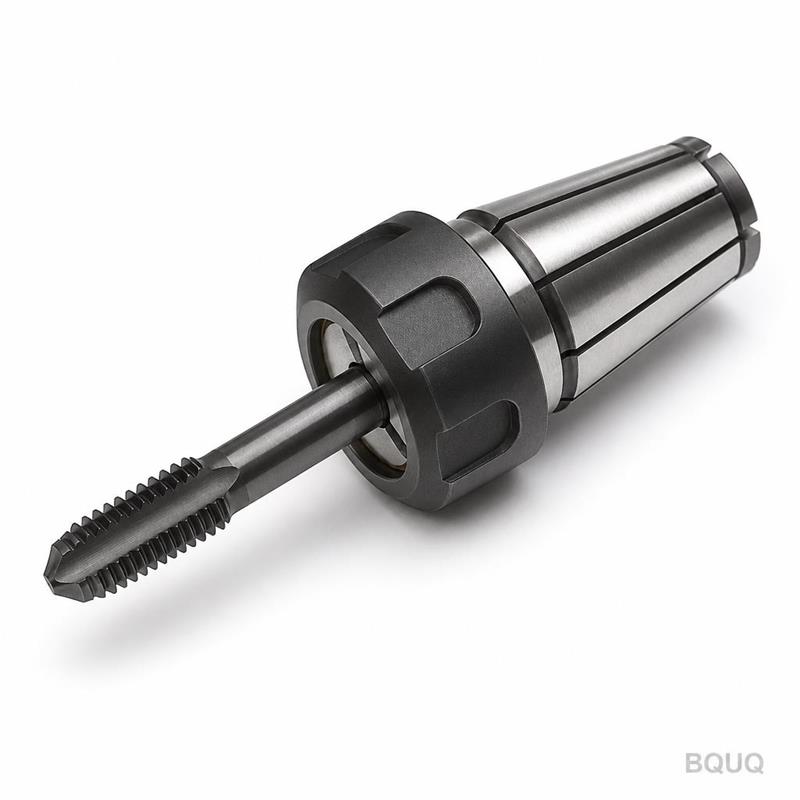
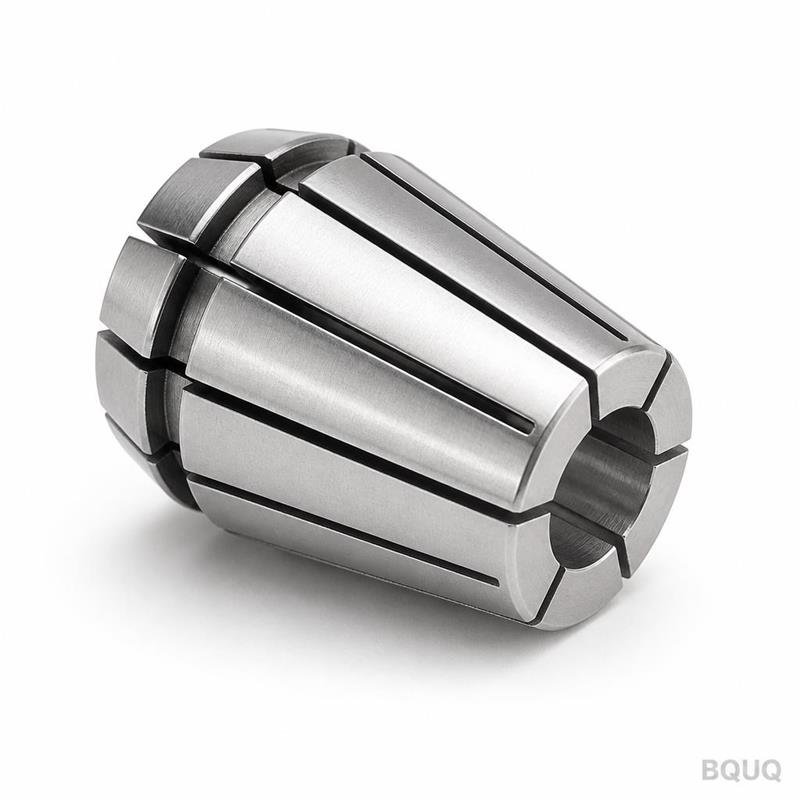
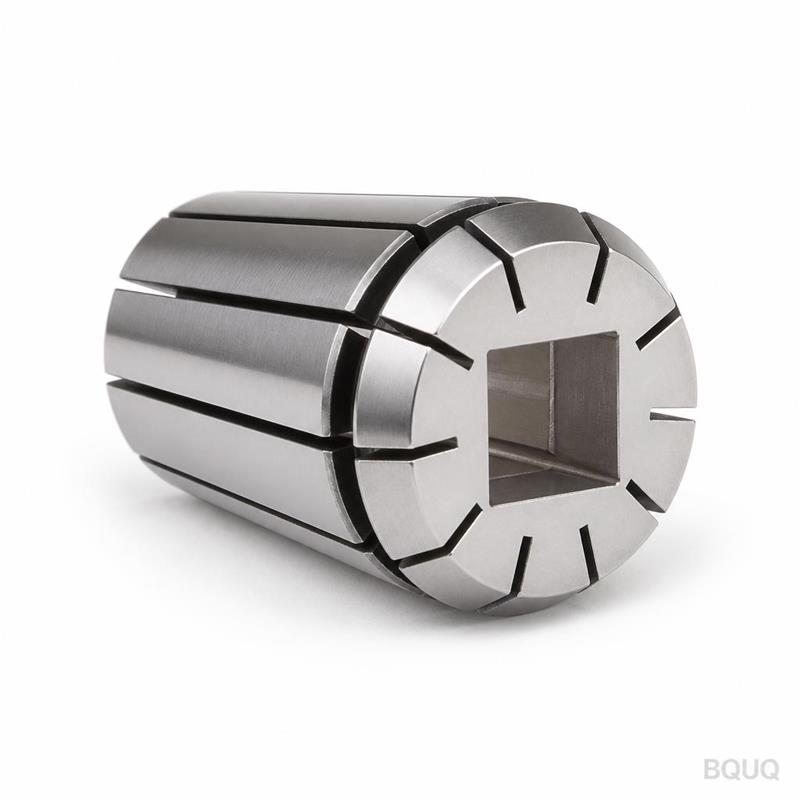
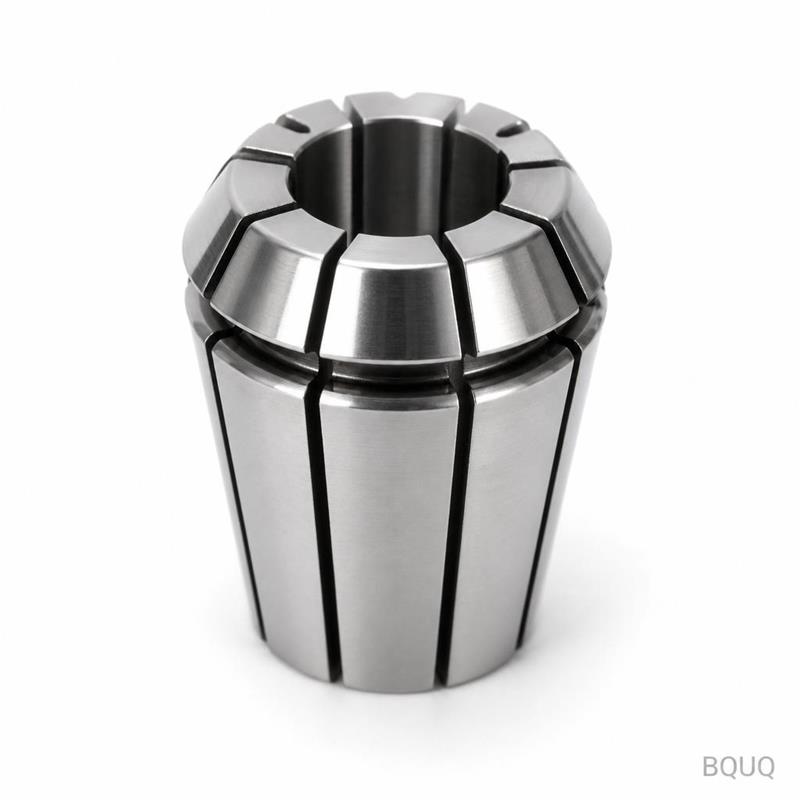
Bu ER25 Pens Aynası Nedir ve Neden Mevcut Tutucunuzdan Daha Sıkı Tutar? Bu, 1 mm ila 16 mm şaft çapındaki parmak frezeleri kavramak için tasarlanmış CNC işlenmiş bir ER25 yaylı p
BQUQ CNC İşlenmiş ER25 Yaylı Pens Aynası ile Parmak Freze Takımı
Bu ER25 Pens Aynası Nedir ve Neden Mevcut Tutucunuzdan Daha Sıkı Tutar? Bu, 1 mm ila 16 mm şaft çapındaki parmak frezeleri kavramak için tasarlanmış CNC işlenmiş bir ER25 yaylı pens aynasıdır. 42CrM
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu ER25 Pens Aynası Nedir ve Neden Mevcut Tutucunuzdan Daha Sıkı Tutar?
Bu, 1 mm ila 16 mm şaft çapındaki parmak frezeleri kavramak için tasarlanmış CNC işlenmiş bir ER25 yaylı pens aynasıdır. 42CrMo4 alaşımlı çelikten işliyor, HRC 58-62'ye ısıl işlem uyguluyor ve ardından burun kısmında 0,005 mm TIR eşmerkezliliğe hassas taşlama yapıyoruz. Bu, derinlikte daha az takım sapması, iş parçanızda daha iyi yüzey kalitesi ve özellikle paslanmaz ve sertleştirilmiş çelik kesiminde daha uzun parmak freze ömrü anlamına gelir. Dongguan'dan standart 15 gün teslim süresiyle sevk ediyoruz ve parti minimumu uygulamıyoruz.
Bir ER25 Yaylı Pens, Parmak Frezenizi İşaretlemeden Kavrama Kuvvetini Nasıl Dağıtır?
ER25 sistemi, somunu sıktığınızda takım şaftının etrafında eşit şekilde sıkışan konik bir pens kullanır. Setiskur vidalı tutucuların aksine, kavrama kuvveti tüm temas uzunluğu boyunca uygulanır—tipik olarak cep tasarımımızda 10 mm ila 12 mm temas. Bu, nokta yüklemeyi ortadan kaldırır, böylece parmak freze şaftınız yuvarlak kalır ve brinell izleri oluşmaz. İç koniği, Ra 0,4 µm yüzey kalitesiyle 8° dahil açıyla işliyoruz; bu, her takım değişiminde pensin tutarlı şekilde oturmasını sağlar. Sonuç, 500+ takım değişiminden sonra bile 0,005 mm'nin altında tekrarlanabilir salgıdır.
Ayna Gövdesi ve Somun İçin Kullandığımız Malzemeler ve Isıl İşlem
Ayna gövdesini 42CrMo4'ten (AISI 4140) üretiyoruz çünkü tokluk ve işlenebilirliği dengeler. Gövde HRC 58-62'ye sertleştirilir, ardından akma dayanımını 900 MPa'nın üzerinde tutarken kırılganlığı azaltmak için temperlenir. Kilitleme somunu, yüzey sertliği HRC 58-62 ve çekirdek sertliği HRC 30-35 olacak şekilde karbürlenmiş 20CrMnTi yüzey sertleştirme çeliğinden yapılır. Bu kombinasyon, aşınmaya dayanıklı bir diş ve tekrarlanan yüksek torklu sıkma altında çatlamaya direnen tok bir çekirdek sağlar. 1215 serbest işleme çeliği kullanmıyoruz—üretim kesimi için gereken sertliği veya yorulma ömrünü karşılayamaz.
0,005 mm Salgıyı Garanti Eden İşleme Sırası
Döküm değil, katı bir çubukla başlıyoruz. 5 eksenli CNC tornalarımız dış profili 0,01 mm içinde işler. Ardından tahrik düzlüklerini ve diş boşaltma kanalını frezeleriz. İç konik yarı finiş delinir, ardından ısıl işlem uygulanır ve son olarak CBN taşlı CNC iç taşlama makinesinde taşlanır. Taşlama geçişi yalnızca 0,2 mm talaş kaldırır, bu da ısı distorsiyonunu 0,002 mm'nin altında tutar. Taşlamadan sonra, koniği bir master pens ile laplarız ve konik yüzeyde en az %85 temas sağlarız. Bu standart bir ticari tolerans değildir—yüksek hızlı işleme için tutarlı takım tutuşu sağlayan şey budur.
Her Sevkiyattan Önce Muayene—Sadece Numune Raporu Değil
Her bir ayna, parti başına yalnızca bir değil, tek tek kontrol edilir. Konik açısını, diş adımını ve deliğin koniğe eşmerkezliliğini doğrulamak için 0,0005 mm prob çözünürlüğüne sahip bir CMM kullanıyoruz. Salgı, hassas bir mandrel üzerinde kadranlı gösterge ile ölçülür—0,005 mm TIR üzerindeki herhangi bir şeyi reddediyoruz. Yüzey sertliği, gövde ve somun üzerinde Rockwell test cihazı ile doğrulanır. Ayrıca fonksiyonel bir test yapıyoruz: standart bir 10 mm parmak freze şaftını sıkıştırıyoruz ve burun ile burundan 3× çap mesafede salgıyı ölçüyoruz. Sevkiyatınızla birlikte muayene raporunun bir kopyasını alırsınız. Tam bir malzeme sertifikası veya PPAP seviye 3 raporuna ihtiyacınız varsa, bunu ek ücret olmadan sağlayabiliriz.
Tasarım Yapabileceğiniz Standart Boyutlar ve Performans Özellikleri
Bu aynaları ISO 15488 (DIN 6499) boyutsal standartlarına uygun şekilde işliyoruz. Bu, herhangi bir markanın standart ER25 pensini kullanabileceğiniz anlamına gelir—sizi kendi penslerimize kilitlemiyoruz. Somundaki diş M40×1.5'tir ve şaft düz silindirik, CAT40, BT40 veya HSK63A konfigürasyonlarında mevcuttur. Özel bir şaft uzunluğu veya özel bir dişe ihtiyacınız varsa, tasarımı çiziminize göre değiştirebiliriz. Aşağıda en yaygın konfigürasyonumuz için standart özellik tablosu verilmiştir: iç soğutma delikli düz şaft.
Parametre
Değer
Pens tipi
ER25 (ISO 15488 uyumlu)
Kavrama aralığı
1 mm – 16 mm (1 mm artışlarla)
Şaft seçenekleri
Düz Ø20 mm, CAT40, BT40, HSK63A
Gövde malzemesi
42CrMo4 (AISI 4140)
Isıl işlem
Sertleştirilmiş ve temperlenmiş, HRC 58-62
Somun malzemesi
20CrMnTi karbürlenmiş, HRC 58-62 yüzey
Eşmerkezlilik (TIR)
Burunda 0,005 mm, 3×D'de 0,008 mm
Yüzey kalitesi
Konikte Ra 0,4 µm, gövdede Ra 0,8 µm
İç soğutma deliği
Ø4 mm geçişli, isteğe bağlı
Teslim süresi
Standart 15 gün, acil 7 gün (10 adet MOQ)
MOQ
Standart boyutlar için MOQ yok
Hafif Kesintili Kesimlerde ER25 Pens Aynamız Neden Hidrolik Tutucudan Daha İyi Çalışır?
Hidrolik pensler titreşimi daha iyi sönümler, ancak 4-5 kat daha pahalıdır ve montaj için bir hidrolik pompa gerektirir. ER25 pens aynamız, maliyetin %20'sinde sönümleme performansının %80'ini verir. Alüminyum veya ön işlenmiş çelik üzerinde finiş pasoları için yüzey kalitesi farkı Ra 0,2 µm içindedir—çoğu uygulama için ihmal edilebilir. Gerçek avantaj takım değiştirme hızıdır: standart bir tork anahtarıyla bir parmak frezeyi 30 saniyeden kısa sürede değiştirebilirsiniz. Bu, aynayı günde birden fazla küçük parti çalıştıran iş atölyeleri için ideal kılar. Maksimum sönümleme için ağır kaba işleme gerekiyorsa, bir hidrolik tutucu öneririz—ancak frezeleme işlerinin %90'ı için bu ER25 pens aynası doğru mühendislik seçimidir.
Belirli Uygulamalar İçin İşlediğimiz Özel Seçenekler
Tahrik pimleri için şafta bir düzlük ekleyebilir, derin erişim için uzunluğu 50 mm'ye kadar uzatabilir veya bir kilit halkası için somuna özel bir diş işleyebiliriz. Ayrıca, iş mili içi soğutma kullanıyorsanız Ø6 mm'ye kadar geçişli soğutma delikli bir versiyon da sunuyoruz. 20.000 RPM üzerindeki yüksek hızlı iş milleri için aynayı 25.000 RPM'de G2.5'e balanse edebiliriz—çiziminizde hedef hızı belirtmeniz yeterlidir. Son 5 yılda 12.000'den fazla pens aynası işledik ve teslim sürenizi kısaltmak için yaygın varyasyonlar için takımları stokta tutuyoruz.
Çiziminizi Göndermeden Önce Sıkça Sorulan Sorular
Minimum sipariş adediniz nedir?
Standart ER25 boyutları için MOQ yoktur—test için tek adet sipariş verebilirsiniz ve 10 adetten itibaren miktar fiyatlandırması sunuyoruz.
Özel bir şaft veya diş konfigürasyonu işleyebilir misiniz?
Evet, 2D çiziminize veya 3D STEP dosyanıza göre şaft çapını, uzunluğunu, diş tipini değiştirebilir veya geçişli soğutma deliği ekleyebiliriz.
Sevkiyattan önce salgıyı nasıl doğruluyorsunuz?
Her ayna bir CMM ve kadranlı gösterge mandreli üzerinde incelenir; 0,005 mm TIR üzerindeki herhangi bir birimi reddediyoruz ve paketinizle birlikte muayene raporunu dahil ediyoruz.
Özel bir parti için standart teslim süresi nedir?
Standart teslim süresi çizim onayından itibaren 15 gündür; 10 adet veya daha az acil siparişler için 7 günde sevk edebiliriz.
Çiziminizi Gönderin ve 12 Saat İçinde Kesin Teklif Alın
Çin'in Dongguan kentinde 20 yıllık CNC işleme deneyimine sahip hassas imalat fabrikasıyız. 30 ülkedeki mühendislere 200.000'den fazla işlenmiş parça sevk ettik. Tedarikçileri karşılaştırıyorsanız, parametrelerinizi kontrol etmek için CNC kesici takım seçim rehberimizi kullanın ve baskı gereksinimlerinizi doğrul