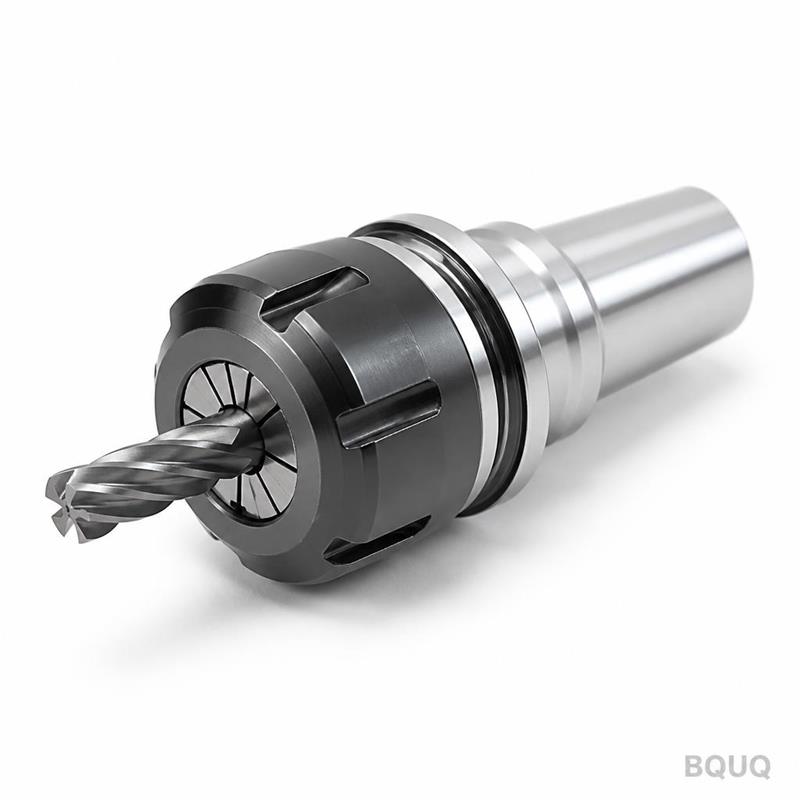
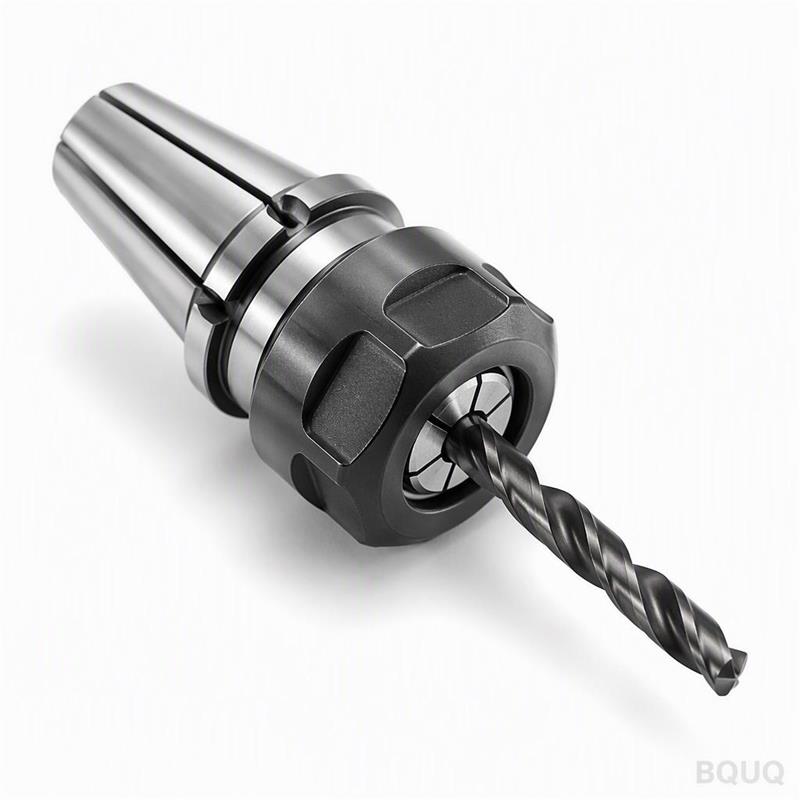
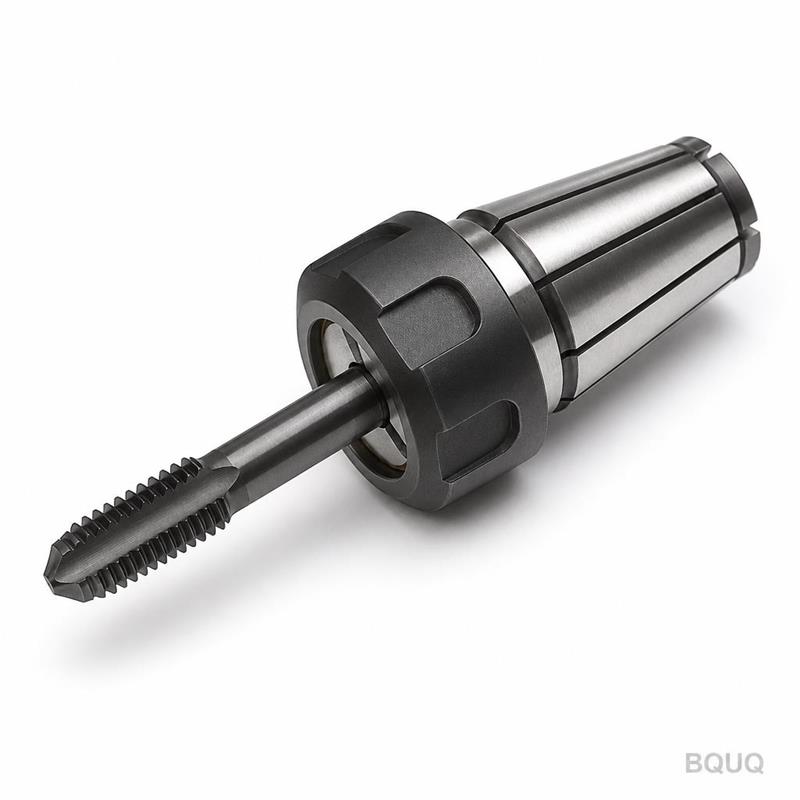
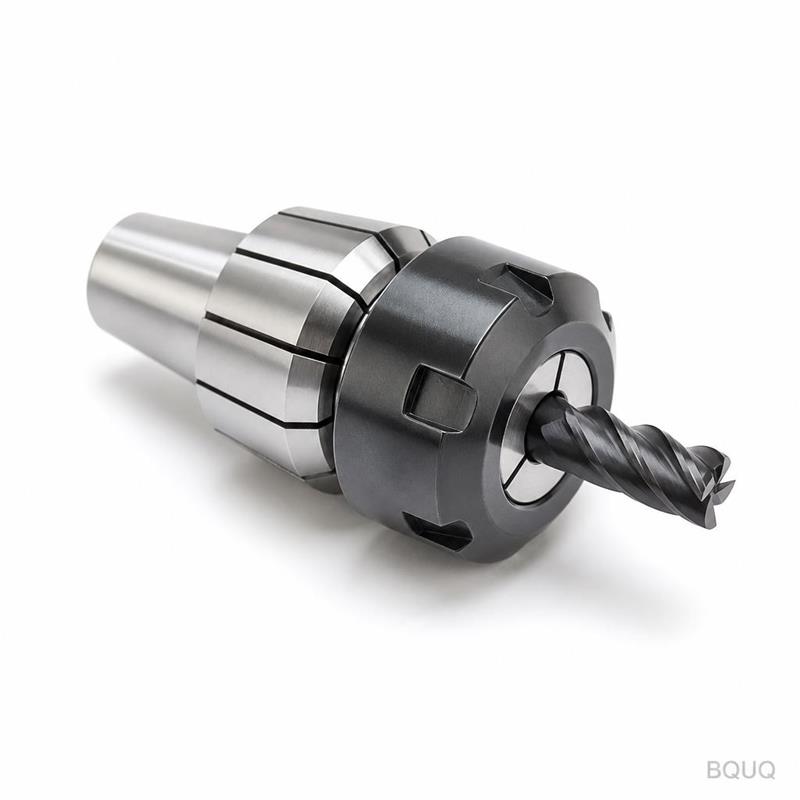
Bu, CNC iş millerindeki rayba takımları için özel olarak tasarlanmış CNC işlenmiş bir ER32 yaylı pens aynasıdır. Rayba sapını 0,005 mm TIR salgı ile kavrar, sertliği 58–62 HRC‘de t
Bu, CNC iş millerindeki rayba takımları için özel olarak tasarlanmış CNC işlenmiş bir ER32 yaylı pens aynasıdır. Rayba sapını 0,005 mm TIR salgı ile kavrar, sertliği 58–62 HRC'de tutar ve Dongguan fab
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, CNC iş millerindeki rayba takımları için özel olarak tasarlanmış CNC işlenmiş bir ER32 yaylı pens aynasıdır. Rayba sapını 0,005 mm TIR salgı ile kavrar, sertliği 58–62 HRC'de tutar ve Dongguan fabrikamızdan 15 gün içinde sevk edilir. İthal markalar için prim ödemeden rayba salgısını ortadan kaldıran, takım ömrünü uzatan ve delik yüzey kalitesini Ra 0,4 µm'ye iyileştiren bir takım tutucu elde edersiniz.
Rayba İşleme Neden Delmeye Göre Daha Sert Bir Ayna Gerektirir
Raybalar, tam kanal uzunluğu boyunca birden fazla kenarla keser. Herhangi bir radyal sapma—hatta 0,01 mm—aşırı büyük deliklere, titreşim izlerine ve erken kenar aşınmasına neden olur. Standart bir matkap aynası, yanal yük altında mikro harekete izin verir. ER32 yaylı pens aynamız, konik bir somun kullanarak pensi sapın etrafında eşit şekilde sıkıştırır ve 360° kavrama oluşturur. Bu, sıkma kuvvetini eşit şekilde dağıtarak raybayı eksenel ve radyal olarak kilitler. Sonuç: IT7 sınıfı içinde tutarlı delik boyutu ve girişte ağız genişlemesi olmaz.
ER32 Pens Geometrisi ve Rayba Sapı Uyumu
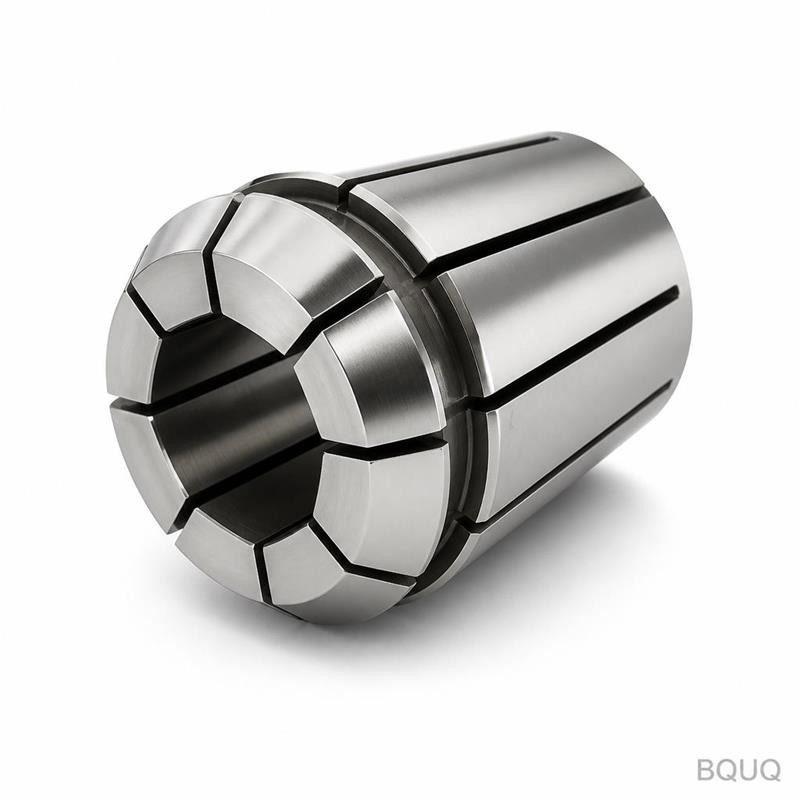
Ayna gövdesini 42CrMo çeliğinden işliyoruz ve ardından konik yuvayı 8° dahili açıyla taşlıyoruz. Pens cebi 0,003 mm yuvarlaklıkta tutulur. Bir ER32 pensi (ayrıca satılır veya biz tedarik ederiz) taktığınızda, yay yuvaları rayba sapı üzerinde eşit şekilde büzülür. h6 toleranslı saplara sahip raybalar için kavrama, 120 Nm'ye kadar torku kaldıracak kadar rijittir. Ayrıca, kesme bölgesine yüksek basınçlı soğutma sıvısı iletimi için merkezi delikli, içten soğutmalı bir varyant da sunuyoruz—bu, alüminyum veya çelikte derin delik raybalama için kritiktir.
Kullandığımız Malzemeler ve Isıl İşlem
42CrMo (AISI 4140) çubuk malzemeyle başlıyoruz. CNC tornalama ve frezelemeden sonra gövdeyi 0,8–1,2 mm karbürize derinliğine kadar karbürlüyoruz, ardından 58–62 HRC'ye sertleştirip temperliyoruz. Bu, konik ve dişlerde aşınmaya dayanıklı bir yüzey sağlarken, titreşimi emen tok bir çekirdek korur. Somun, aynı sertliğe karbürlenmiş 20CrMnTi'den yapılır. Tüm kritik yüzeyler—konik, somun dişleri ve pens yuvası—ısıl işlemden sonra bozulmayı gidermek için son taşlamaya tabi tutulur. Konik üzerindeki yüzey kalitesi Ra 0,2 µm'dir, bu da pensin düzgün oturmasını ve tekrarlanabilir sıkma kuvvetini sağlar.
Üretimde 0,005 mm Salgıyı Nasıl Koruyoruz
Salgı tek bir ölçüm değildir; iş mili koniği, ayna gövdesi, pens ve rayba sapındaki hataların toplamıdır. Kendi katkımızı, ER32 koniğini ve dış konumlandırma çapını silindirik bir taşlama tezgahında tek kurulumda taşlayarak kontrol ediyoruz. Bu eş eksenlilik, 0,001 mm çözünürlüklü bir CNC takım ayar cihazında doğrulanır. Ardından her aynayı bir master ER32 pens ve 20 mm test çubuğu ile test ediyor, pens burnundan 3 mm uzaklıkta TIR ölçüyoruz. 0,005 mm'nin üzerindeki her şeyi reddediyoruz. Üretim ortalamamız 0,003 mm'dir.
Her Sevkiyattan Önce Muayene
Her ER32 aynası üç aşamalı bir kontrolden geçer. İlk olarak, boyutsal muayene: sinüs cetveli ile konik açısı, geçer-geçmez mastarı ile diş adımı ve Rockwell test cihazı ile sertlik. İkinci olarak, fonksiyonel test: aynayı bir test miline monte ediyor, standart bir rayba yüklüyor ve burun ile 50 mm uzantıda salgı ölçüyoruz. Üçüncü olarak, kenar çapakları veya taşlama yanıkları için büyüteç altında görsel muayene. Gerçek salgı değerini, her birimle birlikte sevk edilen test sertifikasına kaydediyoruz. Talep etmeniz halinde, paketlemeden önce salgı testinin videosunu size gönderiyoruz.
Teknik Özellik
Değer
Pens tipi
ER32 (ISO 15488)
Sap çapı seçenekleri
19,05 mm (¾") düz, 20 mm, 25 mm veya özel
Gövde malzemesi
42CrMo (AISI 4140), karbürlenmiş ve sertleştirilmiş
Sertlik (gövde ve somun)
58–62 HRC
Konik yuva açısı
8° dahili, taşlanmış
Salgı (burunda TIR)
Maks. 0,005 mm (ortalama 0,003 mm)
Konik üzerinde yüzey kalitesi
Ra 0,2 µm
Sıkma aralığı
2 mm ila 20 mm (ER32 pensler ile)
Maks. tork kapasitesi
h6 saplı rayba ile 120 Nm
Standart teslim süresi
Çizim onayından sonra 15 gün
Minimum sipariş adedi
Minimum sipariş adedi yok—tek parça kabul edilir
Muayene sertifikası
Her birimle birlikte verilir
Derin Raybalama için İçten Soğutmalı Seçenek
Çapın 3 katından daha derin delikler raybalıyorsanız, talaş tahliyesi darboğaz haline gelir. Soğutma sıvısı yetersizliği, kesici kenarda birikinti ve kötü yüzey kalitesine neden olur. Pens yuvasında O-ringlerle sızdırmaz hale getirilmiş 4 mm merkezi soğutma deliğine sahip bir varyant sunuyoruz. Bu, soğutma sıvısını 70 bar'a kadar basınçlarda doğrudan kesici kenara iletir. Soğutma deliği gövdeyi zayıflatmaz çünkü koniğin nötr ekseni içine konumlandırılır. Bu seçeneği, dış boyutlarda veya salgı spesifikasyonunda herhangi bir değişiklik olmadan sipariş edebilirsiniz.
Özel Sap ve Diş Konfigürasyonları
Standart aynalar, bir adaptör aracılığıyla BT30, BT40, CAT40 veya HSK iş millerine uyar. Ancak birçok CNC rayba işi, Weldon veya yan kilitli tutucularda düz saplı tutucular kullanır. Ayna gövdesini setskur kilitleme için düz yüzey, tork iletimi için kama yuvası veya bir çekme çubuğu için özel diş ile işleyebiliriz. Bize iş mili burun tipinizi ve çekme çubuğu diş adımınızı söyleyin. Gövde tasarımını CAD'de değiştirecek, onayınız için size bir 3D PDF gönderecek ve ardından bu spesifikasyona göre işleyeceğiz. Pah boyutu veya diş derinliği gibi küçük değişiklikler için ek ücret alınmaz.
Raybalanmış Deliğin Yüzey Kalitesi: Ne Bekleyebilirsiniz
Aynamız keskin bir karbür raybayı 0,005 mm salgı ile tuttuğunda, çelikte (örn. 4140) Ra 0,4–0,8 µm ve alüminyumda Ra 0,2–0,4 µm delik yüzey kalitesi bekleyebilirsiniz. Delik aşırı büyüklüğü tipik olarak rayba çapının 0,005–0,010 mm içindedir. Bu, çoğu üretim parçasında ayrı bir honlama işlemine olan ihtiyacı ortadan kaldırır. Daha sıkı toleranslara ihtiyacınız varsa, CNC işleme toleransları rehberimiz, farklı takım ve makine koşullarıyla nelerin elde edilebileceğini açıklar.
Doğru pens boyutunu ve sıkma torkunu seçmek denklemin diğer yarısıdır. Aşınmış veya uyumsuz bir pens, mükemmel bir aynayı bile mahveder. Raybalama uygulamalarında ER vs. TG vs. hidrolik aynaların karşılaştırması için CNC kesici takım seçim rehberimizi okuyun.
Dongguan Fabrikamızdan Paketleme ve Sevkiyat
Her ayna, pas önleyici kağıda ayrı ayrı sarılır, uygun bir plastik kutuya yerleştirilir ve köpük astarlı bir karton içinde paketlenir. DHL, FedEx veya UPS ile gönderim yapıyoruz—çoğu ülkeye 3–5 gün içinde kapıdan kapıya teslim. Büyük siparişler için aciliyetinize bağlı olarak hava veya deniz taşımacılığı kullanıyoruz. Son 20 yılda 40'tan fazla ülkeye ihracat yaptık ve gümrük belgelerini kendimiz hallediyoruz. Sevkiyattan sonraki 24 saat içinde bir takip numarası alırsınız.
Bu ER32 aynası için minimum sipariş adedi nedir?
Minimum sipariş adedi yok—test veya prototip için tek parça sipariş kabul ediyoruz ve 50 parça ile aynı birim fiyatını ödersiniz.
Sap çapını veya soğutma deliğini özelleştirebilir misiniz?
Evet, özel saplar (16 mm ila 32 mm arası herhangi bir çap) işliyor, düz yüzeyler, kama yuvaları veya merkezi soğutma delikleri ekliyor ve çekme çubuğunuza uyacak şekilde diş adımını değiştiriyoruz—tümü tasarım ücreti olmadan.