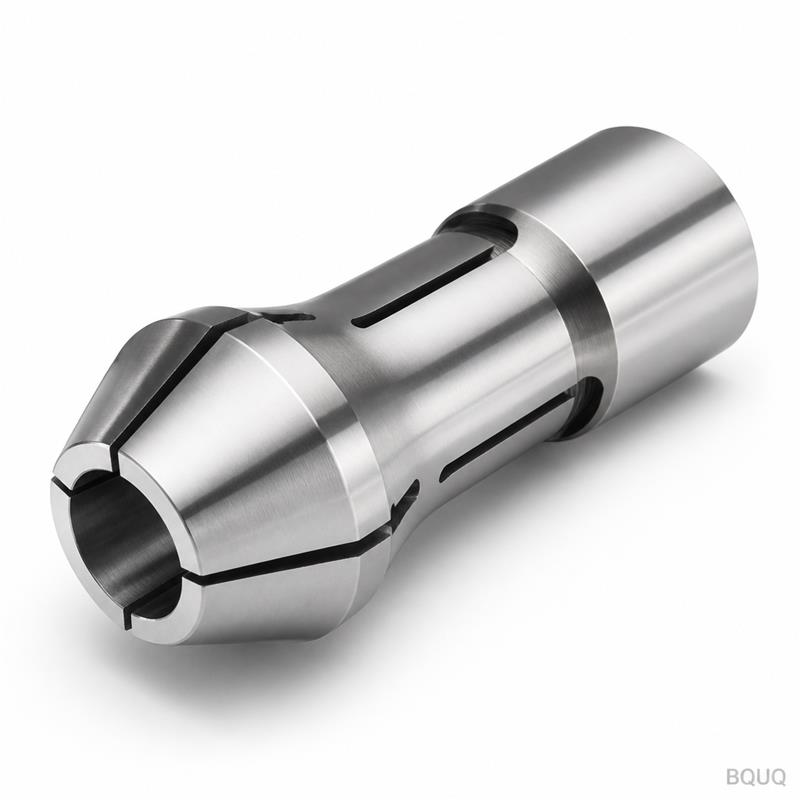
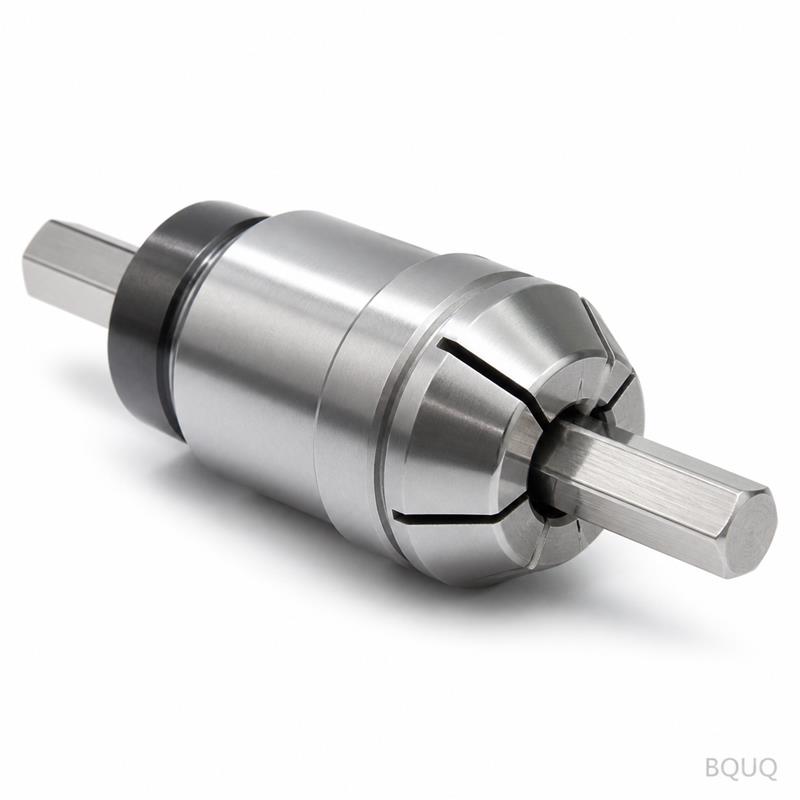
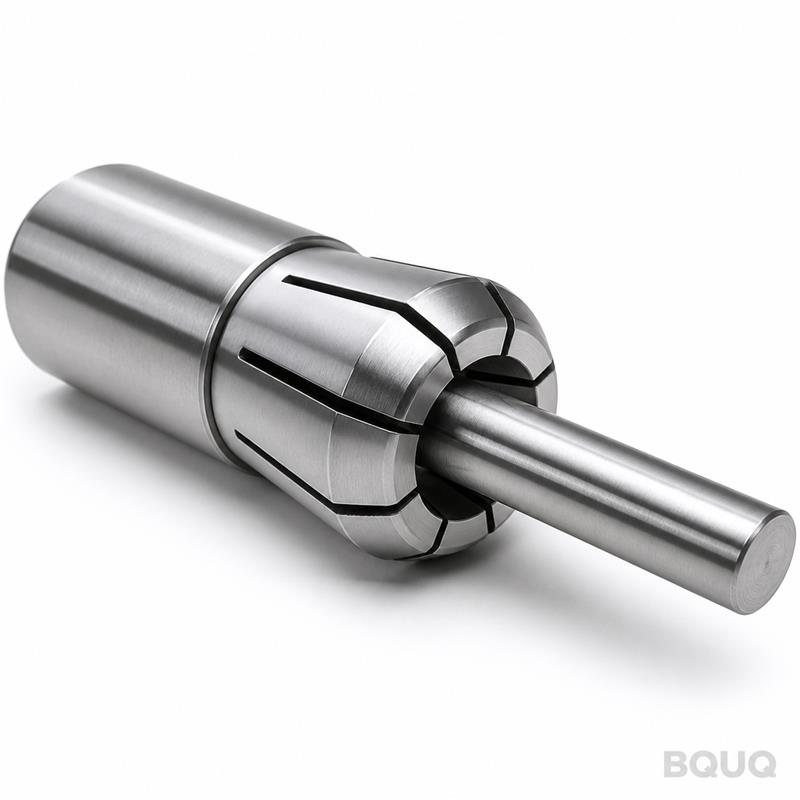
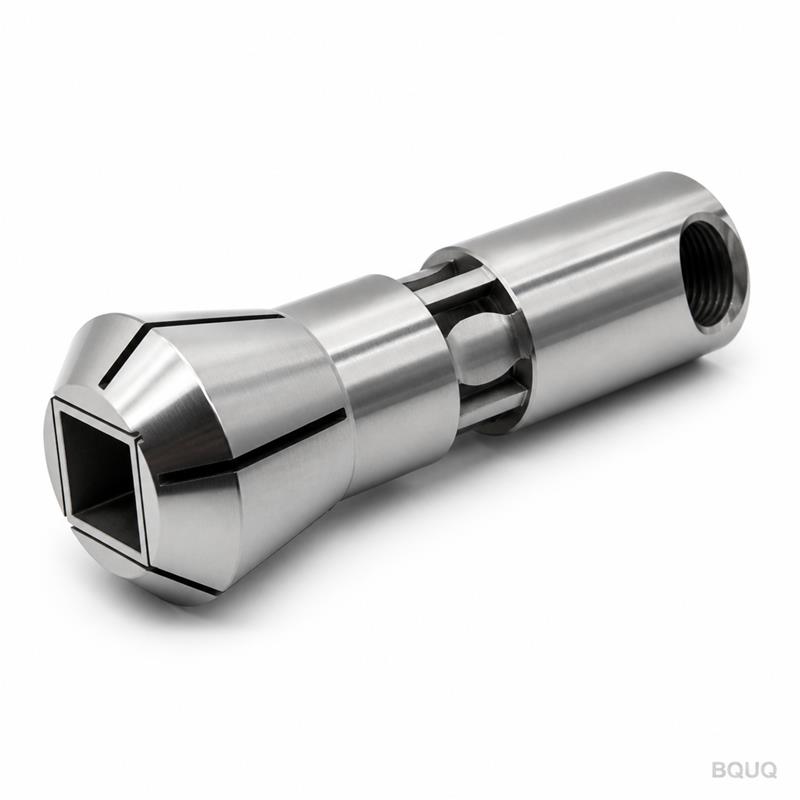
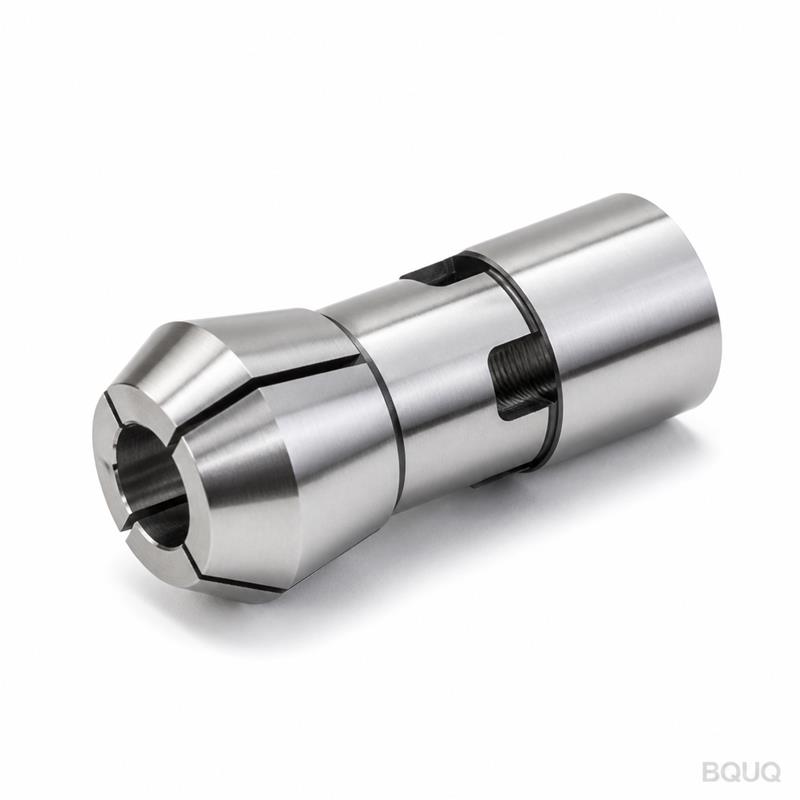
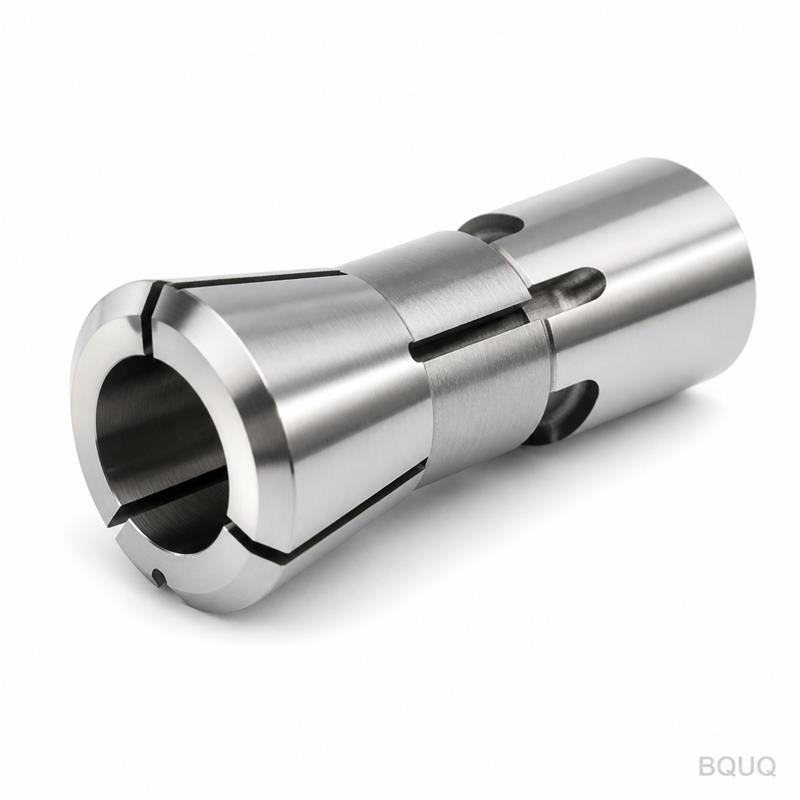
BQUQ CNC İşlenmiş Otomatik Torna 60 Tip Yuvarlak Delikli Yaylı Pens Aynası
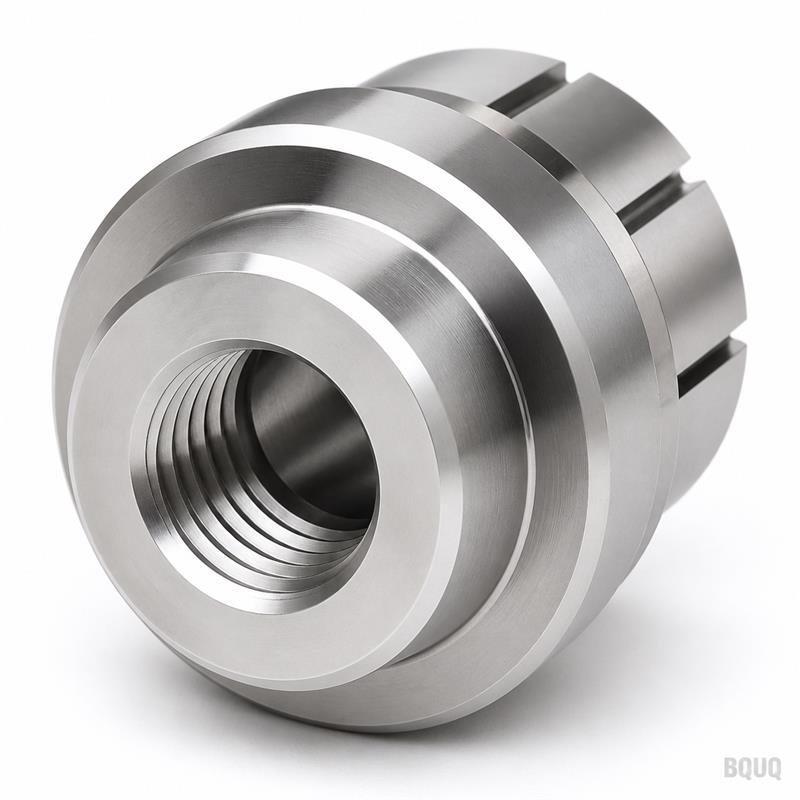
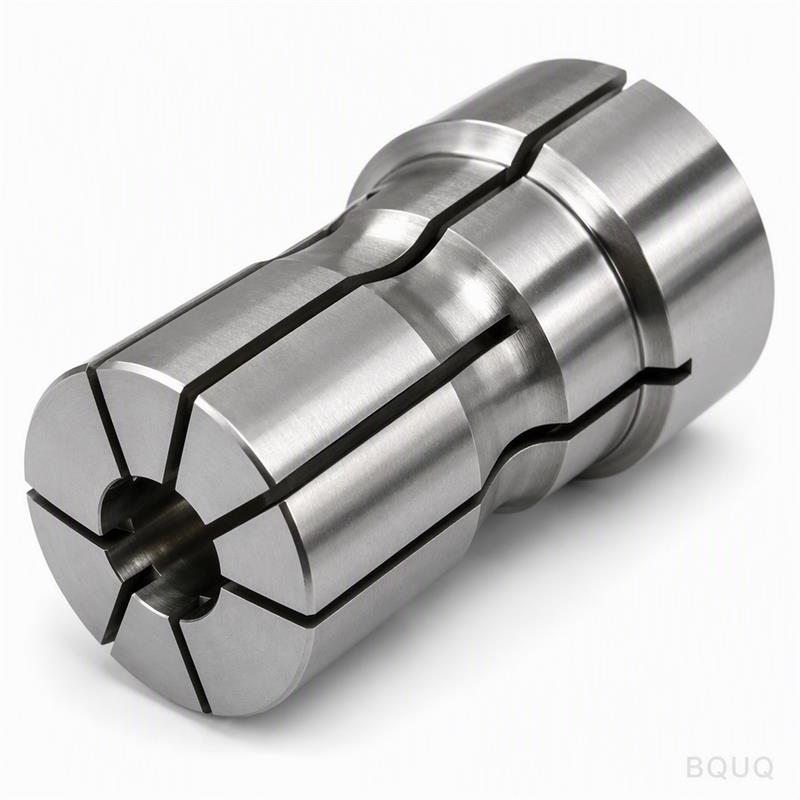
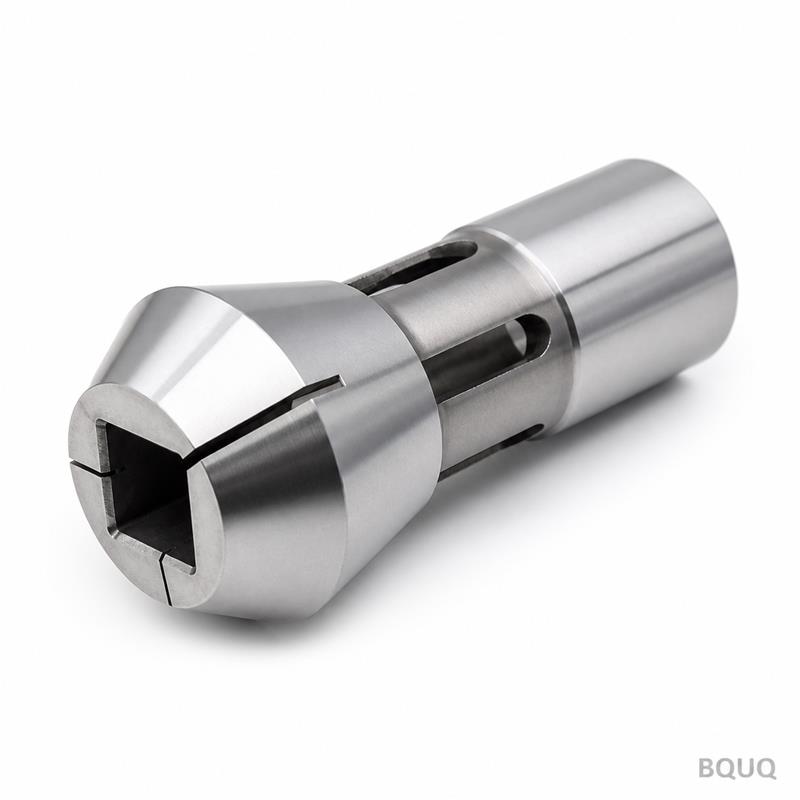
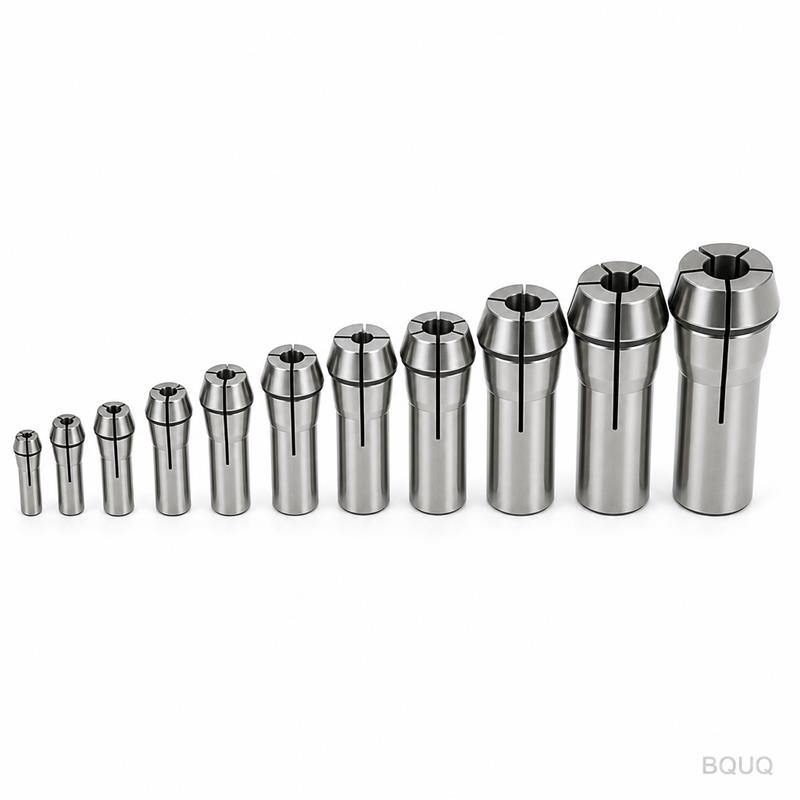
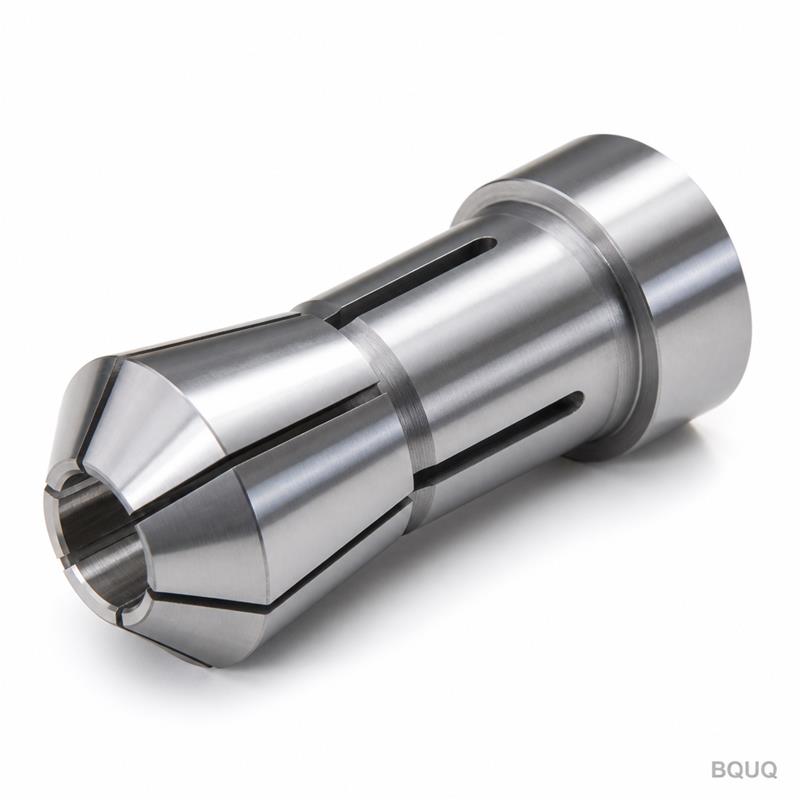
Bu Pens Aynası Otomatik Tornanız İçin Gerçekte Ne Yapar? CNC İşlenmiş Otomatik Torna 60 Tip Yuvarlak Delikli Yaylı Pens Aynası, kayar kafalı ve otomatik tornalar için tasarlanmış hassas bir işleme bağ
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
Bu Pens Aynası Otomatik Tornanız İçin Gerçekte Ne Yapar?
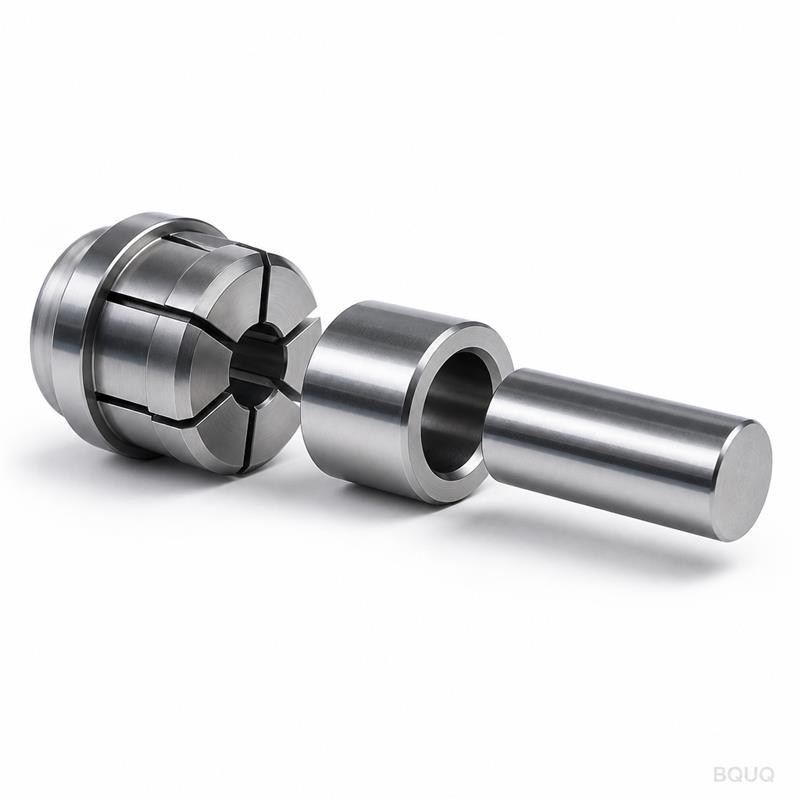
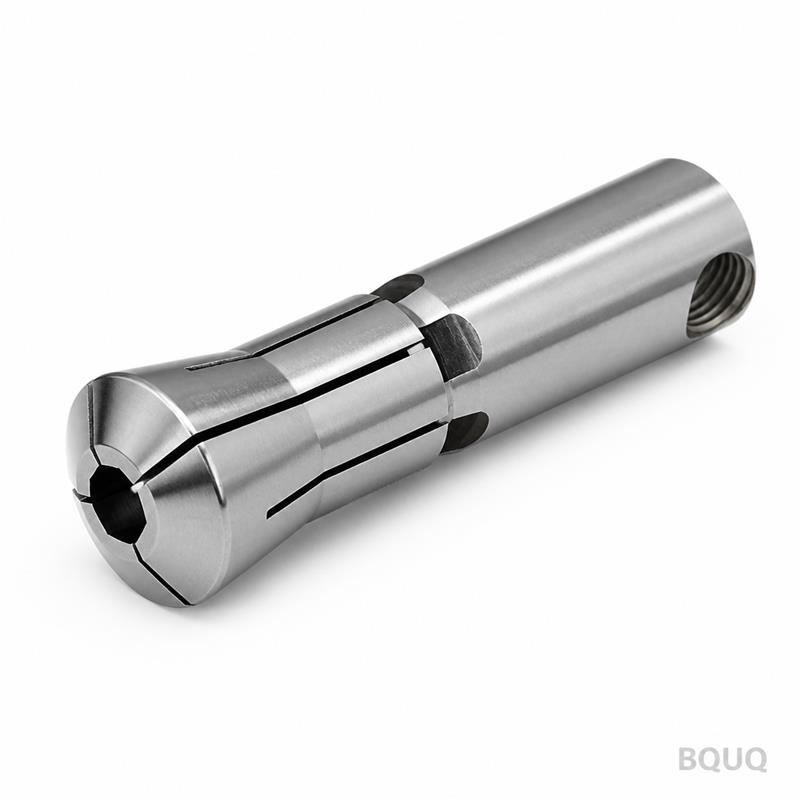
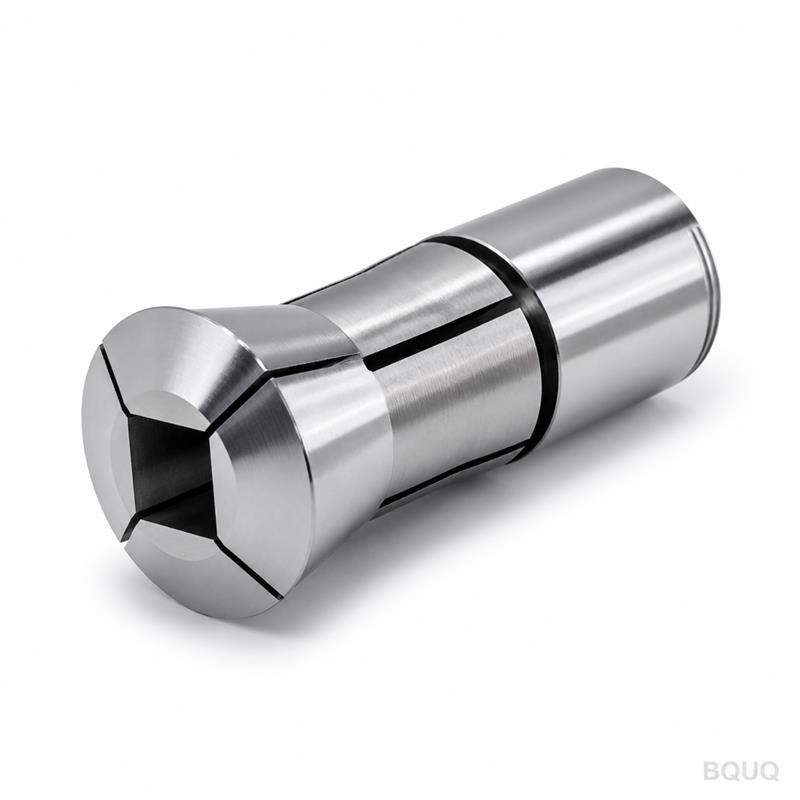
CNC İşlenmiş Otomatik Torna 60 Tip Yuvarlak Delikli Yaylı Pens Aynası, kayar kafalı ve otomatik tornalar için tasarlanmış hassas bir işleme bağlama bileşenidir. 3 mm ile 60 mm çap arasındaki yuvarlak çubuk malzemeyi kavrayarak iş mili eksenine eşmerkezli tutar. Somut faydası, kalibre edilmiş bir test çubuğunda ölçülen, burun kısmında 0,005 mm toplam gösterge salgısı (TIR) ile tekrarlanabilir kavrama kuvvetidir. Bu, yüksek hızlı tornalama sırasında çubuk geri itilmesini ve titreşimi ortadan kaldırır; bu da mevcut CNC makinenizde daha az reddedilen parça ve daha uzun takım ömrü anlamına gelir.
Gövdeyi 40CrMo alaşımlı çelikten işliyoruz ve ardından kavrama segmentlerini 58–60 HRC'ye ısıl işleme tabi tutuyoruz. Delik, Ra 0,2 µm yüzey pürüzlülüğüne kadar taşlanır ve honlanır. Standart ebatlar için teslim süresi 15 iş günüdür ve minimum sipariş adedi yoktur — testiniz gerektiriyorsa tek parça sipariş edin. Bu, Çin'de üretilen hassas imalattır, ancak bir Avrupalı veya Japon tedarikçiden beklediğiniz kalite dokümantasyonuyla birlikte gelir.
60 Tip Delik Geometrisi Çubuk Kaymasını Neden Önler?
"60 tip", pens aynası gövdesine işlenen 60° iç konik açıyı ifade eder. Bu kozmetik bir detay değildir. Konik açı, radyal kavrama kuvveti vektörünü kontrol eder. Çekme borusu pensi geri çektiğinde, 60° konik eksenel çekmeyi radyal sıkıştırmaya dönüştürür. Yuvarlak delik daha sonra çubuk malzemeye, bir çeneli ayna gibi yalnızca üç veya altı noktada değil, tüm çevresi boyunca temas eder.
Tam çevresel temas, kavrama kuvvetini eşit şekilde dağıtır. Bu, çubuğun işaretlenmesini veya deforme olmasını önler — tek pasoda işlenmiş mil yüzeylerini işlerken kritik bir faktördür. Yaylı pens segmentleri, 0,5 mm radyal sıkıştırma aralığına izin verecek şekilde yarıklıdır. Bu, tek bir pensin kavrama doğruluğunu kaybetmeden ±0,25 mm'ye kadar çubuk çapı varyasyonlarını işleyebileceği anlamına gelir. CNC tornanız için bu, hafif farklı stok partileri için pensleri değiştirmeniz gerekmediğinden kurulum süresini azaltır.
Ayrıca deliği, tüm kavrama uzunluğu boyunca gövde merkez çizgisine 0,003 mm içinde paralel olarak taşlıyoruz. Deldiğiniz deliklerin ve tornaladığınız çapların, 6000 RPM üzerindeki iş mili hızlarında bile çubuk merkez çizgisine eşmerkezli kalmasını sağlayan şey budur.
Uzun Servis Ömrü İçin Kullandığımız Malzemeler ve Isıl İşlem
Gövde ve pens segmentleri 40CrMo (AISI 4140 eşdeğeri) krom-molibden çeliğinden yapılmıştır. Bu alaşım, yüksek yorulma mukavemeti nedeniyle seçilmiştir — pens segmentleri servis ömürleri boyunca milyonlarca kez esner ve daha düşük kaliteli bir çelik yarık köklerinde çatlar. İşleme için malzemeyi önceden 28–32 HRC'ye ısıl işleme tabi tutuyoruz ve ardından tüm kesme işlemleri tamamlandıktan sonra son vakumla sertleştirmeyi 58–60 HRC'ye gerçekleştiriyoruz.
Vakumla sertleştirme önemlidir. Kavrama yüzeylerinde yumuşak, kırılgan bir kabuk bırakacak yüzey dekarbürizasyonunu ve oksidasyonu önler. Sertleştirmeden sonra iç gerilimi gidermek için iki kez temperliyoruz. Bu, pensi makine iş milinize monte ettiğinizde bozulmamasını sağlar. Son taşlama işlemi, kavrama çapı için belirtilen H7 delik toleransını elde etmek üzere 0,1 mm malzeme kaldırır.
Aşındırıcı veya paslanmaz çelik çubuk stokları için delik üzerinde isteğe bağlı titanyum nitrür (TiN) kaplama sunuyoruz. Bu kaplama 2300 HV sertliğe ve çeliğe karşı 0,4 sürtünme katsayısına sahiptir. Sıkışmayı önler ve yeniden taşlama arasındaki servis aralığını kaplamasız deliklere kıyasla üç kat uzatır.
Yay Mekanizması Tutarlı Kavrama Kuvvetini Nasıl Korur?
Bu bir yaylı pens aynasıdır, hidrolik veya pnömatik bir ayna değildir. Kavrama kuvveti, pens segmentleri ile ayna gövdesi arasına monte edilmiş altı adet helisel baskı yayından gelir. Çekme borusu serbest bıraktığında, yaylar pens segmentlerini radyal olarak dışa doğru iterek deliği açar. Çekme borusu çektiğinde, yay kuvvetini yener ve deliği çubuğun üzerine kapatır.
Yay kuvveti fabrikamızda segment başına 120 N olarak kalibre edilmiştir ve 20 mm çapındaki bir çubukta toplam 720 N radyal kuvvet sağlar. Bu, çubuğu 0,5 mm kesme derinliğindeki bir kaba talaş işleme pasosunun kesme kuvvetlerine karşı tutmak için yeterlidir, ancak yumuşak alüminyum veya pirinç stoğu işaretleyecek kadar yüksek değildir. Makinenizdeki çekme borusu basıncını kavramayı ince ayarlamak için ayarlayabilirsiniz, ancak yaylar, makinenizin hidrolik basıncı dalgalansa bile bir taban kuvveti sağlar.
Her yay, montajdan önce 10.000 döngü boyunca sıkıştırılır ve test edilir. Kuvveti testin başında ve sonunda ölçüyoruz. İzin verilen düşüş %3'tür. Bir yay bundan fazla kaybederse reddedilir. Uzun üretim serilerinde parçadan parçaya tutarlı eşmerkezlilik sağlayan şey budur.
Her Sevkiyattan Önce Muayene: Ölçtüklerimiz
Her CNC İşlenmiş Otomatik Torna 60 Tip Yuvarlak Delikli Yaylı Pens Aynası, parti testine tabi tutulmadan ayrı ayrı incelenir. Kritik boyutları doğrulamak için 0,0001 mm çözünürlüğe sahip bir Zeiss Contura koordinat ölçüm makinesi (CMM) kullanıyoruz. Muayene raporu, tek parçalık siparişlerde bile her sevkiyata dahildir.
İşte ölçtüklerimiz ve uyguladığımız limitler:
Delik çapı: delik mastarı ile doğrulanır, tolerans H7 (örn., 20,000 mm +0,021 / -0,000 mm).
Delik konik açısı: sinüs cetveli ve mastar bilyeleri ile ölçülür, tolerans ±0,5 yay dakikası.
Salgı: aynaya monte edilmiş bir test çubuğunda ölçülür, TIR 0,005 mm'yi geçmemelidir.
Sertlik: gövde ve bir segment üzerinde Rockwell C test cihazı ile test edilir, okuma 58–60 HRC olmalıdır.
Yüzey pürüzlülüğü: Taylor Hobson profilometre ile ölçülür, delikte Ra 0,2 µm, gövdede Ra 0,8 µm.
Yay kuvveti: özel bir düzenekte test edilir, her yay 120 N ±5 N ölçmelidir.
Ayrıca çapak, kenar kırıkları veya takım izleri için büyüteçli bir lamba altında %100 görsel muayene yapıyoruz. Delikte 0,05 mm'den derin çiziği olan herhangi bir parça hurdaya ayrılır. Bu isteğe bağlı değildir — sevk edilen parçalarda %0,1'den düşük bir kusur oranını bu şekilde koruyoruz.
60 Tip Yuvarlak Delikli Pens Aynası Teknik Özellikleri
Parametre
Değer
Notlar
Ürün Tipi
CNC İşlenmiş Otomatik Torna 60 Tip Yuvarlak Delikli Yaylı Pens Aynası
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.