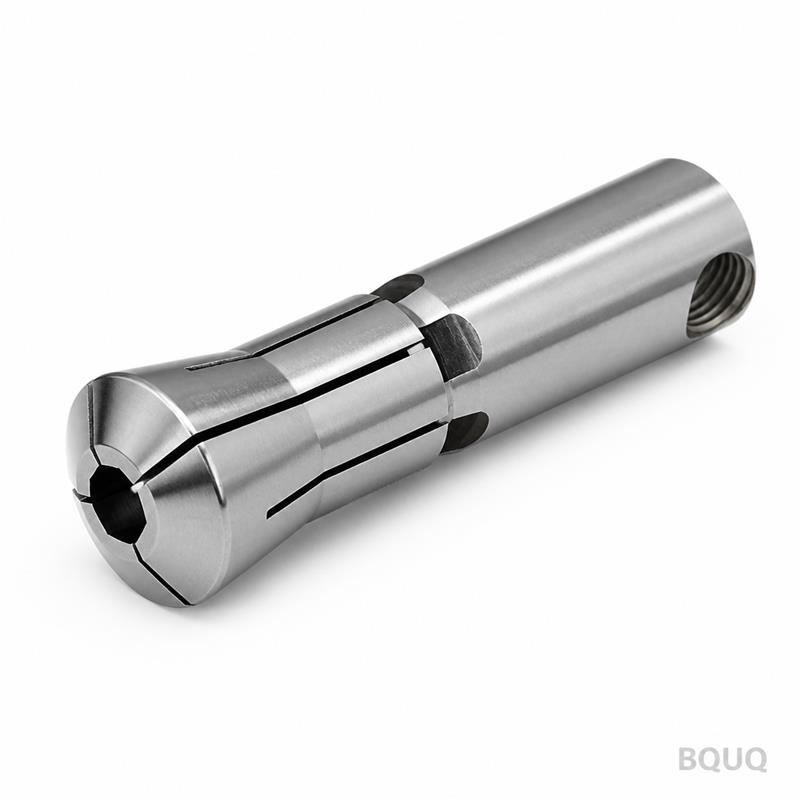
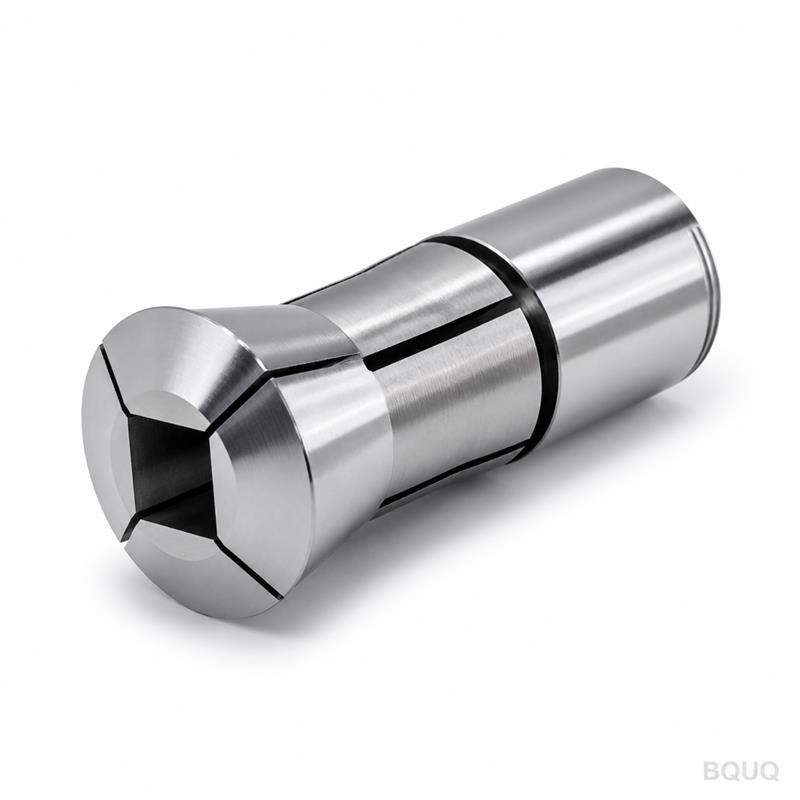
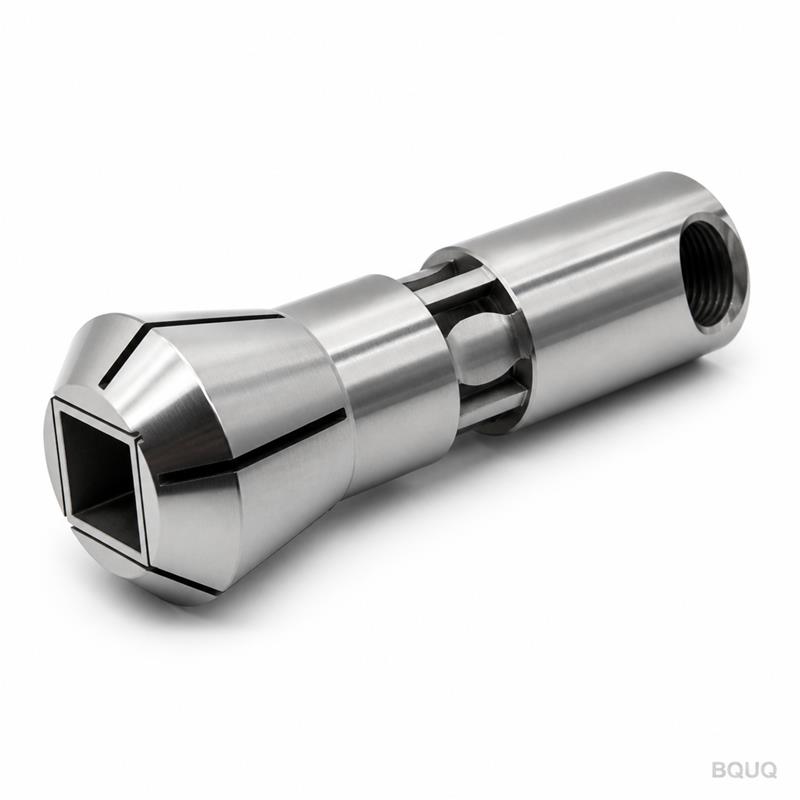
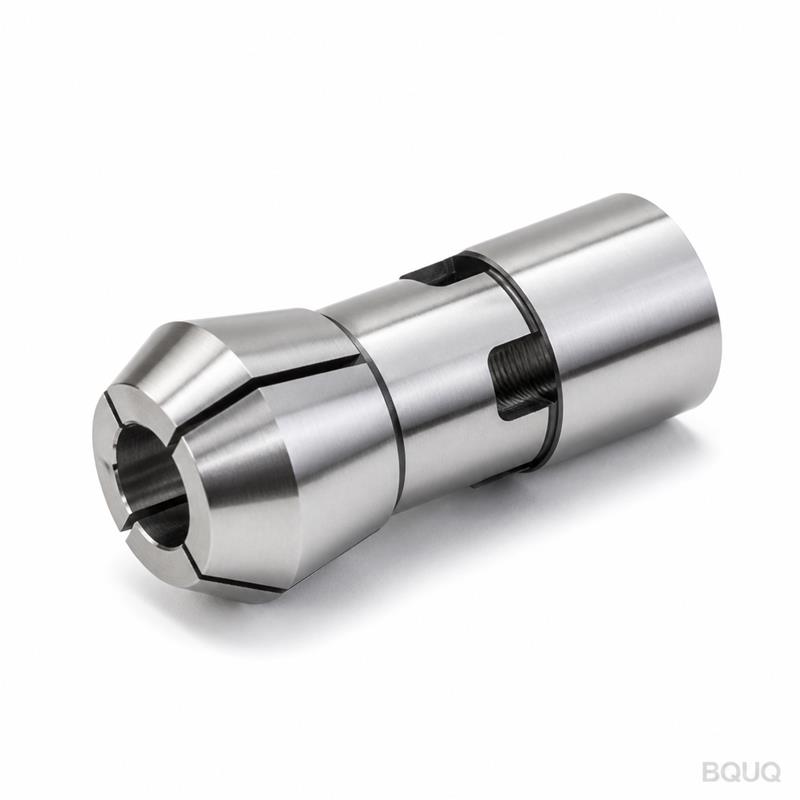
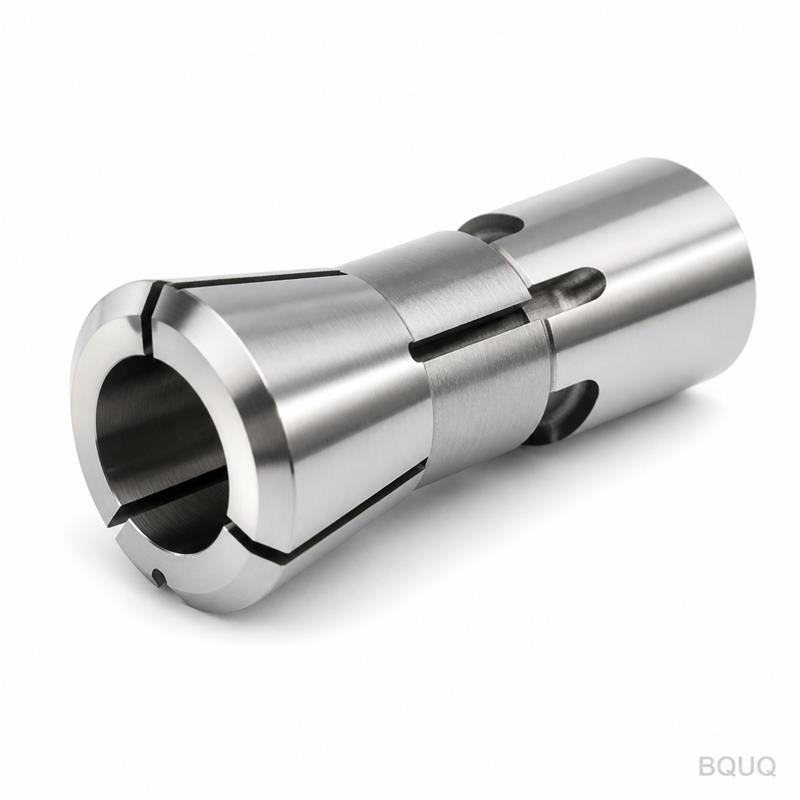
CNC İşlenmiş Otomatik Torna 46 Tip Yuvarlak Delikli Uzatılmış Pens Aynası | BQUQ
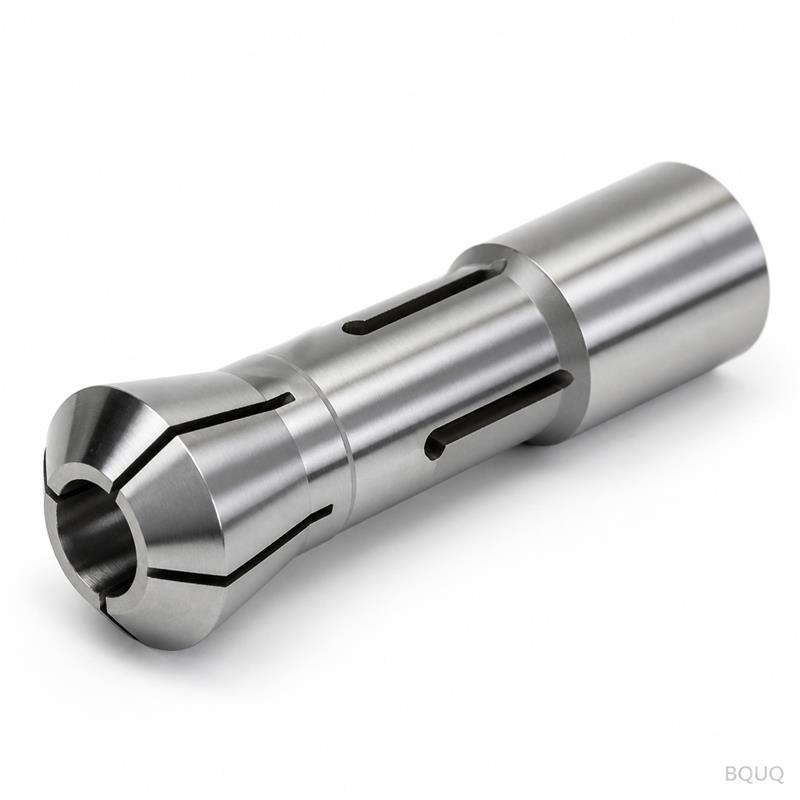
Bu Aynanın İşlevi ve İş Mili İçin Neden Önemli Olduğu Bu, yuvarlak iş parçalarında uzatılmış kavrama derinliği için üretilmiş, CNC İşlenmiş Otomatik Torna 46 Tip Yuvarlak Delikli Uzatılmış Pens Ayna
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
Bu Aynanın İşlevi ve İş Mili İçin Neden Önemli Olduğu
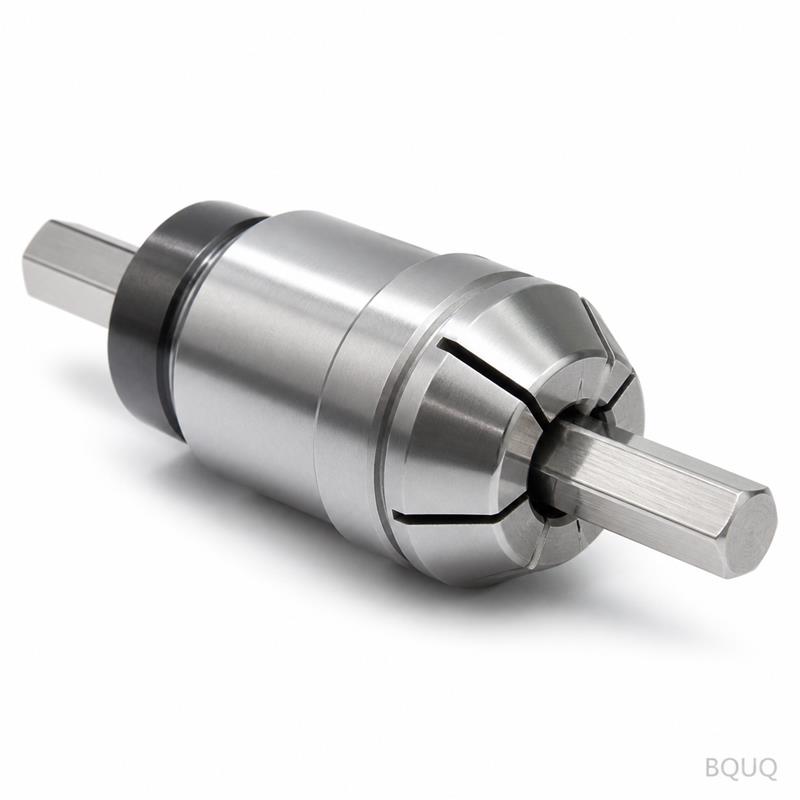
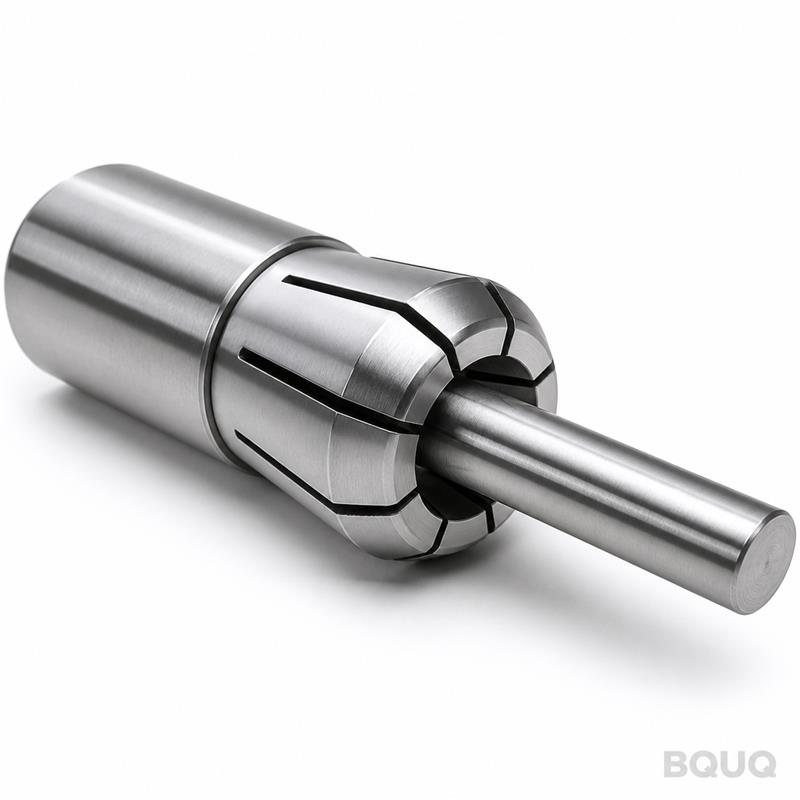
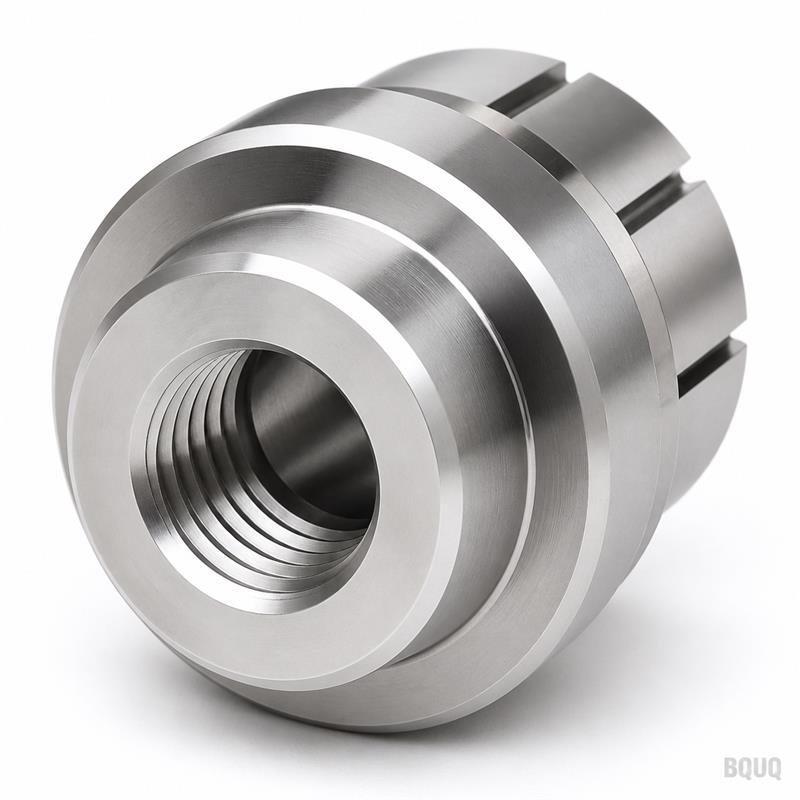
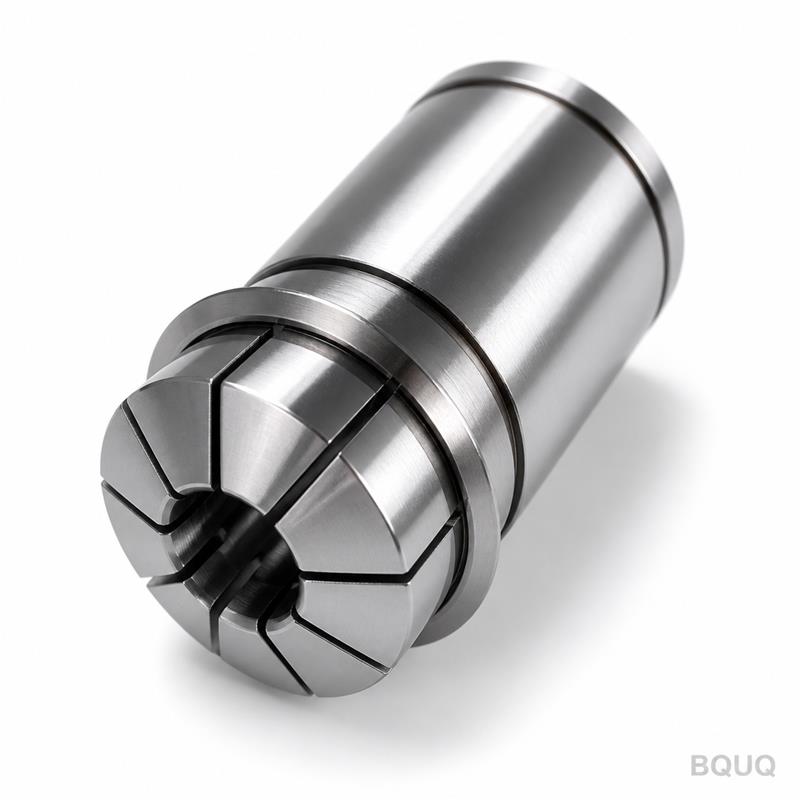
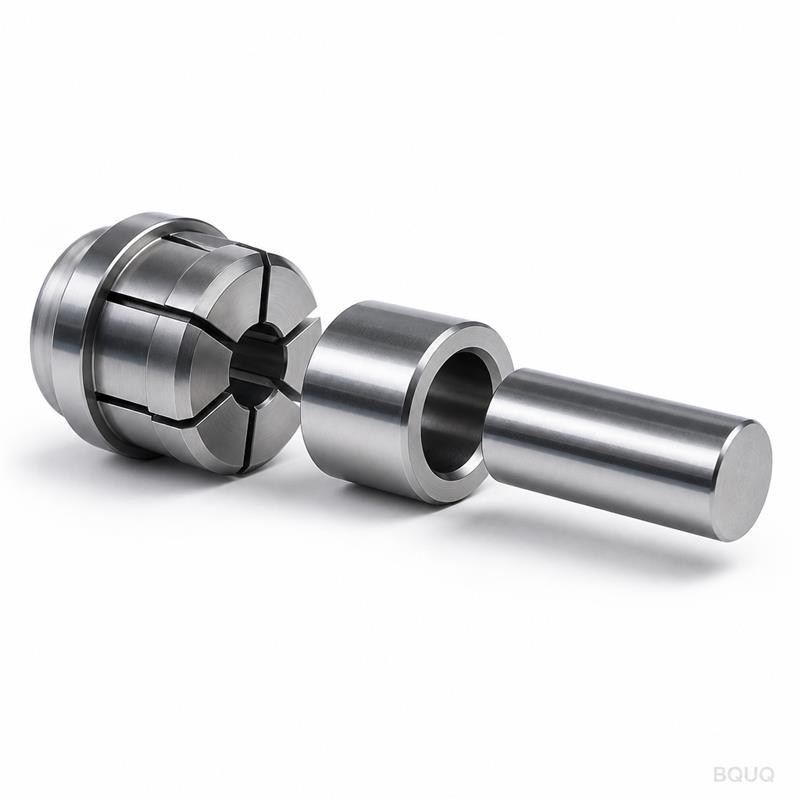
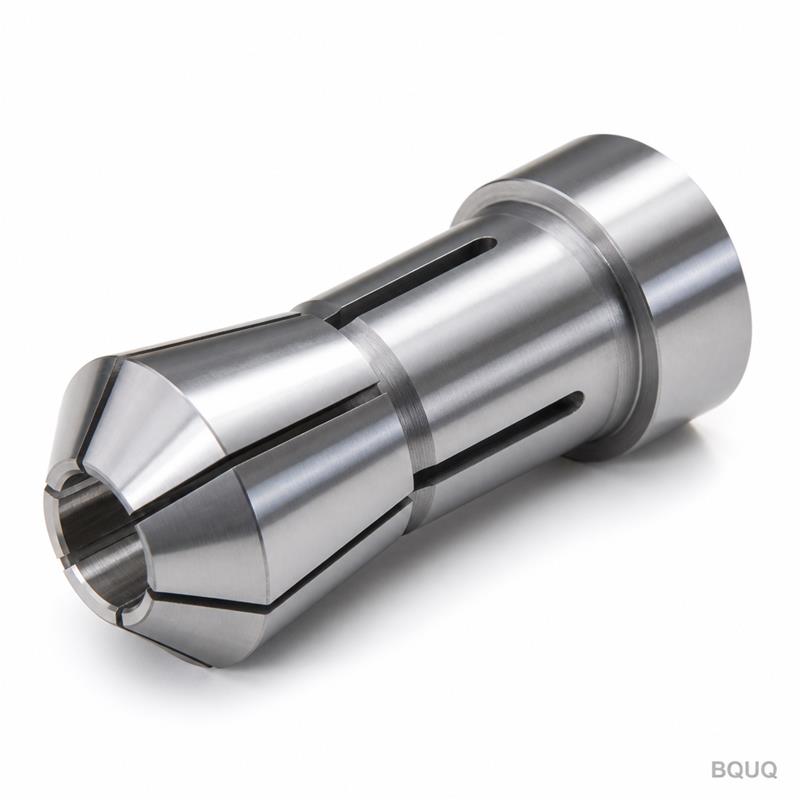
Bu, yuvarlak iş parçalarında uzatılmış kavrama derinliği için üretilmiş, CNC İşlenmiş Otomatik Torna 46 Tip Yuvarlak Delikli Uzatılmış Pens Aynasıdır. Çubuk malzemeyi veya ön işlem görmüş parçaları, garanti edilen 0,005 mm TIR (toplam gösterge okuması) salgı ve 0,003 mm delik eşmerkezliliği ile tutar. Kavrama yüzeyindeki sertlik 58–62 HRC'dir; böylece 200.000 çevrim boyunca deformasyon olmadan tekrarlanabilir sıkma kuvveti elde edersiniz. Teslim süresi çizim onayından itibaren 15 gündür ve Dongguan'dan minimum sipariş adedi olmadan sevkiyat yaparız—tek parçaya ihtiyacınız varsa tek parça sipariş edin.
Bu ayna, pirinç, alüminyum ve serbest işlenebilir çeliğin yüksek hacimli tornalanmasında yaygın olan Otomatik Torna 46 tipi iş millerine uyar. Uzatılmış yuvarlak delik tasarımı, daha uzun iş parçalarını kesme bölgesine daha yakın kavramanızı sağlayarak titreşimi ve sehimi azaltır. Bu, standart pens aynalarına kıyasla ilerleme hızlarını %15'e kadar artırabileceğiniz anlamına gelir; yüzey kalitesinden ödün vermeden.
Yuvarlak Delik vs. Altıgen veya Kare: Silindirik İşlerde Uzatılmış Yuvarlak Neden Kazanır
Yuvarlak delik genel bir delik değildir—iç çapında 0,002 mm toleransa sahip hassas taşlanmış bir silindirdir. Altıgen veya kare penslerin aksine, yuvarlak bir delik sıkma basıncını 360 derece boyunca eşit şekilde dağıtır. Bu, tornalanmış parçalarda sıkça gördüğünüz üç noktalı gerilim izlerini ortadan kaldırır. Bobin malzeme veya ön taşlanmış çubuklar beslediğiniz otomatik torna işlerinde, uzatılmış uzunluk (60 mm'ye kadar kavrama derinliği) size stabil bir platform sağlar. Deliği, tek noktalı delik işleme takımı ve ardından honlama pasosu kullanarak işleriz; böylece yüzey kalitesi Ra 0,4 µm'ye ulaşır. Bu pürüzsüz delik, 6061 alüminyum veya 360 pirinç gibi yumuşak malzemelerde sürtünme aşınmasını (galling) önler.
Dış konik, Otomatik Torna 46 iş mili burnuna uyacak şekilde 16 dereceye taşlanmıştır. Her koniyi standart bir tapa mastarı ile değil, hassas bir hava mastarı ile kontrol ederiz. Bu, aynanın iş miline tam olarak oturmasını sağlayarak eksenel salgıyı ortadan kaldırır. İş milinizde hafif bir aşınma izi varsa, uzatılmış gövde size bunu telafi etmek için daha fazla yüzey teması sağlar—kısa bir pensin yapamayacağı bir şey.
200.000+ Çevrim İçin Kullandığımız Malzemeler ve Isıl İşlem
Hassas imalatta yaygın bir sementasyon çeliği kalitesi olan 20CrMnTi alaşımlı çelikle başlıyoruz. Boşluk, tane akışını ayna gövdesi boyunca hizalamak için çubuk malzemeden kesilmez, dövülür. Kaba işlemeden sonra, parçayı 920°C'de 6 saat sementasyon işlemine tabi tutarız, ardından 0,8–1,2 mm yüzey sertleştirme derinliği elde etmek için su verir ve temperleriz. Yüzey sertliği 58–62 HRC iken, çekirdek tokluk için 32–36 HRC'de kalır. Bu kombinasyon, aynanın yan yük altında çatlamamasını, ancak kavrama yüzeyinin aşındırıcı malzemeden kaynaklanan aşınmaya direnç göstermesini sağlar.
İç dişler (M20 x 1,5 geri çekme dişi) için, ısıl işlemden sonra diş frezeleme işlemi kullanırız, öncesinde değil. Bu, diş doğruluğunu 6H sınıfında korur. Altı adet olan yuvalar, sert tornalamadan sonra tel EDM ile kesilir. Bu, bir freze bıçağının oluşturacağı ısıdan etkilenen bölgeyi önler. Her yuva kenarı elle çapak alınır ve ardından iş parçasını işaretlememek için Ra 0,8 µm'ye parlatılır. Kaplama kullanmıyoruz çünkü çıplak sertleştirilmiş çelik, çelik iş parçalarına karşı en iyi sürtünme katsayısını (0,15–0,18) sağlar.
Her Sevkiyattan Önce Muayene: Hava Mastarları ve CMM Raporları
Tam bir muayene raporu olmadan ayna göndermiyoruz. Her birim, 0,0005 mm çözünürlüğe sahip bir koordinat ölçüm makinesinde (CMM) ölçülür. Kritik kontroller şunlardır: konik açısı (16° ± 2 yay-dakika), delik çapı (tolerans +0,005 / -0,000 mm) ve delik ile konik arasındaki eşmerkezlilik (0,003 mm). Salgı için, aynayı bir test iş miline monte eder ve burunda bir komparatör okurken 3000 RPM'de döndürürüz. Okuma 0,005 mm TIR'ın altında olmalıdır, aksi takdirde parça yeniden işlenmez, hurdaya ayrılır.
Ayrıca her partide bir Rockwell test cihazı ile sertlik testi yaparız. Okuma, yalnızca evraklarda değil, ayna gövdesine damgalanır. Delikteki yüzey kalitesi bir profilometre ile kontrol edilir; Ra 0,4 µm'nin üzerindeki her şeyi reddederiz. Özel bir malzeme veya kaplama belirtirseniz, korozyon direncini doğrulamak için bir tuz püskürtme testi (48 saat) ekleriz. CMM ekranının ve komparatör okumasının fotoğrafları sevkiyattan önce size e-posta ile gönderilir. Sormanıza gerek yok—bu standart uygulamadır.
Özellik
Değer
Ayna Tipi
CNC İşlenmiş Otomatik Torna 46 Tip Yuvarlak Delikli Uzatılmış Pens Aynası
Minimum sipariş adedi yok (tek parça kabul edilir)
Otomatik Torna Üretiminde 0,005 mm Salgı Neden Önemlidir
Bir otomatik tornada iş mili hızınız genellikle 4000–6000 RPM'dir. Bu hızda, pens aynasındaki herhangi bir salgı doğrudan daha büyük bir tornalanmış çapa dönüşür. Aynanızda 0,02 mm salgı varsa, oval parçalar ve kısalmış takım ömrü görürsünüz. Bizim 0,005 mm salgımız, bitmiş parça çapınızın çoğu pres geçme veya yatak yuvası uygulamaları için yeterli olan ±0,01 mm içinde kalmasını sağlar. Bu bir laboratuvar ölçümü değildir—paketlemeden önce canlı bir iş milinde test ederiz.
Uzatılmış gövde ayrıca ağır kesme koşullarında sehimi azaltır. Standart bir pens aynası, çelikte 2 mm kesme derinliği aldığınızda 0,03 mm esneyebilir. Daha kalın duvar kesitine sahip uzatılmış versiyonumuz yalnızca 0,01 mm esner. Bu nedenle bu aynayı, uzunluk/çap oranı 3:1'in üzerinde olan parçalar için öneriyoruz. Ayrıca eski makinelerdeki aşınmış aynaların yerine de kullanabilirsiniz; Otomatik Torna 46 koniği standart bir arayüzdür, bu nedenle iş milinizi değiştirmenize gerek yoktur.
Özelleştirme Seçenekleri: Delik Boyutu, Yuva Sayısı ve Geri Çekme Dişleri
Bu aynayı standart olarak 3 mm ila 30 mm delik boyutlarında üretiyoruz. Ancak 31,5 mm delik veya özel bir derinlik gerekiyorsa, bunu yapabiliriz. Çoğu boyut için yuva sayısı altıdır—bu, kavrama gücü ve esneklik arasında iyi bir denge sağlar. İnce cidarlı borular için (1 mm altı cidar kalınlığı), 12 yuvalı bir tasarım öneririz. Ayrıca geri çekme dişini M20 x 1,5'ten kullandığınız herhangi bir metrik veya inç dişe değiştirebiliriz. İş mili çiziminizi gönderin, diş adımını ve oturma açısını tam olarak eşleştirelim.
Yüksek korozyonlu ortamlar için siyah oksit kaplama veya elektroless nikel kaplama (5 µm kalınlık) sunuyoruz. Bunlar sertliği etkilemez ancak pas direnci ekler. Paslanmaz çelik iş parçaları işliyorsanız, sürtünmeyi azaltmak ve soğuk kaynağı önlemek için delik yüzey pürüzlülüğünü Ra 0,6 µm'ye hafifçe artırabiliriz. Özelleştirme teslim süresini değiştirmez—hâlâ 15 gündür. Sadece
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.