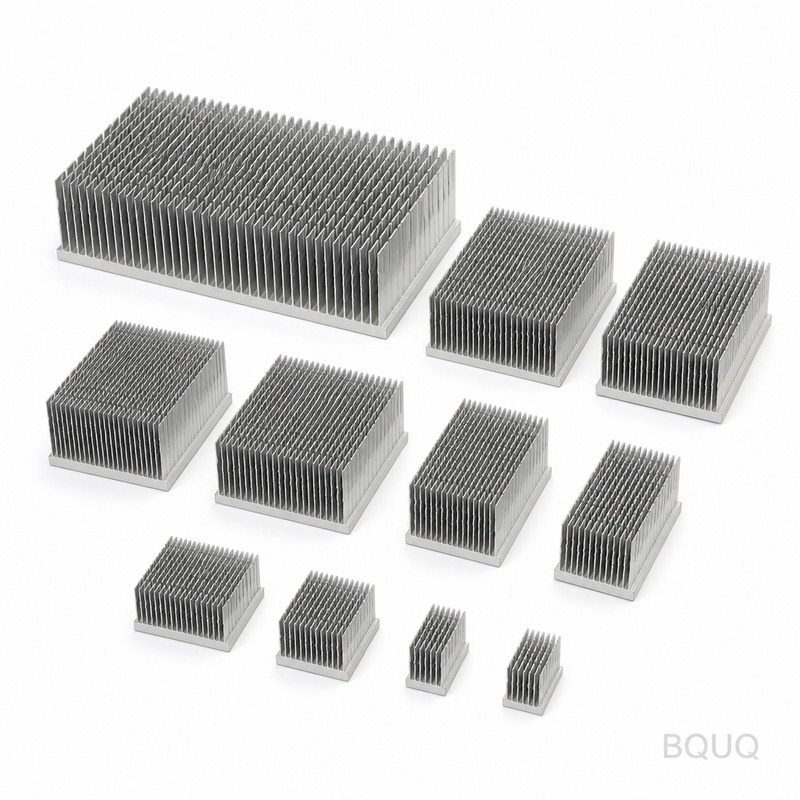
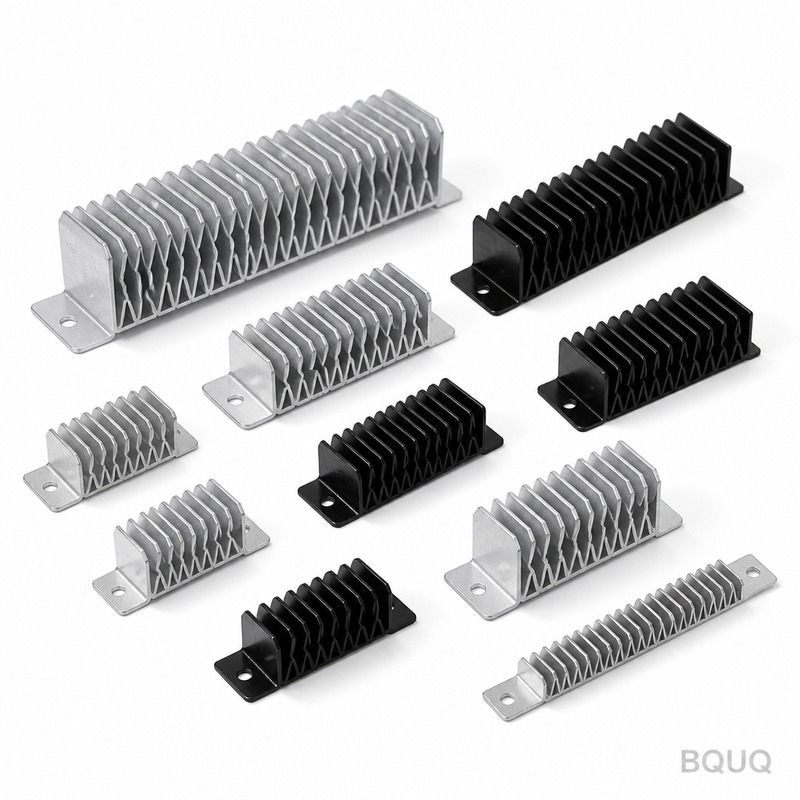
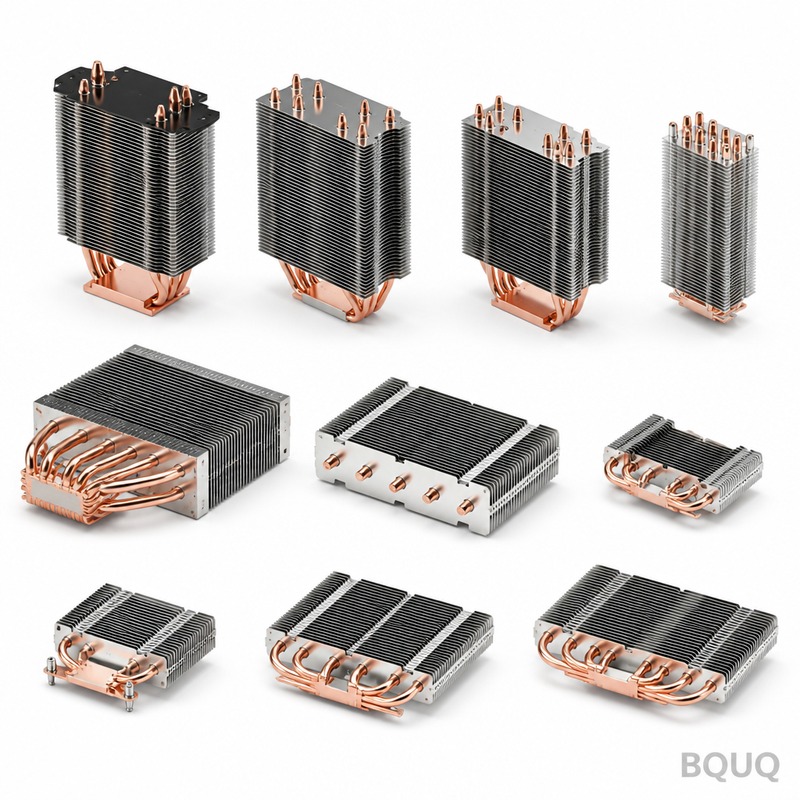
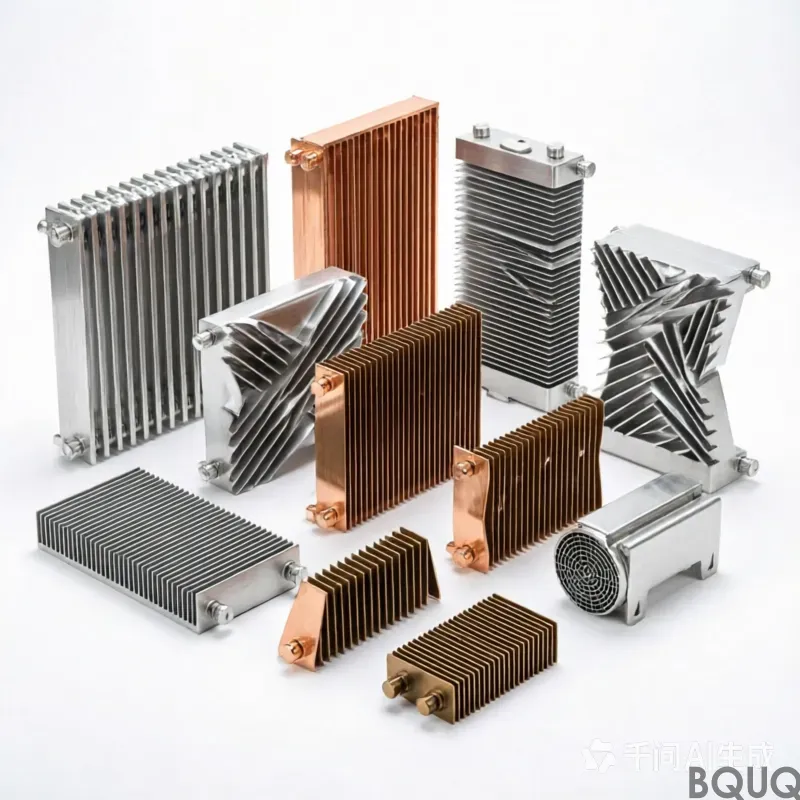
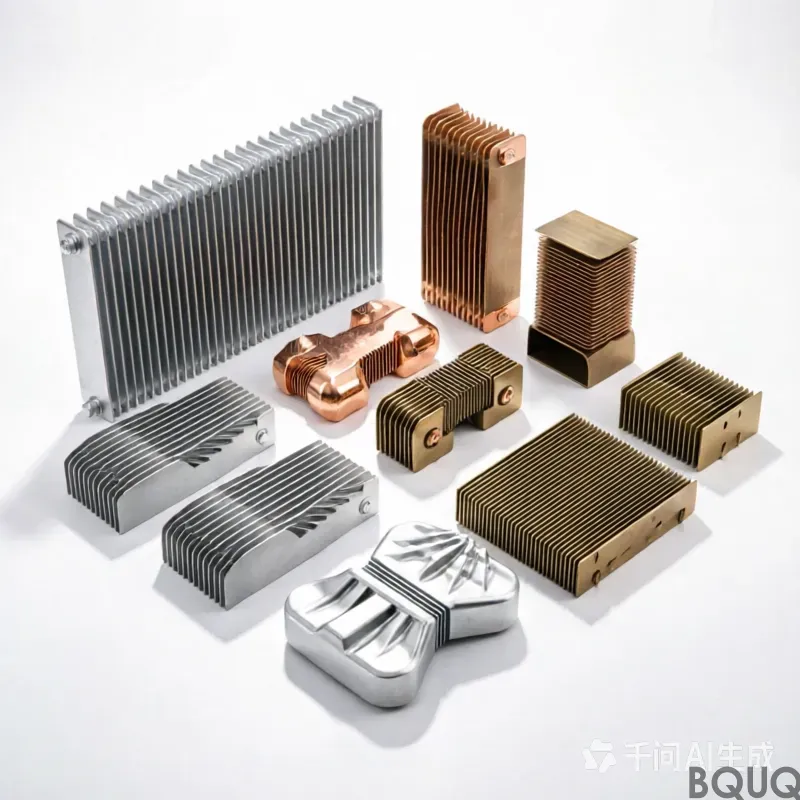
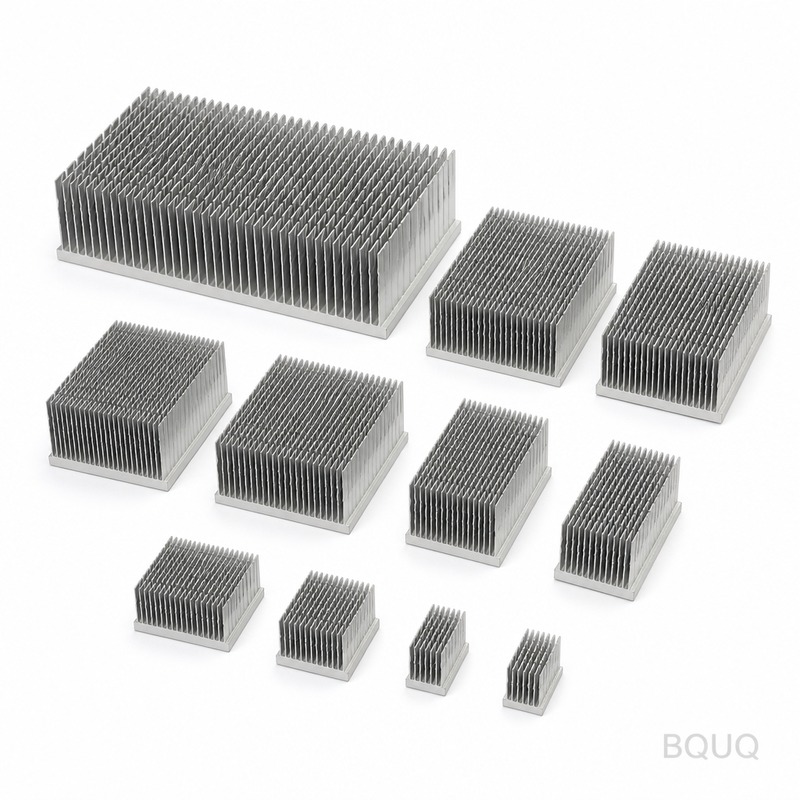
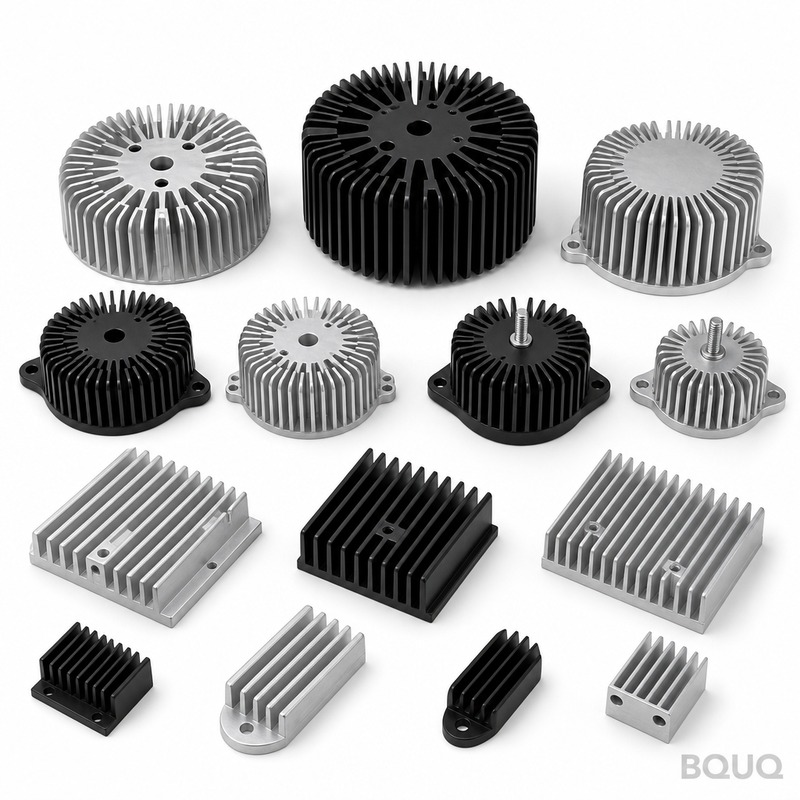
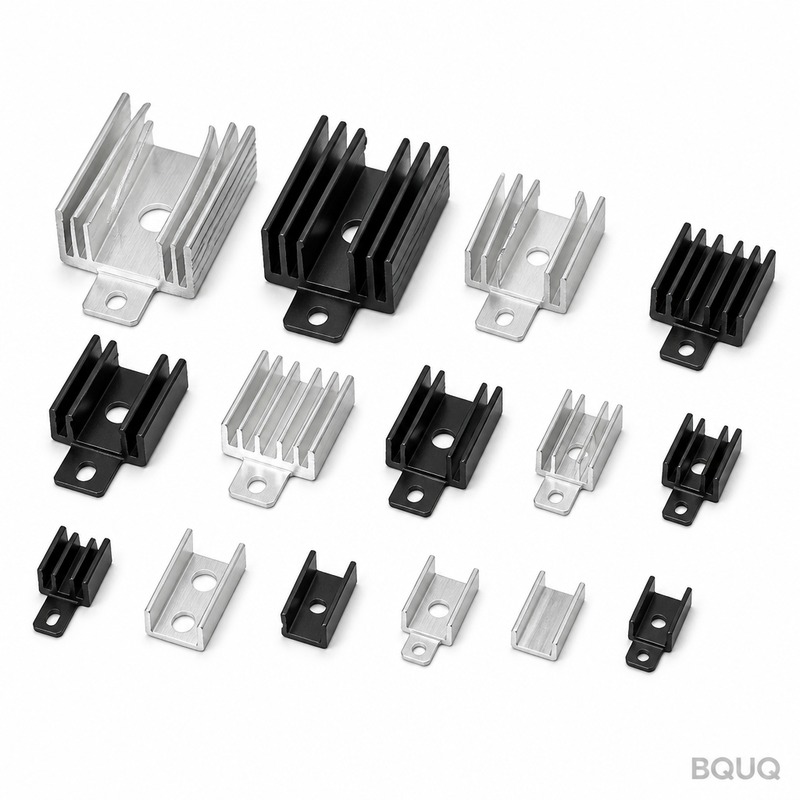
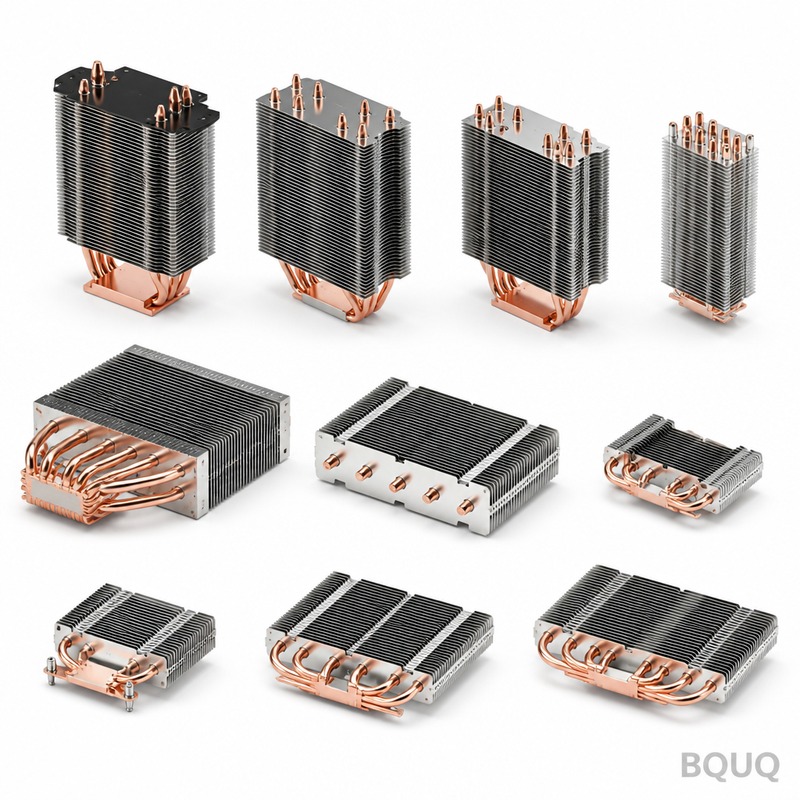
soğutucular: 1050A alüminyum, 4,0 mm hatvede 0,3 mm kanatçıklar, 100 mm üzerinde 0,05 mm düzlük, 0,85 K/W ısıl direnç. MOQ 100 adet, 7 iş günü içinde gönderilir.
Isı emiciler
Isı emiciler: 1050A aluminium, 0.3 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 100 pcs, ships in 7 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
BQUQ soğutucuları, 25 T kalıpta 1050A alüminyumdan preslenerek üretilir ve 800.000 adetlik üretim boyunca ±0,05 mm tekrarlanabilirlik sağlar. 4,0 mm hatvede 0,3 mm kanat profili, ΔT = 60 K'de 0,85 K/W değeri sunar; standart olarak Type II siyah eloksal, 10-15 µm uygulanır. Montaj yüzeyi düzlüğü 100 mm üzerinde 0,05 mm'dir ve birim ağırlık, gövde ölçülerine bağlı olarak 650 g'dan başlar.
800.000 adetlik üretimde çalışan bu soğutucu, 25 T kalıpta ±0,05 mm tekrarlanabilirlikle preslenir. 1050A alüminyum, ΔT = 60 K'de 0,85 K/W sağlar ve standart olarak Type II siyah eloksal, 10-15 µm uygulanır.
Tasarım Yaklaşımı ve Süreç
Presleme, ekstrüzyonun tutamadığı tekrarlanabilir 0,3 mm kanat profilini sağlar: kalıp her kanadı tek darbede şekillendirir, böylece hatve 800.000 adetlik üretim boyunca ±0,05 mm içinde kalır.
Taban ve kanatlar tek parça olarak preslendiği için kopabilecek lehimli bağlantı yoktur. Montaj yüzeyindeki 100 mm üzerinde 0,05 mm düzlük doğrudan kalıptan elde edilir; bu da termal arayüz temasını homojen tutar.
Düşük kanat kalınlığı, preslemenin kazandığı yerdir: 4,0 mm hatvede 0,3 mm kanatlar, aynı gövde ölçüsündeki işlenmiş veya ekstrüde profile kıyasla birim hacim başına daha fazla yüzey alanı sağlar.
Preslenmiş yapı, parti varyasyonuna ekstrüzyondan daha iyi tolerans gösterir: kalıp aşınması ilk olarak kanat hatvesinde ölçülebilir bir kayma olarak ortaya çıkar; bu da sahada değil, CMM ve %100 hidrolik pres sızdırmazlık testiyle muayenede yakalanır.
1050A alüminyumun preslenmesi, kanat yoğunluğundan ödün vermeden soğutucuları hafif tutar; gövde ölçülerine bağlı olarak 650 g'dan başlar; bu, hava akış yolu uzunluğunun muhafazayla zaten sabitlendiği durumlarda önemlidir.
Standart malzeme, siyah anodize Tip II, 10-15 µm ile tedarik edilen 1050A alüminyumdur. EV ve OBC şarj cihazı maruziyetinin endişe kaynağı olduğu uygulamalar için pasivasyon yolunu öneriyoruz; iletkenliğin ağırlıktan daha önemli olduğu durumlarda ise bakır C110 termal performansı artırır ve birim kütleyi yaklaşık olarak iki katına çıkarır.
Belirtebileceğiniz Tolerans Sınıfları
Genel ölçüler ±0,20 mm'de çalışır; taban kalınlığı gibi kritik özellikler ise ayrı olarak ±0,05 mm'de tutulur. Şekillendirilmiş geometri, ±0,05 mm'lik takım tekrarlanabilirliğini devralır ve delik konumu ±0,10 mm'de tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir; bu nedenle takım sonrası değil, takım öncesi karar vermekte fayda vardır.
Her Sevkiyat Öncesi Muayene
Her parti, CMM'den alınan bir CMM raporu artı %100 hidrolik pres sızdırmazlık testi taşır. Düzlük, hatve, taban kalınlığı ve delik konumunu kaydediyoruz ve ±0,20 mm dışındaki her şeyi hattan çıkmadan önce işaretliyoruz.
Gelen 1050A alüminyum, prese girmeden önce kalınlık ve sertlik açısından kontrol edilir. Şekillendirme sonrası CMM artı %100 hidrolik pres sızdırmazlık testi, 100 mm'de 0,05 mm ve çizime karşı 4,0 mm'yi doğrular.
Lot izlenebilirliği bobinden koliye kadar uzanır: ısı numarası, pres strok aralığı ve muayene kaydı ekli kalır, böylece bir saha sorunu belirli bir üretim serisine bağlanabilir.
Düzlük, dökme demir yerine granit üzerinde ölçülür; çünkü 200 x 100 x 80 mm'de 100 mm'de 0,05 mm, lepleme yapılmamış bir plakada farklı okunur. Kayıtlar her iki okumayı da saklar.
Bu Parçanın Kullanıldığı Yerler
EV ve OBC şarj cihazı yapılarında, 100 mm üzerinde 0,05 mm'lik montaj yüzeyi, termal değer kadar önemlidir: termal arayüz malzemesinin eşit şekilde yayılıp yayılmayacağını veya bir uçta toplanıp toplanmayacağını belirler.
EV ve OBC şarj cihazı müşterileri, korozyon nedenleriyle genellikle 1050A alüminyum belirtir ve ardından çizimi ±0,20 mm'de tutar. 800.000 adetlik hat, ikinci bir kaynağa ihtiyaç duymadan bu hacmi karşılar.
EV ve OBC şarj cihazı paketleme ve titreşim kuralları tek parça yapıya yönlendirir. Stamplı bir soğutucunun sürünme yapacak yapıştırıcısı yoktur; bu, iki parçalı soğutucularda olağan arıza modudur.
EV ve OBC şarj cihazı üzerinde çalışan tasarımcılar, termal veriden önce düzlük ister; çünkü EV ve OBC şarj cihazı montajı otomatiktir ve düz olmayan bir taban hattı durdurur.
Teknik Özellikler
Parametre
Değer / Aralık
Malzeme
1050A alüminyum
Kanat kalınlığı
0,3 mm
Kanat aralığı
4,0 mm
Kanat yüksekliği
10 mm
Taban kalınlığı
3,0 mm
Taban düzlüğü
100 mm üzerinde 0,05 mm
Termal direnç
0,85 K/W
Termal test koşulu
ΔT = 60 K, doğal konveksiyon
Yüzey işlemi
siyah anodize Tip II, 10-15 µm
Boyut aralığı
200 x 100 x 80 mm
SSS: Sipariş Öncesi Sorularınız
Soğutucuları uygulamamıza göre özelleştirebilir misiniz?
Evet. Bir çizim veya numune gönderin, 3 iş günü içinde size bir DFM notu iletelim. Çoğu EV ve OBC şarj cihazı özelleştirmesi 4.0 mm, 3.0 mm veya delik düzenini değiştirir ve bu üçünün tamamı mevcut 25 T presimizde kalıp değişikliğidir, yeni bir makine gerektirmez.
Soğutucuların teslim süresi nedir?
Prototip, çizim onayından itibaren 7 iş günüdür; üretim ise ilk numune onaylandıktan sonra 12 iş günüdür. Yeni bir parça için kalıp üretimi sürer. EXW olarak fiyat veriyoruz ve Avrupa'ya deniz taşımacılığı rezervasyondan sonra yaklaşık 25 ila 30 gün sürer.
Normal pres tonajında 1050A alüminyumda, yaklaşık bir kalıp ömrü bekleyin. 800.000 adette bu 6 ila 12 aydır. EV ve OBC şarj cihazı programları için sahada yedek kalıp setleri bulunduruyoruz; bu, düzlük kaydında aşınma görülmesi durumunda bekleme süresini ortadan kaldırır.
Galvanik korozyonu nasıl önlüyorsunuz?
Anahtar nokta, ıslak temas bölgesinde ikinci bir metalden kaçınmaktır. Siyah anodize Tip II, 10-15 µm ve parçanın alüminyum bir şasiye temas ettiği yerlerde yalıtım pulu kullanmanızı öneriyoruz. Temas eden malzemeyi bize bildirin, kaplamayı buna göre belirleyelim.
Numune almadan önce termal simülasyonda yardımcı olabilir misiniz?
Evet. Muhafaza hava akışınızı, giriş sıcaklığınızı ve dağıtılacak ısı yükünü gönderin; kararlı durum modeli çalıştırıp önerilen bir 0.3 mm ve 4.0 mm kombinasyonu ileteceğiz. Bu genellikle bir kalıp iterasyonundan tasarruf sağlar.
Nasıl Üretiyor ve Sevkiyat Yapıyoruz
Üretim hattı, Dongguan'da tek bir ISO9001 sertifikalı tesiste yer almaktadır. 25 T presler soğutucu bloğu ailesini kapsamakta olup, aylık 800.000 adet güncel taahhüt edilen üretim kapasitesidir.
Dongguan'dan doğrudan kaynak: bobin stok, şekillendirme, yüzey işleme ve muayene tek bir binada gerçekleşir; bu sayede 100 mm üzerinde 0,05 mm düzlük, parça paketlenmeden önce doğrulanır.
Kalıplar kendi bünyemizde üretilir; 800.000 adetlik bir programda ±0,05 mm toleransın parça parça kaymadan korunması bu şekilde sağlanır.
±0,05 mm kanatçık aralığı; 100 mm üzerinde 0,05 mm düzlük
Teslim süresi
Bu proses için standart: kalıp onayından sonra 2-4 hafta
Minimum sipariş miktarı
Bu proses için standart: 5.000 adet
Kapasite
25 T kalıpta 800.000 adet üretim
Seçim / karşılaştırma
Seçenek
En uygun kullanım
Ödünleşim
Damgalı soğutucu
4,0 mm hatvede 0,3 mm kanat gerektiren yüksek hacimli üretimler
25 T kalıp gerektirir; kalıp aşınması zamanla kanat hatvesini kaydırır
Ekstrüzyon soğutucu
Daha kalın kanatlı basit profiller
0,3 mm kanat profilini veya ±0,05 mm hatveyi tekrarlanabilir şekilde tutamaz
İşlenmiş soğutucu
Prototipler ve düşük hacimler
Santimetreküp başına yüzey alanı, damgalı 0,3 mm kanatlara göre daha düşüktür
Brazing montaj
Ayrı taban ve kanatlı karmaşık geometriler
Brazing bağlantısı arızalanabilir; damgalı taban ve kanatlar tek parçadır
Siyah anodize Tip II, 10-15 µm
Standart termal ve korozyon kaplaması
Ek proses adımı gerektirir; kalınlık 10-15 µm aralığında kontrol edilmelidir
Proses / muayene
Aşama
Kontrol
Kayıt
Presleme
25 T kalıp, her kanadı tek darbede şekillendirir; adım ±0,05 mm içinde tutulur
800.000 adetlik üretim boyunca kanat adımı ölçümü
Düzlük
Montaj yüzeyinde 100 mm üzerinde 0,05 mm düzlük doğrudan kalıptan elde edilir
Düzlük muayene kaydı
Kanat profili
4,0 mm adımda 0,3 mm kanat, kalıp spesifikasyonuna göre doğrulanır
CMM muayene raporu
Sızdırma testi
Her üniteye %100 hidrolik pres sızdırma testi uygulanır
Sızdırma testi geçti/kaldı kaydı
Final muayenesi
Sevkiyat öncesi CMM artı %100 hidrolik pres sızdırma testi
Parti bazında muayene sertifikası
Sıkça Sorulan Sorular
Bu preslenmiş ısı emicinin termal direnci nedir?
1050A alüminyum ve 4,0 mm adımda 0,3 mm kanatlarla, ΔT = 60 K'de termal direnç 0,85 K/W'dir. Bu değer, standart olarak 10-15 µm siyah anodize Tip II uygulanmış 25 T preslenmiş profilde ölçülür ve 800.000 adetlik üretim boyunca korunur.
800.000 adetlik üretimde kanat adımı toleransı ne kadar sıkıdır?
Kanat adımı, 800.000 adetlik üretimin tamamında ±0,05 mm içinde kalır. 25 T kalıp her kanadı tek darbede şekillendirdiğinden tekrarlanabilirlik ±0,05 mm'de tutulur. Kalıp aşınması ilk olarak kanat adımında ölçülebilir bir kayma olarak ortaya çıkar ve bu durum sevkiyat öncesi CMM muayenesiyle tespit edilir.
Ekstrüzyon veya işlenmiş profiller yerine neden damgalı soğutucular tercih edilmelidir?
Damgalama, ekstrüzyonun ulaşamayacağı 4,0 mm hatvede 0,3 mm kanat profili tutar. Kalıp her kanadı tek vuruşta şekillendirir, böylece 800.000 adet boyunca hatve ±0,05 mm içinde kalır. Taban ve kanatlar tek parçadır, dolayısıyla arıza yapacak lehimli birleşim yoktur ve 0,3 mm kanatlar aynı hacimsel zarf içindeki işlenmiş veya ekstrüde profillere kıyasla birim hacim başına daha fazla yüzey sağlar.
Standart malzeme ve yüzey kaplaması nedir?
Standart malzeme, zarfa bağlı olarak soğutucuyu 650 g'dan itibaren hafif tutan 1050A alüminyumdur. Standart kaplama, 10-15 µm kalınlığında siyah anodize Tip II'dir. Bu kombinasyon ΔT = 60 K'de 0,85 K/W değeri verir ve 800.000 adetlik üretim boyunca uygulanır.
Montaj yüzeyindeki düzlük nasıl kontrol edilir?
Montaj yüzeyinde düzlük, 100 mm üzerinde 0,05 mm'dir ve doğrudan 25 T takımdan korunur. Bu, termal arayüz temasının homojen kalmasını sağlar. Her sevkiyat öncesinde %100 hidrolik pres sızdırmazlık testiyle birlikte CMM muayenesi ile doğrulanır.
Sevkiyat öncesinde hangi muayeneler yapılır?
Her sevkiyat CMM muayenesi ve %100 hidrolik pres sızdırmazlık testinden geçer. CMM, kanat hatvesini ±0,05 mm içinde ve düzlüğü 100 mm üzerinde 0,05 mm olarak kontrol eder. Sızdırmazlık testi, damgalı tek parça taban ve kanatların 800.000 adetlik üretim boyunca lehimli birleşim arıza riski taşımadığını doğrular.
Birim ağırlık nedir ve muhafaza uyumunu nasıl etkiler?
Birim ağırlık, zarfa bağlı olarak 650 g'dan başlar. 1050A alüminyumun preslenmesi, 0,3 mm kanatlar ve 4,0 mm hatvede kanat yoğunluğundan ödün vermeden soğutucuyu hafif tutar. Bu, hava akış yolu uzunluğunun muhafaza tarafından zaten sabitlendiği durumlarda önemlidir ve ΔT = 60 K'de 0,85 K/W performansı korunur.