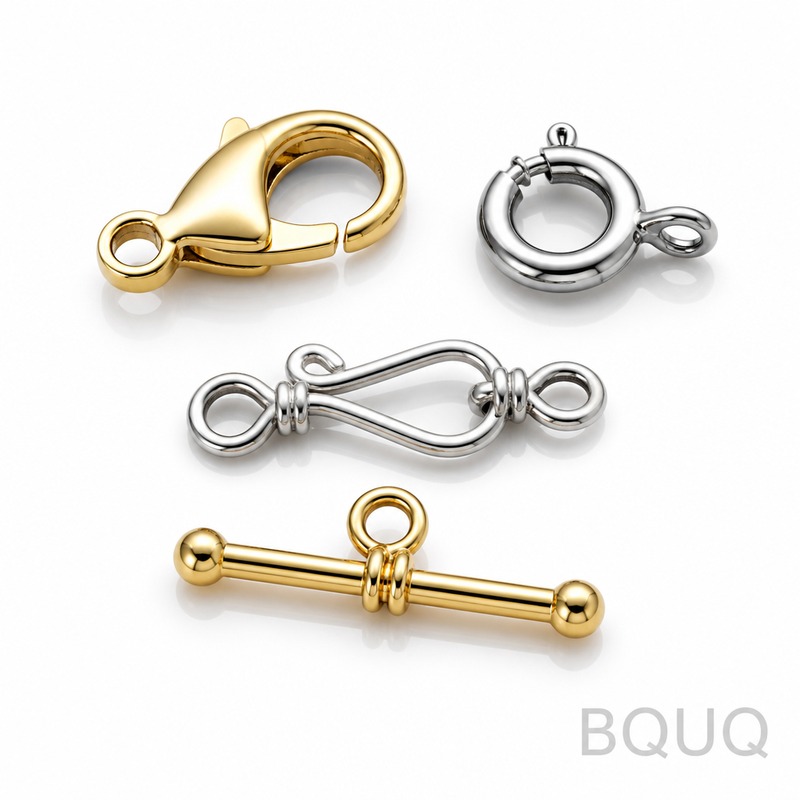
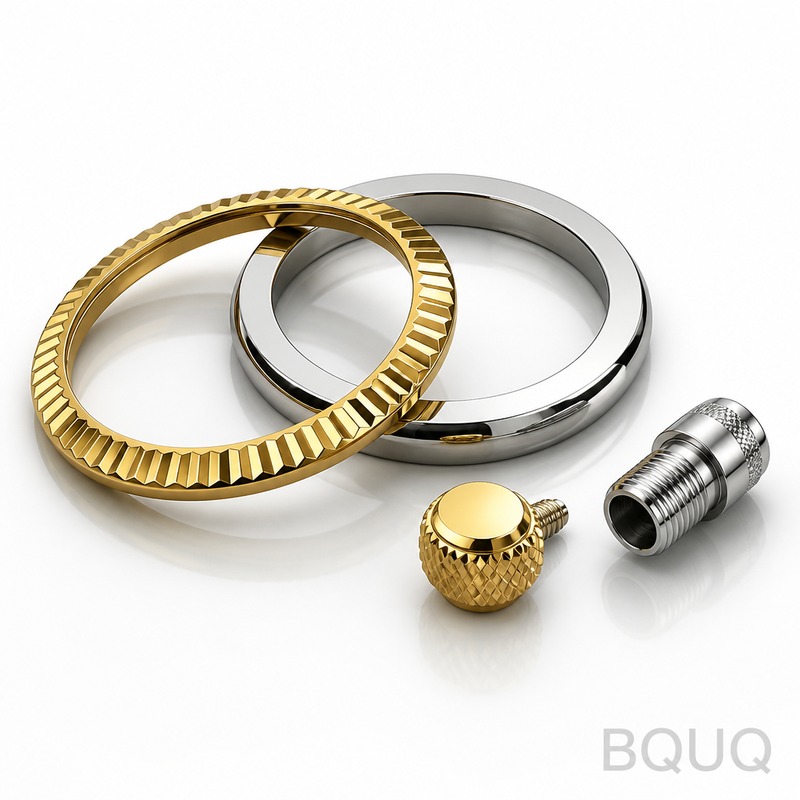
Bu Kilit ve Kancalar Nedir ve Neden Daha Sıkı Tutarlar Bunlar CNC işlenmiş takı kilitleri ve kancalarıdır—ıstakoz, yaylı halka, toglo ve kanca-göz kapatma sistemleri—döküm veya dam
CNC İşlenmiş Takı Kilitleri ve Kancaları | BQUQ Hassas Üretim
Bu Kilit ve Kancalar Nedir ve Neden Daha Sıkı Tutarlar Bunlar CNC işlenmiş takı kilitleri ve kancalarıdır—ıstakoz, yaylı halka, toglo ve kanca-göz kapatma sistemleri—döküm veya damgalama yerine katı ç
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Kilit ve Kancalar Nedir ve Neden Daha Sıkı Tutarlar
Bunlar CNC işlenmiş takı kilitleri ve kancalarıdır—ıstakoz, yaylı halka, toglo ve kanca-göz kapatma sistemleri—döküm veya damgalama yerine katı çubuk stoktan veya telden kesilir. Alaşıma bağlı olarak 800–1200 MPa arasında tutarlı bir çekme mukavemeti elde edersiniz ve kritik eşleşme yüzeylerinde ±0,005 mm boyutsal tolerans sağlanır. Bu, yaylı halkanın her seferinde tam oturarak kapanması, toglo kilidinin sallanmadan kilitlenmesi ve kancanın iplikleri takmadan yakalaması anlamına gelir. Kanca bükümündeki salgı 0,02 mm altında tutulur, böylece kilit zincir üzerinde mükemmel şekilde ortalanır. Standart boyutlar için teslim süresi 7 gün, prototipler için 3 gündür. Isıl işlem sonrası sertlik 40 ila 52 HRC arasında değişir; bu, bir müşteri kolye ucunu sertçe çektiğinde bükülmeye karşı direnç sağlar.
Döküm Kilitler Neden Başarısız Olur ve İşlenmiş Kilitler Neden Olmaz
Döküm takı kilitlerinde gözeneklilik vardır—zayıf noktalar oluşturan mikroskobik hava boşlukları. Tekrarlanan stres altında, döküm bir ıstakoz kilit, 500–1.000 döngüden sonra menteşede çatlar. CNC işlenmiş bir kilit, dövme çubuk stoktan kesildiği için gözeneklilik içermez. Tane yapısı, rastgele boşlukların etrafında değil, parça şekli boyunca akar. Her partiyi minimum 5.000 açma-kapama döngüsüne test ederiz. Yaylı halka için tel tek parçadan işlenir, böylece halka uçları arasındaki boşluk 2.000 kullanımdan sonra bile 0,15 mm ± 0,02 mm'de kalır. Ayrıca, döküm parçalarda yaygın bir şikayet olan cilde veya giysiye takılan çapak hatları ve ayırma çizgilerinden de kaçınırsınız. Yüzey kalitesi Ra 0,4 µm'dir; bu, döküm parçalar için 40 dakika süren işleme kıyasla 10 dakikadan kısa sürede tamburda ayna parlaklığına cilalanır.
Takı Kalitesinde Kancalar İçin Kullandığımız Malzemeler ve Isıl İşlem
Dört temel alaşımdan işleme yapıyoruz. Hipoalerjenik küpe kancaları ve kolye kilitleri için 316L paslanmaz çelik—tuzlu su ve ter korozyonuna dayanır, tavlama sonrası sertliği 42 HRC'dir. Yüksek mukavemetli yaylı halkalar ve toglo kilitler için 17-4 PH paslanmaz çelik—çökelme sertleştirmesi ile 48 HRC, akma mukavemeti 1.100 MPa. Akıllı takılarda iletken kilitler için berilyum bakır (C17200)—sertlik 40 HRC, elektrik iletkenliği %22 IACS. Ve maksimum mukavemet gerektirmeyen ekonomik kilitler için 304 paslanmaz çelik—sertlik 38 HRC. AB REACH ve ABD Prop 65 düzenlemelerine uymayan çinko alaşımları veya kurşun içeren pirinç kullanmıyoruz. Isıl işlem, tufa oluşumunu önlemek için vakumlu fırınlarda yapılır, ardından boyutları stabilize etmek için -80°C'de 2 saat kriyojenik işlem uygulanır. Bu, menevişleme sonrası kanca boşluğunun ve menteşe pimi yuvarlaklığının 0,01 mm içinde kalmasını sağlar.
Kanca Eğrisini Distorsiyon Olmadan Nasıl İşliyoruz
Kanca geometrisi en zor kısımdır. Bir kanca düzgün bir yarıçap gerektirir, ancak ince bir kavisli duvarı (0,8 mm kalınlık) kesmek sapmaya neden olur. 18.000 RPM'de, diş başına 0,01 mm talaş yüküyle çalışan özel taşlanmış karbür parmak freze (0,5 mm çap) kullanan 4 eksenli bir CNC freze kullanıyoruz. Parça, yüzey izi bırakmaması için naylon uçlu yumuşak çeneli bir mengenede tutulur. Kanca bükümü için iki aşamalı kaba talaş işlemi (malzemenin %70'ini kaldırma) ve ardından 0,05 mm derinlikte finiş pasosu kullanıyoruz. Bu, takımın duvarı yana doğru itmesini önler. İşleme sonrası her kancayı 300°C'de 1 saat gerilim giderme işlemine tabi tutuyoruz. Bu, yaylanmayı azaltır ve son kanca açısının çiziminizin 0,5 derece içinde kalmasını sağlar. Yaylı halkalar için CNC İsviçre tipi torna kullanıyoruz—çubuk stok döner ve bir kılavuz burç kesimi destekleyerek dış halka ile iç tel arasında eşmerkezliliği 0,01 mm altında tutar.
Her Sevkiyattan Önce Muayene: Boşluk, Çekme Kuvveti ve Yüzey
Her kilit kancası paketlemeden önce üç kontrolden geçer. İlk olarak, dijital mikroskop kanca boşluğunu ve menteşe açıklığını ±0,003 mm hassasiyetle ölçer—çok geniş bir boşluk giysiye takılır, çok dar ise yayı kırar. İkinci olarak, çekme test makinesi kanca ucuna 50 N kuvvet uygular ve sapmayı ölçer—0,1 mm'den fazla bükülen her kancayı reddederiz. Üçüncü olarak, yüzey profilometresi her partiden üç rastgele noktayı tarar; Ra 0,4 µm altında kalmalıdır. Yaylı halkalar için açma kuvvetini de test ederiz: 3–5 N olmalıdır; bu, tırnakla kolayca açılabilir ancak 10 g'lık bir kolye ucunu tutacak kadar güçlüdür. Her siparişle birlikte, kritik özelliklerin gerçek ölçülen boyutlarını gösteren—sadece geçti/kaldı damgası değil—bir CMM raporu göndeririz. Bir parti başarısız olursa, size hiçbir maliyet yansıtmadan yeniden işleriz; ancak bu, işlerin %2'sinden azında gerçekleşir.
Boyutlar, Toleranslar ve Teslim Süreleri—Gerçekte Ne Belirtebilirsiniz
Parametre
Mevcut Aralık
Standart Tolerans
Malzemeler
316L, 17-4 PH, C17200 BeCu, 304 SS
ASTM / AMS spesifikasyonlarına göre
Kanca tel çapı
0,5 mm – 6,0 mm
±0,01 mm
Kilit toplam uzunluğu
5 mm – 60 mm
±0,02 mm
Yaylı halka dış çapı
4 mm – 20 mm
±0,02 mm
Sertlik (ısıl işlem sonrası)
38 – 52 HRC
±2 HRC
Yüzey kalitesi Ra
0,2 – 0,8 µm
Standart Ra 0,4 µm
Kanca büküm salgısı
N/A
≤ 0,02 mm
Teslim süresi (standart boyutlar)
7 gün
±1 gün
Teslim süresi (prototip)
3 gün
±1 gün
Minimum sipariş adedi
Minimum yok—1 adetten 100.000 adede kadar
N/A
Küpeler, Kolyeler, Bileklikler ve Akıllı Takılar için Kilit Kancaları
Bu CNC işlenmiş kancalar yalnızca geleneksel takılar için değildir. Tasarımcılar bunları manyetik kolye kilitleri için (neodimyum mıknatıs cebine uyacak şekilde kancayı işliyoruz), saat bandı hızlı çıkarılabilir pimleri için (yay pimi çapını ±0,005 mm tutuyoruz, böylece boşluksuz olarak kulakçıklara oturur) ve gömülü sensörlü akıllı yüzükler için (esnek bir PCB için kanal işliyoruz ve duvar kalınlığını 0,6 mm tutuyoruz, böylece sinyal geçer) kullanır. Küpe kancaları için, değerli taş ayarını lazer kaynağıyla birleştirmek üzere uçta düz bir ped işleyebiliriz—ped kalınlığı 0,3 mm ± 0,01 mm'dir, böylece kaynak yanıp delinmez. Bileklik kilitleri için, gizli bir emniyet mandalı için kırlangıç kuyruğu yuva işliyoruz—yuva genişliği ±0,01 mm tutulur, böylece mandal düzgün kayar ancak tıkırdamaz. Özel bir şekle ihtiyacınız varsa, STEP veya IGES dosyanızdan işleriz; takım maliyeti yoktur, çünkü tamamen CNC'dir.
Kilit Tasarımınız için Doğru Takım Yolunu Nasıl Elde Edersiniz
Kilitinizin geometrisi işleme stratejisini belirler. Keskin yarıçaplı (0,3 mm altında) ince bir kanca, daha küçük bir parmak freze ve daha yavaş ilerleme gerektirir, bu da maliyeti artırır. Düz çubuk ve iki delikli bir toglo kilit, daha ucuz olan standart 2D frezeleme kullanır. Takım çapının belirtebileceğiniz minimum iç yarıçapı nasıl etkilediğini anlamak için CNC kesici takım seçim rehberimizi incelemenizi öneririz. Ayrıca, hangi boyutların kritik olduğunu (daha maliyetli) ve hangilerinin gevşetilebileceğini (tasarruf sağlar) görmek için CNC işleme toleransları rehberimizi gözden geçirin. Örneğin, kanca boşluğu ±0,02 mm olabilir, ancak menteşe pimi deliği yalnızca ±0,05