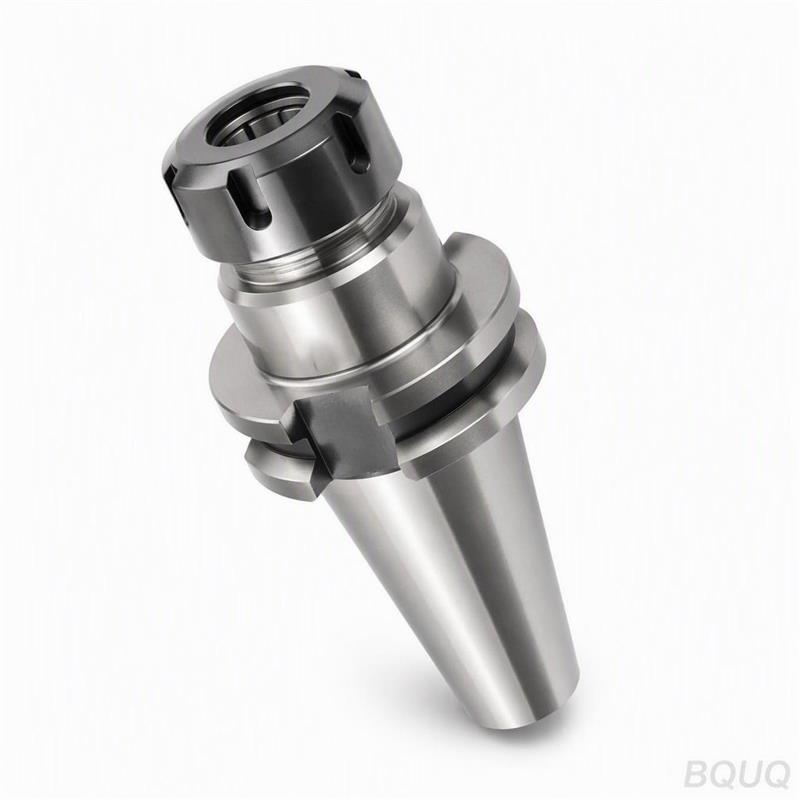
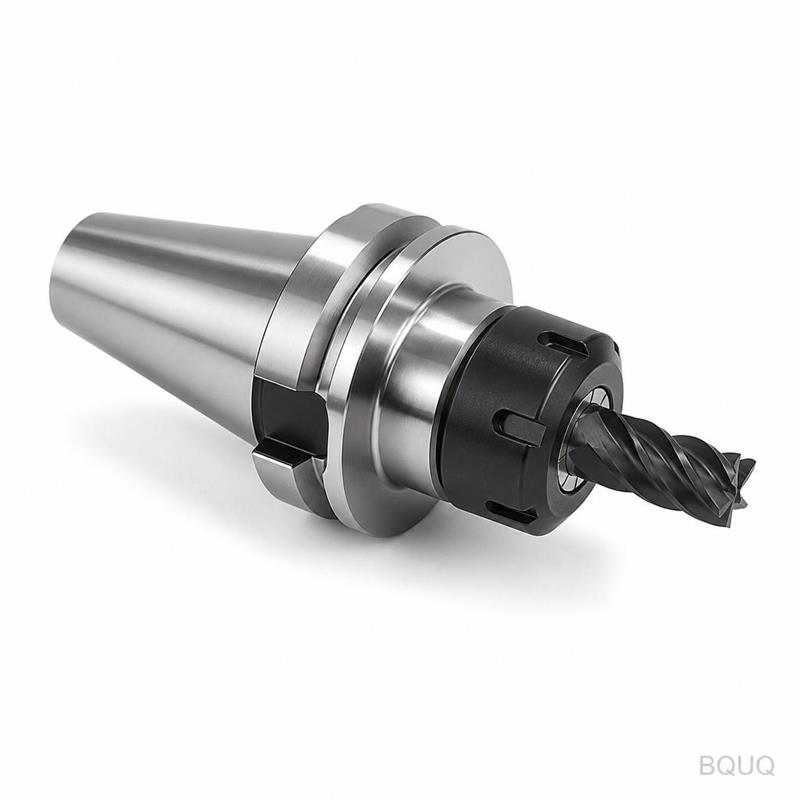
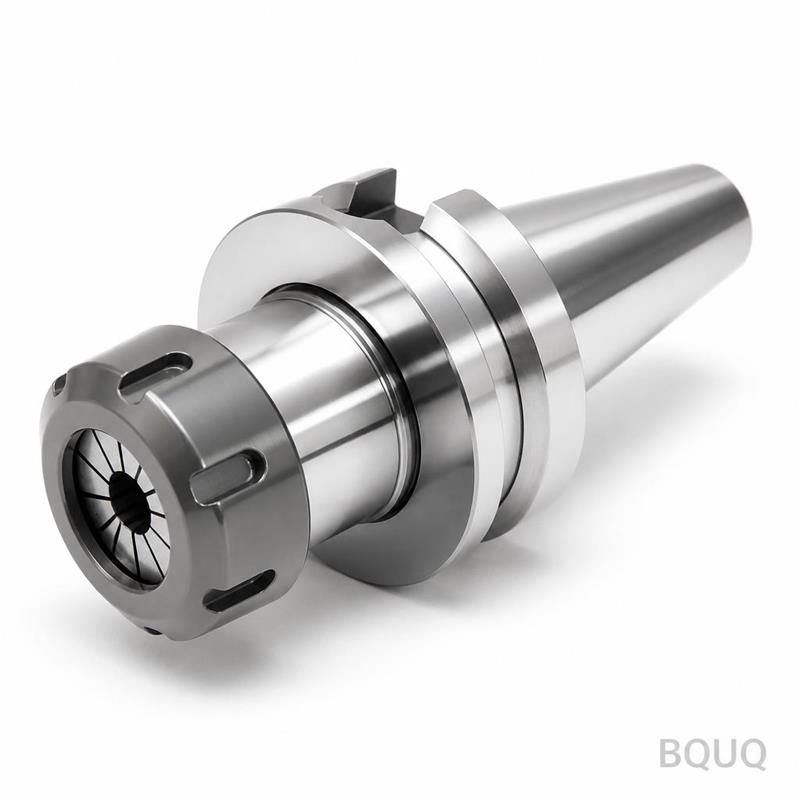
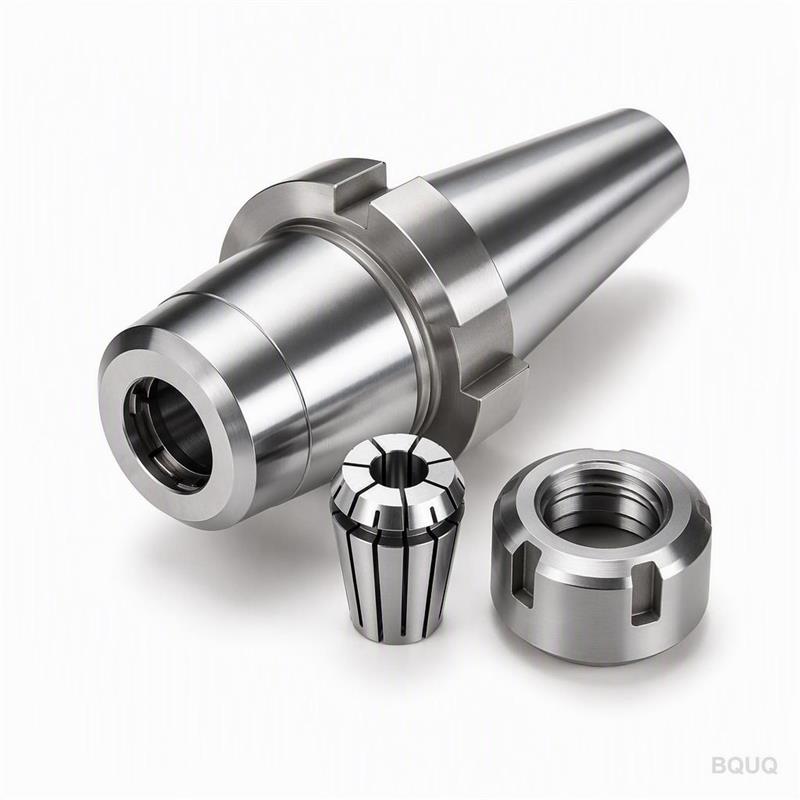
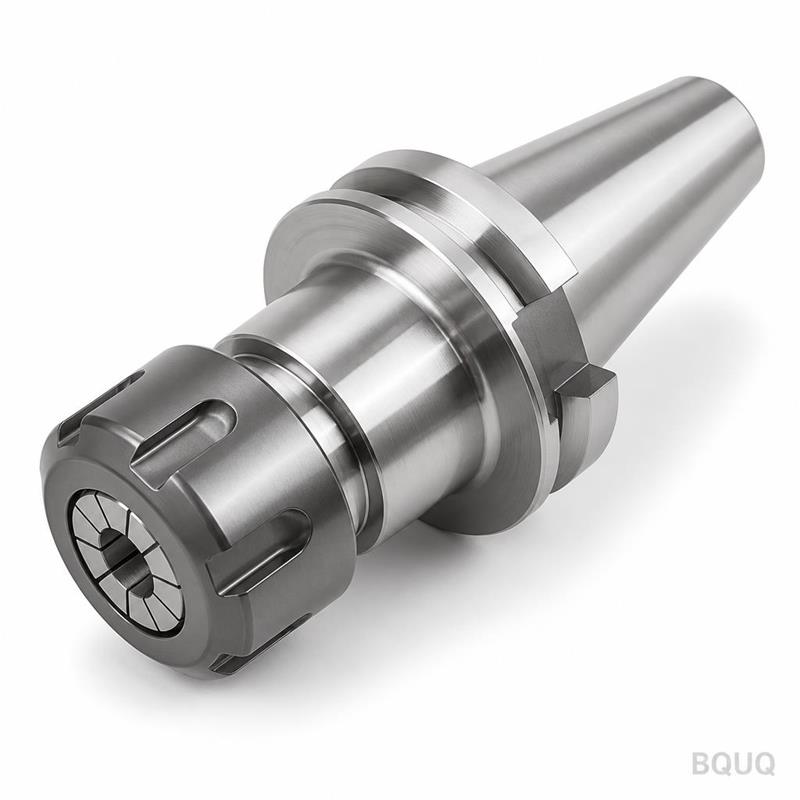
Bu, 10.000 RPM ve üzeri iş mili doğruluğu için üretilmiş CNC İşlenmiş ISO30 ER20 Pensli Sıkma Tutucu Takım Tutucu‘dur. ER20 pensleri burun kısmında 0,005 mm TIR (toplam gösterge sa
BQUQ CNC İşlenmiş ISO30 ER20 Pensli Sıkma Tutucu Takım Tutucu | Hassas Üretim
Bu, 10.000 RPM ve üzeri iş mili doğruluğu için üretilmiş CNC İşlenmiş ISO30 ER20 Pensli Sıkma Tutucu Takım Tutucu'dur. ER20 pensleri burun kısmında 0,005 mm TIR (toplam gösterge salgısı) ile tutar ve
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, 10.000 RPM ve üzeri iş mili doğruluğu için üretilmiş CNC İşlenmiş ISO30 ER20 Pensli Sıkma Tutucu Takım Tutucu'dur. ER20 pensleri burun kısmında 0,005 mm TIR (toplam gösterge salgısı) ile tutar ve koniklik AT3 kalitesinde taşlanmıştır. HRC 58-60 sertliğinde sertleştirilmiş gövde, Ra 0,4 µm yüzey kalitesi ve özel partiler için standart 7 iş günü teslim süresi elde edersiniz.
ISO30 Koniklik ve ER20 Pensin Sertlik İçin Birlikte Çalışmasının Nedeni
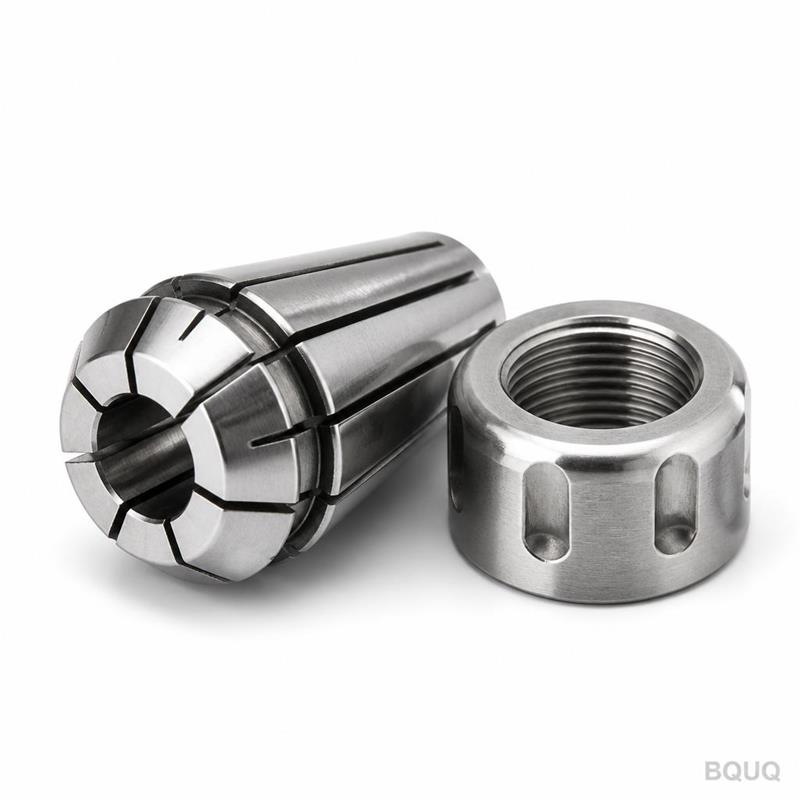
ISO30 konikliği, kendinden kilitlenmeyen 7:24 dik konikliktir. Tutucuyu iş mili yüzeyine çekmek için çekme çubuğuna dayanır ve size tekrarlanabilir eksenel konumlandırma sağlar. ER20 pens, 20 mm kavrama çapı aralığına (1 mm ila 13 mm) sahiptir ve 8 yarıklı tasarımı takım şaftı etrafında eşit şekilde büzülür. Bu düzenek bir araya geldiğinde yanal yük altında sehimi en aza indirir. Atölye testlerimizde, bu sıkmada 45 mm taşma ile tutulan 12 mm parmak freze, 400 N kesme kuvvetinde 0,01 mm'den az sehim gösterdi.
Gövde ve Somun İçin Kullandığımız Malzemeler ve Isıl İşlem
Gövde için 20CrMnTi alaşımlı çelikle başlıyoruz. Bu, ucuz 45# çelik değil, karbürize edilmiş bir kalitedir. CNC tornalama ve frezelemeden sonra, 0,8-1,2 mm yüzey sertleştirme derinliğine kadar karbürize ediyoruz. Ardından çekirdek sertliği HRC 35-40 ve yüzey sertliği HRC 58-60 olacak şekilde su verip temperliyoruz. Pens somunu, HRC 42-45'e sertleştirilmiş 40CrMo'dan yapılır ve dişler, daha pürüzsüz bir kavrama ve daha uzun somun ömrü için kesilerek değil, haddelenerek oluşturulur. Koniklik üzerinde kaplama yoktur; bozulmayı önlemek için konikliği ısıl işlemden sonra taşlıyoruz.
Salgıyı 0,005 mm TIR'a Nasıl Kontrol Ediyoruz
Pensli sıkmada salgı üç kaynaktan gelir: koniklik, pens yuvası ve somun dişi. ISO30 konikliğini ve ER20 yuvasını silindirik taşlama makinesinde tek bir bağlamada taşlıyoruz. Bu, pens yatağının konikliğe 0,003 mm içinde eşmerkezli olmasını sağlar. Ardından bir test pensi ve 10 mm mastar pimi ile montaj yapıyoruz. Burundan 4× çap mesafesindeki son TIR, HAIMER tipi bir test cihazında ölçülür. 0,005 mm'nin üzerinde okursa reddediyoruz. Ayrıca somun üzerindeki yüksek noktayı lazer noktasıyla işaretliyoruz—bu, ilk montajda minimum salgı için somunu yönlendirmenizi sağlar.
Her Sevkiyattan Önce Muayene: Ölçtüklerimiz ve Kaydettiklerimiz
Her bir tutucu, rastgele numune değil, eksiksiz bir muayene raporu alır. Koniklik açısını hava göstergesiyle ölçüyoruz (doğruluk ±5 yay saniyesi). Pens yuvası çapını tıpa mastarıyla kontrol ediyoruz. Somun diş adımını diş halka mastarıyla doğruluyoruz. Ve gerçek salgı değerini test sertifikasına kaydediyoruz. Ayrıca Rockwell test cihazından sertlik testi çıktısı alırsınız. 3D tarama verileriyle tam bir CMM raporuna ihtiyacınız olursa, bunu parça başına 15 $ ek ücretle ekleyebiliriz.
≤ 0,005 mm burunda, mastar pimi ile test edilmiştir
Yüzey Kalitesi
Koniklik ve pens yuvasında Ra 0,4 µm
Balans
10.000 RPM'de G6.3 (opsiyonel G2.5)
Teslim Süresi
Standart boyutlar için 7 gün, özel için 15 gün
Minimum Sipariş Adedi
Yok—1 adet veya 1000 adet sipariş edin
Yüksek Hızlı İşleme için Balans Seçenekleri (G2.5 vs G6.3)
Standart tutucular 10.000 RPM'de G6.3'e balanslanmış olarak gelir. Bu çoğu frezeleme ve delme için yeterlidir. Ancak 12.000 RPM'nin üzerinde çalışırsanız, tutucudan kaynaklanan titreşim parçanızda titreşim izleri olarak görünecektir. 20.000 RPM'de opsiyonel G2.5 balans kalitesi sunuyoruz. Bunu, montajdan sonra somun flanşında küçük radyal delikler delerek yapıyoruz. Maliyeti parça başına 8 $ ek ücrettir. Havacılık veya kalıp işlerinde alüminyum işleme için bu seçeneği almanızı öneririz. Yerinde bir Schenck balans makinesine sahibiz; bu adımı dış kaynak kullanmıyoruz.
Özel Seçenekler: Flanş Kanalları, İçten Soğutma Sıvısı ve Çekme Saplamaları
Otomatik takım değiştiriciler için flanşta bir konumlandırma kanalı işleyebiliriz—genişlik 6 mm, derinlik 3 mm, konum çiziminize göre. İçten soğutma sıvısı için merkezden 4 mm eksenel bir delik deliyoruz ve soğutma sıvısı kanallı sızdırmaz bir ER20 pens kullanıyoruz. Bu, derin delik delme için yaygındır. Ayrıca, ek işçilik maliyeti olmadan önceden takılmış çekme saplamaları (MAS BT, DIN 69872 veya özel) tedarik ediyoruz. Çekme saplaması HRC 50-54'e sertleştirilir ve diş kilitleyici ile 35 Nm torka sıkılır. Bize iş milinizin markasını ve modelini söylemeniz yeterli, saplama uzunluğunu eşleştirelim.
Mühendislerin Bu Takım Tutucuyu Sipariş Etmeden Önce Sorduğu 4 Soru
Minimum sipariş adedi nedir?
Minimum sipariş adedi yok—test için tek bir parça sipariş edebilirsiniz ve parça başına fiyat 10 parçaya kadar aynı kalır; hacim indirimleri 20 parçadan itibaren başlar.
Belirli iş milim veya ATC'm için bir versiyon yapabilir misiniz?
Evet, flanş çapını, kanal konumunu veya çekme saplaması tipini değiştirebiliriz, ancak arayüzü doğrulamak için iş mili çiziminize veya mevcut tutucunuzdan bir numuneye ihtiyacımız var.
Her birimde 0,005 mm salgıyı nasıl garanti ediyorsunuz?
Her tutucuyu kalibre edilmiş bir test pensi ve 10 mm mastar pimi ile ölçüyoruz ve 0,005 mm TIR'ı aşan herhangi bir birimi reddediyoruz—test raporu siparişinizle birlikte gönderilir.
Özel bir parti için teslim süresi nedir?
Standart boyutlar 7 günde sevk edilir; özel tasarımlar (farklı malzemeler, balans, soğutma delikleri) çizim onayından itibaren 15 gün sürer ve acil siparişler için hava kargo sunuyoruz.
Takım Tutucuların Hassas Üretimi için Neden BQUQ?
Çin Dongguan'da takım tutucu üretimine adanmış 15 CNC torna ve 8 taşlama makinesine sahip 20 yıllık bir fabrikayız. On yıldan fazla süredir Almanya, Japonya ve ABD'ye ihracat yapıyoruz. Kalite sistemimiz ISO 9001:2015'tir ve son dış çap kontrolleri için Mitutoyo lazer taramalı mikrometre kullanıyoruz. Bir ticaret şirketi değiliz—çeliği kesiyor, konikliği taşlıyor ve somunu kendi tesisimizde monte ediyoruz. Bu nedenle maliyetimiz, doğruluktan ödün vermeden Avrupa markalarından %20-30 daha düşüktür. Tedarikçileri karşılaştırıyorsanız, numune test raporumuzu ve salgı ölçümünün videosunu isteyin.
Takım düzeninizi kesinleştirmeden önce, malzemeniz için doğru pens boyutunu ve taşmayı eşleştirmek üzere CNC kesici takım seçim rehberimize göz atın. Sıkı parça toleranslarıyla çalışıyorsanız, iş parçanızda nelerin elde edilebileceğini anlamak için CNC işleme toleransları rehberimizi inceleyin. Her iki rehber de pazarlama ekibi tarafından değil, kıdemli mühendislerimiz tarafından yazılmıştır.
Bu CNC İşlenmiş ISO30 ER20 Pensli Sıkma Tutucu Takım Tutucu Çin'de üretilmiştir, ancak Alman DIN 6499 ve ISO 7388 standartlarına göre yapılmıştır. Doğrulama için tek bir parça veya makine karuseliniz için 20 tutucudan oluşan komple bir set sipariş edebilirsiniz. Sizi bir parti boyutuna z