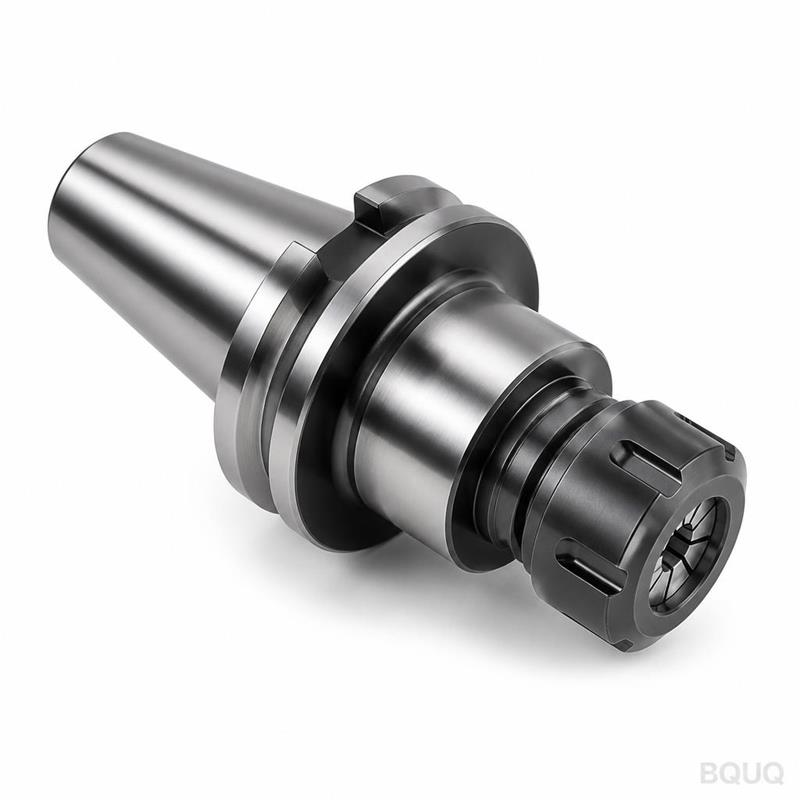
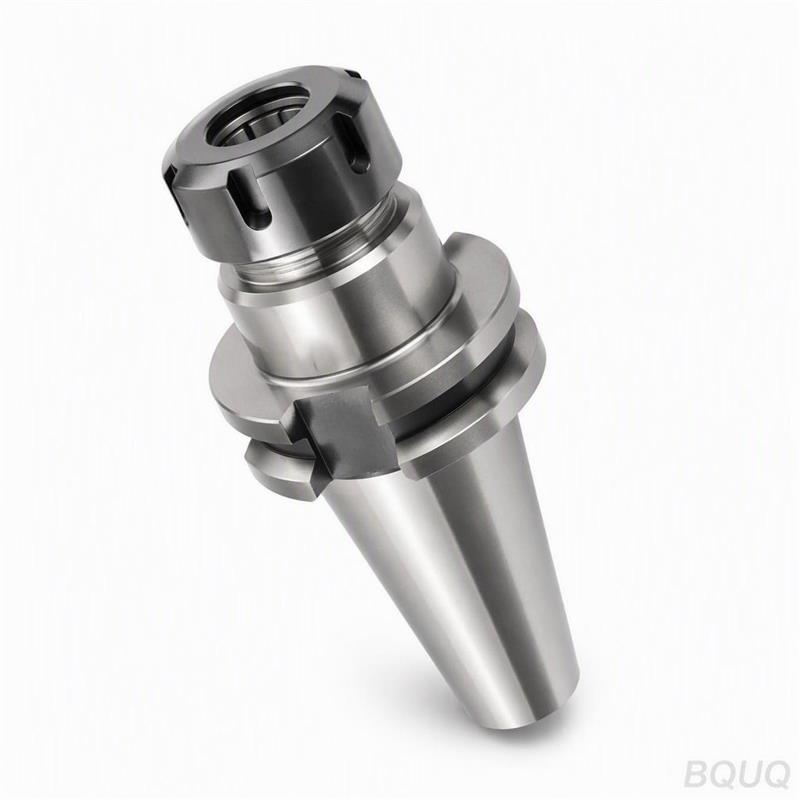
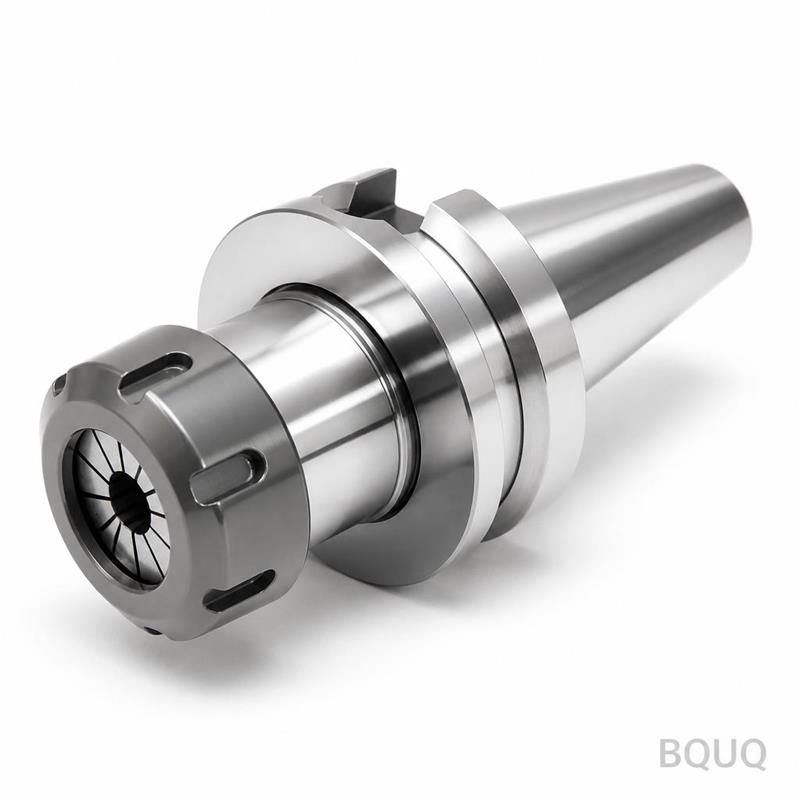
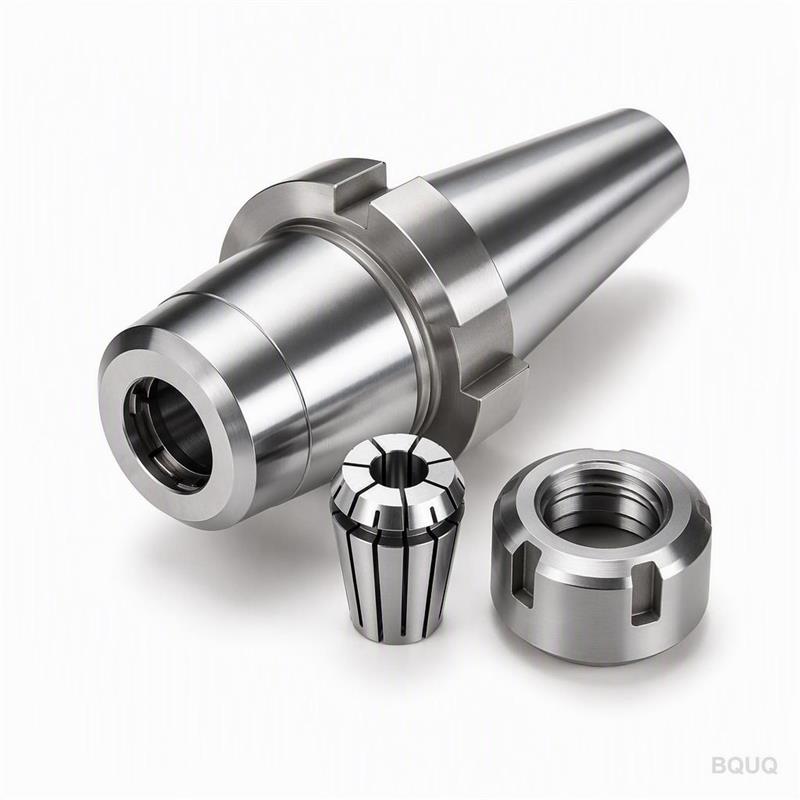
Bu BT40 ER16 Mandrenin Fark Yaratan Özellikleri Bu, işleme merkezlerinde iş mili etkileşimi olmadan rijit takım sıkıştırma gerektiren uygulamalar için tasarlanmış CNC işlenmiş bir
Bu BT40 ER16 Mandrenin Fark Yaratan Özellikleri Bu, işleme merkezlerinde iş mili etkileşimi olmadan rijit takım sıkıştırma gerektiren uygulamalar için tasarlanmış CNC işlenmiş bir BT40 ER16 pensli man
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, işleme merkezlerinde iş mili etkileşimi olmadan rijit takım sıkıştırma gerektiren uygulamalar için tasarlanmış CNC işlenmiş bir BT40 ER16 pensli mandren takım tutucusudur. Konik, AT3 kalitesinde taşlanmıştır ve burunda 0.005mm TIR salgı değeri sunar—tahmini değil, ölçülmüştür. Konik ve delikte HRC 58-62 sertlik elde edersiniz; bu, pens yuvasının binlerce takım değişiminden sonra bile aşınmayacağı anlamına gelir. Standart BT40 ER16 boyutları için teslim süresi 15 gündür ve ürünlerimiz Dongguan fabrikamızdan sevk edilir.
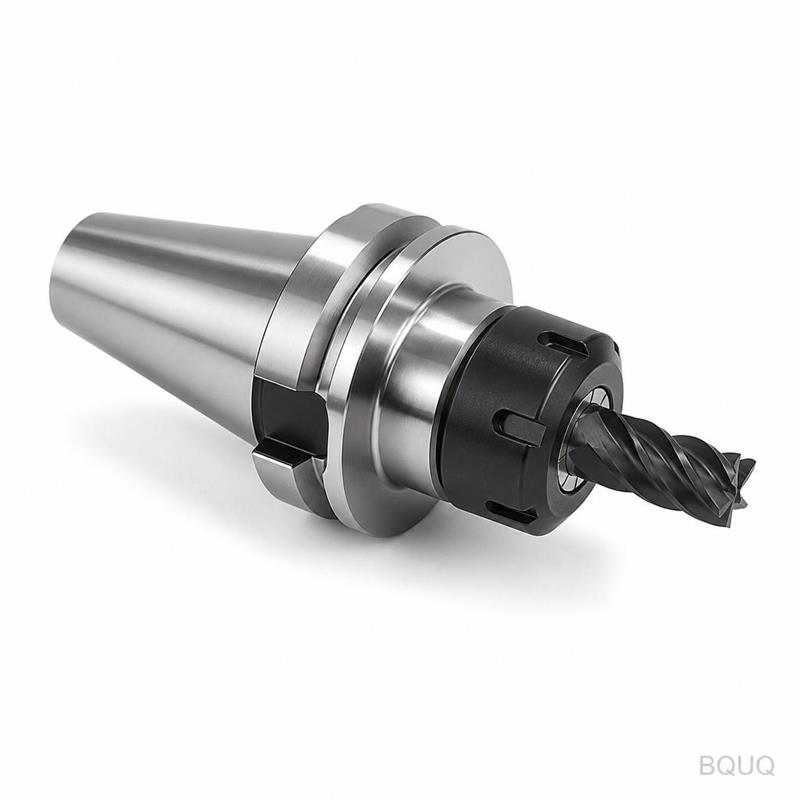
Birkaç hafta sonra kavrama gücünü kaybeden tutuculardan bıktıysanız, bu model ER16 pensleri geri çekme hareketiyle sıkar ve takım şaftını otomatik olarak merkezler. Geçiş deliği 20mm derinliğindedir, böylece titreşimsiz olarak uzun uçlu parmak frezeler kullanabilirsiniz. Bu, döküm veya dövme bir boşluk değildir—solid 40CrMo4 yuvarlak çubuktan işlenir, ardından sertleştirilir ve taşlanır. Bu nedenle salgı, 500 kez yeniden sıkıştırma sonrasında bile tutarlı kalır.
ER Pensli Mandrenler Takımları Salgısız Nasıl Kavrar
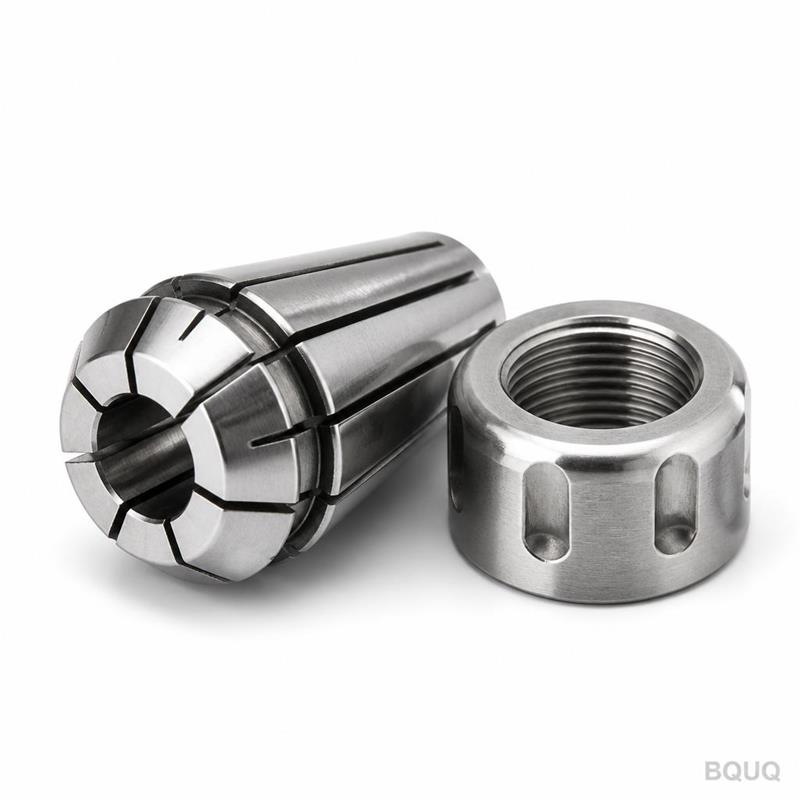
ER pensli mandrenler, yarıklı bir manşonu takım şaftı etrafında sıkıştırarak çalışır. BT40 konik, iş miline oturur ve çekme çubuğu mandreni geri çeker; bu da ER16 pensin eşit şekilde kapanmasını sağlar. Sır, 8 derecelik iç konik açıdadır—bu yuvayı 0.003mm yuvarlaklıkta taşlıyoruz. Yuva bozuksa, pens deforme olur ve kesici kenarda salgı oluşur.
Pens cebini rayba ile değil, tek nokta delik işleme operasyonuyla işliyoruz. Bu, konikte Ra 0.4 ve pens deliğinde Ra 0.8 yüzey kalitesi sağlar. Somun dişleri kesme değil, haddeleme ile üretilir; bu nedenle 60 Nm torkta sıkıldıklarında sürtünme yapmazlar. Farkı parça yüzeyinizde göreceksiniz: daha az titreşim izi, daha iyi delik konumu, daha uzun takım ömrü.
Kullandığımız Malzemeler ve Isıl İşlem
Değirmen sertifikalarıyla tedarik edilen 40CrMo4 (AISI 4140) çeliğiyle başlıyoruz. Boşluk, tufalı gidermek için kaba tornalanır, ardından iç gerilmeleri gidermek için 650°C'de gerilim giderme işlemi uygulanır. Sonrasında vakum fırınında HRC 58-62'ye sertleştirilir—bu, konik yüzeyde dekarbürizasyonu önler. Son taşlama adımları, 5 mikron soğutma sıvısı filtrelemeli bir Studer universal taşlama makinesinde yapılır.
Konikte yumuşak noktalar bulamazsınız çünkü taşlama, sertleştirmeden önce değil sonra yapılır. Sertlik, her parçada Rockwell test cihazıyla kontrol edilir ve değer muayene raporuna kaydedilir. Korozyonlu ortamlar için, konik geometriyi etkilemeyen isteğe bağlı siyah oksit kaplama sunuyoruz. Yüzey sertliği, yüzeyden 1.5mm derinliğe kadar homojendir; böylece koniğin daha sonra yeniden bilenmesi mümkündür.
BT40 ER16 Pensli Mandren Takım Tutucu Teknik Özellikleri
Parametre
Değer
Şaft Tipi
BT40 (MAS BT-403 standardı)
Pens Tipi
ER16 (1.0mm ila 10.0mm şaft çaplarını kabul eder)
Malzeme
40CrMo4 (AISI 4140) çeliği
Sertlik
HRC 58-62 (konik ve delik)
Konik Kalitesi
AT3 (salgı ≤ 0.005mm TIR)
Yüzey Kalitesi
Ra 0.4 (konik), Ra 0.8 (pens deliği)
Eşmerkezlilik
Burunda 0.005mm TIR, 4x çapta 0.008mm
Somun Tipi
ER16, tırtıllı veya altıgen, hadde dişli
Teslim Süresi
15 gün (standart boyutlar), 20 gün (özel)
Minimum Sipariş Adedi
Yok – 1 adet veya 1000 adet sipariş verebilirsiniz
Tüm boyutlar, gerçek iş mili çekme kuvvetini simüle etmek için bir CMM ve hidrolik sıkma fikstürü ile doğrulanır. Ayrıca her tutucuyu, burundan 100mm mesafede monte edilmiş bir komparatör ile test ediyoruz—okuma kutuya yazılır. Özel bir uzunluk sipariş ederseniz (örneğin, 150mm veya 200mm), dengeyi ayarlıyoruz ve son taşlamadan sonra salgıyı yeniden kontrol ediyoruz.
Her Sevkiyattan Önce Muayene
Her BT40 ER16 mandren, paketlemeden önce 5 aşamalı bir muayeneden geçer. İlk olarak, konik açıyı hassas bir hava göstergesiyle kontrol ediyoruz. İkinci olarak, pens yuvası çapını delik mikrometresiyle ölçüyoruz. Üçüncü olarak, 10mm test çubuğu takılıp 60 Nm torka sıkılarak salgı testi yapıyoruz. Dördüncü olarak, konik ve somun dişindeki sertliği doğruluyoruz. Beşinci olarak, mikro çatlakları tespit etmek için konik yüzeyde penetrant testi uyguluyoruz.
Her siparişle birlikte, gerçek salgı değeri ve sertlik okumasını içeren imzalı bir muayene raporu alırsınız. Tam bir malzeme sertifikası veya DIN ISO 2768-mK'ye göre boyutsal bir rapor gerekiyorsa, bunu ek ücret olmadan dahil ediyoruz. Kalite kontrol ekibimiz, konik çapakları veya yüzey çizikleri nedeniyle üretimin yaklaşık %2'sini reddeder—bunlar asla fabrikadan çıkmaz. Bu, seri üretim değil hassas imalattır ve her tutucuyu bir prototip gibi ele alıyoruz.
Minimum sipariş adediniz (MOQ) nedir?
Minimum sipariş adedi yoktur—test için tek bir BT40 ER16 tutucu sipariş edebilirsiniz ve toplu siparişle aynı muayene raporuyla sevk edilir.
Uzunluğu veya pens tipini özelleştirebilir misiniz?
Evet, 50mm ila 200mm arasında özel genel uzunluklar işleyebiliriz ve aynı AT3 konik taşlama ile BT40 şaftının ER20 veya ER32 versiyonlarını da tedarik edebiliriz.
Konik ve salgıda kaliteyi nasıl kontrol ediyorsunuz?
İş mili çekme kuvvetini simüle etmek için bir CMM ve hidrolik sıkma fikstürü kullanıyoruz, ardından her birimi burundan 100mm mesafede bir komparatörle doğruluyor ve gerçek TIR değerini muayene raporuna kaydediyoruz.
Standart bir BT40 ER16 mandren için teslim süreniz nedir?
Standart boyutlar Dongguan'dan 15 günde sevk edilir ve özel uzunluklar 20 gün sürer—acil siparişler için maliyetine ekspres hava kargo da sunuyoruz.
BT40 ER16 Tutucularımız İthal Markalardan Neden Daha İyi
20 yıldır takım tutucuları işliyoruz ve ucuz tutucuların nerede başarısız olduğunu biliyoruz: konik sertleştirmeden önce taşlanır veya pens yuvası delik işleme yerine raybalanır. Biz ikisini de yapmıyoruz. Konik, sertleştirmeden sonra taşlanır ve pens yuvası tek nokta delik işleme ile üretilir. Sonuç, kendi işleme merkezimizde test edilen ve 1000 takım değişiminden sonra bile 0.005mm salgıyı koruyan bir tutucudur.
Bu Çin malıdır, ancak yeniden işlemeniz gereken türden değil. Alman ve İsviçreli üreticilerle aynı taşlama makinelerini (Studer, Kellenberger) kullanıyoruz. Fark fiyattadır: aynı performans için yaklaşık %30-40 daha az ödersiniz. 10 iş mili çalıştıran bir fabrika için bu hızla birikir. Ve üretici olduğumuz için, taşlama sürecini kuran mühendisle doğrudan konuşabilirsiniz—aracı yok, iletişim hatası yok.
İş Miliniz İçin Doğru Pensli Mandren Nasıl Seçilir
Sipariş vermeden önce, iş mili koniğinizin BT40 (MAS BT-403) olduğunu ve çekme çubuğu kuvvetinizin 10-15 kN aralığında olduğunu kontrol edin. ER16 pens kullanıyorsanız, mandren kapasitesi 1-10mm şaft çapıdır. Ağır kaba talaş işleme için, daha kısa ölçü uzunluğuna sahip (örneğin, 70mm) solid bir tutucu titreşimi azaltır. Derin boşluklar için 150mm uzatılmış bir tutucu işe yarar, ancak titreşimi önlemek için ilerlemeyi %20 azaltmanız gerekir.
Takım tutucu tipinden emin değilseniz, pensli mandren boyutlarını iş mili hızı ve torkuyla eşleştirmek için CNC kesici takım seçim rehberimizi okuyun. Ayrıca salgının parçalarınızdaki delik konumunu ve yüzey kalitesini nasıl etkilediğini anlamak için CNC işleme toleransları rehberimize göz atın. Her iki rehber de metin yazarları tarafından değil, atölye mühendislerimiz tarafından yazılmıştır.