Bu Pirinç Dişliler Nedir ve Mühendisler Neden Bunları Tercih Eder? CNC İşlenmiş Pirinç Dişliler, C36000 veya C54400 pirinç çubuk stoktan 5 eksenli Fanuc ve Mazak freze tezgahlarınd
Hassas CNC İşlenmiş Pirinç Dişliler BQUQ | Düşük Salgı, Hızlı Teslimat
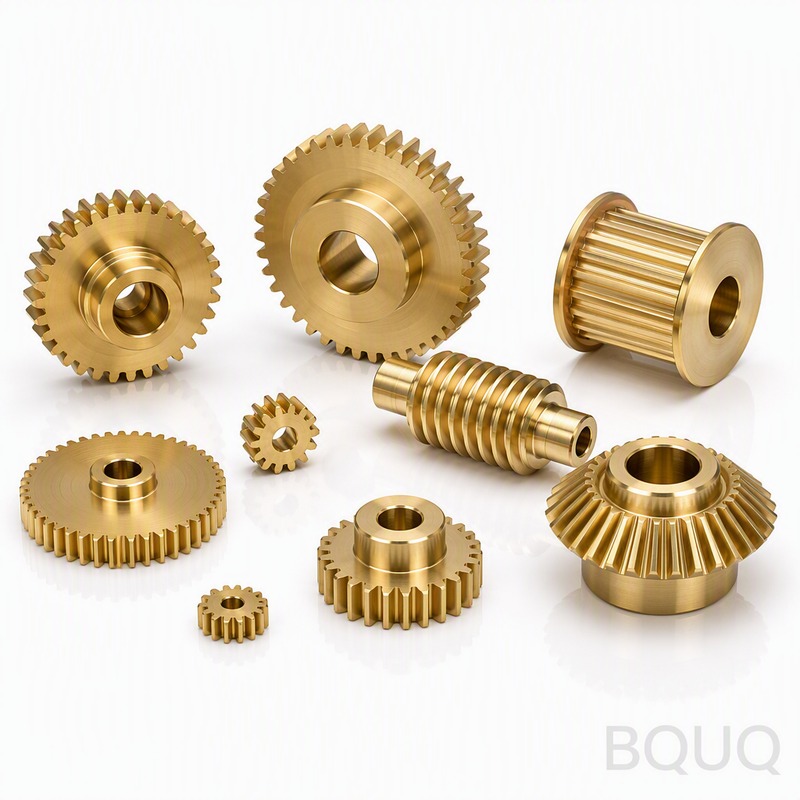
Bu Pirinç Dişliler Nedir ve Mühendisler Neden Bunları Tercih Eder? CNC İşlenmiş Pirinç Dişliler, C36000 veya C54400 pirinç çubuk stoktan 5 eksenli Fanuc ve Mazak freze tezgahlarında kesilir. Diş profi
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Pirinç Dişliler Nedir ve Mühendisler Neden Bunları Tercih Eder?
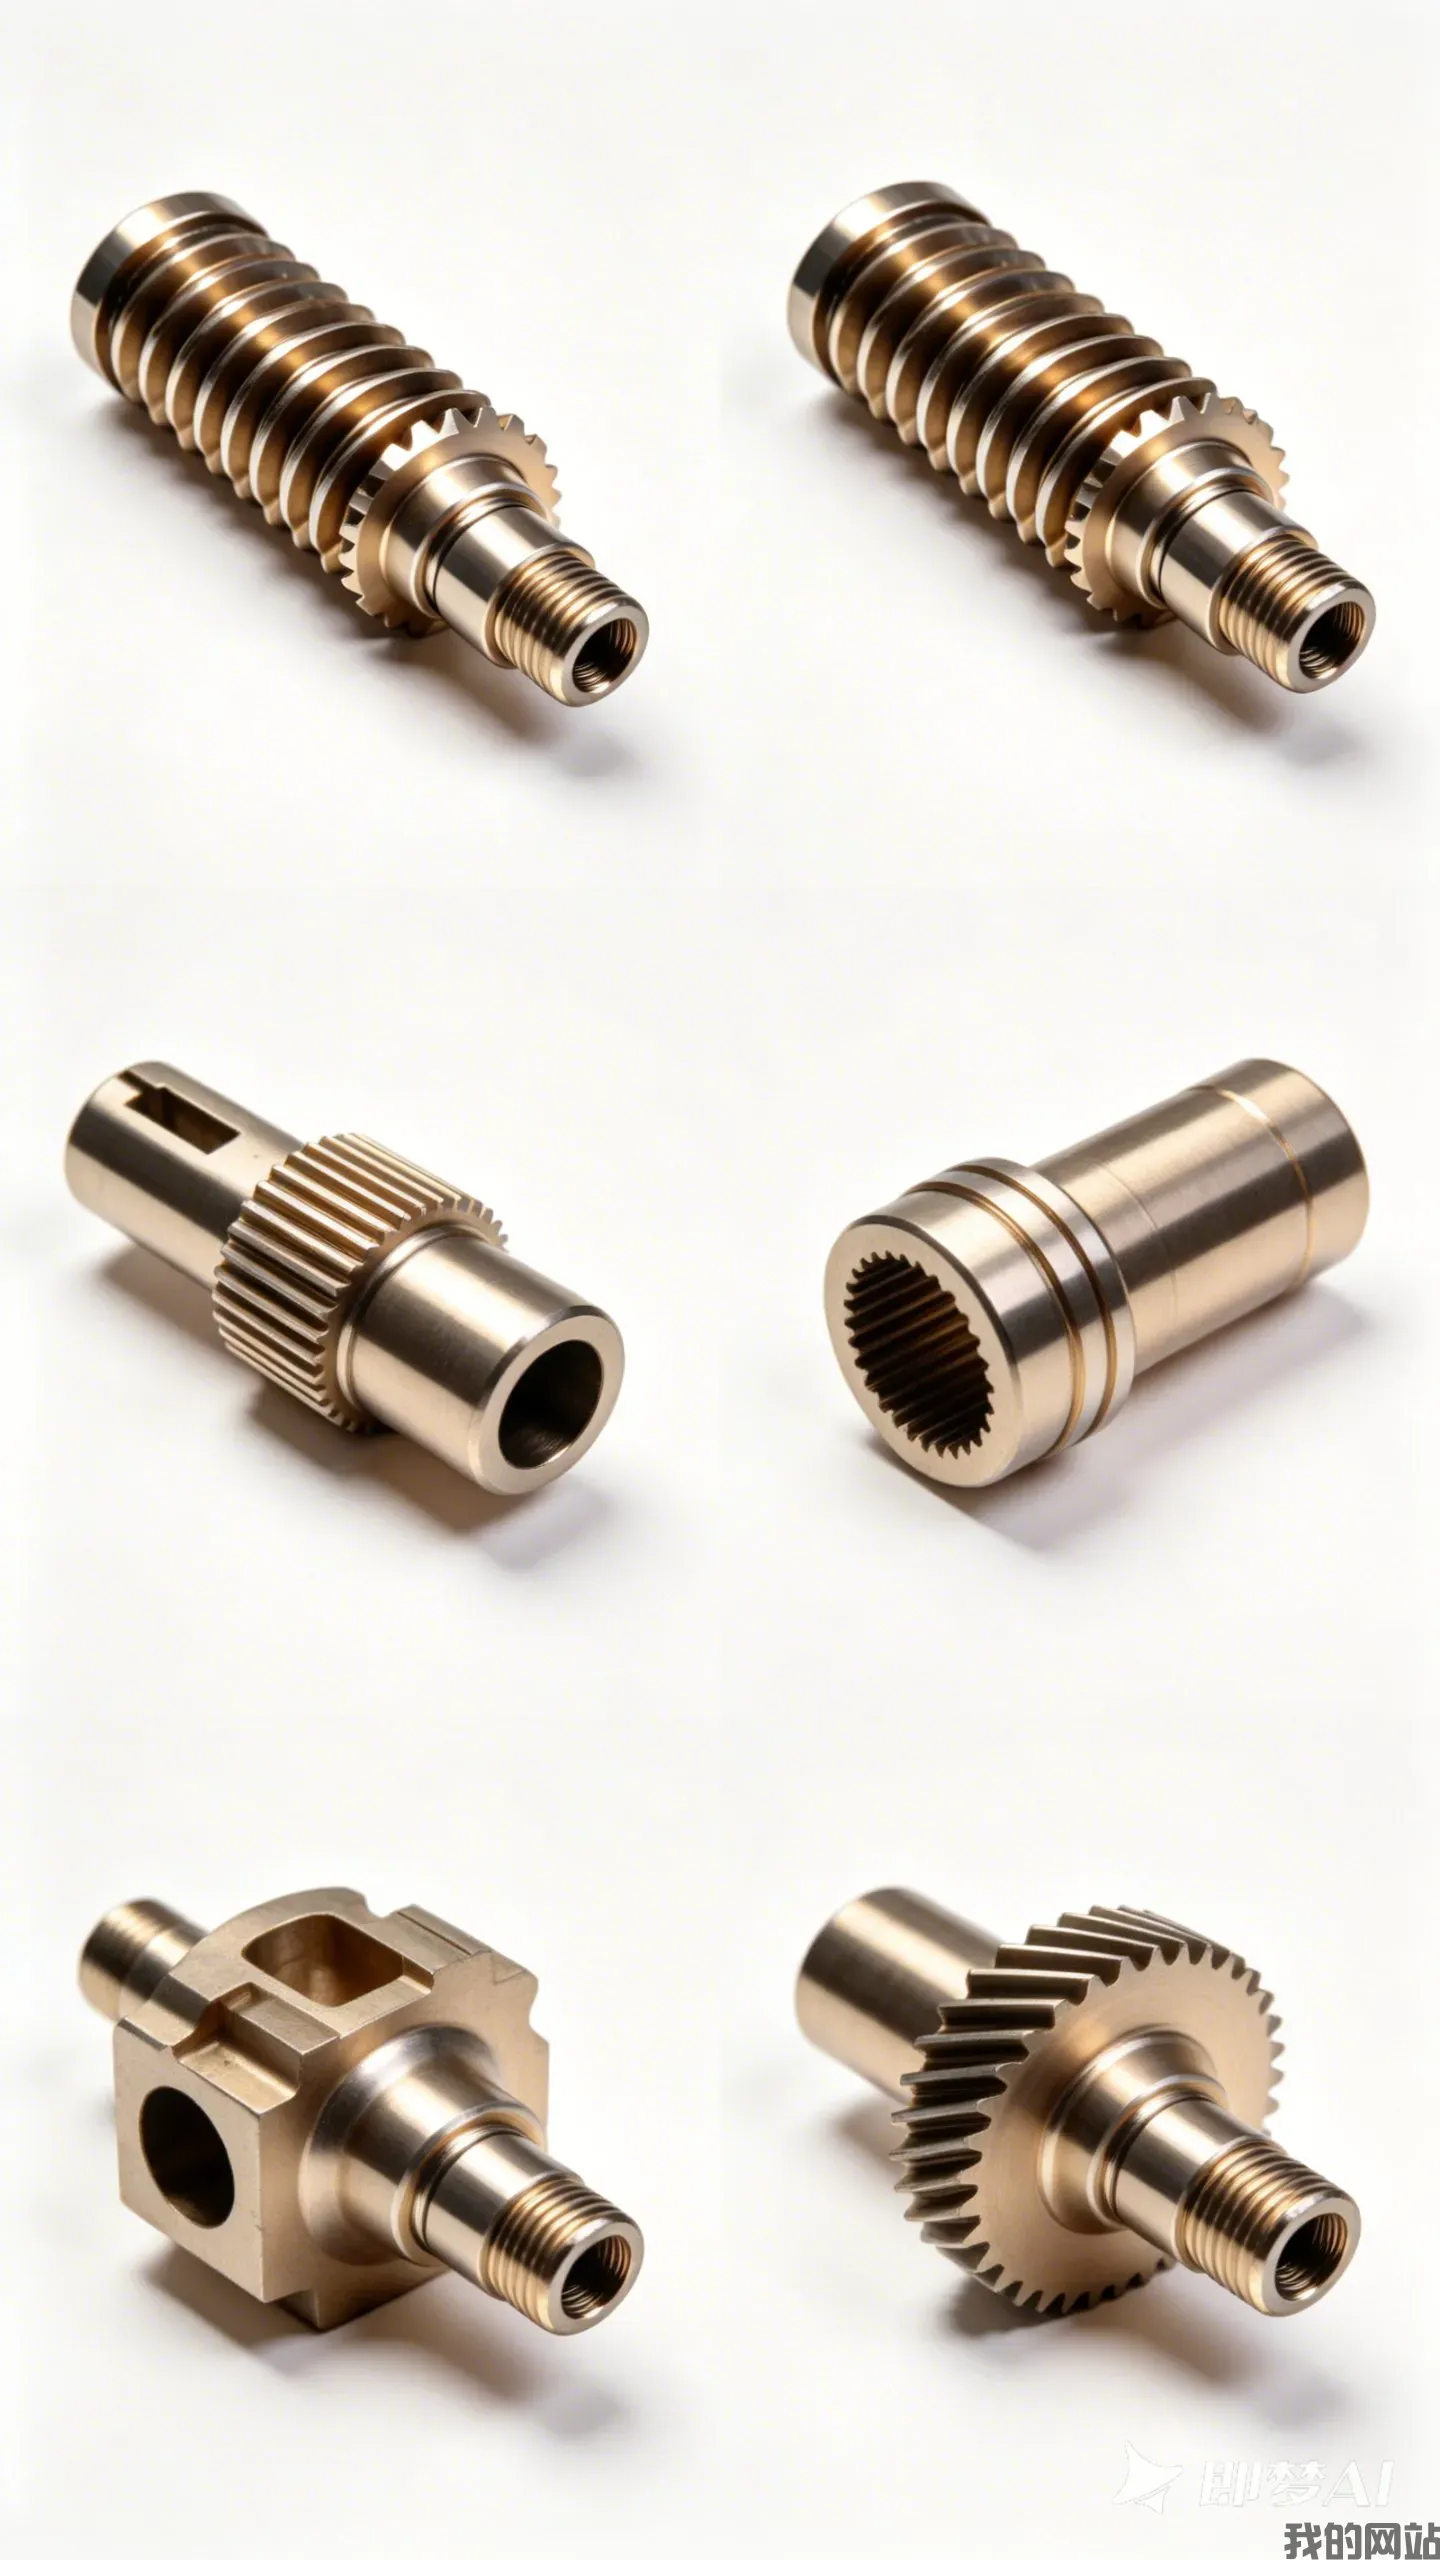
CNC İşlenmiş Pirinç Dişliler, C36000 veya C54400 pirinç çubuk stoktan 5 eksenli Fanuc ve Mazak freze tezgahlarında kesilir. Diş profili üzerinde ±0,005 mm tolerans ve toplam bileşik salgıda 0,02 mm veya daha az değer elde edersiniz. Bu, daha sessiz çalışma, daha az boşluk ve montaj hattınızda yeniden işleme ihtiyacının olmaması anlamına gelir. Prototipler için teslimat süresi 7 gün, 1.000 adetlik üretim partileri için 15 gündür.
Diş Profili Hassasiyeti: Taşlama Yapmadan ±0,005 mm Nasıl Koruyoruz?
Pirinç dişlileri taşlamıyoruz. Onları özel olarak bilenmiş karbür modül freze çakılarıyla tek geçişte kesiyoruz ve ardından 120 grit seramik fırça ile çapak alıyoruz. Anahtar nokta, kendi iç bünyemizdeki takım bileme işlemidir: her modül freze çakısı, 0,01 mm profil toleransı ile 20° basınç açısına göre bilenir. Ayrıca termal sapmayı düzeltmek için her 50 parçadan sonra tam bir CNC kompanzasyon döngüsü çalıştırıyoruz. Bu, Klingelnberg P40 dişli test cihazında doğrulanan, dişten dişe 0,003 mm'nin altında tutarlı bir hata sağlar.
Pirinç Dişliler İçin Kullandığımız Malzemeler ve Isıl İşlem
İki pirinç kalitesi stokluyoruz. Genel hareket iletimi için C36000 (serbest işlenebilir) ve daha yüksek aşınma direnci gerektiğinde C54400 (fosfor bronzu). 10 milyon çevrime dayanması gereken dişliler için 38-42 HRC sertliğinde çökelme sertleşmeli C17200 berilyum bakır seçeneği sunuyoruz. Standart pirinç dişliler, işlenmiş haliyle 85-95 HRB sertliğinde kullanılır. Daha sert bir yüzeye ihtiyacınız varsa, yüzey sertliğini 55 HRC eşdeğerine çıkaran 5 mikron akımsız nikel kaplama uygulayabiliriz. Standart pirinç, sertleştirmeye yanıt vermediği için ısıl işlem gerektirmez—biz onu son sertliğine kadar işleriz.
Göbek ve Taksimat Dairesi Üzerinde Salgı Kontrolü
Salgı, düzgün dişli kavramasının düşmanıdır. Göbek salgısını, göbeği 400 N kuvvetle kavrayan hidrolik genleşme mandreni kullanarak 0,015 mm TIR değerinde tutuyoruz. Ayrıca her dişliyi, taksimat dairesi salgısını ve diş yanak salgısını aynı anda kontrol eden çift eksenli hava mastarı ile inceliyoruz. Çiziminiz bir kama kanalı gerektiriyorsa, kama kanalı göbeği bozmasın diye bunu dişli dişleri bittikten sonra kesiyoruz. Nihai salgı değeri muayene raporunda yazılıdır—0,05 mm değil, 0,01 ila 0,02 mm göreceksiniz.
Yüzey Kalitesi ve Çapak Alma: Keskin Kenar Yok, Geride Çapak Bırakılmaz
Diş yanaklarında Ra 0,8 ve göbekte Ra 1,6 yüzey kalitesi hedefliyoruz. Bu, iki aşamalı bir işlemle elde edilir: 6.000 RPM'de kaba frezeleme, ardından 0,2 mm radyal temas ile 10.000 RPM'de ince frezeleme. Tüm keskin kenarlar 0,1 mm pah ile kırılır. 50 mm çapın altındaki dişliler için, onları seramik medya ile vibrasyonlu tamburda 20 dakika boyunca tumbling işlemine tabi tutuyoruz. Daha büyük dişliler için karbür sıyırıcı ile elle çapak alıyoruz. Çapak olmaması, şanzımanınızda sıkışma olmaması ve yağlayıcınızı kirleten metal talaşı olmaması anlamına gelir.
Her Sevkiyattan Önce Muayene: Hava Mastarları ve Dişli Test Cihazları
Her CNC İşlenmiş Pirinç Dişli partisi, numune kontrolü değil, tam muayeneden geçer. Boyutsal doğrulama için diş başına 10 noktada Zeiss Contura CMM ve bileşik hata testi için Klingelnberg P40 kullanıyoruz. Geçme kriteri AGMA Q10 veya daha iyisidir. Ayrıca yüzey kusurları için 5x büyütme altında %100 görsel kontrol yapıyoruz. Size yalnızca uygunluk sertifikası değil, gerçek ölçülen değerleri içeren bir PDF muayene raporu gönderiyoruz. Spesifikasyon dışı bir parça bulursak, tüm partiyi yeniden işleriz.
Parametre
Spesifikasyon / Değer
Malzeme Kaliteleri
C36000, C54400, C17200 (berilyum bakır)
Modül Aralığı
0,5 ila 6,0 (Metrik) / 48 ila 4 (DP)
Maksimum Çap
300 mm
Diş Profili Toleransı
±0,005 mm (AGMA Q10)
Toplam Bileşik Salgı
Maksimum 0,02 mm TIR
Yüzey Kalitesi (Yanaklar)
Ra 0,8 µm
Sertlik (Standart)
85-95 HRB
Sertlik (C17200)
38-42 HRC
Teslimat Süresi (Prototip)
7 iş günü
Teslimat Süresi (Üretim)
1.000 adet için 15 iş günü
Minimum Sipariş Adedi
Minimum sipariş adedi yok – 1 adetten 100.000+ adede kadar
Çoğu Pirinç Dişlide Neden İkincil İşlemleri Atlıyoruz
Pirinç, çeliğe kıyasla yumuşaktır, bu nedenle tornalama, modül frezeleme ve pah kırmayı tek bir CNC döngüsünde birleştirebiliriz. Bu, ayrı broşlama veya tıraşlama adımları için ödeme yapmadığınız anlamına gelir. Önerdiğimiz tek ikincil işlem, dişliniz aşındırıcı bir ortamda çalışıyorsa düşük sıcaklıkta siyah oksit veya nikel kaplamadır. Standart kuru veya hafif yağlanmış uygulamalar için işlenmiş yüzey kullanıma hazırdır. Aynı diş profiline sahip bir çelik dişliye kıyasla birim maliyette %15-20 tasarruf edersiniz.
Metal Kesmeden Önce Verdiğimiz Tasarım Geri Bildirimi
Çiziminizi gönderin, 4 saat içinde üretilebilirlik açısından kontrol edelim. İşaretlediğimiz yaygın sorunlar: küçük pinyonlarda (12 dişin altında) alttan kesme, yetersiz kök radyüsü ve gereken salgı için çok sıkı olan göbek toleransı (H7 öneriyoruz). Ayrıca titreşimi önlemek için minimum 1,5x modül diş genişliği öneriyoruz. Dişliniz çok kademeli bir şanzımanın parçasıysa, kavramayı simüle edebilir ve boşluğu azaltmak için profil kaydırma önerebiliriz.
Montaj Hattınız İçin Paketleme ve İzlenebilirlik
Her dişli, nakliye sırasında diş hasarını önlemek için ayrı ayrı VCI kağıdına sarılır ve bölmeli bir tepsiye yerleştirilir. Yüzeye veya göbeğe, parça numaranız, parti numaranız ve muayene kimliğimizle 2D DataMatrix kodu lazerle kazıyoruz. Bu kod, bulut sistemimizdeki tam CMM raporuna bağlanır. FDA veya RoHS belgelerine ihtiyacınız varsa, bunları nakliye paketine dahil ediyoruz. ABD veya AB'ye tipik 3-5 günlük transit süre ile DHL Express veya FedEx ile gönderim yapıyoruz.
CNC İşlenmiş Pirinç Dişliler için minimum sipariş adediniz var mı?
Hayır, minimum sipariş adedimiz yok – test için tek bir prototip dişli veya 100.000 adetlik bir üretim partisi sipariş edebilirsiniz ve birim fiyat buna göre ayarlanır.
Standart olmayan diş profili veya özel göbek ile dişli işleyebilir misiniz?
Evet, 300 mm çap içinde kalan herhangi bir modülü, basınç açısını veya göbek konfigürasyonunu işleyebiliriz; kama kanalları, set vidaları ve 30° helis açısına kadar helis dişler dahil.
Küçük bir dişli partisinde kalite kontrolü nasıl sağlıyorsunuz?
Parti boyutundan bağımsız olarak her dişli CMM ve dişli test cihazında ölçülür – numune almaya güvenmeyiz ve her parça için ayrı ölçüm verileri alırsınız.
Test çalışması için 20 pirinç dişliye ihtiyacım olursa tipik teslimat süresi nedir?
20 dişlik bir test çalışması için, çizim onayından sonra 5 iş günü içinde gönderim yaparız ve kritik bir prototip teslim tarihiniz varsa 3 güne hızlandırabiliriz.
12 Saat İçinde Gerçek İşleme Süresiyle Kesin Teklif Alın
2D veya 3D çiziminizi (STEP, IGES veya PDF) sc@bquq.com adresine gönderin veya WhatsApp'tan +86 13713157787 numaralı hattan bize ulaşın. 12 iş saati içinde kesin birim fiyat, takım maliyeti (varsa) ve onaylanmış teslim tarihi ile yanıt veriyoruz. Belirsiz tahminler yok – gerçek takım yollarımıza dayalı kesin işleme süresini alırsınız. Hızlı referans için, pirinç kaliteniz için doğru kesiciyi nasıl seçtiğimizi görmek üzere CNC kesici tak