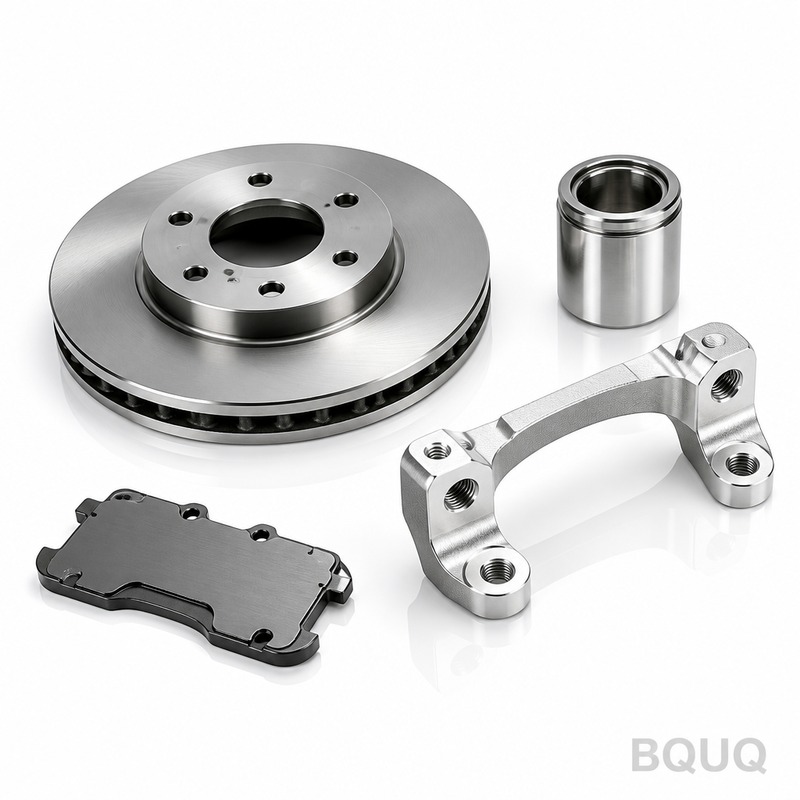
Bu Rotor Parçaları Nelerdir ve Salgı Neden Önemlidir Bunlar, Dongguan fabrikamızdaki 4 eksenli ve 5 eksenli işleme merkezlerinde üretilen CNC işlenmiş fren diski rotor boşlukları
Bu Rotor Parçaları Nelerdir ve Salgı Neden Önemlidir Bunlar, Dongguan fabrikamızdaki 4 eksenli ve 5 eksenli işleme merkezlerinde üretilen CNC işlenmiş fren diski rotor boşlukları ve bitmiş sürtünme h
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Rotor Parçaları Nelerdir ve Salgı Neden Önemlidir
Bunlar, Dongguan fabrikamızdaki 4 eksenli ve 5 eksenli işleme merkezlerinde üretilen CNC işlenmiş fren diski rotor boşlukları ve bitmiş sürtünme halkalarıdır. Montaj yüzeyinde toplam gösterge salgısını (TIR) 0,008mm ve sürtünme yüzeyinde 0,01mm olarak tutuyoruz. Bu, yüksek performanslı veya ağır hizmet uygulamalarında daha az pedal titremesi, azaltılmış fren gürültüsü ve daha uzun balata ömrü anlamına gelir. Prototipler için standart teslim süresi 7 iş günü, seri üretim için 15 gündür. Sertlik, ısıl işlem sonrası HRC 42 ile HRC 48 arasında hassas bir şekilde kontrol edilir ve işlenmiş yüzeyde sıfır dekarbürizasyon tabakası bulunur.
Rotor Dayanıklılığı için Malzeme Seçimi ve Isıl İşlem
Fren rotoru parçalarını üç ana kaliteden işliyoruz: Gri dökme demir HT250 (çekme mukavemeti 250 MPa), sfero dökme demir QT500-7 ve korozyona dayanıklı uygulamalar için dövme 420 paslanmaz çelik. Karbon-seramik kompozit ön formlar için özel bir elmas takım prosesi kullanıyoruz. Kendi bünyemizdeki ısıl işlem hattımız, sfero dökme demir (ADI) için östenitleme işlemi gerçekleştirir ve perlitik kalitelere kıyasla aşınma direncini %30 artıran beynitik bir yapı elde eder. Paslanmaz rotorlar için, tufa oluşumunu önlemek amacıyla vakumda sertleştirme kullanıyor, ardından 300mm çap üzerinde boyutları ±0,005mm'ye stabilize etmek için kriyojenik işlem uyguluyoruz.
Sürtünme Yüzeyi Düzlüğünü ve Paralelliğini Nasıl Kontrol Ediyoruz
Fren titremesi neredeyse her zaman bir düzlük sorunudur. Her iki sürtünme yüzeyini de, proses içi ölçüm yapan bir döner yüzey taşlama makinesi kullanarak tek bir bağlama işleminde taşlıyoruz. Nihai düzlük, tüm halka şeklindeki yüzey üzerinde 0,005mm'dir; iki yüzey arasındaki paralellik ise 0,008mm'dir. İkincil honlama işlemine güvenmiyoruz çünkü tek kurulumda taşlama, tolerans birikimini ortadan kaldırır. Taşlamadan sonra, kaba işleme aşamasından kalan kalıntı gerilmeleri gidermek için 180°C'de 4 saatlik bir gerilim giderme tavlaması uyguluyoruz. Bu adım, 280mm üzeri çaptaki rotorlar için tartışılmazdır.
Kanat ve Delik Desenleri için Kritik İşleme Parametreleri
Havalandırmalı rotorlar için iç kanat geometrisi, tutarlı şekilde işlenmesi en zor özelliktir. Ra 1,6μm yüzey kalitesine sahip kavisli kanatlar oluşturmak için özel formlu karbür broşlar ve derin delik matkapları kullanıyoruz. Çapraz delikler, sürekli delmeye kıyasla takım ömrünü %40 uzatan 0,05mm/dev ilerleme ile kademeli delme çevrimi kullanılarak üretilir. Delik kenarlarında gerilim yığılmalarını önlemek için 90 derecelik punta matkabı ile pah kırma yapılır. Aşağıdaki tablo, rotor parçaları için standart kapasite sınırlarımızı listelemektedir.
Parametre
Aralık / Değer
Notlar
Dış çap
150 – 420 mm
Daha büyük boyutlar talep üzerine
Kalınlık (katı rotor)
6 – 25 mm
±0,02mm tolerans
Kalınlık (havalandırmalı)
18 – 45 mm
Kanat genişliği ±0,05mm
Sertlik (dökme demir)
HRC 42 – 48
Östenitleme veya su verme sonrası
Sertlik (paslanmaz)
HRC 38 – 42
Vakumda sertleştirilmiş
TIR (montaj yüzeyi)
0,008 mm
50mm yarıçapta ölçülür
TIR (sürtünme yüzeyi)
0,01 mm
Son taşlama sonrası
Yüzey kalitesi (sürtünme)
Ra 0,8 μm
Yönsüz taşlama deseni
Yüzey kalitesi (temassız)
Ra 3,2 μm
İşlenmiş haliyle
Teslim süresi (prototip)
7 gün
Ekspres seçenek: 3 gün
Teslim süresi (seri üretim)
15 – 20 gün
100 – 500 adet için
Minimum Sipariş Adedi
Minimum sipariş adedi yok
1 adet kabul edilir
Her Sevkiyattan Önce Muayene: Sadece CMM Raporu Değil
Sevk ettiğimiz her rotor parçası, eksiksiz bir boyutsal raporla birlikte gelir, ancak biz daha da ileri gidiyoruz. Göbek montaj koşulunu simüle eden özel bir hava yataklı fikstür üzerinde %100 salgı kontrolü yapıyoruz. Bu, serbest durumdaki bir CMM ölçümünün gözden kaçıracağı sıkıştırma deformasyonunu yakalar. 50 adedin üzerindeki partiler için, aynı ısıl işlem şarjından alınan bir fedai çıkıntı üzerinde Brinell sertlik testi de gerçekleştiriyoruz. Her muayene sertifikasında CNC programının seri numarasını, takım ucu partisini ve ısıl işlem fırını kaydını kaydediyoruz. Bu izlenebilirlik, Çin'de üretilen hassas imalatın nasıl olması gerektiğini gösterir — sadece ucuz işgücü değil, disiplinli proses kontrolü.
Balans ve Yüzey İşlem Seçenekleri
Motor sporlarında kullanılan yüksek hızlı rotorlar için G2.5 sınıfına kadar dinamik balans sunuyoruz (kalıntı dengesizlik ≤ 2,5 g·mm/kg). Balans, düzeltme delikleri otomatik olarak delinen iki düzlemli sert yataklı bir balans makinesinde yapılır. Korozyon koruması için, ASTM B117'ye göre 480 saat tuz püskürtmesine dayanan çinko-nikel kaplama (8-12μm kalınlığında) veya siyah elektroforetik kaplama uyguluyoruz. Yarış için çıplak işlenmiş bir yüzeye ihtiyacınız varsa, alıştırma performansını etkilemeyen ince bir pas önleyici yağ ile sevkiyat yapıyoruz. Seçim, envanterimize değil, çalışma ortamınıza bağlıdır.
ER Pensli Aynalarımız ve Takım Yollarımız Hurdayı Nasıl Azaltır
Fren rotorları ince cidarlı parçalardır, bu da işleme sırasında titreşime ve tırlamaya yatkın oldukları anlamına gelir. Tüm delik işleme ve alın alma operasyonlarında ER 32 pensli aynalar kullanıyoruz çünkü bunlar standart matkap aynalarının iki katı kavrama kuvveti sağlayarak takımın geri çekilmesini ortadan kaldırır. Takım yollarımız, kanat cepleri için trokoidal frezeleme ile oluşturulur; bu, radyal kesme kuvvetlerini %60 azaltır ve iş parçası sehimini önler. Derin cıvata delikleri için (çapın 5 katına kadar), 120 bar basınçta soğutma sıvılı karbür matkaplar kullanıyoruz. Bu seçimler CNC kesici takım seçim rehberimizde belgelenmiştir. ISO 2768-f'den daha sıkı toleranslar belirtiyorsanız, rotor tasarımınızda nelerin elde edilebileceğini anlamak için CNC işleme toleransları rehberimizi okuyun.
Kenar Hasarı Olmadan Rotor Parçaları için Paketleme ve Sevkiyat
Rotor kenarları kırılgandır — tek bir çentik, pedal titremesine yol açan yüksek bir noktaya neden olabilir. Her rotoru köpük astarlı oluklu mukavva bir kılıf içinde paketliyoruz ve ardından köşe koruyuculu güçlendirilmiş bir koli içinde dikey olarak yerleştiriyoruz. Uluslararası hava taşımacılığı için, transit sırasında yüzey paslanmasını önlemek amacıyla nem alıcılı vakumla kapatılmış bariyer torbalar kullanıyoruz. Standart ihracat paketleme, 1 metreden ISTA-2A düşme testlerini geçer. DDP veya FOB Shenzhen olarak sevkiyat yapıyoruz ve gönderimden sonraki 24 saat içinde bir takip numarası sağlıyoruz. ABD ve AB'deki çoğu müşteri, DHL veya FedEx ile parçaları 5-7 iş günü içinde teslim alır.
CNC İşlenmiş Fren Diski Rotor Parçaları için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur — test için tek bir prototip parçayı kabul ediyoruz ve seri üretim fiyatlandırması 20 adetten başlar.
Orijinal ekipman rotorumun tam metalurjisini eşleştirebilir misiniz?
Evet, malzeme spesifikasyonunuzu veya spektrometre analizi için bir numune gönderin; her alaşım elementi için bileşimi %0,05 dahilinde kopyalayalım.
Müşteri rotoru monte ettikten sonra salgıyı nasıl garanti ediyorsunuz?
Montaj yüzeyi düzlüğünü 0,005mm ve göbek deliği dikliğini 0,01mm olarak kontrol ediyoruz; bu, ölçülen salgımızın bozulma olmadan göbeğinize aktarılmasını sağlar.