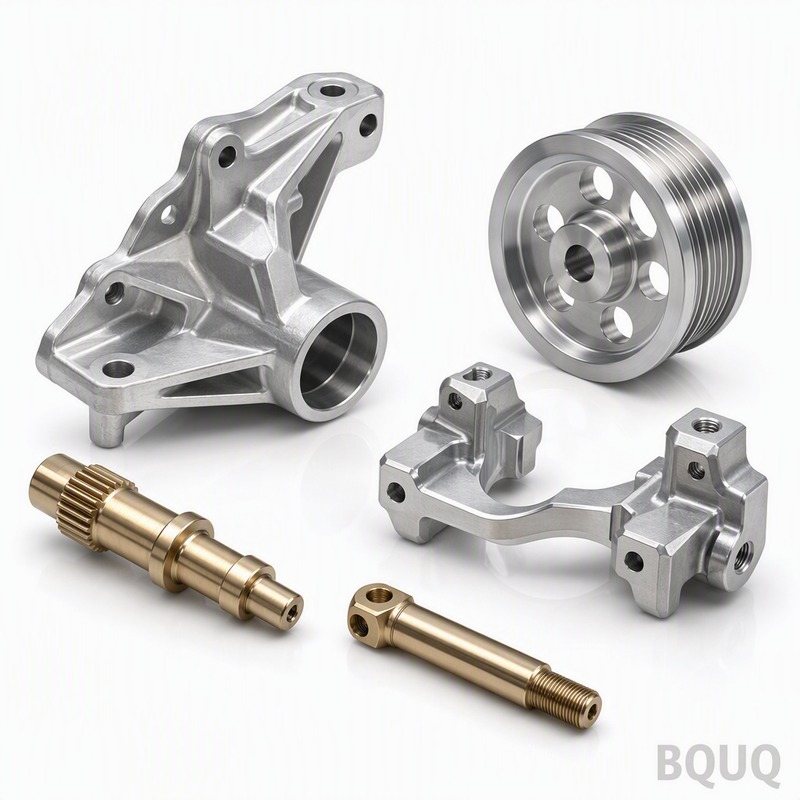
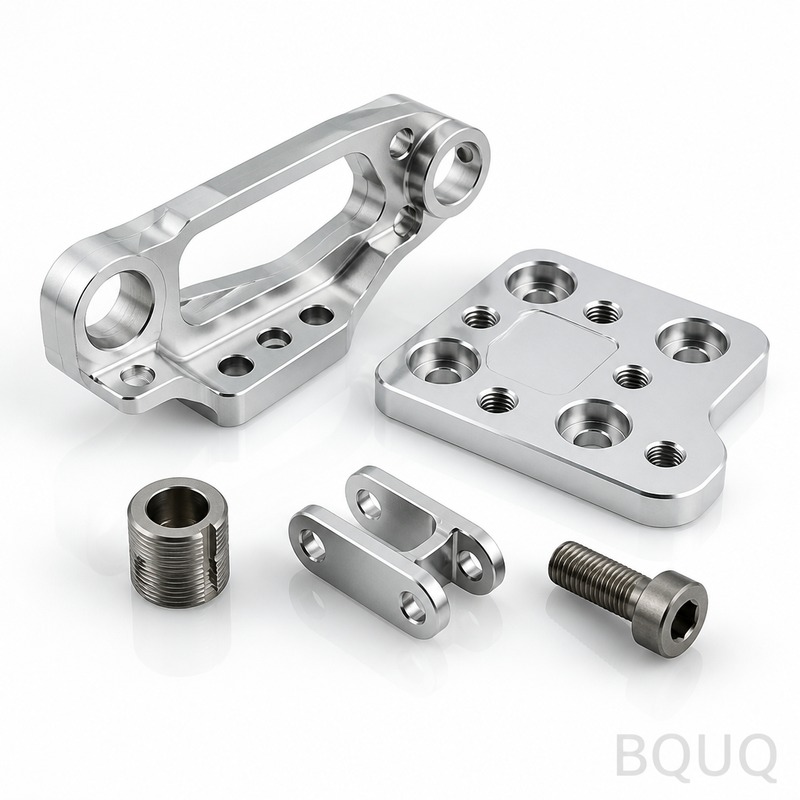
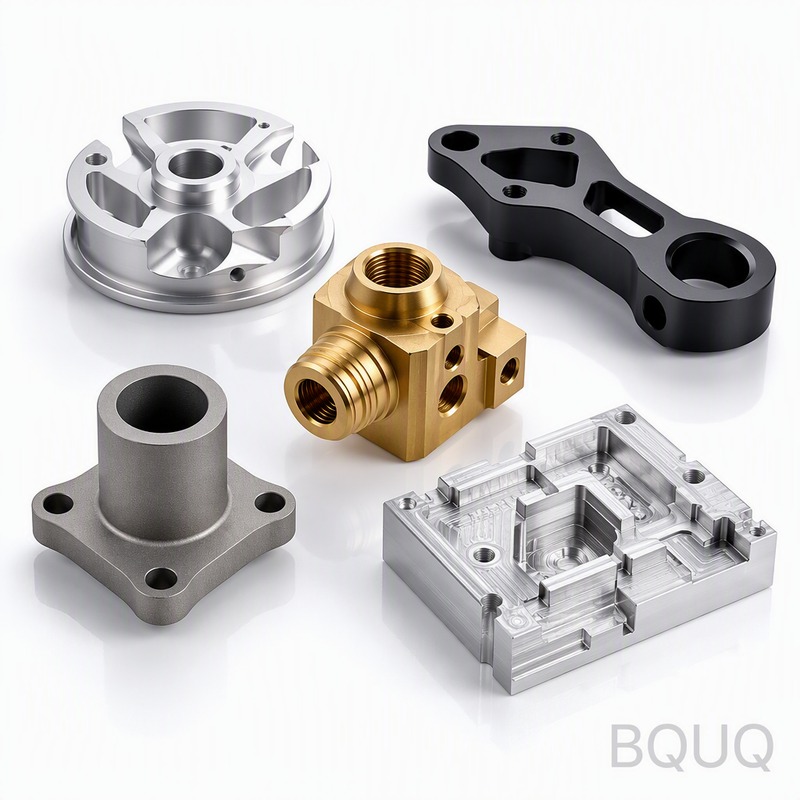
Aktarma organları gövdeleri, sensör braketleri ve valf gövdeleri için CNC İşlenmiş Otomotiv Parçaları ve Bileşenleri işliyoruz. Kritik deliklerde 0,005 mm konumsal tolerans, 0,008
BQUQ Hassas CNC İşlenmiş Otomotiv Parçaları ve Bileşenleri Çin'de Üretilmiştir
Aktarma organları gövdeleri, sensör braketleri ve valf gövdeleri için CNC İşlenmiş Otomotiv Parçaları ve Bileşenleri işliyoruz. Kritik deliklerde ±0,005 mm konumsal tolerans, 0,008 mm salgı ve aşınma
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Aktarma organları gövdeleri, sensör braketleri ve valf gövdeleri için CNC İşlenmiş Otomotiv Parçaları ve Bileşenleri işliyoruz. Kritik deliklerde ±0,005 mm konumsal tolerans, 0,008 mm salgı ve aşınma yüzeylerinde 58 HRC sertlik elde edersiniz. Prototipler için tipik teslim süresi 7 gün, seri üretim için 15 gündür ve 20 yıllık hassas imalat deneyimine sahip Dongguan fabrikamızdan sevkiyat yapıyoruz.
3 Eksenli ve 5 Eksenli Freze Tezgahlarımız Mevcut Tedarikçinizden Neden Daha Sıkı Toleranslar Tutar?
İkisi 5 eksenli DMG MORI ünitesi olmak üzere 12 adet Fanuc kontrollü işleme merkezi işletiyoruz. Tüm makineler, titreşim kaymasını ortadan kaldıran epoksi şilteli temeller üzerinde durur. İlk kesimden önce her fikstürü probe ediyoruz ve termal genleşmeyi yakalamak için her 50 parçadan sonra yeniden probe ediyoruz. Alüminyumda ±0,005 mm ve paslanmaz çelikte ±0,008 mm tutmamızı sağlayan şey budur. Mevcut parçalarınız 0,02 mm'de başarısız oluyorsa, uyum ve gürültüdeki farkı göreceksiniz.
Kaput Altı ve Şasi Görevleri için Malzemeler ve Isıl İşlem
Hafif braketler için 6061-T6 ve 7075-T6 alüminyum işliyoruz. Direksiyon mafsalları ve süspansiyon kolları için, 28-32 HRC'ye ısıl işlem uygulanmış 4140 kromol çeliği kullanıyoruz. Aşınma direncine ihtiyacınız varsa, 58-62 HRC'ye kadar 8620 yüzeyi sertleştirilmiş çelik sunuyoruz. Ayrıca egzoz flanşları ve sensör gövdeleri için 304 ve 316L paslanmaz çelik kesiyoruz. Her malzeme partisi bir haddehane sertifikasıyla gelir ve her partinin sertliğini Rockwell test cihazıyla doğrularız.
Döner Bileşenlerde Salgıyı Nasıl Kontrol Ediyoruz?
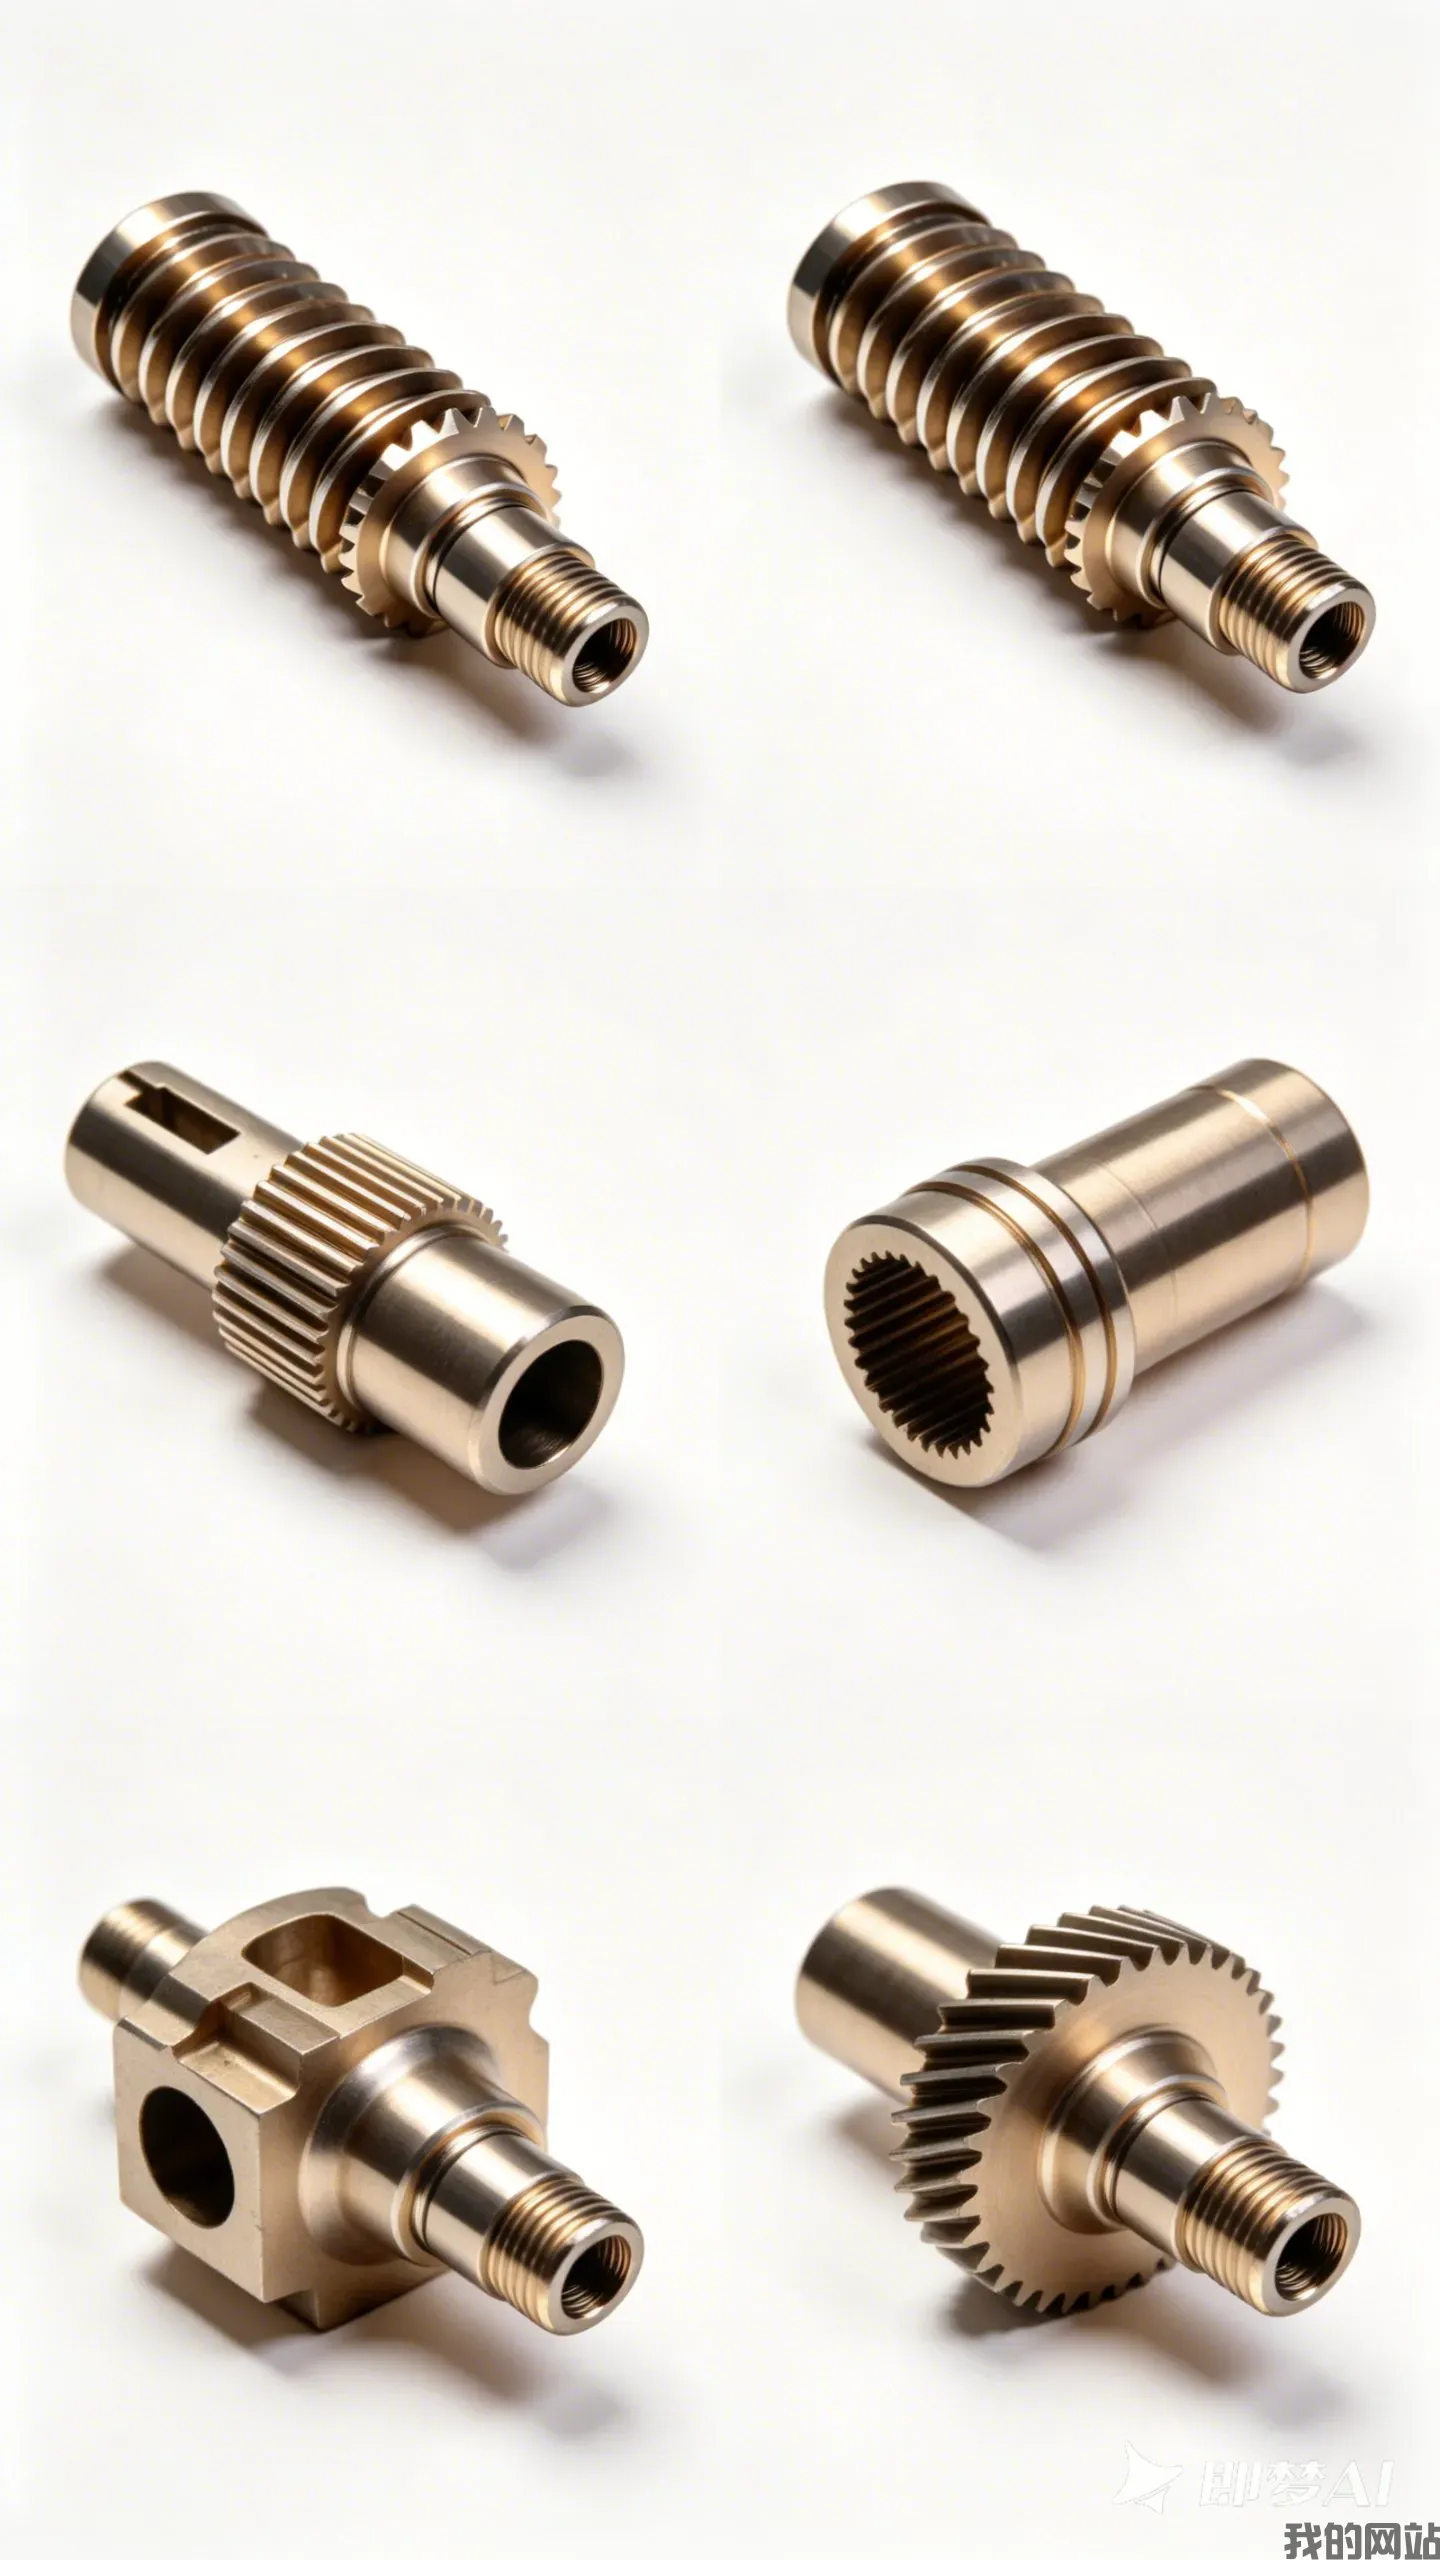
Otomotiv kasnakları, miller ve motor şaftları sallanmaya tolerans gösteremez. Bunları 5 eksenli freze tezgahlarımızda tek bir bağlama operasyonunda işliyoruz, bu da yeniden fikstürleme hatalarını ortadan kaldırır. Ardından TIR'ı (toplam gösterilen salgı) bir Talyrond yuvarlaklık test cihazında kontrol ediyoruz. 50 mm altı çaplarda 0,005 mm TIR ve daha büyük parçalarda 0,01 mm TIR garanti ediyoruz. Titreşim nedeniyle daha önce bir rulmanı erken değiştirdiyseniz, çözüm budur.
10.000 Saat Dayanan Yüzey Kalitesi ve Kenar Hazırlığı
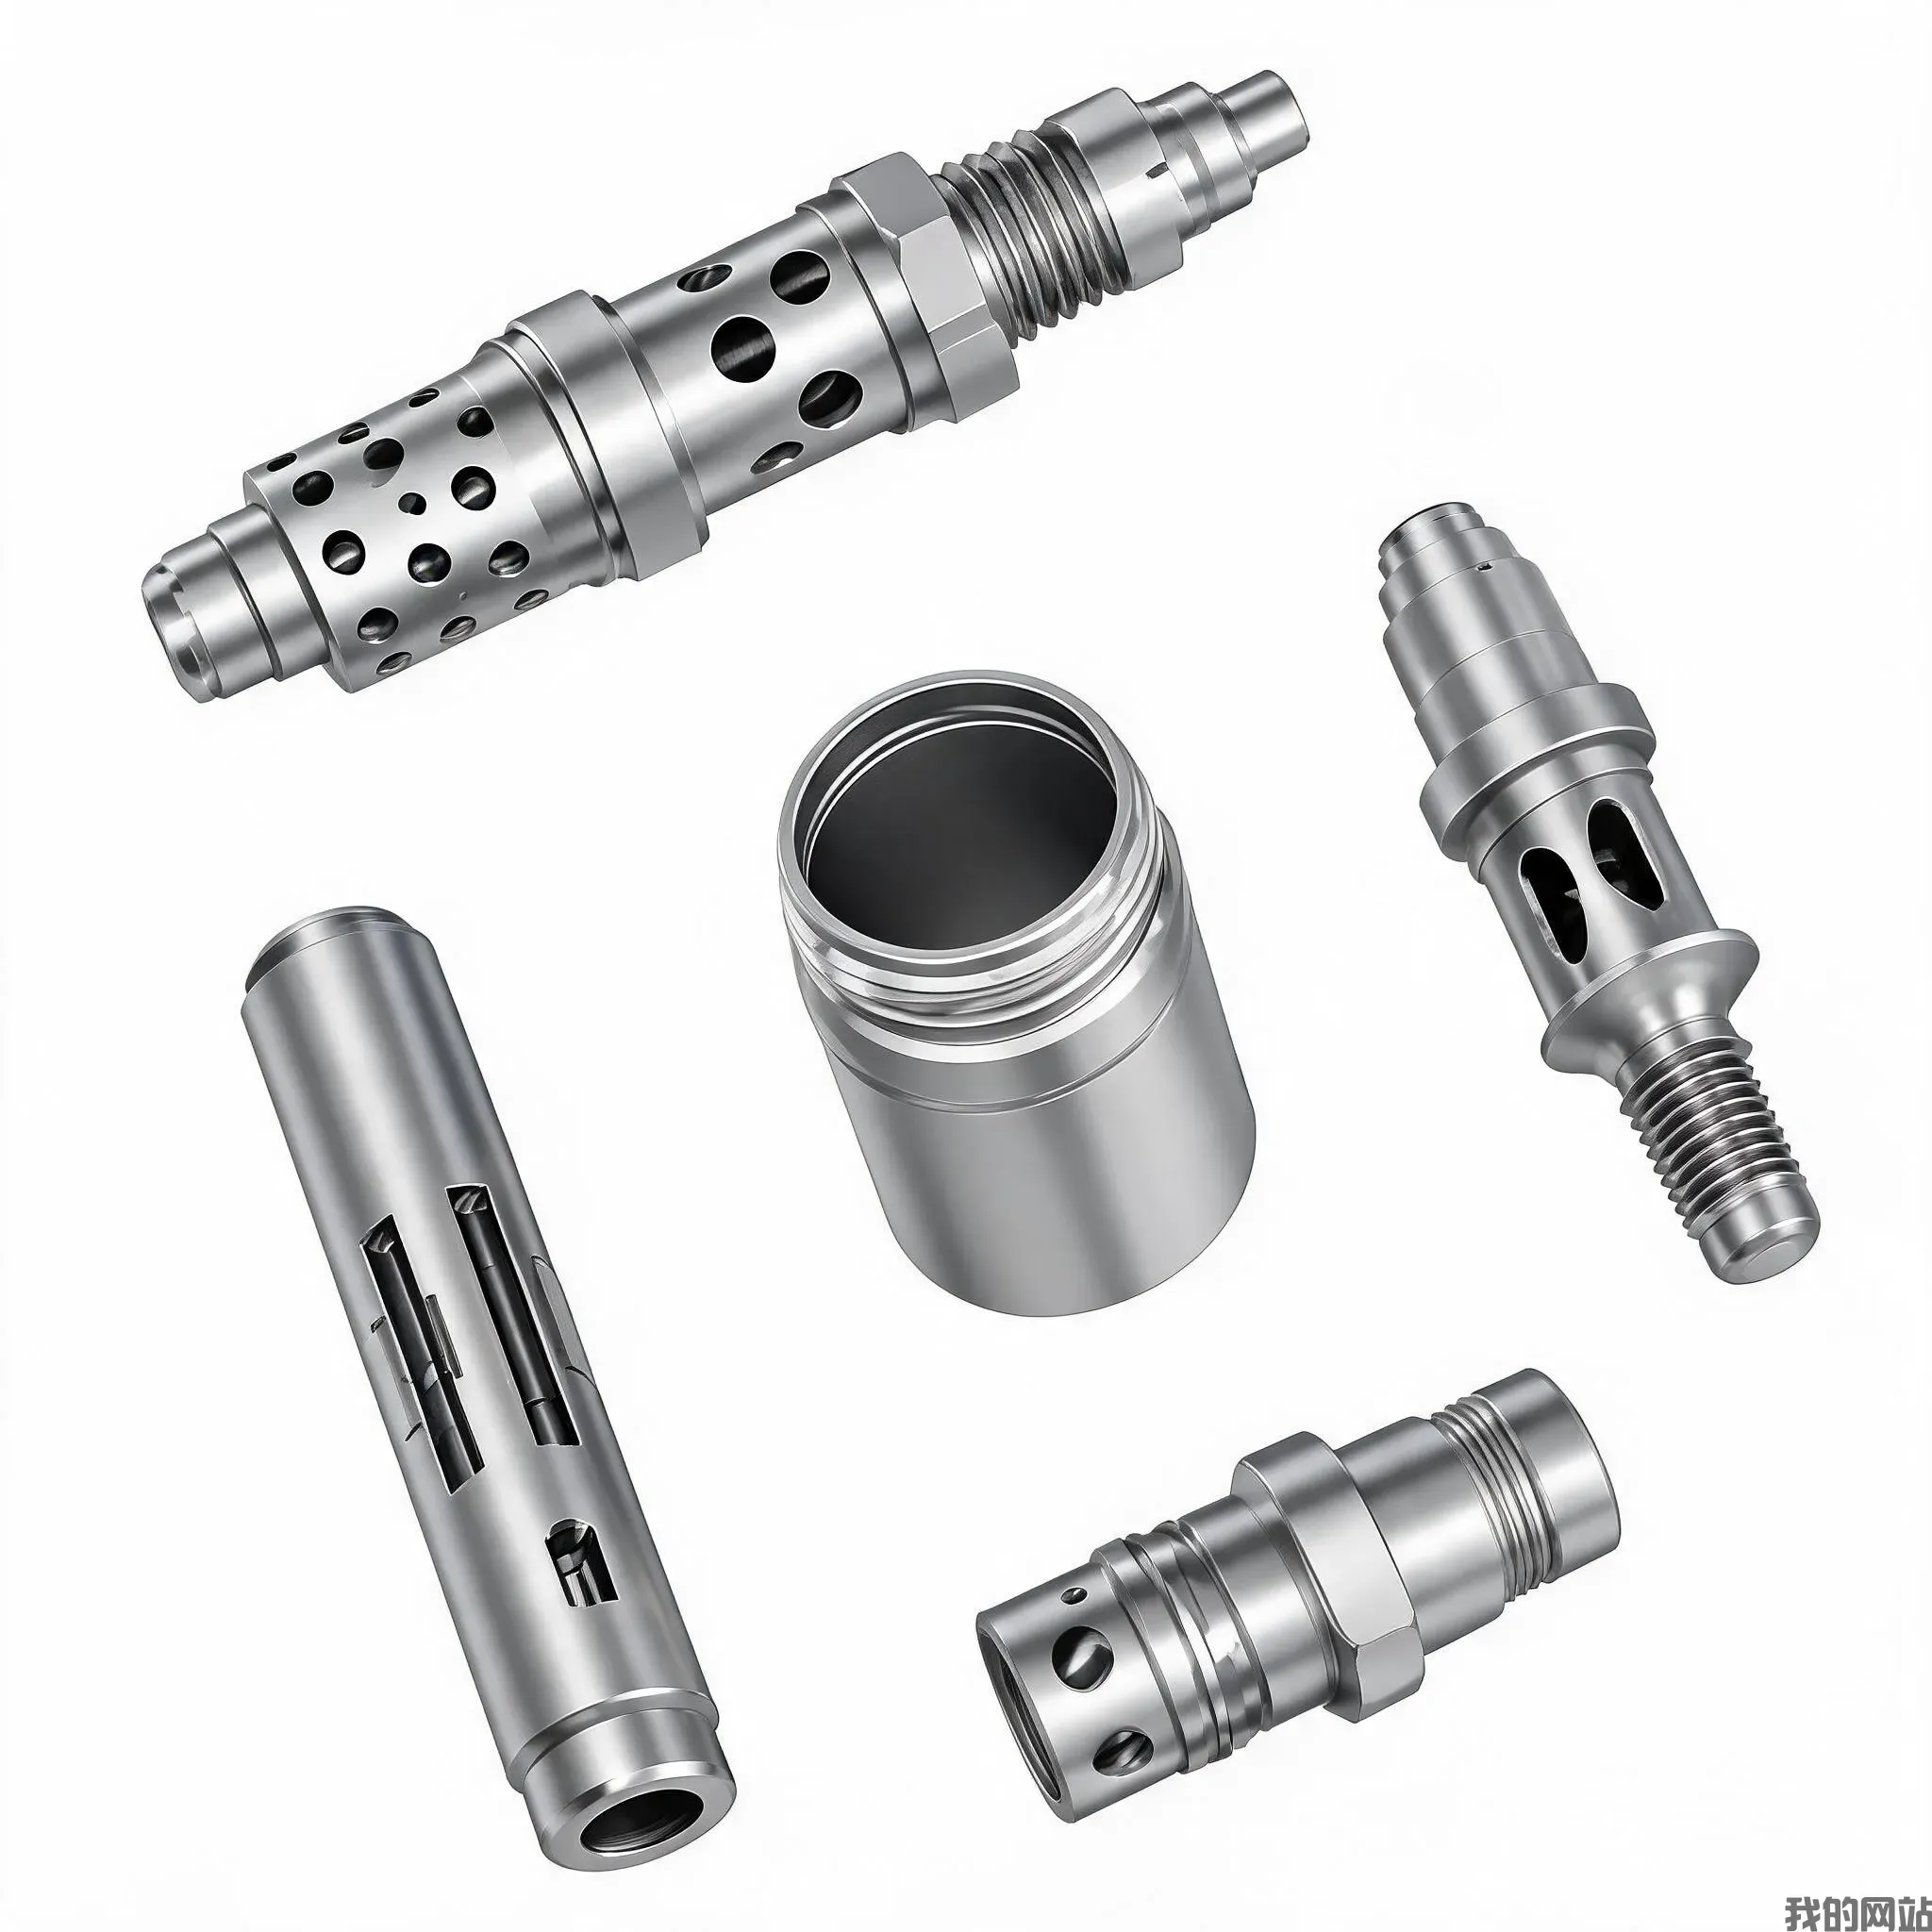
Yığılmış kenar oluşumunu önlemek için 80 bar'da yüksek basınçlı soğutma sıvısıyla kesiyoruz; bu, alüminyumda temiz 0,8 Ra ve çelikte 1,6 Ra yüzey kalitesi bırakır. Sızdırmazlık yüzeyleri için 0,4 Ra'ya kadar parlatabiliriz. Çiziminiz aksini belirtmedikçe her keskin kenarı 0,2 mm yarıçapla kırıyoruz. Bu, döngüsel yükler altında çatlayan gerilim yığılmalarını önler. Ayrıca iç çapraz deliklerin çapaklarını akıştan geçen aşındırıcı bir işlemle temizliyoruz, böylece montaj hattınıza asla gevşek talaş ulaşmaz.
Her Sevkiyattan Önce Muayene: CMM ve Optik Raporlar
Tam bir muayene raporu olmadan parça göndermiyoruz. Zeiss CMM'miz tüm kritik boyutları kontrol eder ve optik karşılaştırıcımız diş formlarını ve küçük yarıçapları doğrular. Her kutuya bir malzeme sertifikası, sertlik raporu ve yüzey kalitesi izi ekliyoruz. PPAP Seviye 3'e ihtiyacınız varsa, otomotiv Tier 1 ve Tier 2 müşterileri için üretiyoruz. Kayıtları 10 yıl saklıyoruz, böylece herhangi bir parçayı ham madde ısıl işlemine kadar takip edebilirsiniz.
CNC Kesici Takım Seçimi ve Tolerans Stratejisi
Takım aşınması, otomotiv parçalarında tolerans dışı boyutların bir numaralı nedenidir. Çelik için kaplamalı karbür uçlar ve yüksek hacimli alüminyum serileri için PCD takımlar kullanıyoruz. Derin cepler ve ince duvarlar için, sapmayı önlemek amacıyla ilerleme hızlarını dinamik olarak ayarlıyoruz. Yeni bir parça tasarlıyorsanız, maliyetli takım değişimlerini önlemek için CNC kesici takım seçim rehberimizi okuyun. Sıkı geçmeler için, CNC işleme toleransları rehberimiz farklı özelliklerde neleri tutabileceğimizi açıklar.
MOQ Olmadan Çin'de Üretilen Parçalar için Fiyatlandırma ve Lojistik
Biz Çin'de üretim yapan bir fabrikayız, ancak yerel bir atölye gibi fiyatlandırıyoruz. Saatlik ücretimiz 45$'dır ve çevrim süresi artı kuruluma dayalı olarak parça başına fiyat teklifi veriyoruz. MOQ yoktur — 1 prototip veya 50.000 adet sipariş edebilirsiniz. Üretim için, planlı sevkiyatlı çerçeve siparişler sunuyoruz. Prototipler için DHL veya FedEx ile (ABD'ye 3-5 gün), toplu siparişler için deniz yoluyla gönderim yapıyoruz. İhracat belgelerini biz hallediyoruz ve parçalarınızı lazer kazıma ile parça numaranız ve ısıl kodunuzla işaretleyebiliriz.
PPAP Seviye 3, malzeme sertifikaları, ISO 9001:2015
Otomotiv parçaları için minimum sipariş adediniz nedir?
MOQ yoktur. Doğrulama için bir prototip işliyoruz, ardından üretim hacminize ölçeklendiriyoruz.
Uygulamam için malzemeyi veya ısıl işlemi özelleştirebilir misiniz?
Evet, yük ve çevre gereksinimlerinize göre malzemeleri değiştiriyor ve ısıl işlem döngülerini ayarlıyoruz.
Yüksek hacimli serilerde kaliteyi nasıl sağlıyorsunuz?
Her 50 parçada bir proses içi probe ile SPC kullanıyoruz ve kritik boyutların %100'ünde son CMM muayenesi yapıyoruz.
Prototip için en hızlı teslim süresi nedir?
Katı model ve malzeme spesifikasyonu sağlarsanız, bir prototipi 72 saat içinde gönderebiliriz.
Kesin fiyat teklifi için çiziminizi 12 saat içinde gönderin. E-posta: sc@bquq.com veya WhatsApp +86 13713157787. Toleranslarınızı inceleyeceğiz, maliyet düşürme önerilerinde bulunacağız ve teslim tarihini onaylayacağız.